



フランジにØ 80 mm上の穴が6つあります。CNC機械やけがきでは、各穴のX座標とY座標が必要です。開始角度、回転方向、符号を押さえていれば、サインとコサインを使って数ステップで計算できます。
割出し角
穴が全周に等間隔で並んでいる場合は、360°を穴の数で割ります。
Δφ = 360°n φi = φ0 + (i − 1) · Δφ
- n 穴の数
- Δφ 隣り合う2つの穴の割出し角
- φ0 1番目の穴の開始角度
- φi i番目の穴の角度
角度は、CNC技術で一般的なように、X軸のプラス方向から反時計回りに数えます。
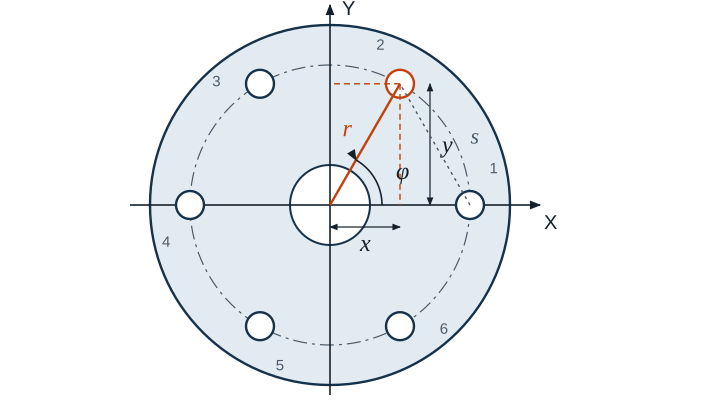
各穴の座標
xi = r · cos φi yi = r · sin φi
ここでrは穴ピッチ円の半径、つまり穴ピッチ円直径の半分です。原点が中心ではなく、たとえば工作物の角にある場合は、中心の座標を加えます。
例
穴ピッチ円Ø 80 mm上に穴が6つあり、1番目の穴は0°にあります。半径は40 mm、割出し角は360° / 6 = 60°です。
x2 = 40 mm · cos 60° = 20 mm y2 = 40 mm · sin 60° ≈ 34.641 mm
| 穴 | 角度 | X(mm) | Y(mm) |
|---|---|---|---|
| 1 | 0° | 40 | 0 |
| 2 | 60° | 20 | 34,641 |
| 3 | 120° | −20 | 34,641 |
| 4 | 180° | −40 | 0 |
| 5 | 240° | −20 | −34,641 |
| 6 | 300° | 20 | −34,641 |
電卓が度(DEG)に設定されていれば、符号はサインとコサインから自動的に決まります。
1番目の穴が上にある場合
Ø 100 mm上に穴が5つある場合、1番目の穴は上、つまり90°にあることがよくあります。割出し角は72°です。
| 穴 | 角度 | X(mm) | Y(mm) |
|---|---|---|---|
| 1 | 90° | 0 | 50 |
| 2 | 162° | −47,553 | 15,451 |
| 3 | 234° | −29,389 | −40,451 |
| 4 | 306° | 29,389 | −40,451 |
| 5 | 378° = 18° | 47,553 | 15,451 |
2つの穴の間の距離
ノギスで確認するには、隣り合う2つの穴の直線距離、つまり弦の長さが必要です。
s = d · sin 180°n
Ø 80 mmで穴6つなら80 mm · sin 30° = 40 mm、Ø 100 mmで穴5つなら100 mm · sin 36° ≈ 58.779 mmです。
CNC機械では
多くの制御装置には穴ピッチ円サイクルがあります。中心、半径、開始角度、割出し角、穴の数を入力すれば、制御装置が位置を自動で計算します。それでも手計算で座標を把握しておく価値はあります。シミュレーションの確認、けがき、サイクルのない機械に役立ちます。
よくある間違い
- 半径の代わりに直径を使う:すべての座標が2倍になります。
- サインとコサインを入れ替える:X軸から数える場合、X座標はコサイン、Y座標はサインです。
- 電卓がラジアン設定:cos 60が0.5ではなく−0.95になります。
- 開始角度をY軸から数える:穴配置全体が90°回転します。
- 中心を忘れる:原点が角にある場合、すべての穴で中心座標が抜けてしまいます。
- 部分円を全周と同じに計算する:穴が円弧上にしかない場合は、360° / nではなく指定された角度を使います。