



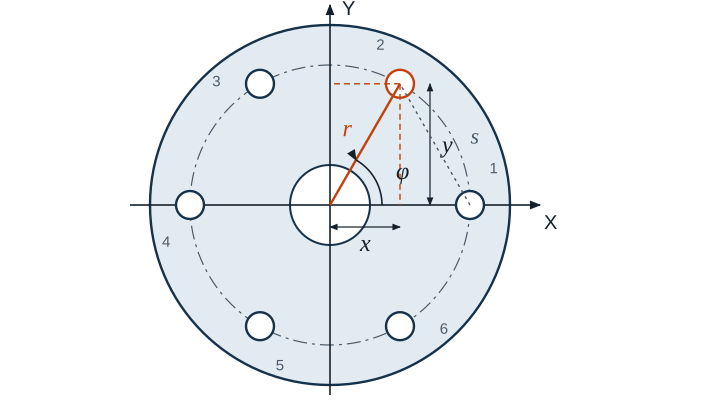
O flanșă are șase găuri pe Ø 80 mm. La mașina CNC sau la trasare aveți nevoie, pentru fiecare gaură, de coordonatele X și Y. Cu sinus și cosinus le calculați în câțiva pași – dacă stăpâniți unghiul de start, sensul de rotație și semnele.
Unghi de divizare
Dacă găurile sunt distribuite uniform pe tot cercul, cercul complet se împarte la numărul de găuri:
- n numărul de găuri
- Δφ unghiul de divizare dintre două găuri
- φ0 unghiul de start al primei găuri
- φi unghiul găurii cu numărul i
Unghiurile se măsoară – cum este uzual în tehnica CNC – de la axa X pozitivă, în sens antiorar.
Coordonatele fiecărei găuri
Aici r este raza cercului de găuri, adică jumătate din diametrul cercului de găuri. Dacă punctul zero nu se află în centru, ci de exemplu într-un colț al piesei, adăugați coordonatele centrului.
Exemplu
Un cerc de găuri are 6 găuri pe Ø 80 mm, prima se află la 0°. Raza este de 40 mm, unghiul de divizare 360° / 6 = 60°.
x2 = 40 mm · cos 60° = 20 mm y2 = 40 mm · sin 60° ≈ 34,641 mm
| Alezaj | Unghi | X în mm | Y în mm |
|---|---|---|---|
| 1 | 0° | 40 | 0 |
| 2 | 60° | 20 | 34,641 |
| 3 | 120° | −20 | 34,641 |
| 4 | 180° | −40 | 0 |
| 5 | 240° | −20 | −34,641 |
| 6 | 300° | 20 | −34,641 |
Semnele rezultă de la sine din sinus și cosinus, atât timp cât calculatorul este setat pe grade (DEG).
Când prima gaură se află sus
La cinci găuri pe Ø 100 mm, prima se află adesea sus, adică la 90°. Unghiul de divizare este de 72°.
| Alezaj | Unghi | X în mm | Y în mm |
|---|---|---|---|
| 1 | 90° | 0 | 50 |
| 2 | 162° | −47,553 | 15,451 |
| 3 | 234° | −29,389 | −40,451 |
| 4 | 306° | 29,389 | −40,451 |
| 5 | 378° = 18° | 47,553 | 15,451 |
Distanța dintre două găuri
Pentru verificarea cu șublerul aveți nevoie de distanța în linie dreaptă dintre două găuri vecine, adică de coardă:
Pentru Ø 80 mm cu 6 găuri, aceasta este 80 mm · sin 30° = 40 mm, pentru Ø 100 mm cu 5 găuri 100 mm · sin 36° ≈ 58,779 mm.
La mașina CNC
Multe comenzi CNC au un ciclu pentru cerc de găuri. Introduceți centrul, raza, unghiul de start, unghiul de divizare și numărul de găuri, iar comanda calculează singură pozițiile. Merită totuși să știți să calculați coordonatele de mână: pentru verificarea simulării, pentru trasare și pentru mașinile fără ciclu.
Greșeli tipice
- Diametru introdus în loc de rază: Toate coordonatele ies de două ori mai mari.
- Sinus și cosinus inversate: Coordonata X ține de cosinus, coordonata Y de sinus, dacă se măsoară de la axa X.
- Calculator setat pe radiani: cos 60 dă atunci −0,95 în loc de 0,5.
- Unghiul de start măsurat de la axa Y: Modelul de găuri se rotește cu 90°.
- Centrul uitat: Dacă punctul zero este în colț, la toate găurile lipsesc coordonatele centrului.
- Cerc parțial calculat ca un cerc complet: Dacă găurile se află doar pe un arc de cerc, se aplică unghiul indicat, nu 360° / n.