



Um flange tem seis furos em Ø 80 mm. Na máquina CNC ou na traçagem, você precisa da coordenada X e Y de cada furo. Com seno e cosseno você as calcula em poucos passos – desde que domine ângulo inicial, sentido de rotação e sinais.
Ângulo de divisão
Se os furos estão distribuídos igualmente no círculo inteiro, o círculo completo é dividido pelo número de furos:
- n número de furos
- Δφ ângulo de divisão entre dois furos
- φ0 ângulo inicial do primeiro furo
- φi ângulo do furo número i
A contagem – como é usual na técnica CNC – parte do eixo X positivo, no sentido anti-horário.
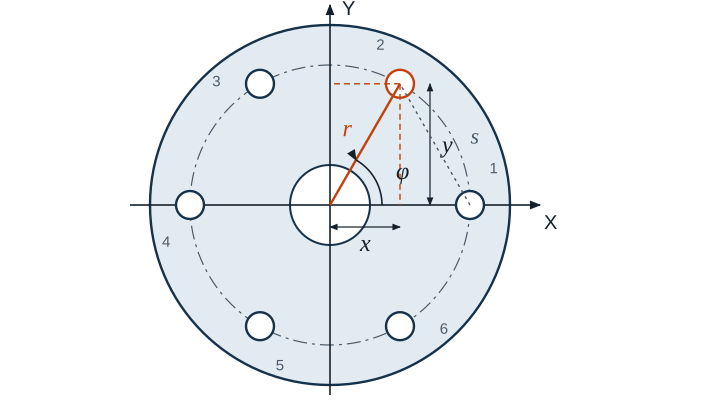
Coordenadas de cada furo
Aqui r é o raio do círculo de furação, ou seja, metade do diâmetro do círculo de furação. Se o ponto zero não estiver no centro, mas por exemplo num canto da peça, você soma as coordenadas do centro.
Exemplo
Um círculo de furação tem 6 furos em Ø 80 mm, e o primeiro fica a 0°. O raio é 40 mm, o ângulo de divisão 360° / 6 = 60°.
x2 = 40 mm · cos 60° = 20 mm y2 = 40 mm · sin 60° ≈ 34,641 mm
| Furo | Ângulo | X em mm | Y em mm |
|---|---|---|---|
| 1 | 0° | 40 | 0 |
| 2 | 60° | 20 | 34,641 |
| 3 | 120° | −20 | 34,641 |
| 4 | 180° | −40 | 0 |
| 5 | 240° | −20 | −34,641 |
| 6 | 300° | 20 | −34,641 |
Os sinais saem sozinhos do seno e do cosseno, desde que a calculadora esteja em graus (DEG).
Quando o primeiro furo fica em cima
Com cinco furos em Ø 100 mm, o primeiro costuma ficar em cima, ou seja, a 90°. O ângulo de divisão é 72°.
| Furo | Ângulo | X em mm | Y em mm |
|---|---|---|---|
| 1 | 90° | 0 | 50 |
| 2 | 162° | −47,553 | 15,451 |
| 3 | 234° | −29,389 | −40,451 |
| 4 | 306° | 29,389 | −40,451 |
| 5 | 378° = 18° | 47,553 | 15,451 |
Distância entre dois furos
Para conferir com o paquímetro, você precisa da distância em linha reta entre dois furos vizinhos, a corda:
Para Ø 80 mm com 6 furos, isso dá 80 mm · sin 30° = 40 mm; para Ø 100 mm com 5 furos, 100 mm · sin 36° ≈ 58,779 mm.
Na máquina CNC
Muitos comandos têm um ciclo de círculo de furação. Você informa centro, raio, ângulo inicial, ângulo de divisão e quantidade, e o comando calcula as posições sozinho. Mesmo assim vale a pena saber as coordenadas à mão: para conferir a simulação, para traçar e para máquinas sem ciclo.
Erros típicos
- Diâmetro em vez de raio: todas as coordenadas ficam o dobro.
- Seno e cosseno trocados: a coordenada X vai com o cosseno, a coordenada Y com o seno, quando se conta a partir do eixo X.
- Calculadora em radianos: cos 60 dá então −0,95 em vez de 0,5.
- Ângulo inicial contado a partir do eixo Y: a figura gira 90°.
- Centro esquecido: se o ponto zero estiver no canto, faltam as coordenadas do centro em todos os furos.
- Círculo parcial calculado como círculo completo: se os furos estão só num arco, vale o ângulo especificado, não 360° / n.