



Antes de cortar ou laminar uma rosca interna, o furo para rosca precisa estar certo. Se for pequeno demais, o macho trava ou quebra. Se for grande demais, faltam as cristas dos filetes e o parafuso segura menos. Com uma fórmula simples você encontra a broca certa para qualquer rosca métrica – também para roscas finas que não estão em nenhuma tabela resumida.
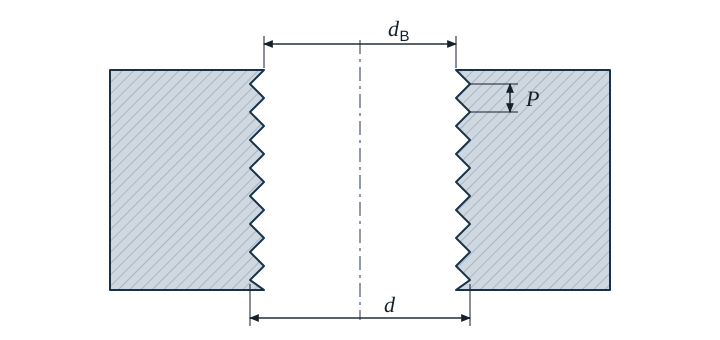
A regra prática para roscar com macho
- dB diâmetro do furo para rosca (diâmetro da broca) em mm
- d diâmetro nominal da rosca em mm
- P passo em mm
O resultado você arredonda para uma broca que existe no comércio. Até 4 mm, as brocas costumam vir em degraus de 0,05 mm; acima disso, em degraus de 0,1 mm. Se o valor cair exatamente entre dois degraus, as duas brocas vizinhas funcionam. O usual é 6,8 mm para M8 (calculado 6,75 mm) e 10,2 mm para M12 (calculado 10,25 mm).
Exemplo M10
Exemplo
Uma rosca M10 deve ser cortada com macho. O passo normal do M10 é de 1,5 mm.
dB = 10 mm − 1,5 mm = 8,5 mm
Fura-se com 8,5 mm. Depois se escareia a 90° até cerca de 10 mm, para que o macho entre reto e não se forme rebarba na borda.
Tabela para roscas métricas grossas
Machos laminadores não cortam: eles empurram o material para a forma da rosca. Por isso precisam de um pré-furo maior. Os valores para laminação são de referência; a indicação do fabricante da ferramenta tem prioridade.
| Roscas | Passo P | Furo para rosca (corte) | Pré-furo para laminar (referência) | Escarear até cerca de |
|---|---|---|---|---|
| M3 | 0,5 | 2,5 | 2,8 | 3,0 |
| M4 | 0,7 | 3,3 | 3,7 | 4,0 |
| M5 | 0,8 | 4,2 | 4,6 | 5,0 |
| M6 | 1 | 5,0 | 5,6 | 6,0 |
| M8 | 1,25 | 6,8 | 7,4 | 8,0 |
| M10 | 1,5 | 8,5 | 9,3 | 10,0 |
| M12 | 1,75 | 10,2 | 11,2 | 12,0 |
| M16 | 2 | 14,0 | 15,1 | 16,0 |
| M20 | 2,5 | 17,5 | 18,9 | 20,0 |
| M24 | 3 | 21,0 | 22,7 | 24,0 |
Todas as medidas em mm. Para laminação, o Gesello calcula com o valor de referência d − 0,45 · P e arredonda para 0,1 mm.
Rosca fina: o passo faz a diferença
Nas roscas finas, o passo está na designação, por exemplo M10 × 1. É exatamente esse passo que entra na fórmula, e não o passo normal.
| Roscas | Furo para rosca (corte) | Pré-furo para laminar (referência) |
|---|---|---|
| M8 × 1 | 7,0 | 7,6 |
| M10 × 1 | 9,0 | 9,6 |
| M10 × 1,25 | 8,8 | 9,4 |
| M12 × 1,5 | 10,5 | 11,3 |
| M16 × 1,5 | 14,5 | 15,3 |
Qual deve ser a profundidade do furo cego?
Um macho tem na ponta um chanfro de entrada que ainda não gera rosca completa. Some-se a isso a ponta da broca. Por isso a profundidade de furação tem três partes: o comprimento útil da rosca, a saída para o chanfro de entrada e a ponta da broca. Com ângulo de ponta de 118°, a ponta tem cerca de 0,3 · dB de comprimento. Quanta saída você precisa depende do passo e da forma do chanfro de entrada – o Gesello calcula a profundidade de furação adequada ao passo.
Erros típicos
- Passo normal usado em rosca fina: uma rosca M10 × 1 precisa de 9,0 mm, não de 8,5 mm.
- Furo para laminar e furo para cortar confundidos: um macho laminador num furo pequeno demais quebra muito rápido.
- Sem escareamento: o primeiro filete é arrancado e o macho entra torto.
- Furo cego raso demais: chanfro de entrada e ponta da broca esquecidos, o macho bate no fundo.
- Rosca em polegadas convertida errado: em UNC e UNF, o passo é dado em fios por polegada. O passo em mm é 25,4 dividido pelo número de fios.
Perguntas frequentes
Por que d − P funciona, se o diâmetro de núcleo é menor?
O furo para rosca é propositalmente um pouco maior que o diâmetro de núcleo normalizado da rosca interna. Assim a rosca ainda resiste quase tão bem, mas o macho corre mais leve e quebra menos.
A fórmula vale também para roscas Whitworth ou para tubos?
Não. A regra prática é para roscas com ângulo de flanco de 60°, ou seja, roscas métricas ISO e, por analogia, UNC e UNF. Roscas Whitworth e para tubos têm ângulo de flanco de 55° e valores próprios de furo para rosca.