



Prima di filettare o rullare una filettatura interna, il foro di preparazione deve essere giusto. Se è troppo piccolo, il maschio si blocca o si rompe. Se è troppo grande, ai filetti mancano le creste e la vite tiene meno. Con una semplice formula trovi la punta giusta per ogni filettatura metrica, anche per le filettature a passo fine che non compaiono in nessuna tabella rapida.
La regola pratica per la maschiatura
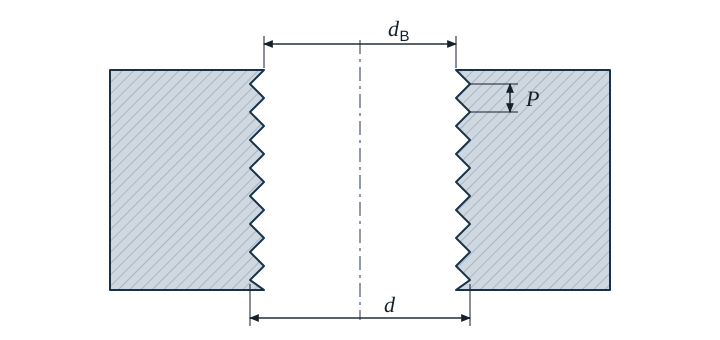
- dB diametro del foro di preparazione (diametro della punta) in mm
- d diametro nominale della filettatura in mm
- P passo in mm
Arrotonda il risultato a una punta che si trova in commercio. Fino a 4 mm le punte sono di solito disponibili a passi di 0,05 mm, oltre a passi di 0,1 mm. Se il valore cade esattamente tra due passi, vanno bene entrambe le punte vicine. Di uso comune sono 6,8 mm per M8 (calcolato 6,75 mm) e 10,2 mm per M12 (calcolato 10,25 mm).
Esempio M10
Esempio
Una filettatura M10 deve essere eseguita con il maschio. Il passo grosso di M10 è 1,5 mm.
dB = 10 mm − 1,5 mm = 8,5 mm
Si fora con 8,5 mm. Poi si svasa a 90° fino a circa 10 mm, così il maschio imbocca diritto e sul bordo non si solleva bava.
Tabella per filettature metriche a passo grosso
I maschi a rullare non tagliano, ma spingono il materiale nella forma del filetto. Per questo richiedono un foro di preparazione più grande. I valori per la rullatura sono valori indicativi; prevale l'indicazione del produttore dell'utensile.
| Filettature | Passo P | Foro per maschiatura | Preforo per rullatura (valore indicativo) | Svasatura a circa |
|---|---|---|---|---|
| M3 | 0,5 | 2,5 | 2,8 | 3,0 |
| M4 | 0,7 | 3,3 | 3,7 | 4,0 |
| M5 | 0,8 | 4,2 | 4,6 | 5,0 |
| M6 | 1 | 5,0 | 5,6 | 6,0 |
| M8 | 1,25 | 6,8 | 7,4 | 8,0 |
| M10 | 1,5 | 8,5 | 9,3 | 10,0 |
| M12 | 1,75 | 10,2 | 11,2 | 12,0 |
| M16 | 2 | 14,0 | 15,1 | 16,0 |
| M20 | 2,5 | 17,5 | 18,9 | 20,0 |
| M24 | 3 | 21,0 | 22,7 | 24,0 |
Tutte le misure in mm. Per la rullatura Gesello calcola con il valore indicativo d − 0,45 · P e arrotonda a 0,1 mm.
Filettature a passo fine: è il passo a fare la differenza
Nelle filettature a passo fine il passo compare nella designazione, ad esempio M10 × 1. Nella formula va proprio questo passo, non il passo grosso.
| Filettature | Foro per maschiatura | Preforo per rullatura (valore indicativo) |
|---|---|---|
| M8 × 1 | 7,0 | 7,6 |
| M10 × 1 | 9,0 | 9,6 |
| M10 × 1,25 | 8,8 | 9,4 |
| M12 × 1,5 | 10,5 | 11,3 |
| M16 × 1,5 | 14,5 | 15,3 |
Quanto deve essere profondo il foro cieco?
Un maschio ha davanti un imbocco che non genera ancora un filetto completo. A questo si aggiunge la punta della punta elicoidale. La profondità di foratura è quindi composta da tre parti: la lunghezza utile del filetto, l'uscita per l'imbocco e la punta dell'utensile. Con un angolo di punta di 118° la punta è lunga circa 0,3 · dB. Quanta uscita ti serve dipende dal passo e dalla forma dell'imbocco: Gesello ti calcola la profondità di foratura in base al passo.
Errori tipici
- Passo grosso usato per una filettatura fine: una filettatura M10 × 1 richiede 9,0 mm, non 8,5 mm.
- Foro per rullatura e foro per maschiatura confusi: un maschio a rullare in un foro troppo piccolo si rompe molto in fretta.
- Non svasato: il primo filetto si strappa e il maschio imbocca storto.
- Foro cieco troppo poco profondo: dimenticati imbocco e punta della punta, il maschio urta il fondo.
- Filettature in pollici convertite male: per UNC e UNF il passo è indicato in filetti per pollice. Il passo in mm è 25,4 diviso per il numero di filetti.
Domande frequenti
Perché d − P funziona anche se il diametro di nocciolo è più piccolo?
Il foro di preparazione è volutamente un po' più grande del diametro di nocciolo normalizzato della filettatura interna. Così la filettatura porta quasi altrettanto bene, ma il maschio lavora più facilmente e si rompe più di rado.
La formula vale anche per filettature Whitworth o gas?
No. La regola pratica è pensata per filettature con angolo dei fianchi di 60°, cioè filettature metriche ISO e, per analogia, UNC e UNF. Le filettature Whitworth e gas hanno un angolo dei fianchi di 55° e propri valori per il foro di preparazione.