



Bevor ein Innengewinde geschnitten oder geformt wird, muss das Kernloch stimmen. Ist es zu klein, klemmt der Gewindebohrer oder bricht ab. Ist es zu groß, fehlen den Gewindegängen die Spitzen und die Schraube hält weniger. Mit einer kleinen Formel findest du den richtigen Bohrer für jedes metrische Gewinde – auch für Feingewinde, die in keiner Kurztabelle stehen.
Die Faustformel fürs Gewindeschneiden
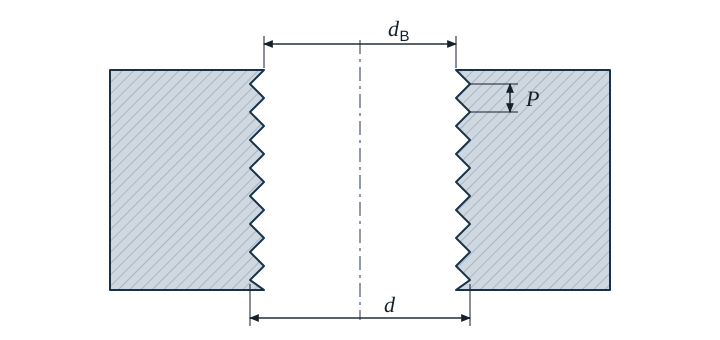
- dB Kernlochdurchmesser (Bohrerdurchmesser) in mm
- d Nenndurchmesser des Gewindes in mm
- P Steigung in mm
Das Ergebnis rundest du auf einen Bohrer, den es zu kaufen gibt. Bis 4 mm sind Bohrer in 0,05-mm-Stufen üblich, darüber in 0,1-mm-Stufen. Liegt der Wert genau zwischen zwei Stufen, funktionieren beide Nachbarbohrer. Üblich sind 6,8 mm für M8 (gerechnet 6,75 mm) und 10,2 mm für M12 (gerechnet 10,25 mm).
Beispiel M10
Beispiel
Ein Gewinde M10 soll mit dem Gewindebohrer geschnitten werden. Die Regelsteigung von M10 beträgt 1,5 mm.
dB = 10 mm − 1,5 mm = 8,5 mm
Gebohrt wird mit 8,5 mm. Danach wird mit 90° auf etwa 10 mm angesenkt, damit der Gewindebohrer gerade ansetzt und am Rand kein Grat aufgeworfen wird.
Tabelle für metrische Regelgewinde
Gewindeformer schneiden nicht, sie drücken den Werkstoff in die Gewindeform. Deshalb brauchen sie ein größeres Vorbohrloch. Die Werte für das Formen sind Richtwerte, die Angabe des Werkzeugherstellers hat Vorrang.
| Gewinde | Steigung P | Kernloch Schneiden | Vorbohren Formen (Richtwert) | Ansenken auf etwa |
|---|---|---|---|---|
| M3 | 0,5 | 2,5 | 2,8 | 3,0 |
| M4 | 0,7 | 3,3 | 3,7 | 4,0 |
| M5 | 0,8 | 4,2 | 4,6 | 5,0 |
| M6 | 1 | 5,0 | 5,6 | 6,0 |
| M8 | 1,25 | 6,8 | 7,4 | 8,0 |
| M10 | 1,5 | 8,5 | 9,3 | 10,0 |
| M12 | 1,75 | 10,2 | 11,2 | 12,0 |
| M16 | 2 | 14,0 | 15,1 | 16,0 |
| M20 | 2,5 | 17,5 | 18,9 | 20,0 |
| M24 | 3 | 21,0 | 22,7 | 24,0 |
Alle Maße in mm. Für das Formen rechnet Gesello mit dem Richtwert d − 0,45 · P und rundet auf 0,1 mm.
Feingewinde: die Steigung macht den Unterschied
Bei Feingewinden steht die Steigung in der Bezeichnung, zum Beispiel M10 × 1. Genau diese Steigung gehört in die Formel, nicht die Regelsteigung.
| Gewinde | Kernloch Schneiden | Vorbohren Formen (Richtwert) |
|---|---|---|
| M8 × 1 | 7,0 | 7,6 |
| M10 × 1 | 9,0 | 9,6 |
| M10 × 1,25 | 8,8 | 9,4 |
| M12 × 1,5 | 10,5 | 11,3 |
| M16 × 1,5 | 14,5 | 15,3 |
Wie tief muss das Grundloch sein?
Ein Gewindebohrer hat vorn einen Anschnitt, der noch kein volles Gewinde erzeugt. Dazu kommt die Bohrerspitze. Die Bohrtiefe setzt sich deshalb aus drei Teilen zusammen: der nutzbaren Gewindelänge, dem Auslauf für den Anschnitt und der Spitze des Bohrers. Bei 118° Spitzenwinkel ist die Spitze etwa 0,3 · dB lang. Wie viel Auslauf du brauchst, hängt von der Steigung und der Anschnittform ab – Gesello rechnet dir die Bohrtiefe passend zur Steigung aus.
Typische Fehler
- Regelsteigung bei Feingewinde eingesetzt: Ein Gewinde M10 × 1 braucht 9,0 mm, nicht 8,5 mm.
- Former-Loch und Schneid-Loch verwechselt: Ein Gewindeformer in einem zu kleinen Loch bricht sehr schnell.
- Nicht angesenkt: Der erste Gang wird ausgerissen, der Gewindebohrer setzt schief an.
- Grundloch zu flach: Anschnitt und Bohrerspitze vergessen, der Gewindebohrer stößt auf den Grund.
- Zollgewinde falsch umgerechnet: Bei UNC und UNF ist die Steigung in Gängen je Zoll angegeben. Die Steigung in mm ist 25,4 geteilt durch die Gangzahl.
Häufige Fragen
Warum funktioniert d − P, obwohl der Kerndurchmesser kleiner ist?
Das Kernloch ist bewusst etwas größer als der genormte Kerndurchmesser des Innengewindes. So trägt das Gewinde noch fast genauso gut, der Gewindebohrer läuft aber leichter und bricht seltener.
Gilt die Formel auch für Whitworth- oder Rohrgewinde?
Nein. Die Faustformel ist für Gewinde mit 60° Flankenwinkel gedacht, also metrische ISO-Gewinde und sinngemäß UNC und UNF. Whitworth- und Rohrgewinde haben 55° Flankenwinkel und eigene Kernlochwerte.