



在切削或挤压内螺纹之前,螺纹底孔必须合适。底孔太小,丝锥会卡住或折断;底孔太大,螺纹牙顶不完整,螺钉的承载能力下降。用一个简单的公式,就能为任何普通螺纹找到合适的钻头——包括简表中查不到的细牙螺纹。
攻丝的经验公式
- dB 螺纹底孔直径(钻头直径),单位 mm
- d 螺纹公称直径,单位 mm
- P 螺距,单位 mm
将结果圆整为市面上能买到的钻头规格。4 mm 以内的钻头通常按 0.05 mm 分级,4 mm 以上按 0.1 mm 分级。如果数值正好位于两级之间,相邻的两种钻头都可用。常用的是 M8 用 6.8 mm(计算值 6.75 mm),M12 用 10.2 mm(计算值 10.25 mm)。
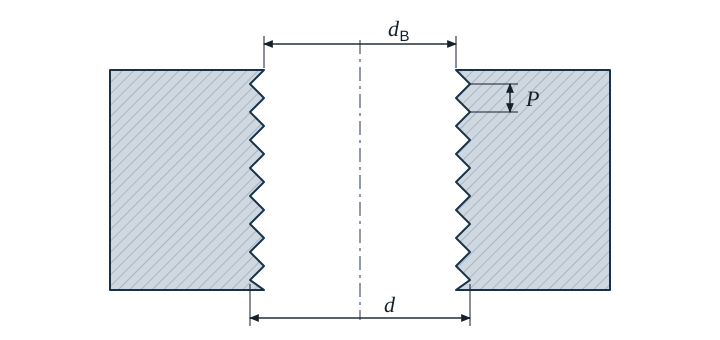
示例 M10
示例
用丝锥切削 M10 螺纹。M10 的粗牙螺距为 1.5 mm。
dB = 10 mm − 1.5 mm = 8.5 mm
用 8.5 mm 钻头钻孔。然后用 90° 锪钻锪至约 10 mm,使丝锥能垂直切入,并且边缘不会翻起毛刺。
普通粗牙螺纹对照表
挤压丝锥不切削,而是把材料挤压成螺纹形状,因此需要更大的预钻孔。挤压用数值为参考值,以刀具制造商的规格为准。
| 螺纹 | 螺距 P | 切削用底孔 | 挤压用预钻孔(参考值) | 锪孔至约 |
|---|---|---|---|---|
| M3 | 0,5 | 2,5 | 2,8 | 3,0 |
| M4 | 0,7 | 3,3 | 3,7 | 4,0 |
| M5 | 0,8 | 4,2 | 4,6 | 5,0 |
| M6 | 1 | 5,0 | 5,6 | 6,0 |
| M8 | 1,25 | 6,8 | 7,4 | 8,0 |
| M10 | 1,5 | 8,5 | 9,3 | 10,0 |
| M12 | 1,75 | 10,2 | 11,2 | 12,0 |
| M16 | 2 | 14,0 | 15,1 | 16,0 |
| M20 | 2,5 | 17,5 | 18,9 | 20,0 |
| M24 | 3 | 21,0 | 22,7 | 24,0 |
所有尺寸单位均为 mm。挤压螺纹时,Gesello 按参考值 d − 0.45 · P 计算,并圆整到 0.1 mm。
细牙螺纹:螺距决定差别
细牙螺纹的螺距标在标记中,例如 M10 × 1。代入公式的正是这个螺距,而不是粗牙螺距。
| 螺纹 | 切削用底孔 | 挤压用预钻孔(参考值) |
|---|---|---|
| M8 × 1 | 7,0 | 7,6 |
| M10 × 1 | 9,0 | 9,6 |
| M10 × 1.25 | 8,8 | 9,4 |
| M12 × 1.5 | 10,5 | 11,3 |
| M16 × 1.5 | 14,5 | 15,3 |
盲孔要钻多深?
丝锥前端有一段切削锥,还不能加工出完整的螺纹。另外还要加上钻尖。因此钻孔深度由三部分组成:有效螺纹长度、切削锥的余量和钻头的钻尖。顶角为 118° 时,钻尖长约 0.3 · dB。需要多少余量取决于螺距和切削锥形式——Gesello 会根据螺距为你算出钻孔深度。
常见错误
- 细牙螺纹用了粗牙螺距:M10 × 1 螺纹需要 9.0 mm,而不是 8.5 mm。
- 挤压底孔和切削底孔弄混:挤压丝锥在过小的孔中很快就会折断。
- 没有锪孔:第一牙被撕裂,丝锥切入歪斜。
- 盲孔太浅:忘了切削锥和钻尖,丝锥顶到孔底。
- 英制螺纹换算错误:UNC 和 UNF 的螺距以每英寸牙数表示。以 mm 为单位的螺距等于 25.4 除以牙数。
常见问题
为什么小径更小,d − P 却仍然适用?
螺纹底孔有意比内螺纹的标准小径略大一些。这样螺纹的承载能力几乎不受影响,但丝锥切削更轻松,也更不容易折断。
这个公式也适用于惠氏螺纹或管螺纹吗?
不适用。该经验公式适用于牙型角为 60° 的螺纹,即普通螺纹,同理也适用于 UNC 和 UNF。惠氏螺纹和管螺纹的牙型角为 55°,有各自的底孔数值。