



Før et indvendigt gevind skæres eller formes, skal kernehullet være rigtigt. Er det for lille, sætter gevindtappen sig fast eller knækker. Er det for stort, mangler gevindgangene toppene, og skruen holder dårligere. Med en lille formel finder du det rigtige bor til ethvert metrisk gevind – også til fingevind, der ikke står i nogen kort tabel.
Tommelfingerreglen for gevindskæring
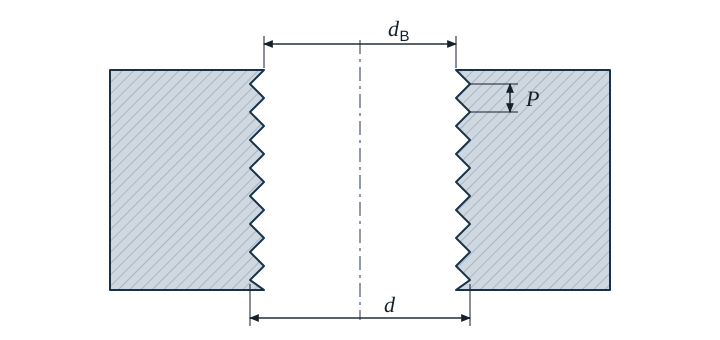
- dB kernehulsdiameter (bordiameter) i mm
- d gevindets nominelle diameter i mm
- P stigning i mm
Resultatet runder du af til et bor, der kan købes. Op til 4 mm fås bor normalt i 0,05-mm-trin, derover i 0,1-mm-trin. Ligger værdien præcis mellem to trin, fungerer begge nabobor. Almindelige er 6,8 mm til M8 (beregnet 6,75 mm) og 10,2 mm til M12 (beregnet 10,25 mm).
Eksempel M10
Eksempel
Et M10-gevind skal skæres med gevindtap. Standardstigningen for M10 er 1,5 mm.
dB = 10 mm − 1,5 mm = 8,5 mm
Der bores med 8,5 mm. Derefter forsænkes med 90° til ca. 10 mm, så gevindtappen går lige i, og der ikke kastes grat op ved kanten.
Tabel for metrisk grovgevind
Gevindformere skærer ikke, de presser materialet ind i gevindformen. Derfor skal de bruge et større forborehul. Værdierne for formning er vejledende værdier, værktøjsproducentens angivelse har forrang.
| Gevind | Stigning P | Kernehul, skæring | Forboring, formning (vejledende værdi) | Forsænkning til ca. |
|---|---|---|---|---|
| M3 | 0,5 | 2,5 | 2,8 | 3,0 |
| M4 | 0,7 | 3,3 | 3,7 | 4,0 |
| M5 | 0,8 | 4,2 | 4,6 | 5,0 |
| M6 | 1 | 5,0 | 5,6 | 6,0 |
| M8 | 1,25 | 6,8 | 7,4 | 8,0 |
| M10 | 1,5 | 8,5 | 9,3 | 10,0 |
| M12 | 1,75 | 10,2 | 11,2 | 12,0 |
| M16 | 2 | 14,0 | 15,1 | 16,0 |
| M20 | 2,5 | 17,5 | 18,9 | 20,0 |
| M24 | 3 | 21,0 | 22,7 | 24,0 |
Alle mål i mm. Til formning regner Gesello med den vejledende værdi d − 0,45 · P og afrunder til 0,1 mm.
Fingevind: stigningen gør forskellen
Ved fingevind står stigningen i betegnelsen, for eksempel M10 × 1. Netop den stigning skal i formlen, ikke standardstigningen.
| Gevind | Kernehul, skæring | Forboring, formning (vejledende værdi) |
|---|---|---|
| M8 × 1 | 7,0 | 7,6 |
| M10 × 1 | 9,0 | 9,6 |
| M10 × 1,25 | 8,8 | 9,4 |
| M12 × 1,5 | 10,5 | 11,3 |
| M16 × 1,5 | 14,5 | 15,3 |
Hvor dybt skal blindhullet være?
En gevindtap har foran en anskæring, der endnu ikke danner et fuldt gevind. Dertil kommer borets spids. Boredybden består derfor af tre dele: den brugbare gevindlængde, udløbet til anskæringen og borets spids. Ved 118° spidsvinkel er spidsen ca. 0,3 · dB lang. Hvor meget udløb du skal bruge, afhænger af stigningen og anskæringsformen – Gesello beregner boredybden, så den passer til stigningen.
Typiske fejl
- Standardstigning brugt ved fingevind: Et gevind M10 × 1 kræver 9,0 mm, ikke 8,5 mm.
- Formerhul og skærehul forvekslet: En gevindformer i et for lille hul knækker meget hurtigt.
- Ikke forsænket: Den første gevindgang rives ud, og gevindtappen går skævt i.
- Blindhul for lavt: Anskæring og borspids glemt, gevindtappen støder mod bunden.
- Tommegevind omregnet forkert: Ved UNC og UNF er stigningen angivet i gevind pr. tomme. Stigningen i mm er 25,4 divideret med antallet af gevind pr. tomme.
Ofte stillede spørgsmål
Hvorfor virker d − P, selvom kernediameteren er mindre?
Kernehullet er bevidst lidt større end den normerede kernediameter for det indvendige gevind. Så bærer gevindet næsten lige så godt, men gevindtappen går lettere og knækker sjældnere.
Gælder formlen også for Whitworth- eller rørgevind?
Nej. Tommelfingerreglen er beregnet til gevind med 60° flankevinkel, altså metriske ISO-gevind og tilsvarende UNC og UNF. Whitworth- og rørgevind har 55° flankevinkel og egne kernehulsværdier.