



Skærehastigheden angiver, hvor hurtigt skæret bevæger sig gennem materialet. På maskinen kan du dog kun indstille omdrejningstallet og tilspændingen. Her ser du, hvordan du kommer fra skærehastighed til omdrejningstal, fra tilspænding pr. tand til bordtilspænding og til sidst til den tid, snittet tager.
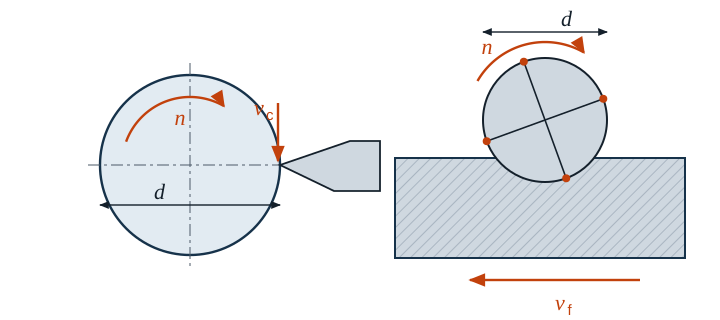
Omdrejningstal ud fra skærehastigheden
Ved én omdrejning tilbagelægger et punkt på omkredsen vejen π · d. Ganget med omdrejningstallet giver det skærehastigheden. Fordi vc angives i m/min og d i mm, står faktoren 1000 i formlen:
- n omdrejningstal i 1/min
- vc skærehastighed i m/min
- d diameter i mm (ved drejning emnediameteren, ved fræsning og boring værktøjsdiameteren)
Tilspændingshastighed
Ved drejning og boring angiver du tilspændingen f pr. omdrejning. Ved fræsning deler flere skær arbejdet, derfor regner du med tilspændingen pr. tand:
- vf tilspændingshastighed i mm/min
- f tilspænding pr. omdrejning i mm
- fz tilspænding pr. tand i mm, z antal skær
Bearbejdningstid
Den tid, hvor der virkelig falder spåner, fås ud fra vejlængden og tilspændingshastigheden. Til vejlængden hører også tilløb og overløb, ved fræsning som regel desuden fræserdiameteren.
- th bearbejdningstid i min
- L tilspændingsvej i mm, i antal snit
Eksempel drejning
En aksel af S235 med Ø 60 mm skrubbedrejes med et hårdmetalskær over 80 mm længde. Der vælges vc = 180 m/min og f = 0,25 mm.
n = 180 · 1000π · 60 ≈ 955 1/min
vf = 0,25 mm · 955 1/min ≈ 239 mm/min
th = 80 mm · 1239 mm/min ≈ 0,33 min ≈ 20 s
Har maskinen faste omdrejningstrin, tager du det nærmeste lavere trin. Så bliver skærehastigheden under den valgte værdi, og det skåner skæret.
Eksempel fræsning
En not fræses med en pindfræser i massivt hårdmetal med 4 skær (Ø 12 mm; vc = 160 m/min; fz = 0,05 mm). Noten går igennem hele emnets længde på 100 mm, derfor hører fræserdiameteren med til vejlængden.
n = 160 · 1000π · 12 ≈ 4244 1/min
vf = 0,05 mm · 4 · 4244 1/min ≈ 849 mm/min
th = (100 mm + 12 mm) · 1849 mm/min ≈ 0,132 min ≈ 8 s
Vejledende værdier til at starte med
Skærehastigheden afhænger af materiale, skærmateriale, køling og maskine. Følgende intervaller er vejledende værdier for hårdmetal. Begynd i den nedre ende, og arbejd dig op. Det er altid værktøjsproducentens angivelser, der er afgørende.
| Materiale | Skrubdrejning vc | Sletdrejning vc | Pindfræser vc | Pindfræser fz |
|---|---|---|---|---|
| Konstruktionsstål, f.eks. S235 | 180–280 | 220–350 | 150–220 | 0,05–0,10 |
| Rustfrit stål, austenitisk | 120–190 | 150–230 | 70–120 | 0,03–0,06 |
| Aluminiumsknælegering | 400–800 | 500–1000 | 300–600 | 0,05–0,12 |
vc i m/min, fz i mm.
Typiske fejl
- Faktor 1000 glemt: Omdrejningstallet bliver så tusind gange for lille.
- Radius i stedet for diameter: Med radius bliver omdrejningstallet dobbelt så højt, og skæret slides op med det samme.
- Antal skær glemt ved fræsning: Hvis du kun regner fz · n, kører du ved fire skær med kun en fjerdedel af tilspændingen, og skærene gnider i stedet for at skære.
- f og fz forvekslet: Tilspændingen pr. omdrejning er ved fræsning z gange så stor som tilspændingen pr. tand.
- Forkert diameter ved plandrejning: Med fast omdrejningstal regner du med den største diameter, ellers er skærehastigheden yderst for høj.
- Vejlængde uden tilløb og overløb: Bearbejdningstiden bliver vurderet for kort.
Ofte stillede spørgsmål
Hvorfor regner man ikke direkte med omdrejningstallet?
Fordi skæret »mærker« skærehastigheden, ikke omdrejningstallet. En stor diameter kræver for samme skærehastighed et meget lavere omdrejningstal end en lille. Vejledende værdier angives derfor altid for vc.
Kan jeg også regne baglæns?
Ja. Omskriver du formlen, får du for eksempel ud fra et givet omdrejningstal den faktiske skærehastighed. I Gesello indtaster du bare de værdier, du kender, og de manglende bliver regnet ud.