



Skärhastigheten anger hur snabbt skäreggen rör sig genom materialet. På maskinen kan du dock bara ställa in varvtal och matning. Här ser du hur du kommer från skärhastighet till varvtal, från matning per tand till bordsmatning och till sist till den tid som bearbetningen tar.
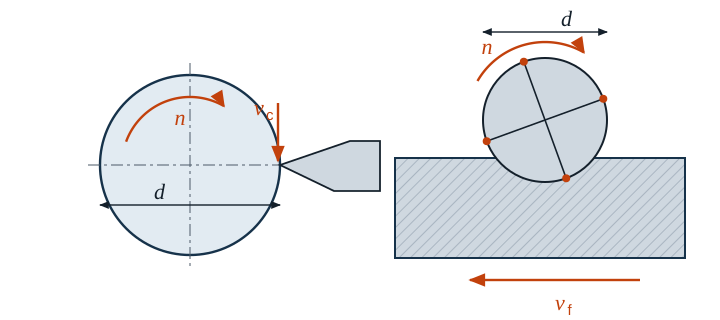
Varvtal ur skärhastigheten
Under ett varv tillryggalägger en punkt på omkretsen sträckan π · d. Gånger varvtalet ger det skärhastigheten. Eftersom vc anges i m/min och d i mm står faktorn 1000 i formeln:
- n varvtal i 1/min
- vc skärhastighet i m/min
- d diameter i mm (vid svarvning arbetsstyckets diameter, vid fräsning och borrning verktygets diameter)
Matningshastighet
Vid svarvning och borrning anger du matningen f per varv. Vid fräsning delar flera skäreggar på arbetet, därför räknar du med matning per tand:
- vf matningshastighet i mm/min
- f matning per varv i mm
- fz matning per tand i mm, z antal skäreggar
Bearbetningstid
Tiden då det verkligen bildas spån ges av vägen och matningshastigheten. Till vägen hör även inlopp och utlopp, vid fräsning oftast dessutom fräsens diameter.
- th bearbetningstid i min
- L matningsväg i mm, i antal snitt
Exempel svarvning
En axel av S235 med Ø 60 mm grovsvarvas med ett hårdmetallskär över 80 mm längd. Valda värden är vc = 180 m/min och f = 0,25 mm.
n = 180 · 1000π · 60 ≈ 955 1/min
vf = 0,25 mm · 955 1/min ≈ 239 mm/min
th = 80 mm · 1239 mm/min ≈ 0,33 min ≈ 20 s
Har maskinen fasta varvtalssteg tar du närmast lägre steg. Då stannar skärhastigheten under det valda värdet, och det skonar skäreggen.
Exempel fräsning
Ett spår fräses med en pinnfräs i solid hårdmetall med 4 skäreggar (Ø 12 mm; vc = 160 m/min; fz = 0,05 mm). Spåret går igenom hela arbetsstyckets längd på 100 mm, därför hör fräsens diameter till vägen.
n = 160 · 1000π · 12 ≈ 4244 1/min
vf = 0,05 mm · 4 · 4244 1/min ≈ 849 mm/min
th = (100 mm + 12 mm) · 1849 mm/min ≈ 0,132 min ≈ 8 s
Riktvärden att börja med
Skärhastigheten beror på material, skärmaterial, kylning och maskin. Följande intervall är riktvärden för hårdmetall. Börja i det nedre området och närma dig stegvis. Det som alltid gäller är verktygstillverkarens uppgifter.
| Material | Grovsvarvning vc | Finsvarvning vc | Pinnfräs vc | Pinnfräs fz |
|---|---|---|---|---|
| Konstruktionsstål, t.ex. S235 | 180–280 | 220–350 | 150–220 | 0,05–0,10 |
| Rostfritt stål, austenitiskt | 120–190 | 150–230 | 70–120 | 0,03–0,06 |
| Aluminium, knådlegering | 400–800 | 500–1000 | 300–600 | 0,05–0,12 |
vc i m/min, fz i mm.
Typiska misstag
- Faktor 1000 bortglömd: varvtalet blir då tusen gånger för litet.
- Radie i stället för diameter: med radien blir varvtalet dubbelt så högt, skäreggen slits direkt.
- Antalet skäreggar bortglömt vid fräsning: den som bara räknar fz · n kör med fyra skäreggar bara med en fjärdedel av matningen och låter skäreggarna gnida i stället för att skära.
- f och fz förväxlade: vid fräsning är matningen per varv z gånger så stor som matningen per tand.
- Fel diameter vid plansvarvning: med fast varvtal räknar du med den största diametern, annars blir skärhastigheten ytterst för hög.
- Väg utan inlopp och utlopp: bearbetningstiden uppskattas för kort.
Vanliga frågor
Varför räknar man inte direkt med varvtalet?
Därför att skäreggen ”känner” skärhastigheten, inte varvtalet. En stor diameter behöver för samma skärhastighet ett mycket lägre varvtal än en liten. Riktvärden anges därför alltid för vc.
Kan jag också räkna baklänges?
Ja. Skriver du om formeln får du till exempel den faktiska skärhastigheten ur ett befintligt varvtal. I Gesello anger du helt enkelt de värden du känner till, och de som saknas räknas ut.