



切削速度表示切削刃在材料中运动的快慢。但在机床上你只能设定转速和进给量。这里你会看到如何从切削速度算出转速,从每齿进给量算出工作台进给速度,最后算出切削所需的时间。
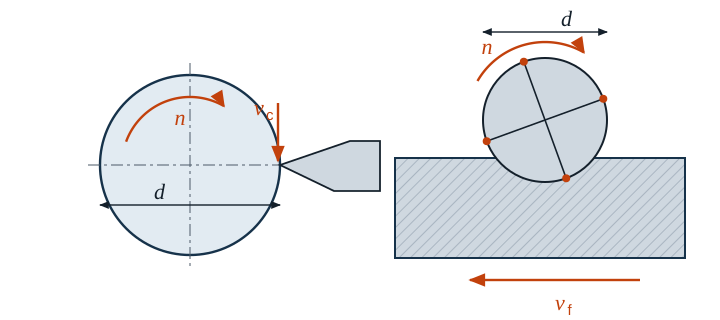
由切削速度求转速
转一圈时,圆周上的一点走过的距离为 π · d。乘以转速即得切削速度。由于 vc 的单位是 m/min,d 的单位是 mm,公式中出现系数 1000:
- n 转速,单位 1/min
- vc 切削速度,单位 m/min
- d 直径,单位 mm(车削时为工件直径,铣削和钻削时为刀具直径)
进给速度
车削和钻削时,给定的是每转进给量 f。铣削时多个切削刃分担切削,因此按每齿进给量计算:
- vf 进给速度,单位 mm/min
- f 每转进给量,单位 mm
- fz 每齿进给量,单位 mm;z 切削刃数
机动时间
真正产生切屑的时间由行程和进给速度决定。行程还包括切入和切出量,铣削时通常还要加上铣刀直径。
- th 机动时间,单位 min
- L 进给行程,单位 mm;i 走刀次数
车削示例
用硬质合金刀片粗车一根直径 Ø 60 mm、材料为 S235 的轴,长度 80 mm。选取 vc = 180 m/min,f = 0.25 mm。
n = 180 · 1000π · 60 ≈ 955 1/min
vf = 0.25 mm · 955 1/min ≈ 239 mm/min
th = 80 mm · 1239 mm/min ≈ 0.33 min ≈ 20 s
如果机床的转速是固定分级的,选择相邻的较低一级。这样切削速度会低于选定值,可保护切削刃。
铣削示例
用 4 刃整体硬质合金立铣刀铣槽(Ø 12 mm;vc = 160 m/min;fz = 0.05 mm)。槽贯穿整个 100 mm 长的工件,因此铣刀直径要计入行程。
n = 160 · 1000π · 12 ≈ 4244 1/min
vf = 0.05 mm · 4 · 4244 1/min ≈ 849 mm/min
th = (100 mm + 12 mm) · 1849 mm/min ≈ 0.132 min ≈ 8 s
入门参考值
切削速度取决于材料、刀具材料、冷却和机床。下列范围是硬质合金刀具的参考值。先从下限开始,再逐步提高。始终以刀具制造商的数据为准。
| 材料 | 粗车 vc | 精车 vc | 立铣刀 vc | 立铣刀 fz |
|---|---|---|---|---|
| 结构钢,例如 S235 | 180–280 | 220–350 | 150–220 | 0,05–0,10 |
| 不锈钢,奥氏体 | 120–190 | 150–230 | 70–120 | 0,03–0,06 |
| 变形铝合金 | 400–800 | 500–1000 | 300–600 | 0,05–0,12 |
vc 单位 m/min,fz 单位 mm。
常见错误
- 忘记系数 1000:算出的转速会小一千倍。
- 用半径代替直径:转速会变成两倍,切削刃立刻磨损。
- 铣削时忘记刃数:只算 fz · n 的话,四刃铣刀只用了四分之一的进给,切削刃在摩擦而不是切削。
- 混淆 f 和 fz:铣削时,每转进给量是每齿进给量的 z 倍。
- 车端面时直径取错:转速固定时,要按最大直径计算,否则外侧的切削速度过高。
- 行程未计切入和切出:机动时间会估得太短。
常见问题
为什么不直接用转速计算?
因为切削刃“感受”到的是切削速度,而不是转速。在相同切削速度下,大直径所需的转速比小直径低得多。所以参考值总是针对 vc 给出。
也能反过来算吗?
能。把公式变形,就能例如由现有转速求出实际切削速度。在 Gesello 中只需输入已知值,缺少的值会自动算出。