



锥体画起来很快,但在车床上你得知道小滑板要转多少度。这里介绍如何根据图样尺寸算出锥度和调整角,以及什么时候用尾座代替小滑板更合适。
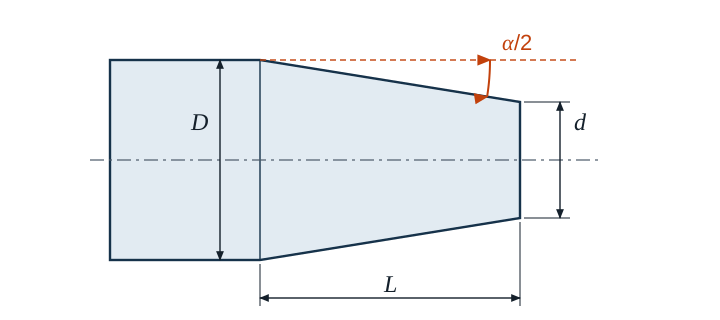
锥度
锥度表示直径在一定长度上减小多少毫米。图样上通常以比例形式标注,例如 1 : 10——在 10 mm 长度上直径减小 1 mm。
C = D − dL
- C 锥度(以数值或 1 : x 表示)
- D 大端直径,单位 mm;d 小端直径,单位 mm
- L 锥长,单位 mm
小滑板的调整角
小滑板转动的角度为半锥角 α/2,可通过正切求得。由于直径在轴线两侧同时减小,分子中是直径差的一半:
tan α2 = D − d2 · L = C2
示例
用小滑板车削一个锥体(D = 30 mm;d = 24 mm;L = 60 mm)。
C = 30 mm − 24 mm60 mm = 0.1 = 1 : 10
tan α2 = 0.12 = 0.05 → α2 ≈ 2.8624° ≈ 2° 51′ 45″
小滑板转动略小于 2° 52′。径向总共需要进刀 (30 − 24) / 2 = 3 mm。
度、分、秒
小滑板上的刻度大多以度和分划分,而计算器给出的是十进制度数。换算时,把小数部分乘以 60:0.8624° · 60 = 51.74′,即 51 分;0.74′ · 60 约得 45 秒。所以 2.86° 不是 2° 86′,而是 2° 51′ 45″。
用小滑板还是尾座?
小滑板可以转到任意角度,但行程短,而且要手动进给。对于细长的锥体,也可以把尾座横向偏移,在两顶尖之间用纵向进给车削工件。此时偏移量取决于工件总长 LW:
VR = D − d2 · LWL
这种方法只适用于细长锥体。偏移量超过工件长度的约五十分之一时,顶尖在中心孔中会偏斜。凡是比 1 : 25 更陡的锥体都会出现这种情况——所以上例中的 1 : 10 最好用小滑板。
莫氏锥度和 7:24 锥度
刀具夹持部分采用标准化锥体。莫氏锥度很细长,视规格接近 1 : 20,但并不精确等于——例如莫氏 3 号约为 1 : 19.922。铣刀柄用的 7 : 24 锥度不能自锁,需要拉紧。
常见错误
- 按 α 而不是 α/2 转动:锥体会陡一倍。
- 直径差没有减半:正切中是 (D − d) / 2 除以 L,而不是 D − d。
- 把 1 : 10 当作 10 代入:用数值表示时 C = 0.1。
- 尾座偏移时用锥长代替工件长度:偏移量对应的是两顶尖之间的全长。
- 计算器没有设为角度制:arctan 会给出弧度值。
- 把十进制度数当成分来读:2.86° 是 2° 51′ 45″,而不是 2° 86′。