



Конус нарисовать недолго, но на токарном станке нужно знать, на сколько градусов повернуть верхние салазки. Здесь показано, как по размерам на чертеже рассчитать конусность и угол поворота и когда вместо верхних салазок лучше подходит задняя бабка.
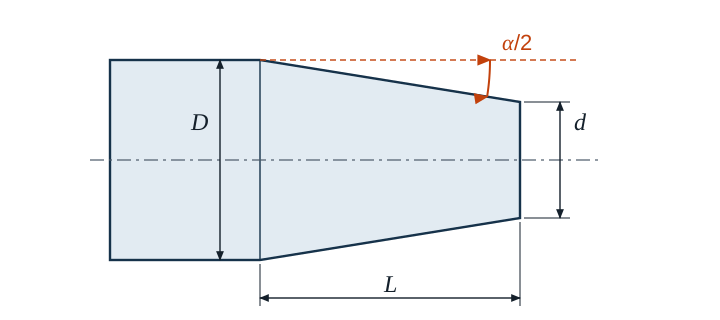
Конусность
Конусность показывает, на сколько миллиметров уменьшается диаметр на определённой длине. На чертежах её обычно указывают как отношение, например 1 : 10 — на длине 10 мм диаметр уменьшается на 1 мм.
- C конусность (числом или в виде 1 : x)
- D большой диаметр, мм; d малый диаметр, мм
- L длина конуса, мм
Угол поворота верхних салазок
Верхние салазки поворачивают на половину угла конуса α/2. Её находят через тангенс. Поскольку диаметр уменьшается по обе стороны от оси, в числителе стоит половина разности диаметров:
Пример
Конус нужно обточить с поворотом верхних салазок (D = 30 мм; d = 24 мм; L = 60 мм).
C = 30 мм − 24 мм60 мм = 0,1 = 1 : 10
tan α2 = 0,12 = 0,05 → α2 ≈ 2,8624° ≈ 2° 51′ 45″
Верхние салазки поворачивают чуть меньше чем на 2° 52′. В радиальном направлении всего нужно снять (30 − 24) / 2 = 3 мм.
Градусы, минуты, секунды
Шкалы верхних салазок часто размечены в градусах и минутах. Калькулятор выдаёт десятичные градусы. Для пересчёта умножьте дробную часть на 60. Из 0,8624° · 60 = 51,74′ получается 51 минута, а 0,74′ · 60 даёт около 45 секунд. Значит, 2,86° — это не 2° 86′, а 2° 51′ 45″.
Верхние салазки или задняя бабка?
Верхние салазки позволяют задать любой угол, но их ход короткий, и перемещают их вручную. Для длинных пологих конусов можно вместо этого сместить заднюю бабку в поперечном направлении и обтачивать деталь в центрах с продольной подачей. Смещение тогда зависит от всей длины детали LW:
Этот способ подходит только для пологих конусов. Если смещение больше примерно одной пятидесятой длины детали, центры входят в центровые отверстия с перекосом. Так бывает у всех конусов круче 1 : 25 — поэтому в примере выше с 1 : 10 лучше работать верхними салазками.
Конусы Морзе и конусы 7 : 24
Инструментальные оправки — это стандартизованные конусы. Конусы Морзе очень пологие и в зависимости от размера близки к 1 : 20, но не точно — у КМ 3, например, примерно 1 : 19,922. Конусы для фрезерных оправок имеют конусность 7 : 24, они не самотормозящие и затягиваются.
Типичные ошибки
- Поворот на α вместо α/2: конус получается вдвое круче.
- Разность диаметров не поделена пополам: под тангенсом стоит (D − d) / 2, делённое на L, а не D − d.
- 1 : 10 подставлено как 10: числом C = 0,1.
- Для задней бабки взята длина конуса вместо длины детали: смещение относится ко всей длине между центрами.
- Калькулятор не переключён на градусы: arctan тогда даёт значение в радианах.
- Десятичные градусы прочитаны как минуты: 2,86° — это 2° 51′ 45″, а не 2° 86′.