



テーパは図面にはすぐ描けますが、旋盤では複式刃物台を何度旋回させるかを知る必要があります。ここでは、図面の寸法からテーパ比と旋回角度を計算する方法と、複式刃物台より心押台のほうが適している場合を説明します。
テーパ比
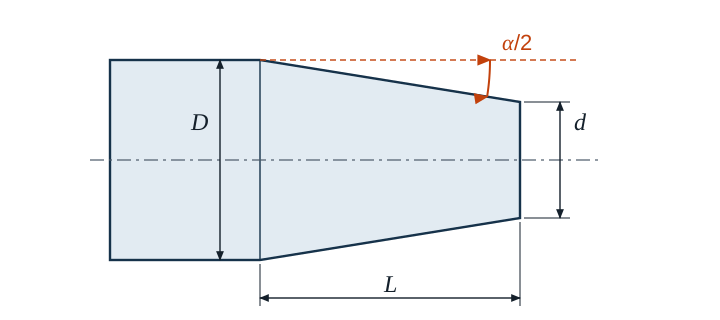
テーパ比は、ある長さで直径が何ミリ小さくなるかを表します。図面では通常、比で示されます。たとえば1 : 10なら、長さ10 mmで直径が1 mm小さくなります。
- C テーパ比(数値または1 : xの形)
- D 大径(mm)、d 小径(mm)
- L テーパ長さ(mm)
複式刃物台の旋回角度
複式刃物台はテーパ角の半分α/2だけ旋回させます。この角度はタンジェントで求めます。直径は軸の両側で小さくなるので、分子には直径差の半分が入ります。
例
複式刃物台でテーパを削ります(D = 30 mm、d = 24 mm、L = 60 mm)。
C = 30 mm − 24 mm60 mm = 0.1 = 1 : 10
tan α2 = 0.12 = 0.05 → α2 ≈ 2.8624° ≈ 2° 51′ 45″
複式刃物台を2° 52′弱旋回させます。半径方向の切込みは合計で(30 − 24) / 2 = 3 mmです。
度・分・秒
複式刃物台の目盛りの多くは度と分で刻まれています。電卓は10進数の度で答えを出します。換算するには、小数部分に60を掛けます。0.8624° · 60 = 51.74′で51分、0.74′ · 60で約45秒になります。つまり2.86°は2° 86′ではなく、2° 51′ 45″です。
複式刃物台か心押台か?
複式刃物台はどんな角度にも設定できますが、移動量が短く、手動で動かします。長くて細いテーパの場合は、代わりに心押台を横にずらし、工作物を両センタ間で支持して縦送りで削る方法もあります。このときのずらし量は工作物全長LWで決まります。
この方法は細いテーパにしか向きません。ずらし量が工作物長さの約50分の1を超えると、センタがセンタ穴の中で傾いて当たります。これは1 : 25より急なテーパすべてに当てはまるため、上の1 : 10の例では複式刃物台を使うほうが適しています。
モールステーパと7/24テーパ
工具の取付け部は規格化されたテーパです。モールステーパは非常に細く、サイズによって1 : 20に近い値ですが、正確に1 : 20ではありません。たとえばMT 3は約1 : 19.922です。フライス工具ホルダ用の7/24テーパは7 : 24で、自己保持性はなく、引き込んで固定します。
よくある間違い
- α/2ではなくαだけ旋回させる:テーパが2倍急になります。
- 直径差を半分にしない:タンジェントではLの上に入るのは(D − d) / 2であり、D − dではありません。
- 1 : 10を10として入力する:数値ではC = 0.1です。
- 心押台でワーク長さの代わりにテーパ長さを使う:ずらし量はセンタ間の全長を基準にします。
- 電卓を度に設定していない:arctanがラジアンの値を返します。
- 10進数の度を分として読む:2.86°は2° 86′ではなく、2° 51′ 45″です。