



Geselloには、機械の前、検査台、そして学校で行う計算のための34モジュールがあります。各モジュールは結果とスケッチを表示し、必要に応じて計算過程も示します。ここでは各モジュールの内容を、アプリの実際の画像と現場の例で紹介します。
公差と検査
部品は合格か、不合格か? ここでは、工作物ですぐに使える許容限界寸法、公差域、測定値が得られます。
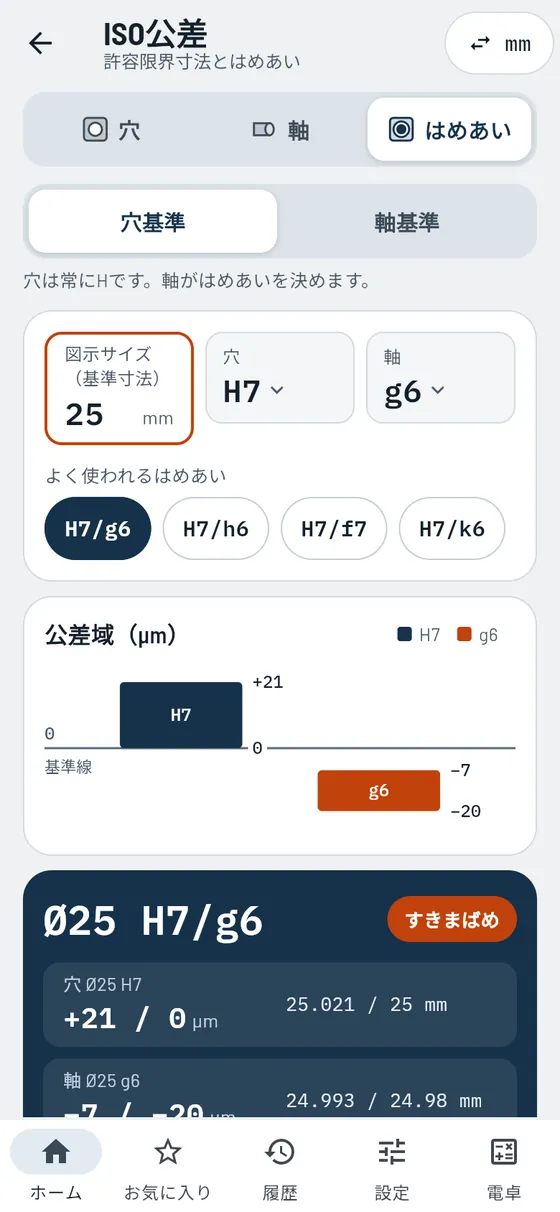

ISOはめあい
無料調べるのではなく、計算する:あらゆる図示サイズの許容限界寸法。
穴と軸はうまくはまらなければなりません。では、すきまはどれだけ残るのか? 寸法とはめあいを入力すると、Geselloが最大・最小許容寸法を計算し、公差域をグラフで表示します。すきまばめ、中間ばめ、しまりばめのどれになるかが一目でわかります。許容差は書き写した表から取っているのではありません。Geselloは公差等級と基礎となる許容差の基本公式から計算します。だから、3150 mmまでのあらゆる図示サイズとあらゆる公差クラスに対応できます。
- 本物の計算
公差等級と基礎となる許容差を公式から算出。表の段階から読み取るのではありません。 - 穴、軸、はめあい
部品単体を確認することも、相手部品と組み合わせて見ることもできます。 - 穴基準はめあいと軸基準はめあい
両方式をスイッチで切替。よく使うはめあいはワンタップで。 - 公差域をグラフで
基準線に対して正しい縮尺で表示:きついのか、すきまがあるのか? - たどれる計算過程
すべての値を数値を代入して表示。試験対策に最適です。
モジュールのその他の機能
- 公差の中央機械で狙う寸法を、計算過程付きで。
- 基本公差 ITどのクラスにも公差域の幅をあわせて表示。
- よく使うクラス穴と軸の一般的なクラスをワンタップで。
- クラスを自由に選択記号とIT等級を個別に設定し、許容差をプレビュー表示。
- すきまとしめしろ最大・最小すきま、または最大・最小しめしろを直接µmで。
- はめあいを組む単品からワンタップではめあい全体へ。
- はめ込み温度ハブをどこまで温めるか、軸をどこまで冷やすか。
- 加熱・冷却の手段ホットプレートから液体窒素まで、目安値と安全上の注意付き。
- インチでの図示サイズインチ設定ではinchで入力し、計算はmmで行います。
- 参照用の公式許容限界寸法とはめあいのすべての公式を、記号説明付きで。
ブシュをハウジングにしっかり固定したい。図面にはØ50 H7/p6とあります。
50 H7/p6- はめあいの種類
- しまりばめ
- 穴
- 50.000 … 50.025 mm
- 軸
- 50.026 … 50.042 mm
- しめしろ
- 1 … 42 µm
つまり、ブシュは差し込むのではなく、圧入します。


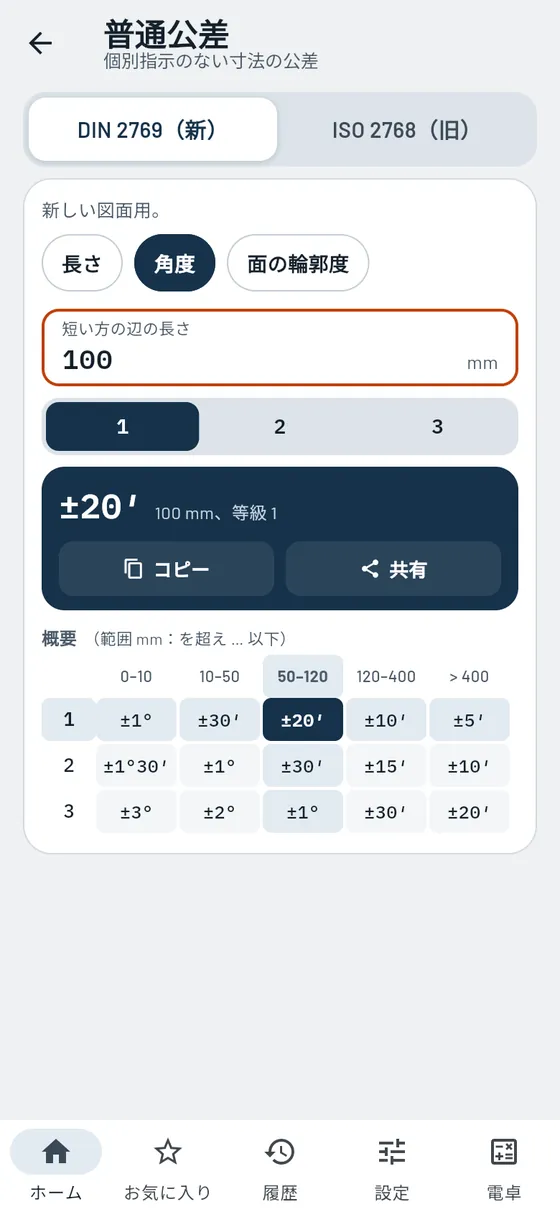
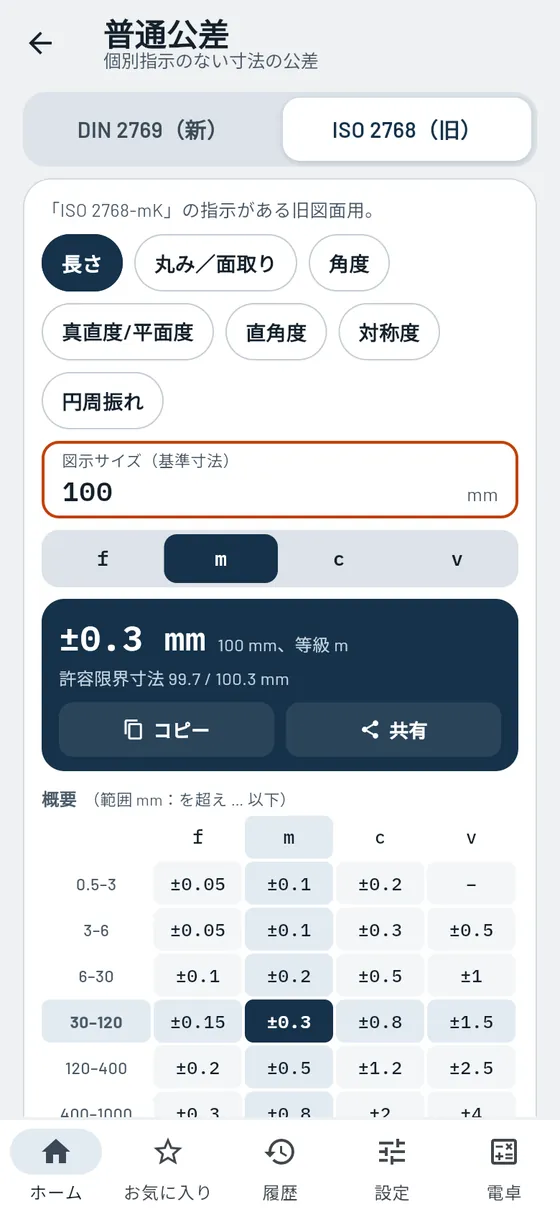
普通公差
無料公差指示のないすべての寸法に、正しい許容限界を。
ほとんどの図面では、個別の公差が付いているのは一部の寸法だけです。それ以外の寸法には、表題欄の指示が適用されます。Geselloは、その寸法でどれだけの許容差が認められるかを教えてくれます。新しい図面にも旧図面にも対応します。
- 新図面と旧図面
現行方式と、おなじみの等級f、m、c、vを1つのモジュールで。 - 長さ、半径、面取り、角度
寸法を入力して、許容限界寸法を読み取るだけ。 - 指示のない幾何公差
真直度、平面度、直角度、対称度、円周振れ。 - 一覧表
すべての等級と区分を表示し、該当する値を強調。
モジュールのその他の機能
- 面の輪郭度新方式:部品全体に1つの値。
- 辺の長さ別の角度短いほうの辺に応じた許容差を度と分で。
- 表の範囲外でもわかりやすく表示寸法が大きすぎる、または小さすぎる?Geselloが有効な範囲を示します。
表題欄には公差等級bとあります。100 mmの寸法には個別の公差がありません。
100 mm等級b- 許容差
- ± 0.3 mm
- 許容限界寸法
- 99.7 … 100.3 mm


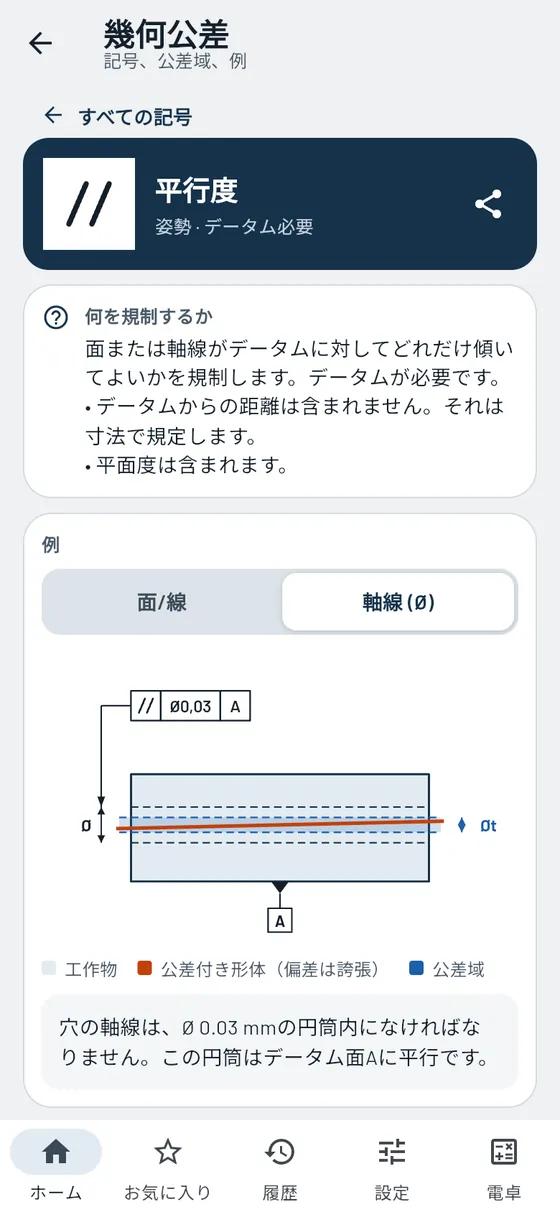
幾何公差
無料公差記入枠を読んで理解する。図付きで。
公差記入枠は、わずかな記号で多くのことを表します。Geselloは15種類すべての記号について、何を規制するのか、公差域はどんな形か、現場でどう検査するのかを解説します。各記号には専用の例示スケッチがあります。
- 全記号を一目で
形状、姿勢、位置、振れ。それぞれデータムが必要かどうかの注記付き。 - 公差域をスケッチで
偏差を誇張して描いているので、はっきり見えます。 - 検査方法
その特性を現場でどう測るかを簡潔に解説。 - 位置ずれを計算
ΔxとΔyから合否を即判定。
モジュールのその他の機能
- 公差記入枠を読むどの欄が何を表すか:記号、公差、データムを順に。
- データムと付加記号包絡の条件、最大実体公差方式、突出公差域、自由状態など。
- 独立の原則寸法公差と形状公差がそれぞれ独立に適用される理由。
- 複数の例半径方向か軸方向か、面か軸線か:該当する場合は切替え可能。
- 公式付きの位置度計算位置偏差の公式と記号説明、結果はコピーと共有が可能。
穴の横に「位置度 Ø0.1 | A | B | C」という公差記入枠があります。これはどういう意味でしょう?
位置度をタップ- 意味
- 軸線がØ0.1 mmの円筒内にある
- データム
- 面A、B、C

測定・検査
Pro測定具を知り、正しく測り、測定データを評価する。
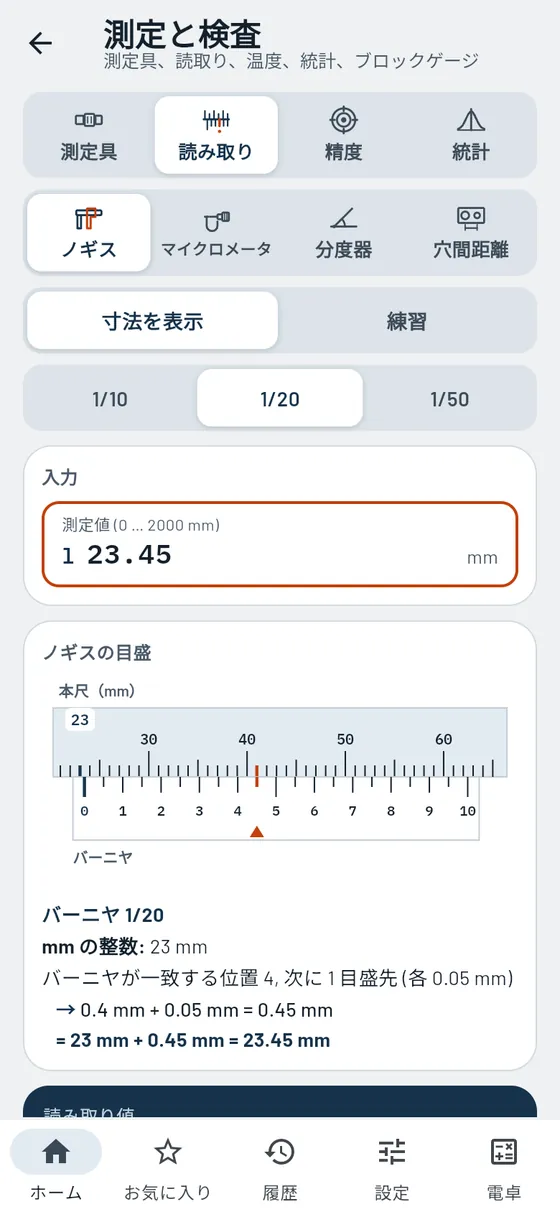
良い部品には、良い測定値が欠かせません。ここではノギスやマイクロメータの読み取りを練習し、温度を補正し、測定具が公差に適しているかを確認します。品質検査では、測定データ全体を評価できます。
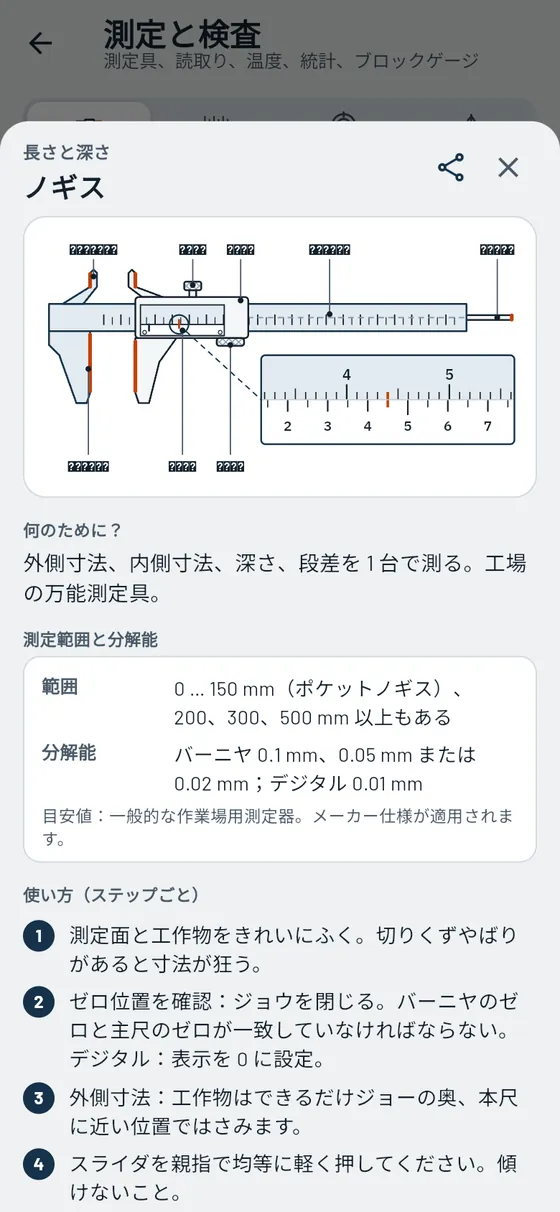
- 測定具の一覧
20種類以上の測定具・検査具を、縮尺どおりの図、正しい使い方、よくある間違いとともに。 - ノギスとマイクロメータ
目盛が一致する線を表示。ランダム問題の練習モード付き。 - 温度補正
工作物が温かい? Geselloが20 °Cに換算します。 - 測定具は適切?
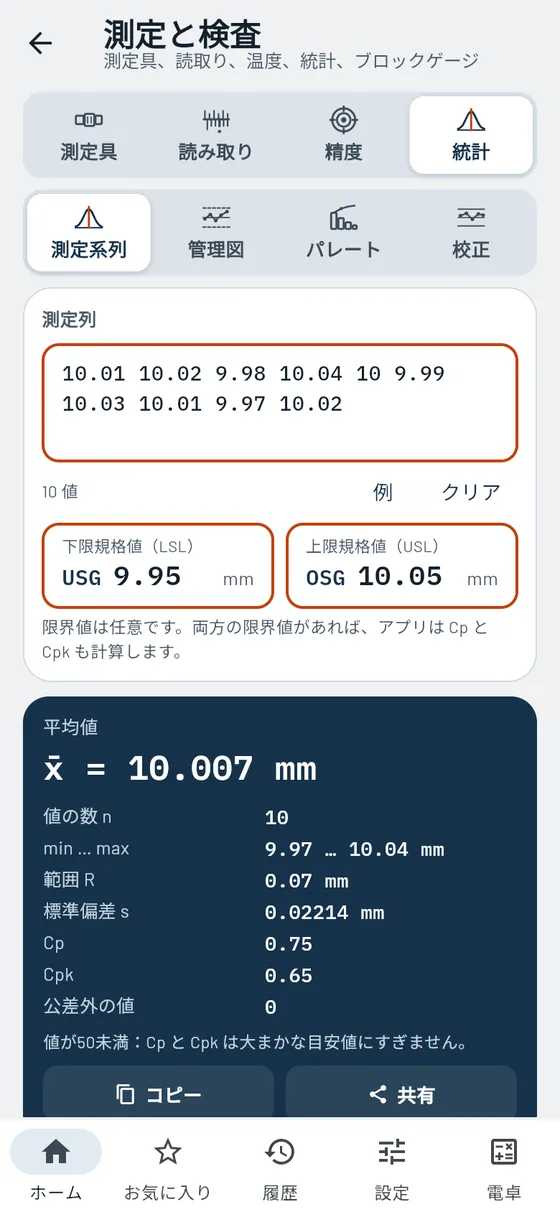
黄金律による明確な評価。 - CpとCpkによる統計
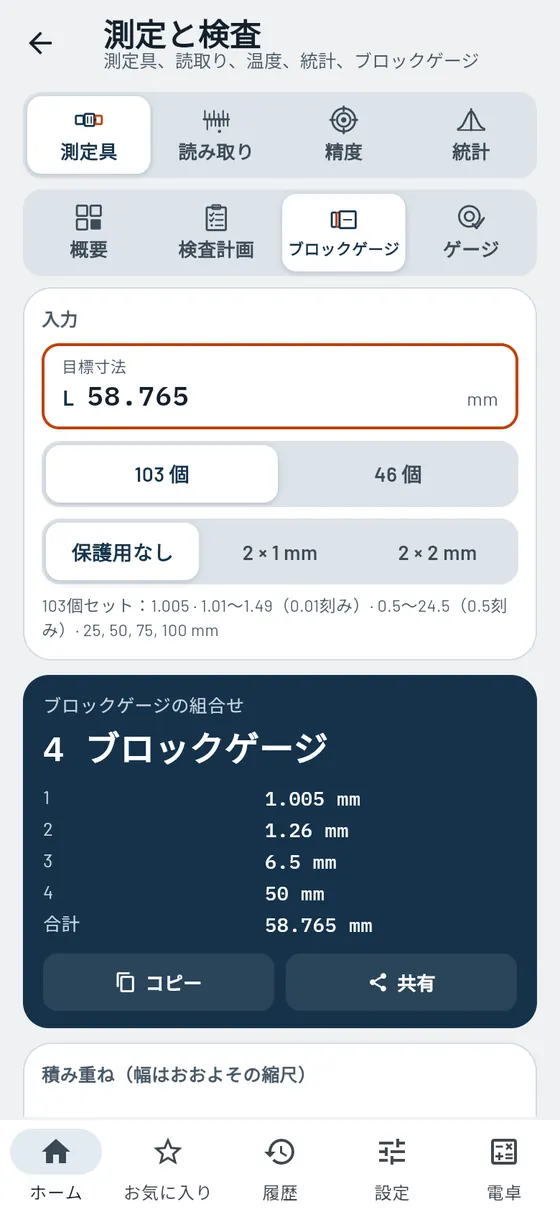
測定データを貼り付けて、推移と工程能力を読み取る。 - ブロックゲージの組合せ
目標寸法に合うブロックを選び出します。
モジュールのその他の機能
- 検査計画公差付きの寸法を入力すると、適した測定具とゲージを提案。
- ゲージ栓ゲージ、はさみゲージ、ねじゲージ:合格、手直し、不良。
- 3種類のバーニヤノギスを1/10、1/20、1/50 mmで読み取る。
- マイクロメータの構造名称入りの図と、読取り値を示す拡大目盛。
- プロトラクタユニバーサルベベルプロトラクタを角度バーニヤで5′まで読み取る。練習付き。
- 穴間距離外側寸法または内側寸法から2つの穴の中心距離を求める。
- てこ式ダイヤルゲージ測定子が傾いているときの補正測定値と、戻り誤差。
- 真円度2点測定か3点測定か:どの方法で何がわかるか?
- 管理図サンプルをx̄-R管理図で表示し、傾向と連を文章で評価。
- パレート分析不良の種類を並べ替え、累積曲線と80/20の目安付き。
- 校正記録目標値と実測値、偏差と補正を信号色で表示。共有も可能。
量産品から軸を10本測定しました。この工程は能力がありますか?
測定値10個限界 9.95 / 10.05- 平均値
- 10.007 mm
- Cp
- 0,75
- 評価
- 工程を改善

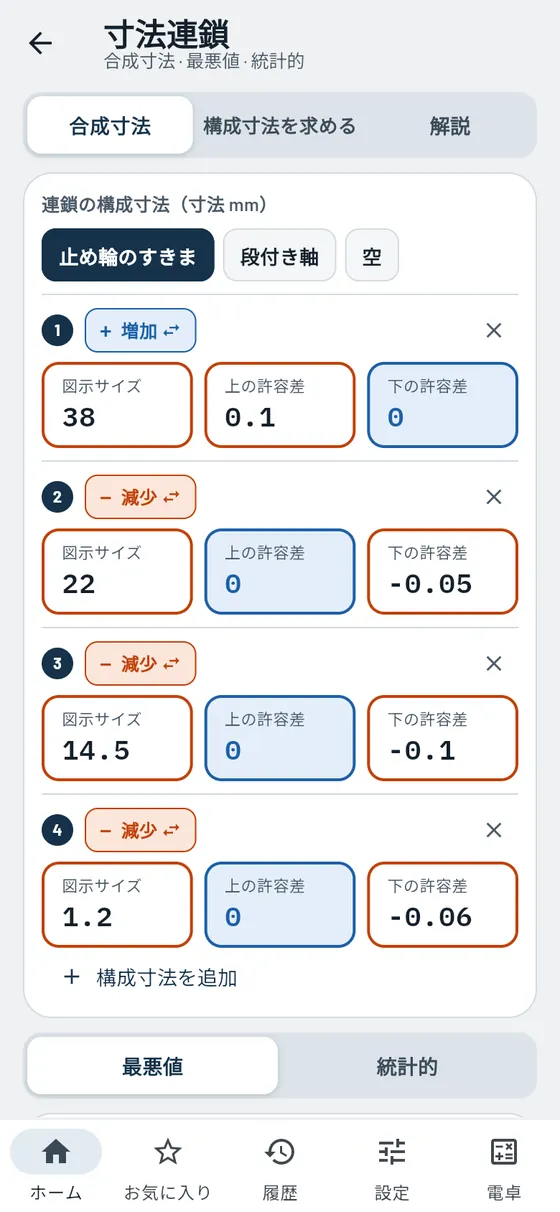


寸法連鎖
Pro最後に十分なすきまは残る? 計算してみましょう。
公差の付いた複数の部品が連なると、合成寸法が生じます。たとえば止め輪のすきまです。Geselloは最大値と最小値を計算し、寸法連鎖をスケッチで表示します。逆方向の計算も可能です。ある部品にはどれだけの公差を許せるか?
- 寸法要素を入力
寸法、許容差、方向。必要な数だけ入力できます。 - ワーストケースと統計的計算
2つの計算方法を比較。 - 未知の寸法要素
まだ決まっていない部品に公差を割り当てます。 - 寸法連鎖をスケッチで
プラスとマイナスの矢印で表示し、合成寸法を強調。
モジュールのその他の機能
- 増加か減少か各構成寸法の向きをワンタップで切替え。
- 公差の配分均等に、寸法に応じて、または残りを求める構成寸法に。
- 用意された例止め輪のすきまと段付き軸で試せます。
- 合成寸法の範囲最大・最小許容寸法を棒グラフで、最悪値と統計的方法で。
- 検算付きの計算過程中央許容差と公差を段階的に、検算付きで。
- 部品スケッチ付きの解説軸、歯車、ブシュ、止め輪の各要素をタップできます。用語を例の値で説明し、最悪値と統計的な計算もわかりやすく解説。
軸に軸受、スリーブ、止め輪が取り付けられています。止め輪にまだすきまはありますか?
許容差付きの寸法要素4つ- 合成寸法
- 0.30 … 0.61 mm
- 公差
- 0.31 mm

ねじと締結
下穴から締付けトルクまで:ねじ、ねじ部品、規格部品に必要なものがすべてそろっています。

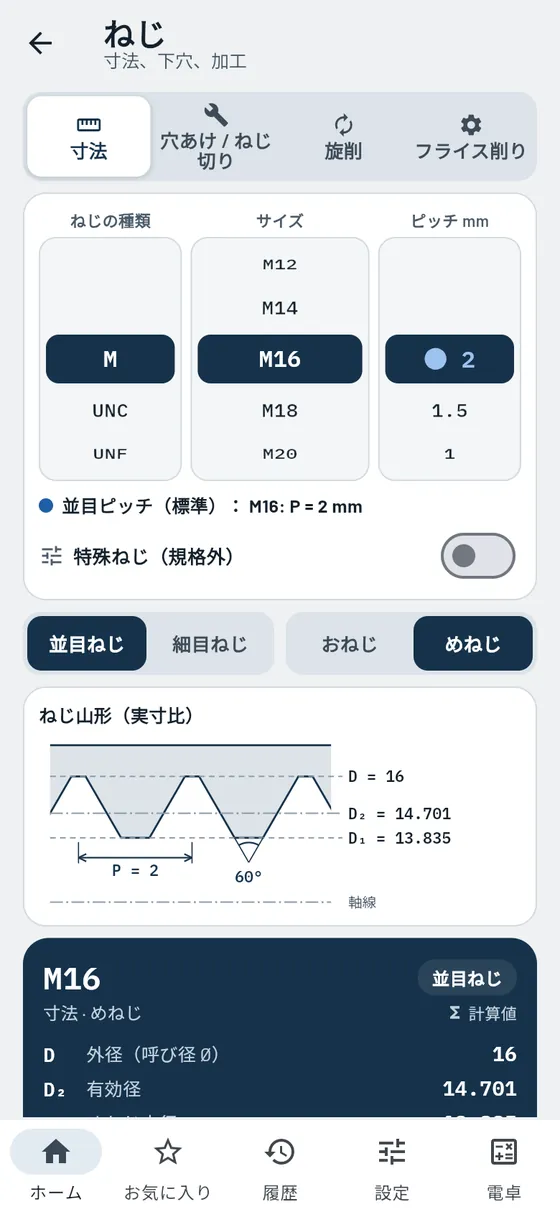
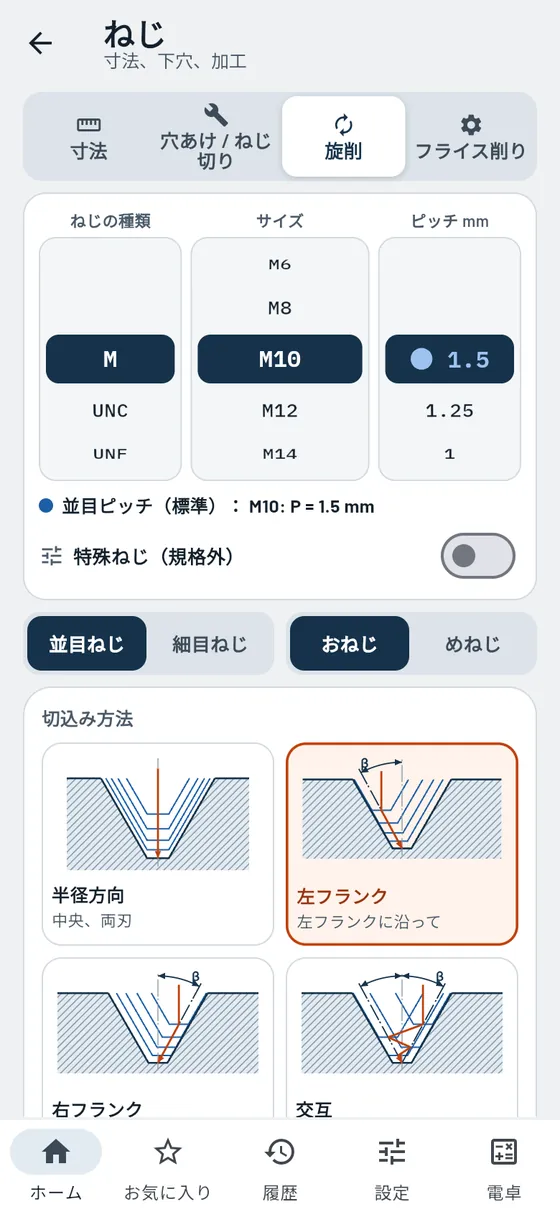
ねじ
無料すべての寸法を計算。どの表にも載っていないねじでも。
ねじの種類、サイズ、ピッチを、ダイヤル錠のような3つのダイヤルで設定します。Geselloはねじ山の形状を縮尺どおりに表示し、すべての直径を示します。その下には、ねじの加工方法が表示されます:下穴をあけてタップ、転造、旋削、またはフライス加工。Geselloはすべての値を直径とピッチから計算します。だから、独自の直径とピッチを持ち、どの表にも載っていない特殊ねじにも対応できます。
- 6種類のねじ
メートル並目・細目、UNC、UNF、ウィットねじ、管用ねじ、台形ねじ。 - dとPから計算
すべての寸法を公式と計算過程付きで。特殊ねじにも対応。 - 縮尺どおりのねじ山形状
おねじとめねじをすべての寸法付きで。 - 下穴と加工
ドリル、転造タップ、面取り、旋削時の切込み、フライス加工時の工具経路。 - 逃げ溝
おねじ・めねじの寸法とスケッチ。
モジュールのその他の機能
- 止まり穴ねじ深さ、不完全ねじ部、ドリル先端から穴深さを求め、実寸比の断面図付き。
- 図面の簡略表示「M8×12/16」のような表示を作成、または読み取って取り込む。
- 不完全ねじ部ピッチから不完全ねじ部を求め、止まり穴でそのまま確認。
- 工具の選択材料、穴、機械に合ったタップまたはダイス。
- タップの種類すべての形式をスケッチ、長所、注意点、食付き形状付きで。
- ねじ切り旋削各パス後の深さ、4つの切込み方法、サイクル用の値。
- チップの傾き旋削時にチップが干渉せずに切削できるためのリード角。
- ねじ切りフライス加工右ねじ・左ねじ、内側・外側のフライス加工方向をスケッチ付きで。
- フライス加工条件回転速度、輪郭上の送り、フライス中心の経路を目安値付きで。
- 素材と転造用素材旋削用のボルト素材Øと、転造用の素材Ø。
- 有効断面積強度計算用の有効断面積と谷の径の断面積もあわせて表示。
- 図付きの公式dとPからのすべての公式。拡大できるスケッチ付き。
- 他のモジュールへ移動下穴の回転速度、ねじ込み深さ、CNCサイクルへワンタップで。
鋼板にM16のねじを加工します。どのドリルを使いますか?
M16めねじ- 下穴
- Ø 14 mm
- 転造タップ用
- Ø 15.1 mm
- 面取り 90°
- Ø 16 mmまで

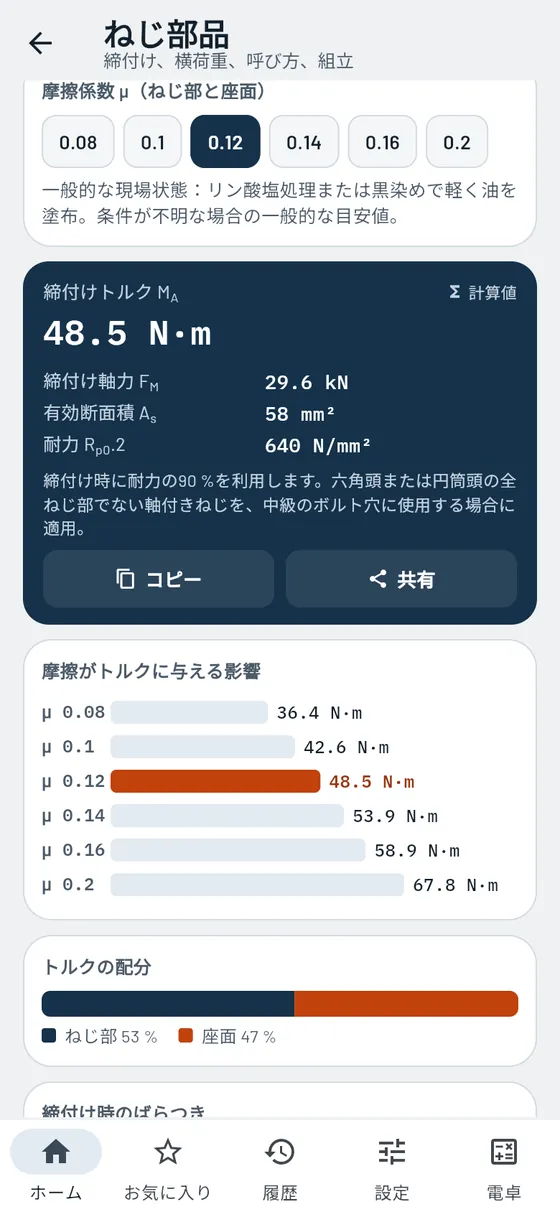
ねじ部品
無料そのボルトに合った締付けトルクを。
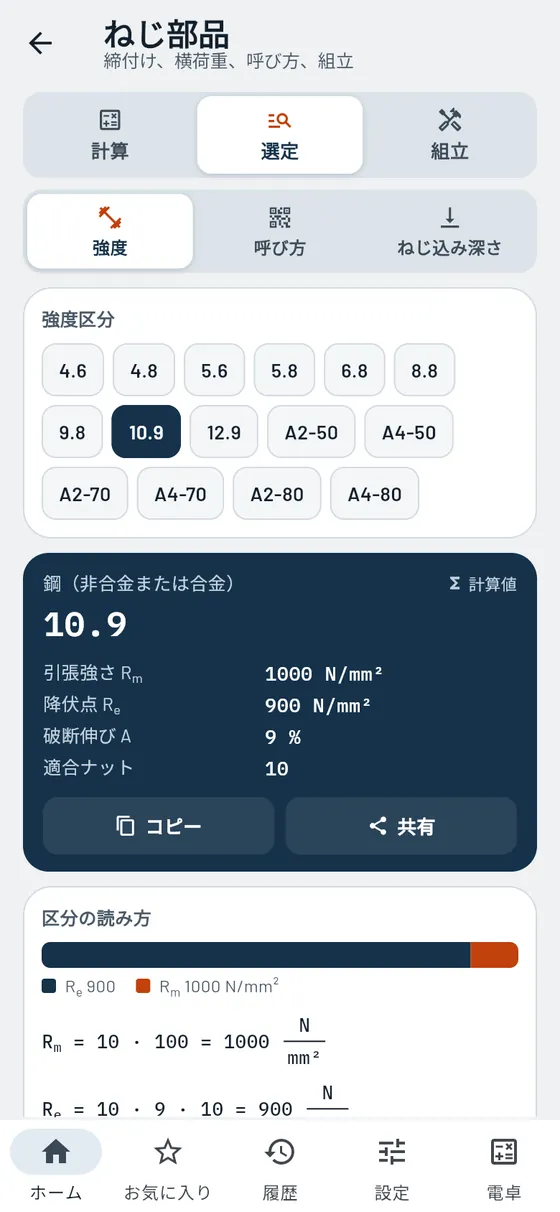
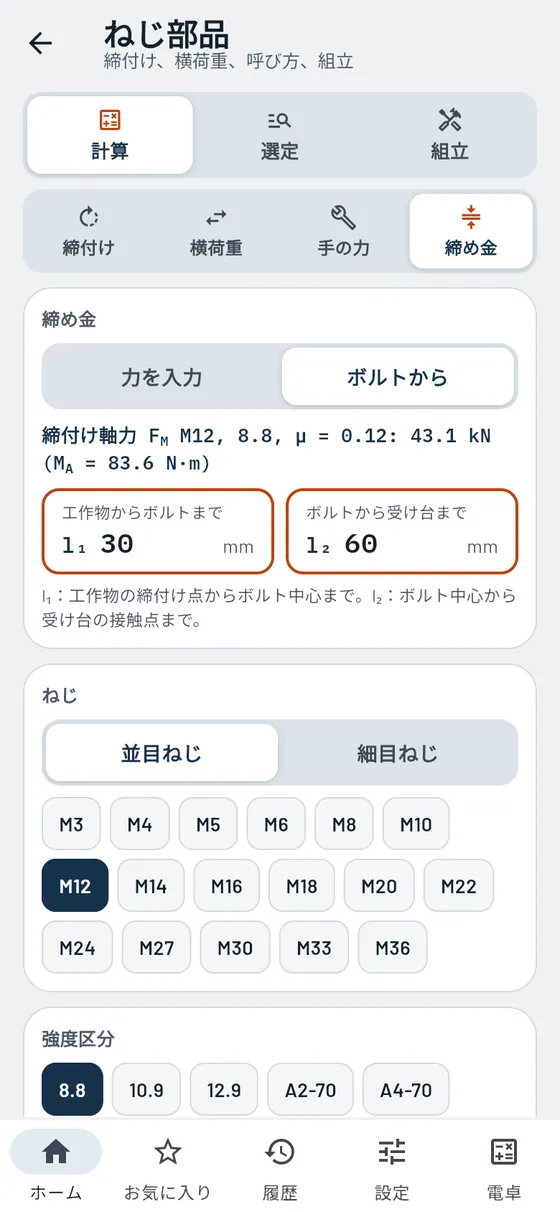
緩すぎれば外れ、締めすぎれば切れる。Geselloは、ねじ、強度区分、潤滑状態から締付けトルクを計算します。摩擦によって値がどれだけ変わるかをグラフで表示します。さらに、横荷重、手の力、締め金、呼び方、そして順序とゆるみ止めを含む組付けも。
- 締付けトルクと締付け軸力
鋼8.8〜12.9とステンレス鋼A2/A4に対応。 - 潤滑の影響
すべての摩擦係数を棒グラフで比較。 - 強度区分の読み方
「8.8」の意味と、合うナットは何か。 - ねじ込み深さ
鋼、鋳鉄、アルミにどれだけ深くねじ込むべきか。
モジュールのその他の機能
- トルクの行き先ねじ部と座面の割合をグラフで。
- 締付け時のばらつき締付け方法ごとの最小締付け軸力。
- 横荷重摩擦締結で継手が保持できるか?必要なボルト本数付き。
- レンチにかける手の力手の力または必要なレバー長さ。トルクレンチのヒント付き。
- 締め金てこの原理で、工作物への締付け力とパッキンへの荷重を求める。
- 表示記号を解読呼び方からボルト、ナット、座金を特定。実寸比のスケッチ付き。
- 部品のねじ深さねじ込み深さ+不完全ねじ部:必要なねじ深さ。
- 締付け順序円形・角形フランジの順序を、1本ずつタップしてたどる。
- 段階的な締付け各段階のトルクを目安値で。
- ゆるみ止めへたり、回転緩み、脱落に対して:何が効き、何が効かないか。
フランジボルトM10、強度区分8.8、軽く油を塗布。トルクレンチはいくつに設定しますか?
M108.8µ 0.12- 締付けトルク
- 48.5 N·m
- 締付け軸力
- 29.6 kN
- 乾燥(µ 0.16)
- 58.9 N·m


二面幅
無料どのスパナ? どの素材?
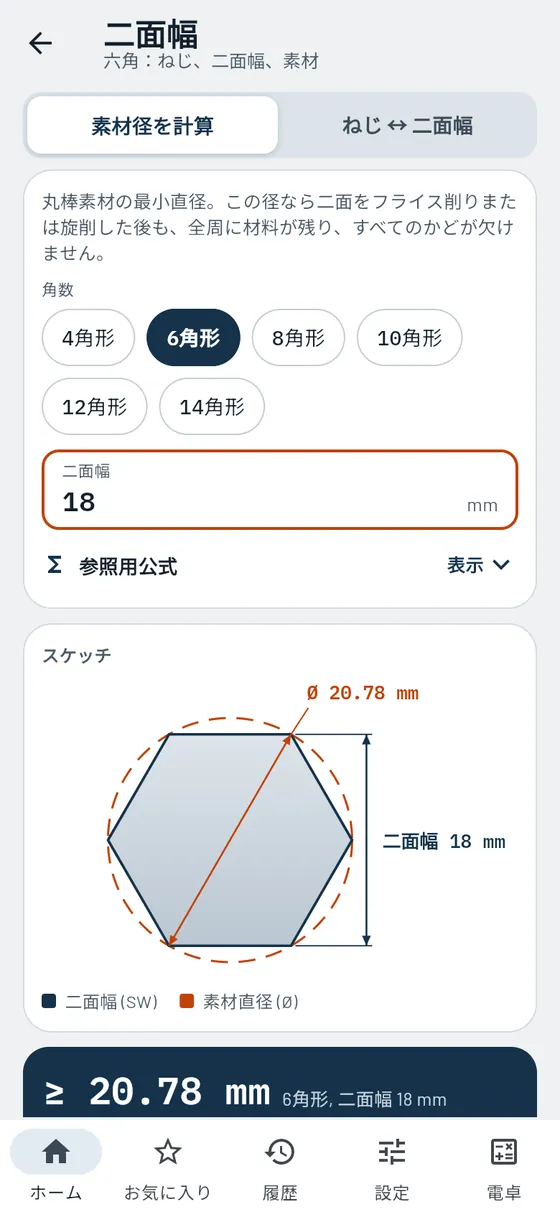
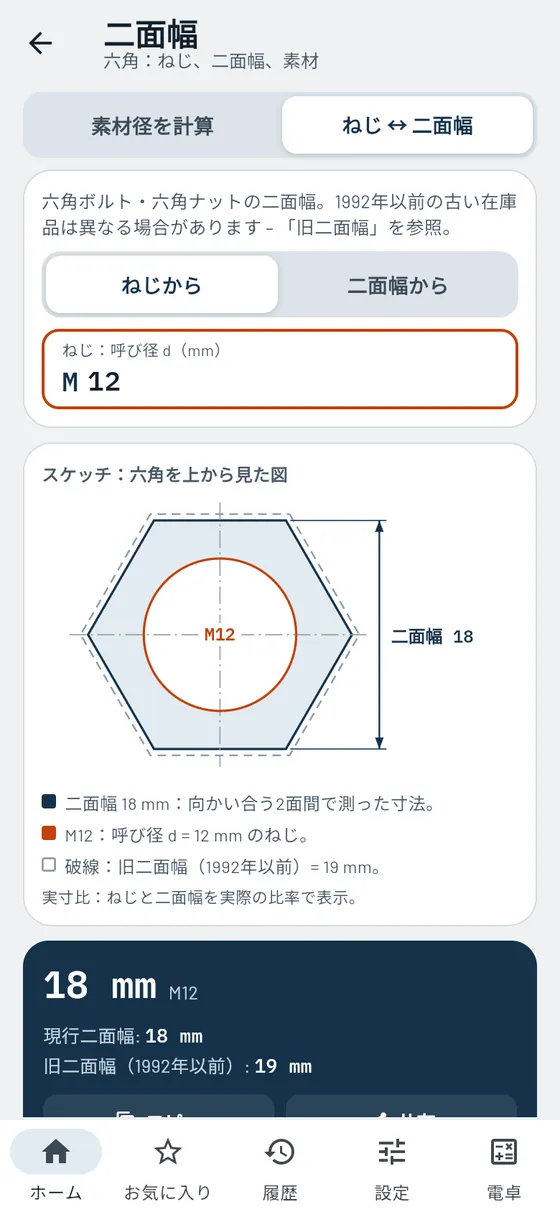
すべてのねじに合う二面幅を表示。在庫部品にまだ多く残る旧規格の二面幅も。さらに自分で六角をフライス加工するときは、丸棒に最低限必要な直径をGeselloが教えてくれます。
- 多角形用の素材
四角から十四角まで、スケッチ付き。 - ねじ ↔ 二面幅
新旧の二面幅を並べて表示。
モジュールのその他の機能
- 二面幅で検索スパナからねじへ:二面幅17に合うねじは?
- 概要すべてのねじを現行と旧の二面幅とともに1つの表に。
- 両方の二面幅を示すスケッチ旧二面幅を破線で示し、違いがわかるように。
丸棒から二面幅18の六角をフライス加工します。
六角二面幅 18- 丸棒の最小径
- Ø 20.78 mm
加工用に少し取り代を加えてください。

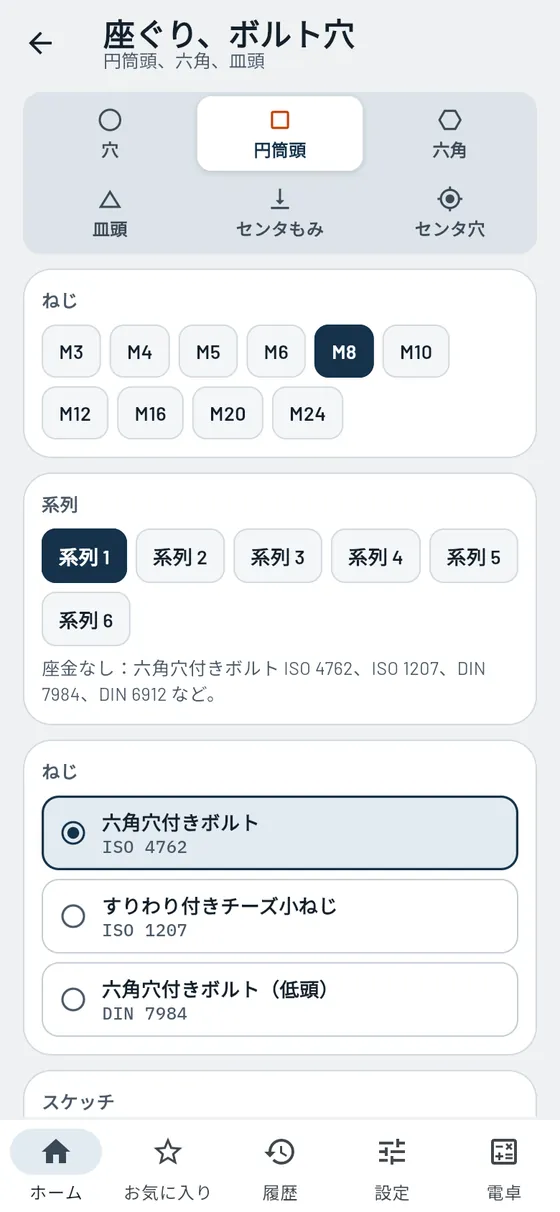
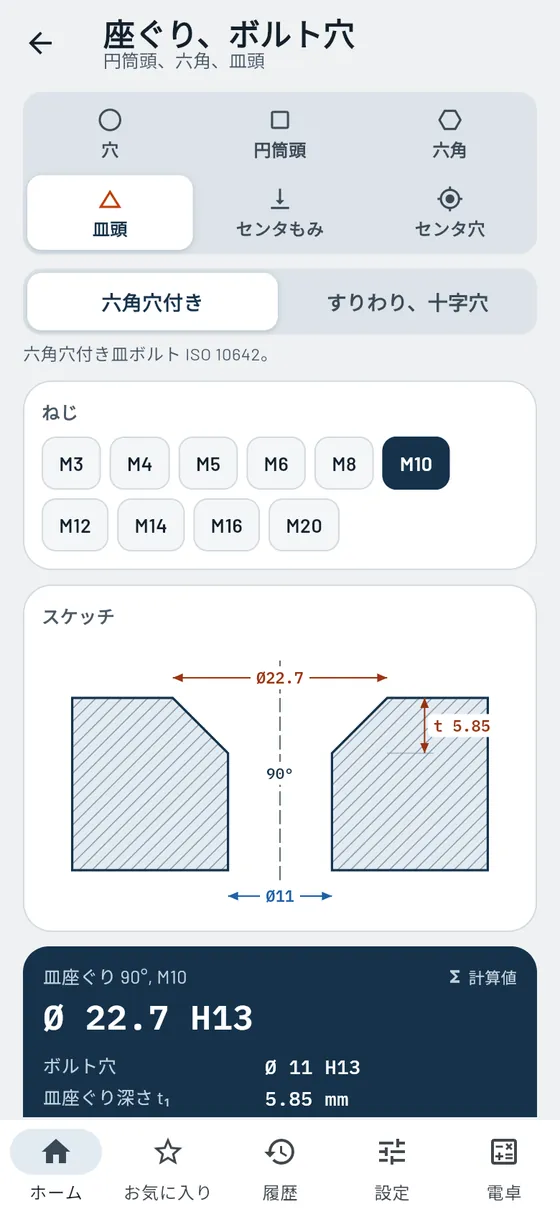

座ぐり・ボルト穴
Proねじの頭を面一に収めるために。
六角穴付きボルト、六角ボルト、皿ねじのM3〜M24について、ボルト穴、座ぐり径、座ぐり深さを表示。縮尺どおりの断面図で、ねじと座ぐりの収まりがわかります。
- ボルト穴
1級・2級・3級を公差付きで。 - 六角穴付きボルト
座金やばね座金に合わせた座ぐり。深さは自分で検算できます。 - 六角ボルト
ソケットレンチやめがねレンチの入るスペース。 - 皿頭 90°
皿座ぐり径と深さを計算過程付きで。
モジュールのその他の機能
- センタ穴形状A、B、Rをすべての寸法と実寸比の断面図付きで。
- センタ穴の呼び方解読または作成し、適したセンタ穴ドリルも表示。
- 軸Øからのサイズ軸に合うセンタ穴の目安値。
- 図面の記号残す必要がある、残してよい、残してはならない。図面記号へのリンク付き。
- 面取りのスポットドリル加工穴、面取り、先端角からNCスポットドリルの切込み深さZを求める。
- 逆算も可能深さから面取りを求め、スポットドリルが届くかを確認。
六角穴付き皿ボルトM10を面一に収めたい。
皿頭M10- 皿座ぐり 90°
- Ø 22.7 mm
- ボルト穴
- Ø 11 H13
- 座ぐり深さ
- 5.85 mm

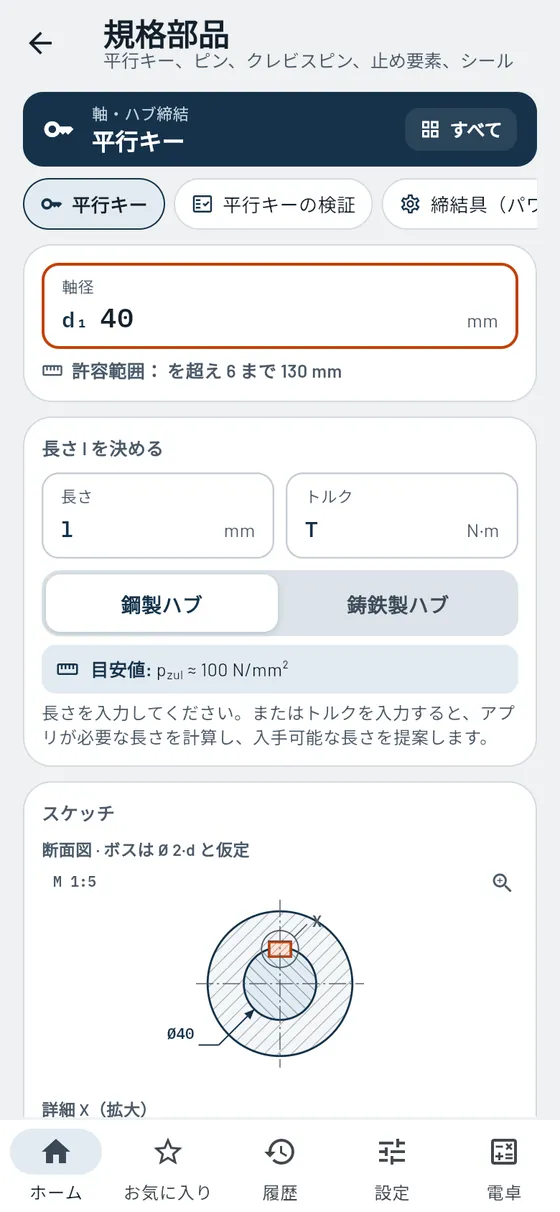

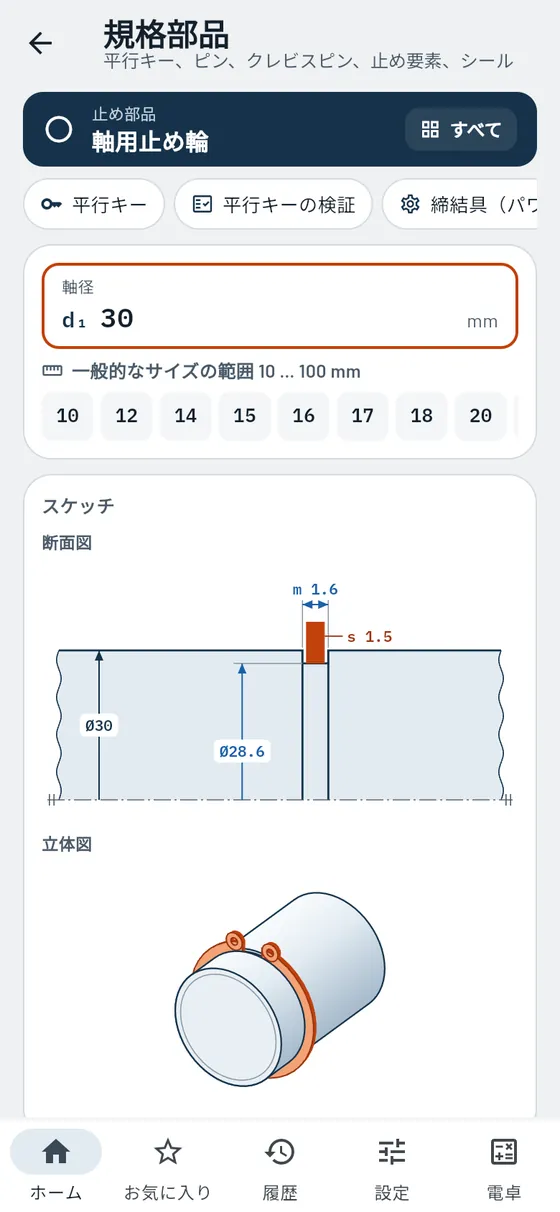
規格部品
無料平行キー、止め輪、Oリング:合う部品を。
軸径はわかっていて、それに合う部品が必要。Geselloは平行キー、止め輪、Oリングを選び出し、加工すべき内容も教えてくれます:溝、工具、検査寸法。さらに、ピン、割りピン付きのクレビスピン、締結具も。
- 平行キー
サイズは軸径から、長さはトルクから。 - 何を加工する?
軸とハブのキー溝を、工具と検査寸法付きで。 - 止め輪と止め座金
溝寸法を断面図と立体図で。 - Oリング
線径、つぶし代、充填率、溝寸法。
モジュールのその他の機能
- 注文時の呼び方平行キー A b × h × l、そのまま注文に使える形で。
- 平行キーの確認トルクに耐えられるか?ハブの面圧を、逆算も可能。
- 実寸比のスケッチ軸、溝、ハブを実際の比率で。タップで拡大。
- 締結具対角に数周して締め付け、正しく緩める。スケッチ付き。
- 取付け方式別のOリングピストン、ロッド、軸方向:適したリングを理由と代替案付きで。
- ピン平行ピン、テーパピン、スプリングピン、溝付きピン:どれを何に使うか、穴の指示付き。
- クレビスピンと割りピンクレビスピンに合う割りピン、クレビス継手のスケッチ、段階的な取付け手順。
- 表示記号を解読図面や部品表に書かれたピン、クレビスピン、割りピンを解説。
Ø40の軸に平行キーを付けます。何をフライス加工しますか?
平行キーØ 40- 平行キー
- A 12 × 8
- 軸のキー溝深さ
- 5 mm
- 工具
- エンドミル Ø 12
- 検査寸法
- 35 mm

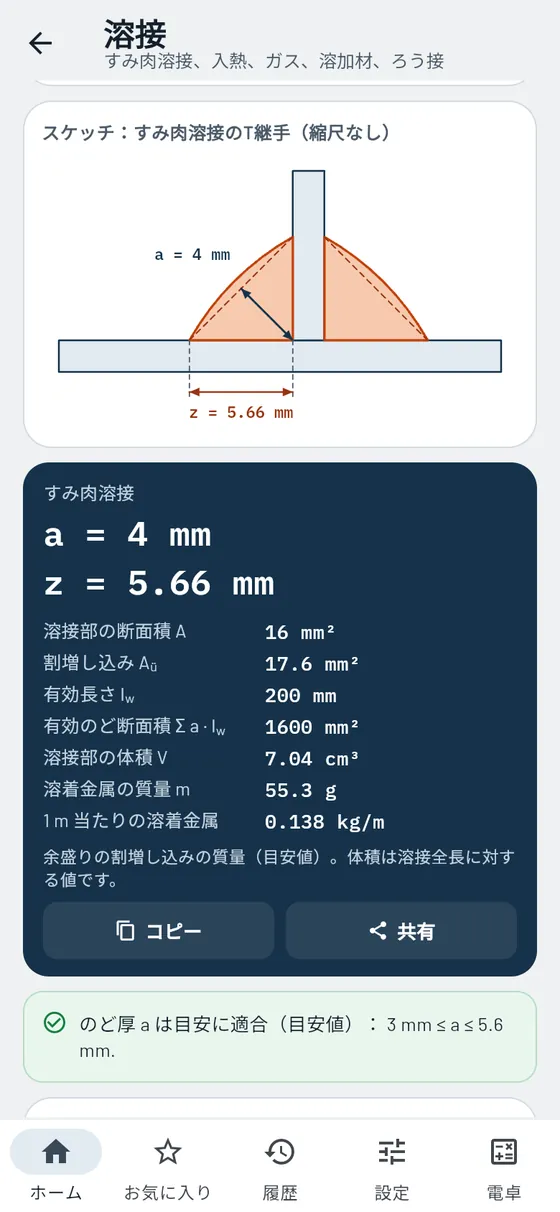

溶接
Proすみ肉溶接のサイズを決め、ワイヤと時間を計画する。
のど厚aか、脚長zか? Geselloは一方からもう一方を計算し、板厚に対して適切かを確認します。さらに溶接部の体積、溶着金属量、入熱、溶接時間も計算します。そのほか:ガスボンベとガス切断、溶加材、ろう接と接着。
- すみ肉溶接
のど厚aと脚長z、溶接部の体積、溶着金属量。 - 強度
溶接部の応力と利用率。 - 熱
被覆アーク溶接、MAG、TIG、サブマージアーク溶接の入熱。 - 時間とワイヤ
アークタイム、溶接時間、溶加材。 - 継手・溶接の種類
7種類の溶接形状の断面と記号。
モジュールのその他の機能
- 溶接部の端部端部クレータを差し引く場合と差し引かない場合の有効溶接長さ。
- ガスボンベ肩部の色、ボンベ圧力と使用圧力、接続口。
- ガストーチ装置の構成、起動と停止をチェックリストで確認。
- ガス切断外形と切抜き穴の切断溝幅とけがき寸法を、目安値付きで。
- 溶加材の記号を解読E 42 0 RR 12のような記号を項目ごとに解説。
- シールドガス記号の説明と、ガス流量の目安値。
- 被覆アーク溶接棒の電流心線Øからの概算式、目安値の表付き。
- ろう接はんだ付け、ろう付け、高温ろう付け:適した方法を、すきまと手順付きで。
- 接着負荷、継手の設計、前処理、硬化を簡潔に解説。
ブラケットに、のど厚4、長さ各200 mmのすみ肉溶接を2本施します。
a 42 × 200 mm- 脚長 z
- 5.66 mm
- 溶接部の体積
- 7.04 cm³
- 溶着金属
- 55.3 g

切削加工
旋削、フライス削り、穴あけ:回転速度、送り、そして機械で設定するすべての値。
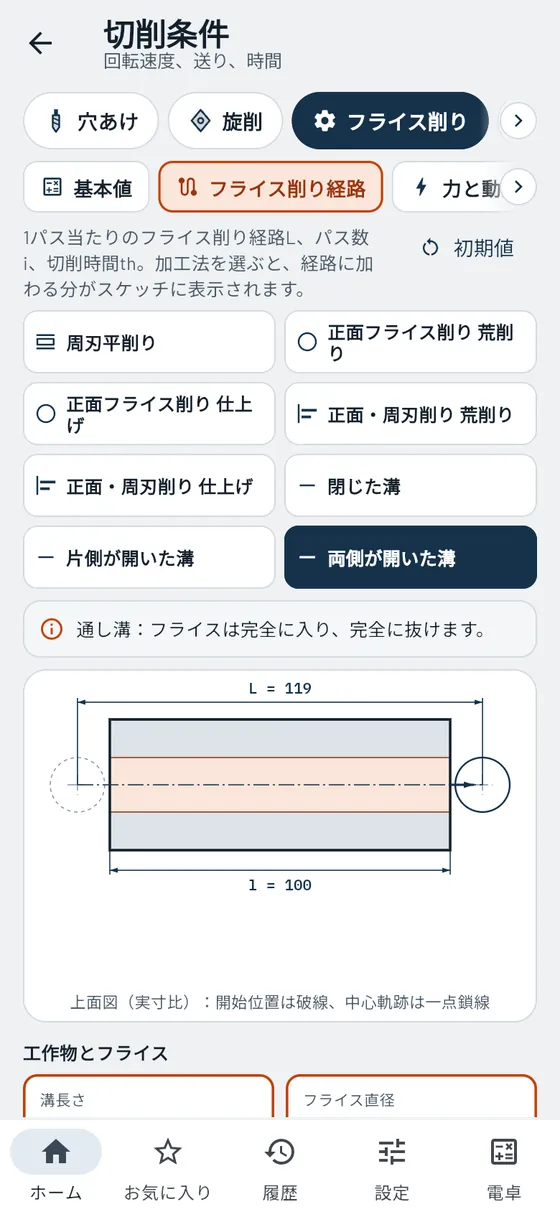
切削条件
無料回転速度、送り、時間を、どの方向にも計算。
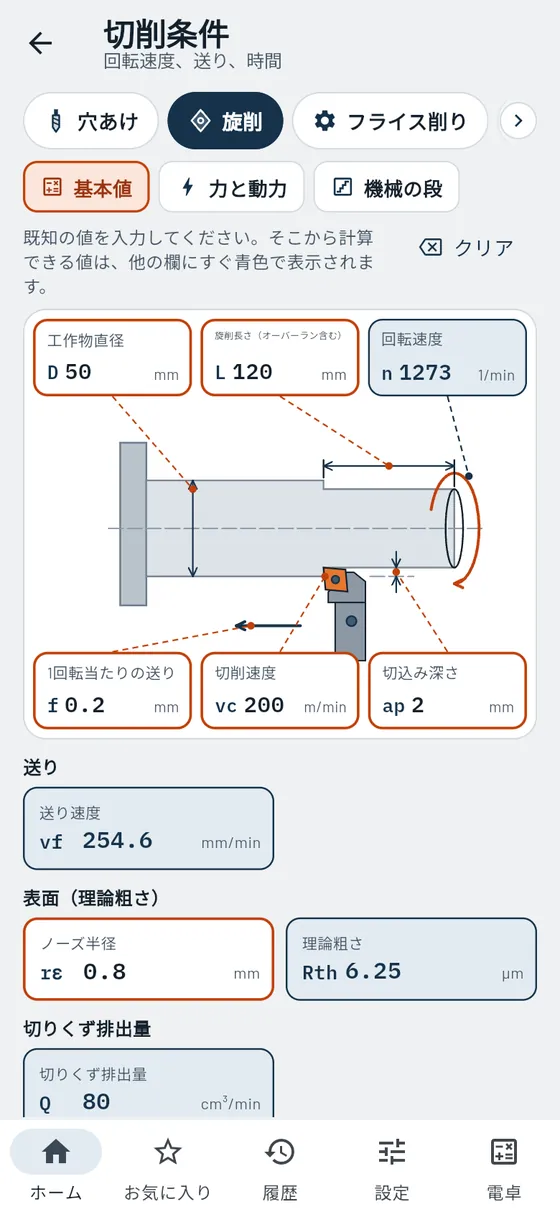
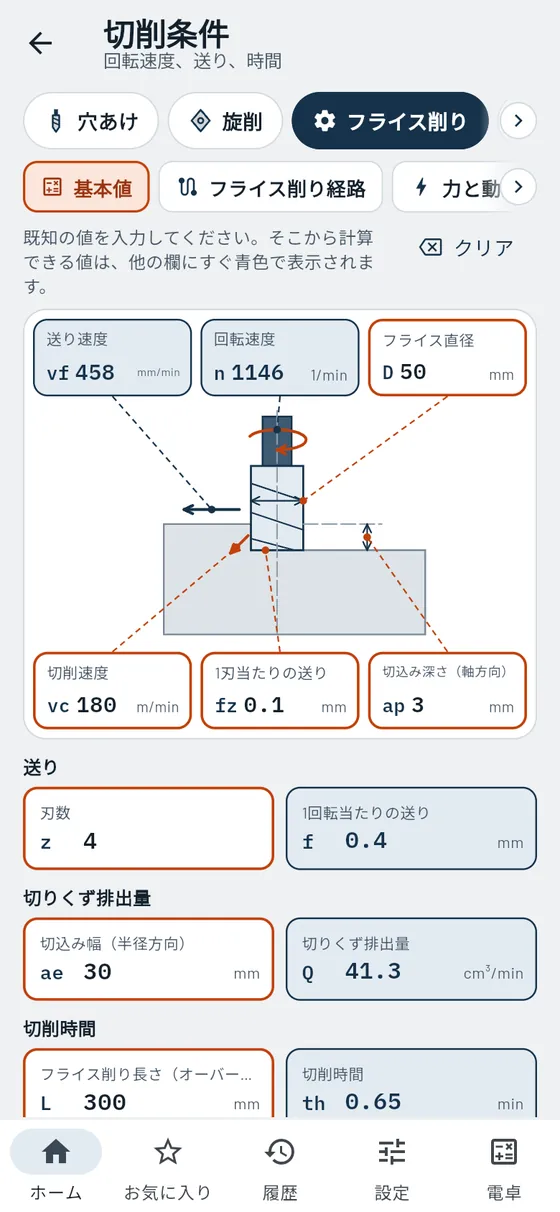
わかっている値を入力すれば、残りはGeselloが計算します。入力欄は旋削、フライス削り、穴あけ、研削のスケッチの中に直接配置されています。入力した値はオレンジ、計算された値は青で表示されます。
- 5つの加工法
穴あけ、旋削、フライス削り、円筒研削、平面研削。 - スケッチ内で入力
各値が機械のどこに対応するかがわかります。 - 理論粗さ
送りとノーズ半径からその場で計算。 - 切削時間
切削にかかる時間を分と秒で。
モジュールのその他の機能
- 切りくず排出量1分間に除去される材料の量。
- 工具の選択材料別のツイストドリル:タイプ、角度、回転速度、HSSか超硬ソリッドか。
- 先端研削を確認ドリルの不具合を見分け、その影響と対策も。
- 座ぐり工具など穴あけ工具と座ぐり工具の一覧、座ぐり時の回転速度付き。
- どこまで達成できる?穴あけとリーマ仕上げの粗さと公差等級を比較。
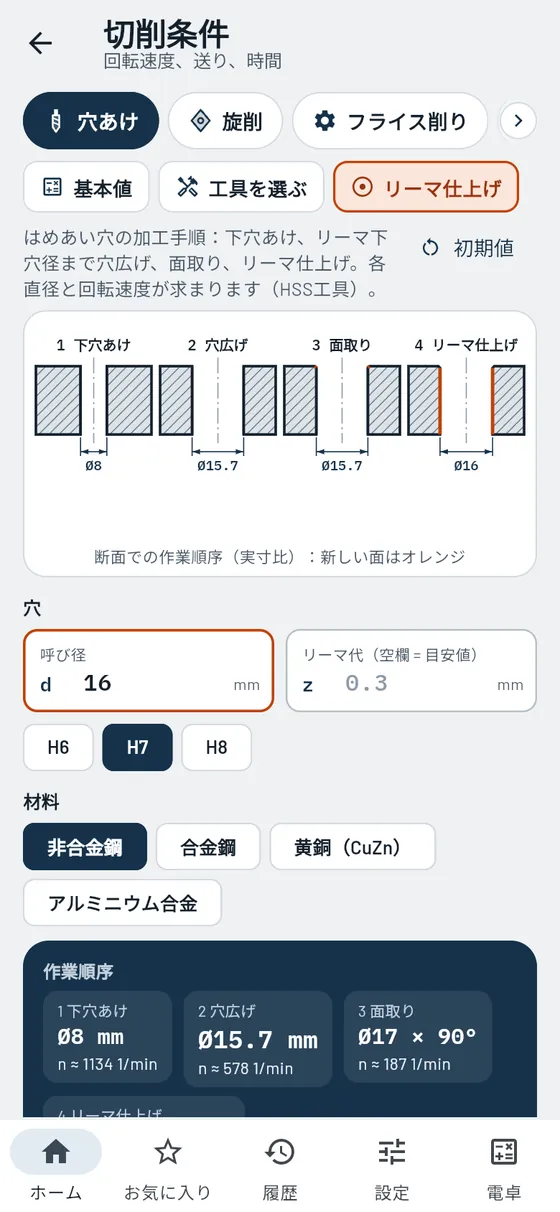
- リーマ仕上げリーマ代、下穴径と穴広げ径、回転速度付きの作業順序。
- 力と動力旋削とフライス削りの切削抵抗、切削動力、機械の負荷率。
- フライス削りのかみ合いかみ合い円弧を実寸比で、片側または中央。平均切りくず厚さ付き。
- 機械の段自分の機械の回転速度・送りの段を入力し、実際の値を読み取る。
- フライス削り経路正面フライス削りと溝削りの経路長、パス数、切削時間。
- 釣合い良さホルダを含む工具の許容残留不釣合いと偏心量。
- 研削円筒研削と平面研削の速度比、テーブル、ストローク、切込み。
- 平面研削の確認往復研削またはクリープフィード研削での切込みと研削幅を確認。
Ø50の軸を仕上げ旋削します。目安値 vc 200 m/min、送り 0.2 mm、ノーズ半径 0.8。
vc 200D 50f 0.2rε 0.8- 回転速度
- 1273 1/min
- 送り速度
- 255 mm/min
- 粗さ
- 6.25 µm

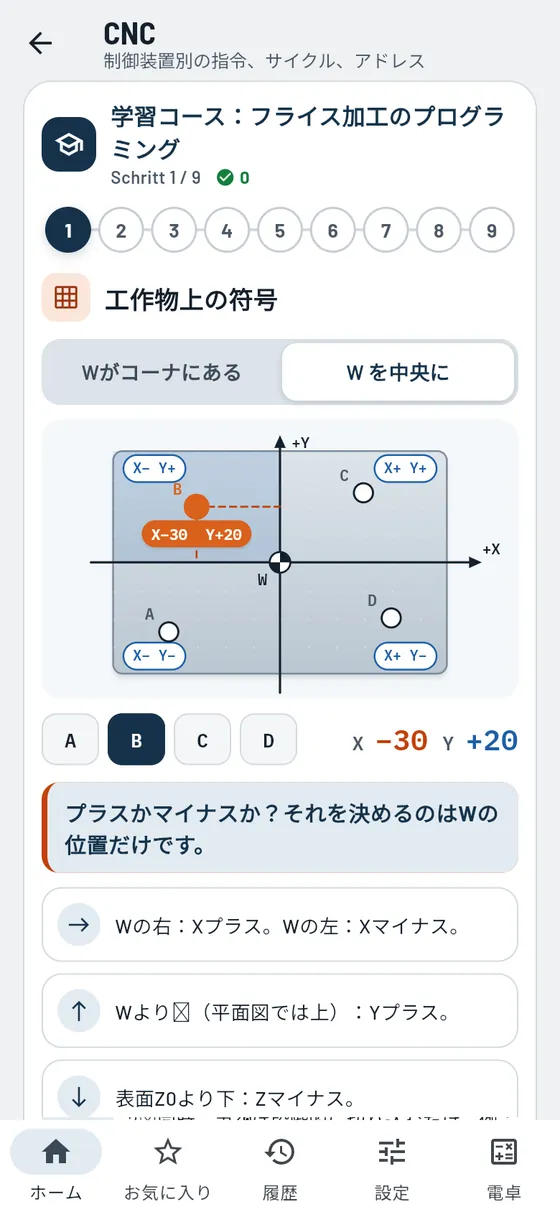
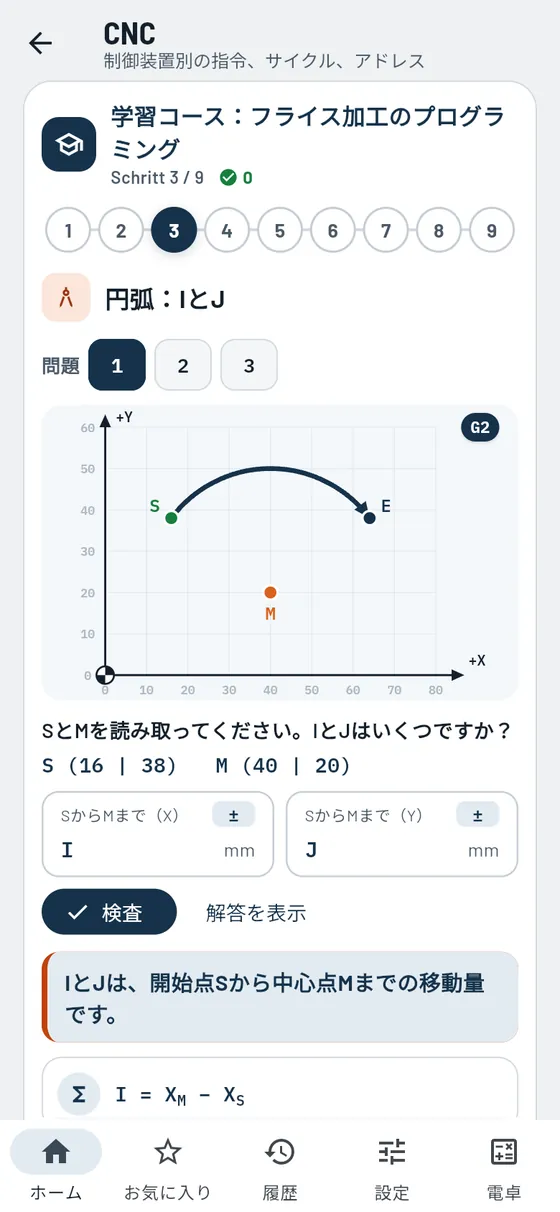
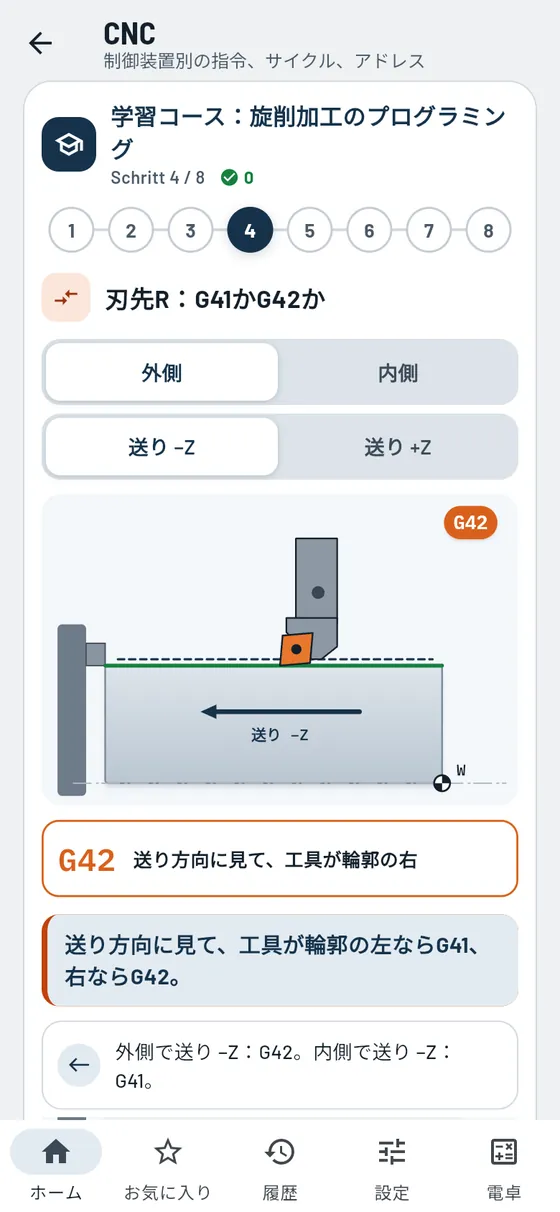
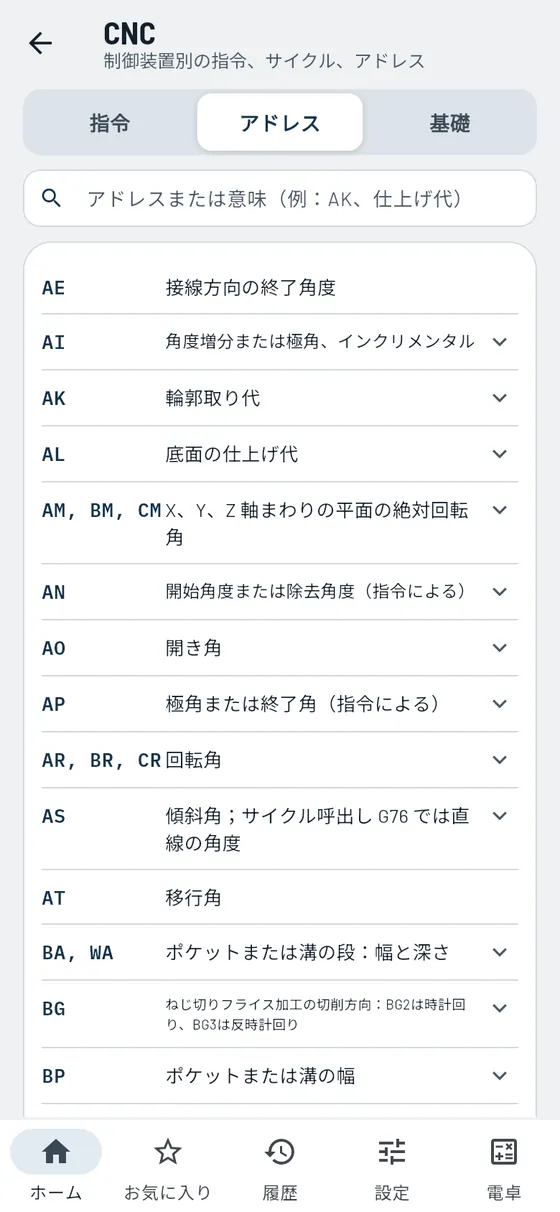

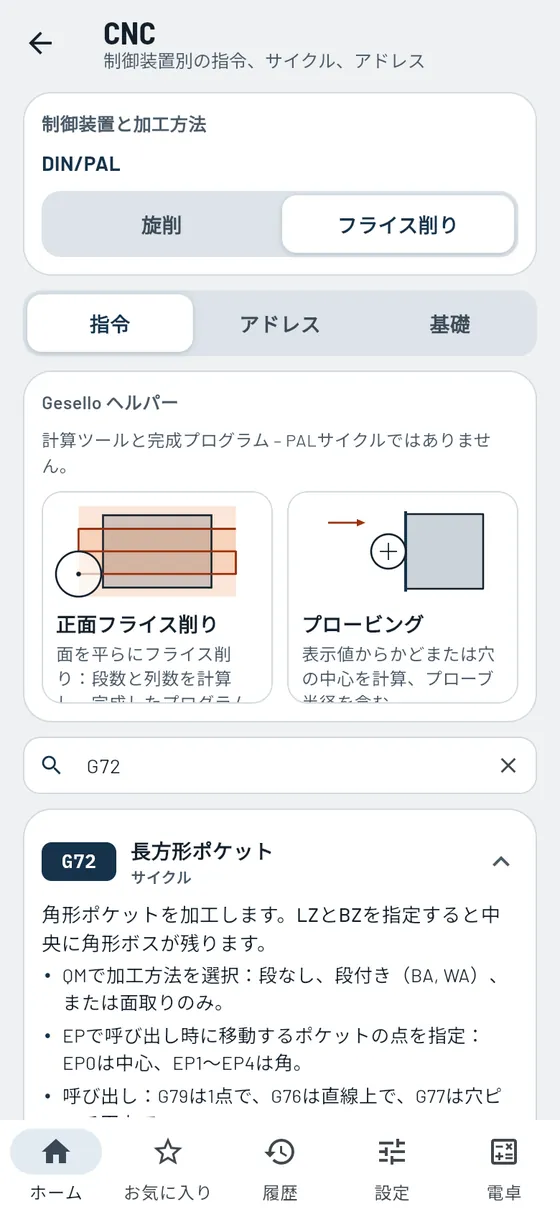
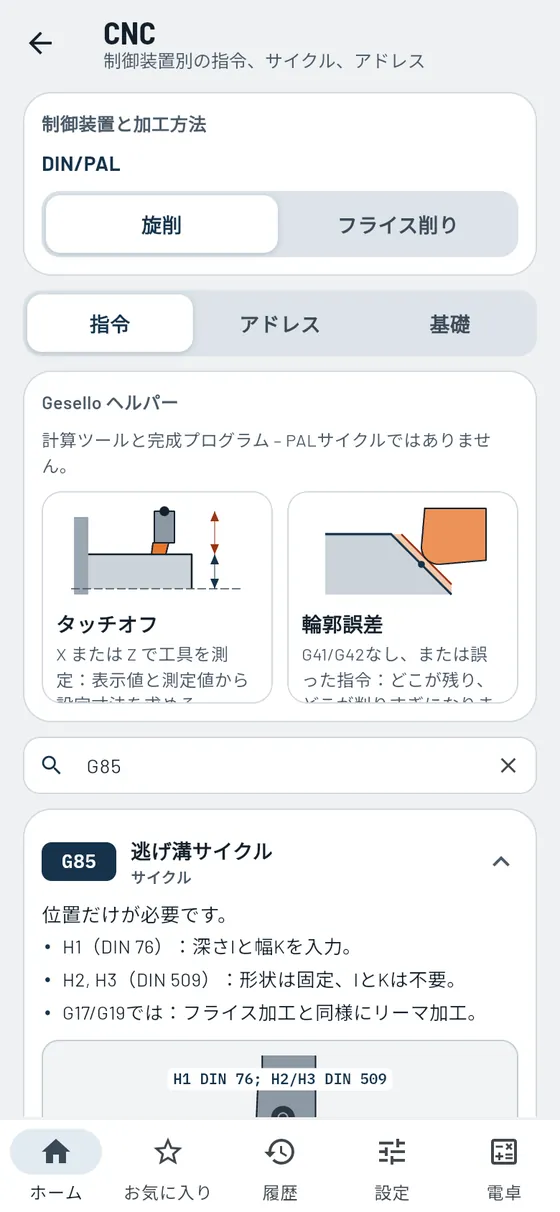
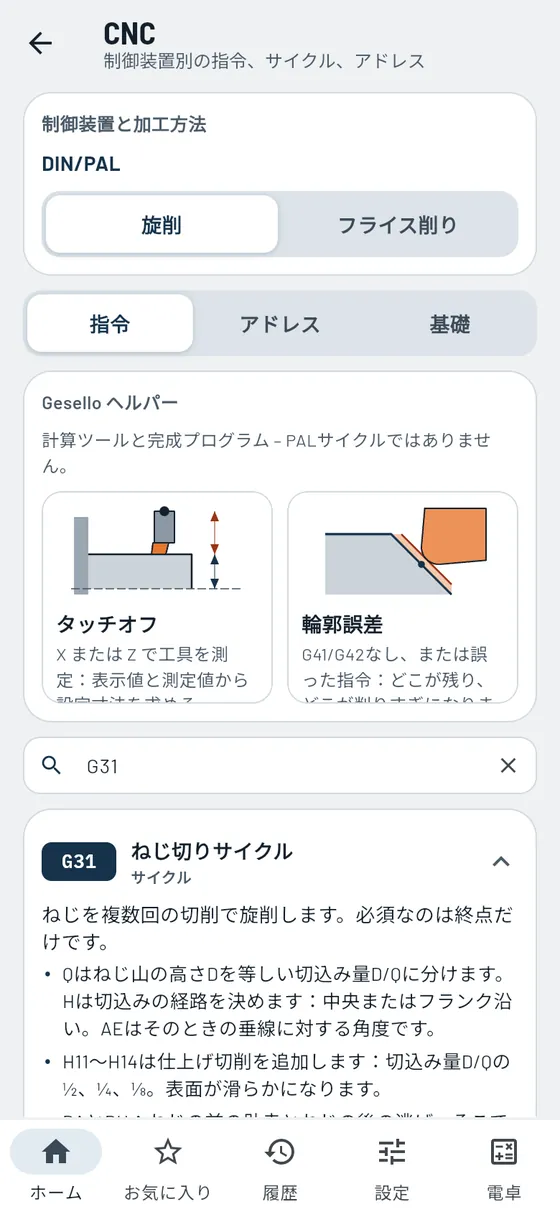
CNC
無料学習コース、全GコードとMコード、アドレスは無料。入力画面付きサイクルはProで。
G85は何をする? G72にはどのアドレスが必要? IとJはどう計算する? インタラクティブな学習コースが、旋削とフライス削りを17のレッスンで案内します。指令一覧は無料で、各指令に解説があり、多くはスケッチと例文付きです。Proなら、制御装置と同じような入力画面でサイクルを入力し、完成したNCブロックをコピーできます。
- 学習コース
タップできるスケッチ付きの17レッスン、円弧トレーナー、確認問題。 - 指令一覧
DIN/PAL準拠の184のGコードとMコード、検索欄と例文付き。 - 60点以上のスケッチ
ポケット、溝、穴ピッチ円、逃げ溝、ねじ、経路補正。 - サイクル入力画面 Pro
アドレスを入力し、NCブロックをコピー。 - 基礎
軸、原点、ブロック構成、アブソリュート指令とインクリメンタル指令のテーマカード。
モジュールのその他の機能
- 旋削とフライス削りを分けて加工方法ごとに専用の指令、スケッチ、ヘルパー。
- グループ別の指令移動指令、進入、平面、極座標、サイクル、M機能を整理して表示。
- 回転工具旋盤での端面と外周面の穴あけ・フライス削り。
- ブロック例多くの指令に、コピーできるNC行付き。
- アドレスすべてのアドレス文字をアルファベット順に、検索付きで。タップすると、その文字を使う指令が表示されます。
- PALとの照合指令と電源投入時の状態は最新のPALに準拠。
- ねじ切り旋削の切込み方法ねじ切りサイクル用の4つの切込み方法をスケッチで。
- 70以上の入力画面Pro各アドレスに表示:必須、グループ内で必須、任意。
- 正面フライス削りヘルパーPro切込み層とパスを計算し、完成したNCプログラムをコピー。
- プロービングヘルパーPro表示値から、エッジ、中心、穴の直径を求める。
- タッチオフヘルパーPro表示値と測定値から、旋削工具のXまたはZ方向の工具設定寸法を求める。
- 輪郭誤差ヘルパーProG41/G42なし、または取り違えたとき、斜面と円弧で何が起こるか。
- 制御方式位置決め制御、直線切削制御、輪郭制御、さらに2D、2½D、3D。
- モーダルまたはワンショットどの指令が有効なまま続き、どれがそのブロック内だけで有効か。
- M機能の作用M指令がブロックの最初で有効か、最後で有効か。
- 円弧と経路補正G2、G3、G41、G42をスケッチと送り方向付きで。
- 刃先Rと輪郭誤差補正なしでは斜面と円弧の寸法が合わない理由。
- 仮想刃先番号旋削での刃先位置を、位置ごとのスケッチ付きで。
- 工具測定旋削とフライス削りに分けて解説。
軸に逃げ溝を旋削します。サイクルにはどのアドレスが必要ですか?
G85- 必須
- 位置 X と Z
- 任意
- 深さ、幅、半径、形状
- さらに
- 全アドレス入りのスケッチ

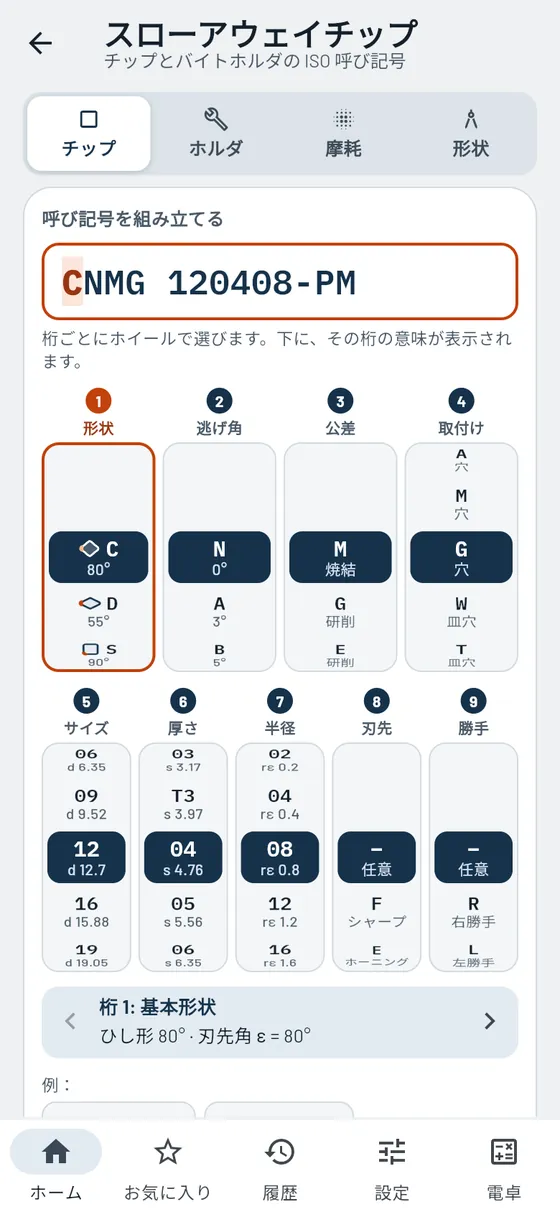

スローアウェイチップ
ProCNMG、SVJBL など、1文字ずつ解読。
チップの箱に書かれた呼び記号はコードです。ダイヤルで1桁ずつ設定すると、Geselloが各桁を説明し、チップとホルダを実寸比で描きます。さらに、摩耗、トラブル解決、旋削の切れ刃形状も。
- チップを解読
形状、逃げ角、大きさ、厚さ、ノーズ半径、チップブレーカ。 - 桁ごとのダイヤル
呼び記号を1桁ずつダイヤルで選択。各桁に短い説明付き。 - 実寸比のスケッチ
チップの平面図と断面図。 - バイトホルダ
切込み角、シャンク、適合するチップ。
モジュールのその他の機能
- 形状記号各チップ形状を、実寸比のコーナ角付きの小さな図で。
- 内接円からの切れ刃長さ公式と計算過程付きで計算。
- ネガかポジか逃げ角がチップと切削にとって何を意味するか。
- コーナ角とノーズ半径大きいコーナ角か小さいコーナ角か、さらに理論粗さ。
- 実寸比のホルダチップと切込み角を示したバイトホルダの上面図。
- クランプ方式レバー、クランプ、ねじ止め、ダブルクランプを比較。
- 入力内容のチェック呼び記号の中の不適切な桁や一般的でない桁を通知。
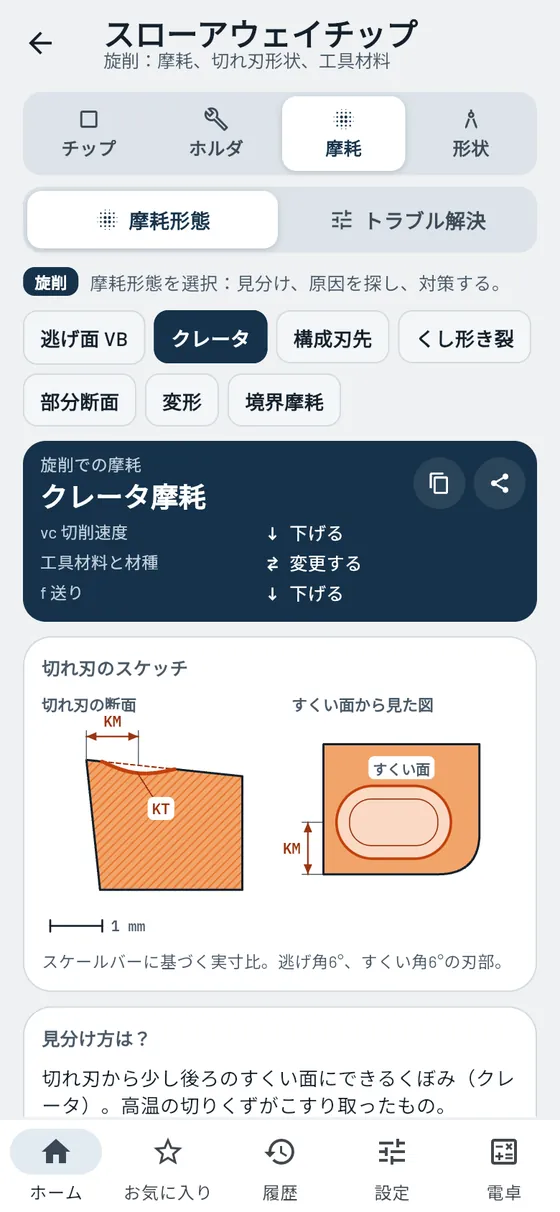
- 摩耗形態見分け方、原因、影響、調整項目を、切れ刃のスケッチ付きで。
- トラブル解決不具合の症状から対策へ:何を上げ、何を下げ、何を確認すべきか。
- 刃部の角度逃げ角、刃物角、すくい角と、大きく・小さくしたときの効果。
- 切れ刃が中心より上か下か高さが合わないときの角度誤差とへそ。
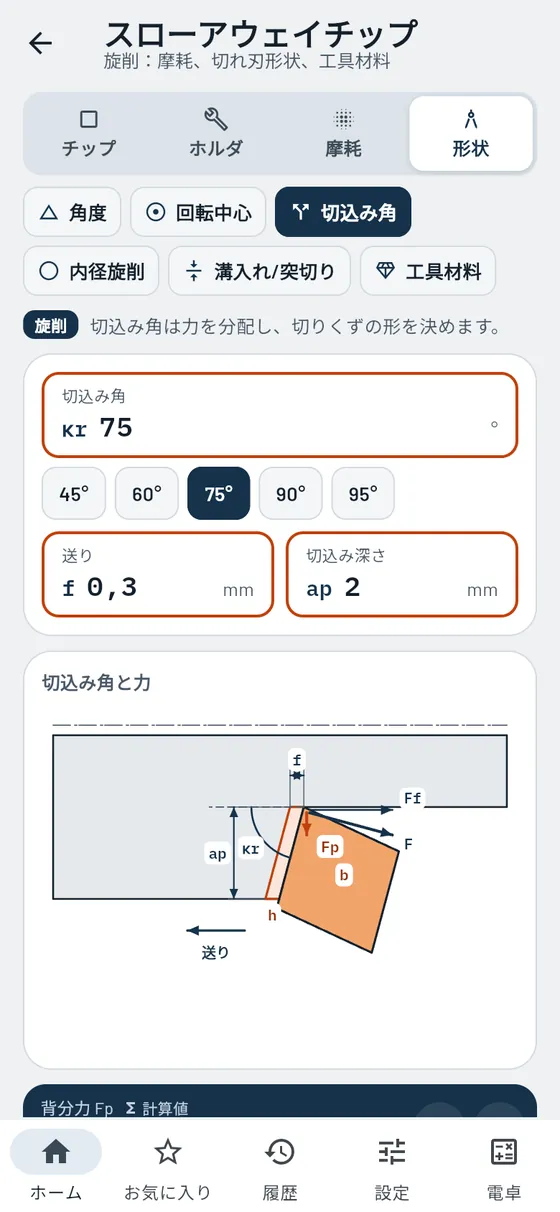
- 切込み角と力切込み角ごとの切りくず厚さ、背分力、送り分力。
- ボーリングバー鋼、超硬合金、防振バーの最大突出し長さ。
- 溝入れと突切り最大溝入れ深さと最小切れ刃幅、前切れ刃の形状。
- 工具材料HSSからダイヤモンドまでを大まかに比較。材種の分類番号付き。
箱には CNMG 120408-PM と書かれています。
CNMG 120408-PM- 形状
- ひし形 80°
- 内接円
- 12.7 mm
- 厚さ
- 4.76 mm
- ノーズ半径
- 0.8 mm

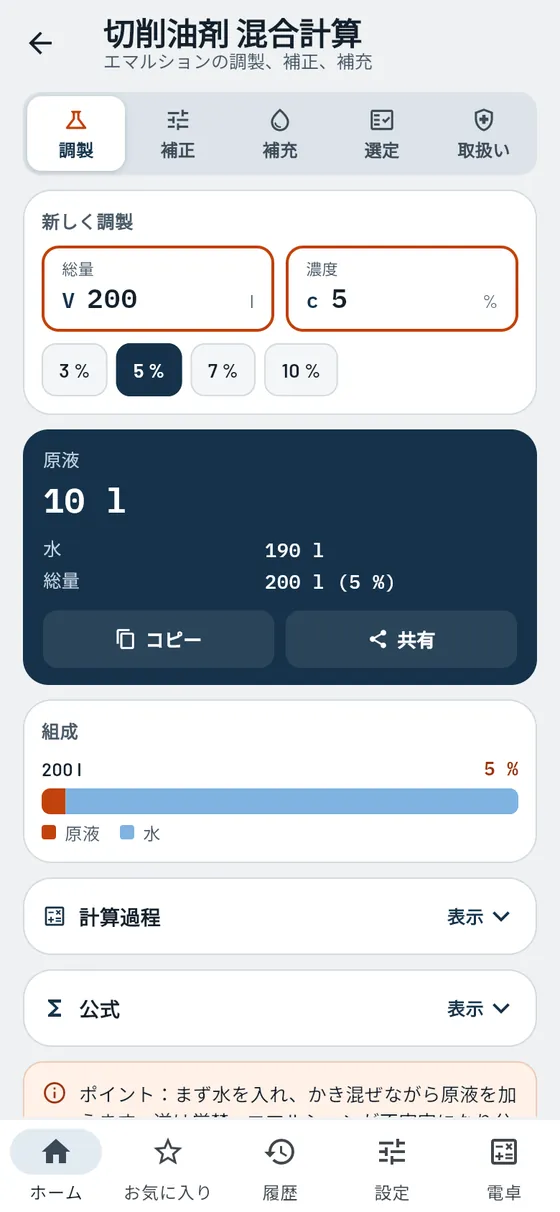

切削油剤
Proエマルションを正しく調製・補充。
薄すぎるとさびが出て、濃すぎると泡立ちます。Gesello は、必要な原液と水の量を計算します。新規調製、屈折計の読みに基づく補正、補充のいずれにも対応します。
- 調製
タンク容量と濃度に応じた原液と水。 - 補正
実測値をパーセントで、または屈折計の読みから。 - 補充
タンクを目標値に戻すための混合液。 - 選定
加工方法と材料に合ったエマルション、ソリューション、油。
モジュールのその他の機能
- 両方向に補正薄すぎる:原液または濃い混合液を追加。濃すぎる:水を追加。
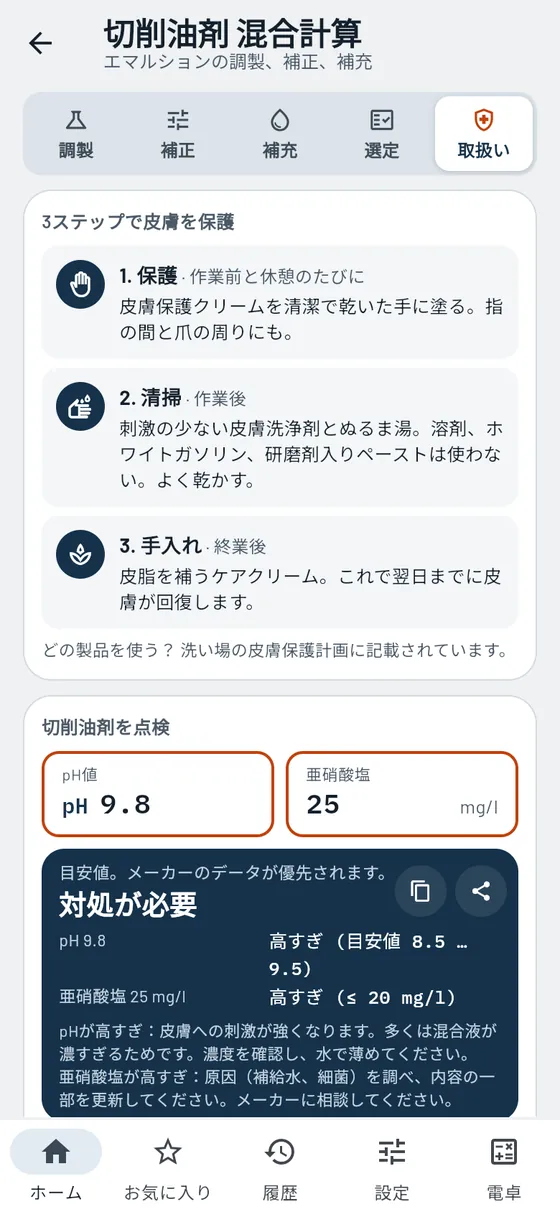
- 管理値の確認pH値と亜硝酸塩を入力:範囲内か、処置が必要か。
- 皮膚保護保護、洗浄、手入れの3ステップ。
- 保護と応急処置保護具と、目や皮膚に付いたときの対処。
- 廃棄使用済みエマルションの正しい廃棄方法。
新しい機械のタンクは200リットル。目標濃度:5 %。
200 l5 %- 原液
- 10 l
- 水
- 190 l
ポイント:先に水、次に原液。

テーパ削り
無料複式刃物台の旋回角度を秒単位まで正確に。
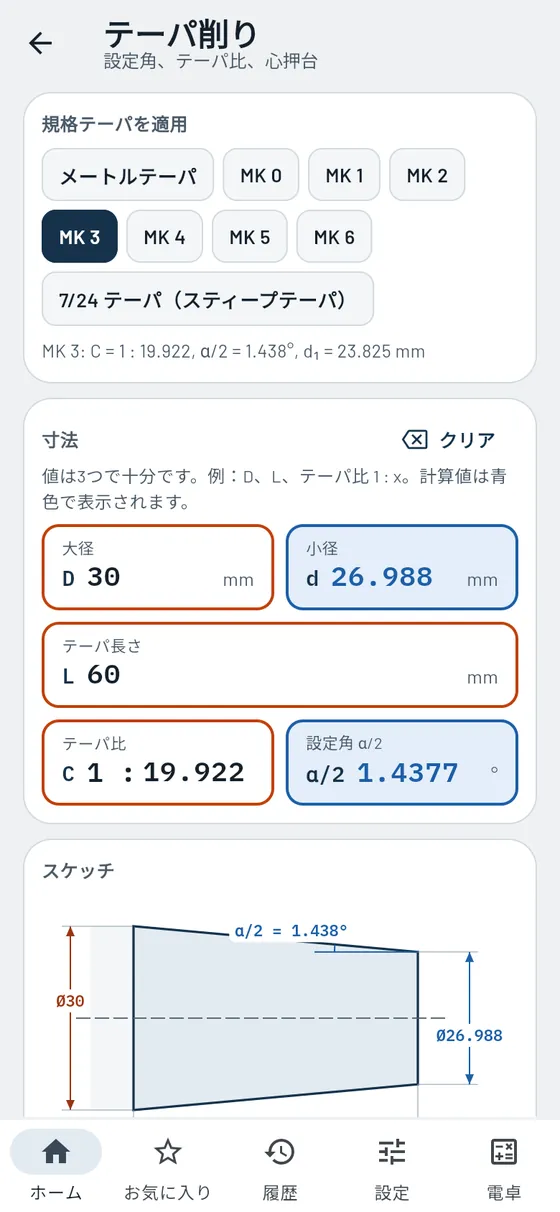
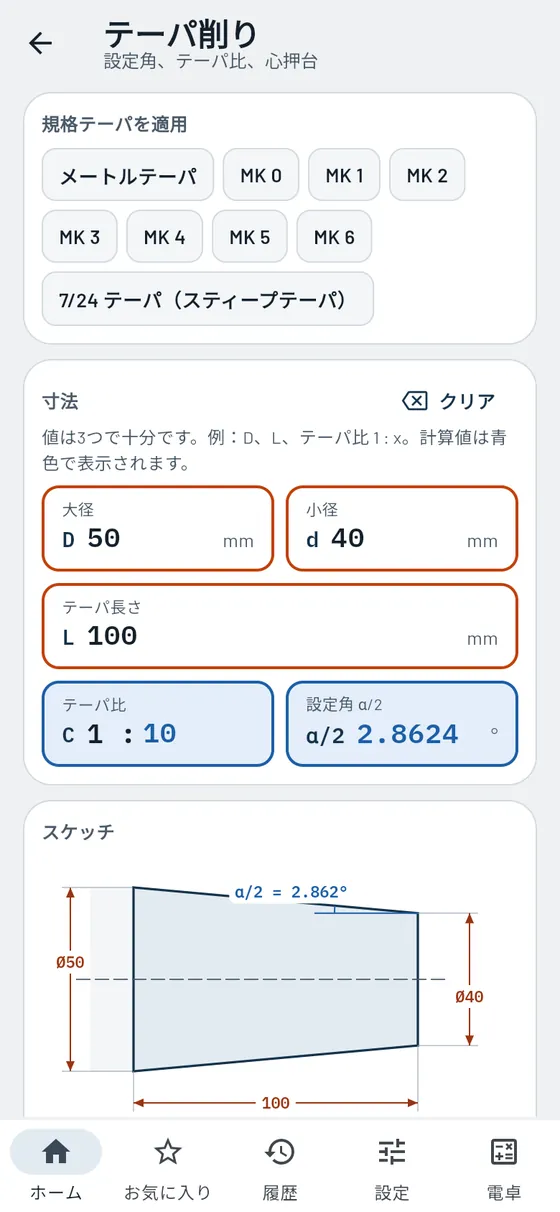
3つの値を入れれば、残りは Gesello が計算します。複式刃物台の角度を度・分・秒で表示。モールステーパや7/24テーパもワンタップで選べます。
- 規格テーパ
メートルテーパ、モールステーパ 0~6、7/24テーパ。 - 複式刃物台を旋回
旋回角度を度と ° ′ ″ で表示。 - スケッチ
入力した寸法はオレンジ、計算した寸法は青。 - 心押台をずらす
細長いテーパ用のオフセット量。
モジュールのその他の機能
- テーパ角と勾配テーパ角α、勾配、テーパ比もあわせて表示。
- 半径方向の切込み両方の直径から、半径方向に削る量を求める。
- 計算過程どの値も数値を代入した式付き。
モールステーパ 3 のクイルを再加工します。
MT 3- テーパ比
- 1 : 19,922
- 複式刃物台
- 1° 26′ 16″


表面粗さ
無料Ra、Rz、そして送りが残す粗さ。
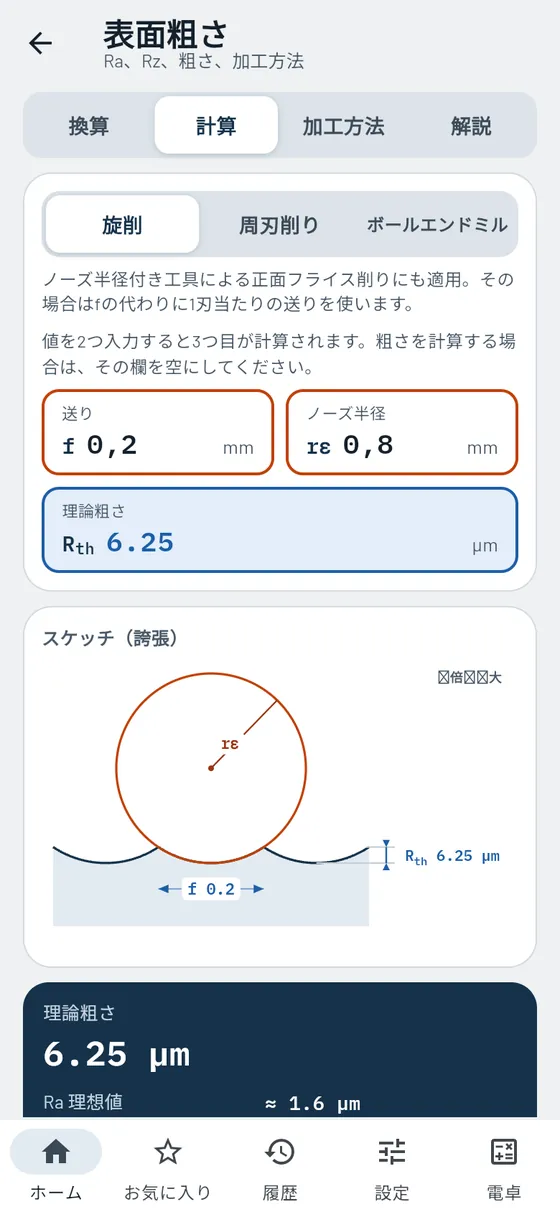
図面は Ra 指定なのに、測定器の表示は Rz?Gesello が換算し、一般的な範囲も示します。さらに、送りとノーズ半径からどんな粗さになるかもわかります。そして、要求された表面をそもそもどの加工方法で実現できるかも。
- Ra ↔ Rz
一般的な範囲と評価長さ付き。 - 理論粗さ
旋削、周刃削り、ボールエンドミル。条痕スケッチ付き。 - どの加工方法?
加工方法ごとの到達可能な粗さをグラフで。 - 解説
断面曲線上の Ra と Rz、図面上の指示。
モジュールのその他の機能
- 逆算3つのうち2つの値を入力:送り、ノーズ半径、粗さ。
- 旧粗さ等級入力値に対応する旧N等級。古い図面用。
- マイクロインチ値をマイクロインチでも表示。米国の図面用。
- 公差等級に適した粗さ図示サイズとIT等級に適した粗さ。
- 旋削の粗さ表一般的な送りとノーズ半径での粗さを一覧で。
- 加工方法の並べ替え細かさ順またはグループ別。適したものだけ、またはすべてを表示。
- 断面曲線上の深い筋目RzがRaより個々の筋目に強く反応する理由を示します。
図面の指示は Ra 1.6。測定器の表示は Rz です。
Ra 1.6- おおよそ
- Rz 9.6 µm
- 一般的な範囲
- 6.4 … 11.2 µm
換算値は目安値です。

穴ピッチ円・穴配置
Proあらゆる穴配置の座標とNCブロック。
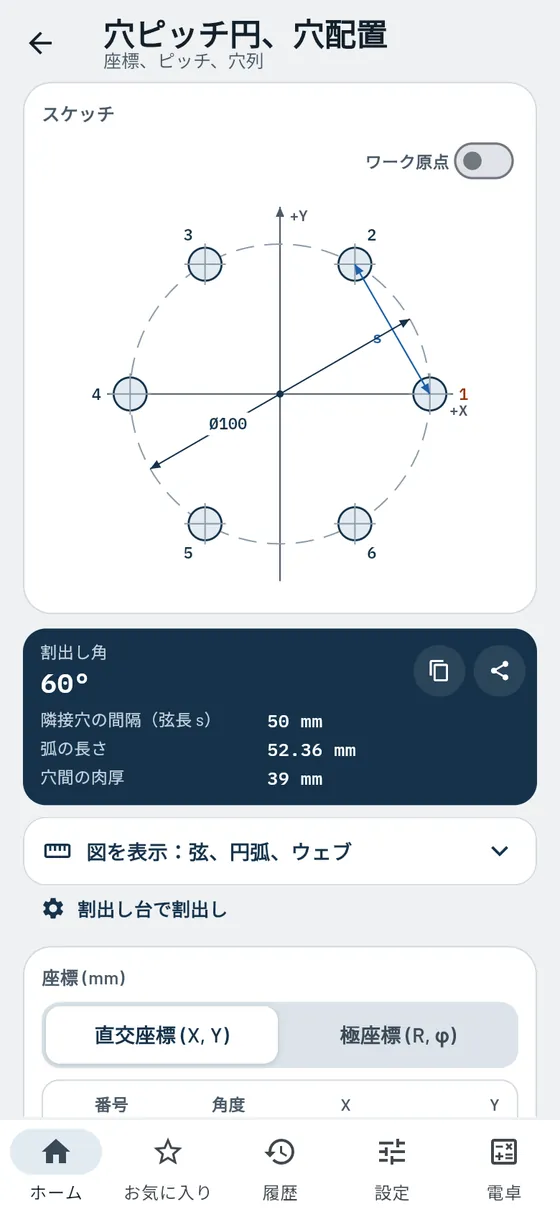
Ø100 の穴ピッチ円に6穴?Gesello が穴配置を実寸比で描き、X と Y の値をすべて計算してサイクルを書き出します。ワーク原点は自分で決められます。
- 穴ピッチ円
全円または部分円、開始角度、回転方向。 - ワーク原点
角または中心、寸法はスケッチ上に直接表示。 - 座標
直交座標または極座標、そのままコピー可能。 - NCブロック
穴ピッチ円サイクルと穴列サイクルを、そのまま貼り付け可能。 - 穴列
複数列や斜めの配置にも対応。
モジュールのその他の機能
- 割出し台:直接割出し1分割当たりのノッチ数と、割出し板で可能な分割数。
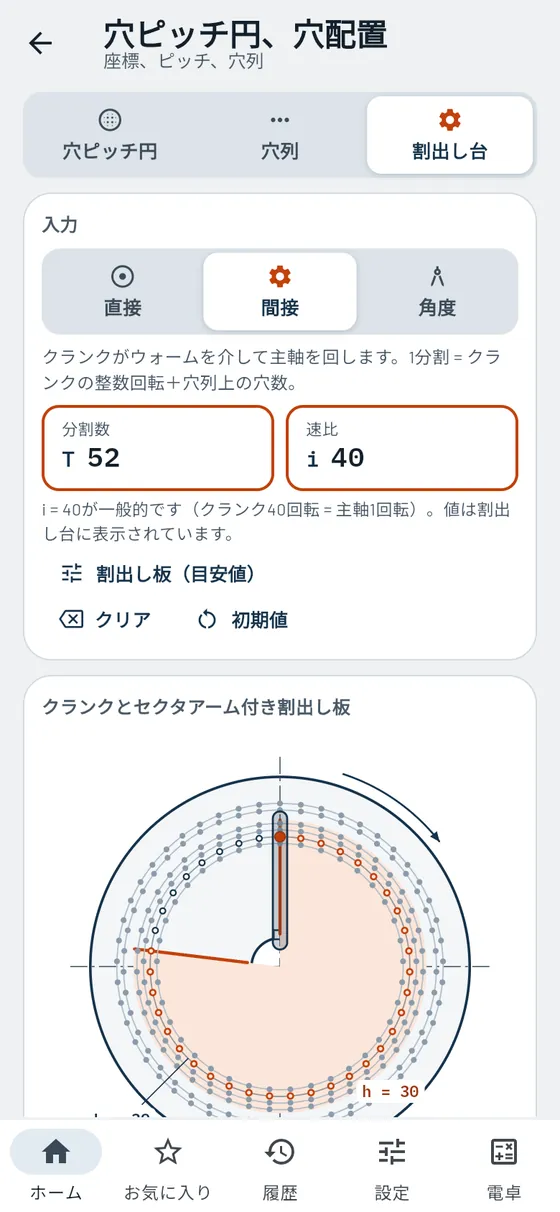
- 割出し台:間接割出しクランク回転数、穴列、セクタアーム。1分割ごとのクランク位置付き。
- 角度割出し分割数ではなく度と分で割り出す。
- 穴ピッチ円から割出し台へ同じ分割をワンタップで割出し台に。
- 弦、円弧、穴間の肉厚隣り合う穴の距離とその間の肉厚を、模式図付きで。
- 縁距離付きの穴列長さと縁距離、または穴間隔を指定。素材を図示。
- 加工順序行ごとかジグザグか。小さなスケッチ付きで、空送りを短く。
- 位置番号付きの表図面用に各穴に番号を付け、コピーと共有が可能。
フランジに Ø100 上で6個の穴をあけます。
Ø 1006穴- 分割角
- 60°
- 間隔
- 50 mm
- 穴 2
- X 25 / Y 43.301

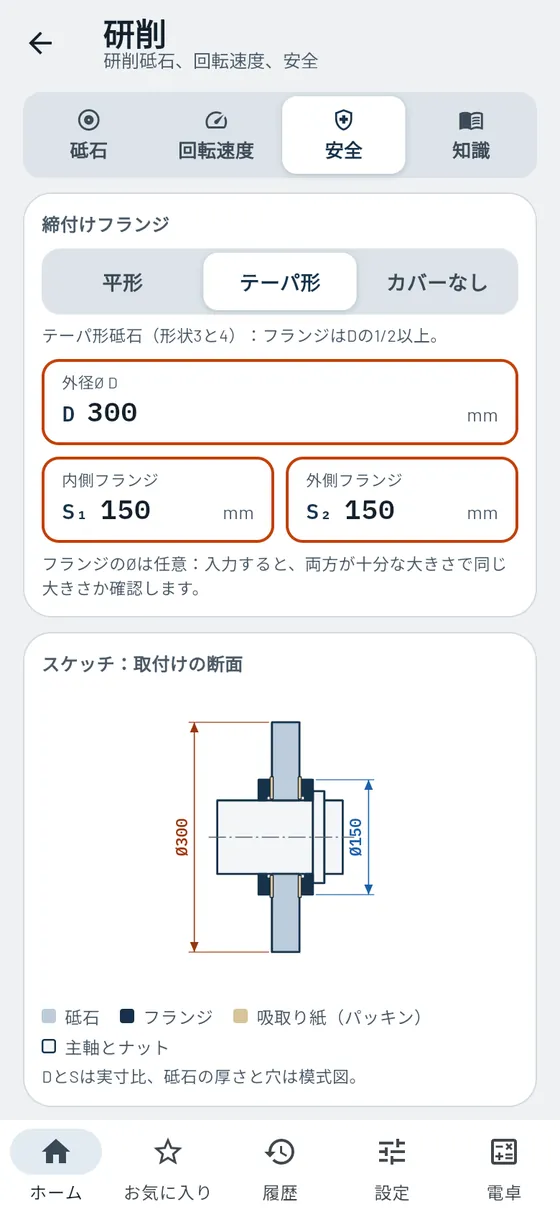
研削砥石
Pro研削砥石を読み取り、回転速度を確認し、安全に取り付け。
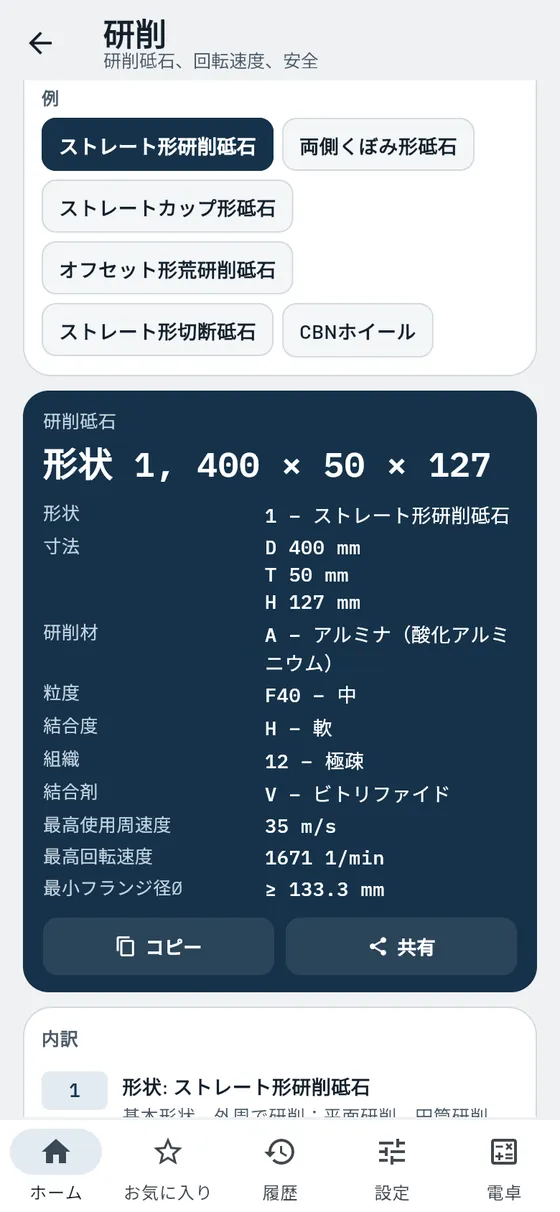
ラベルの表示を入力してください。Gesello が各記号を説明し、砥石を実寸比で描きます。最高回転速度、フランジ径、取付けチェックリストもすぐに確認できます。
- 表示記号を解読
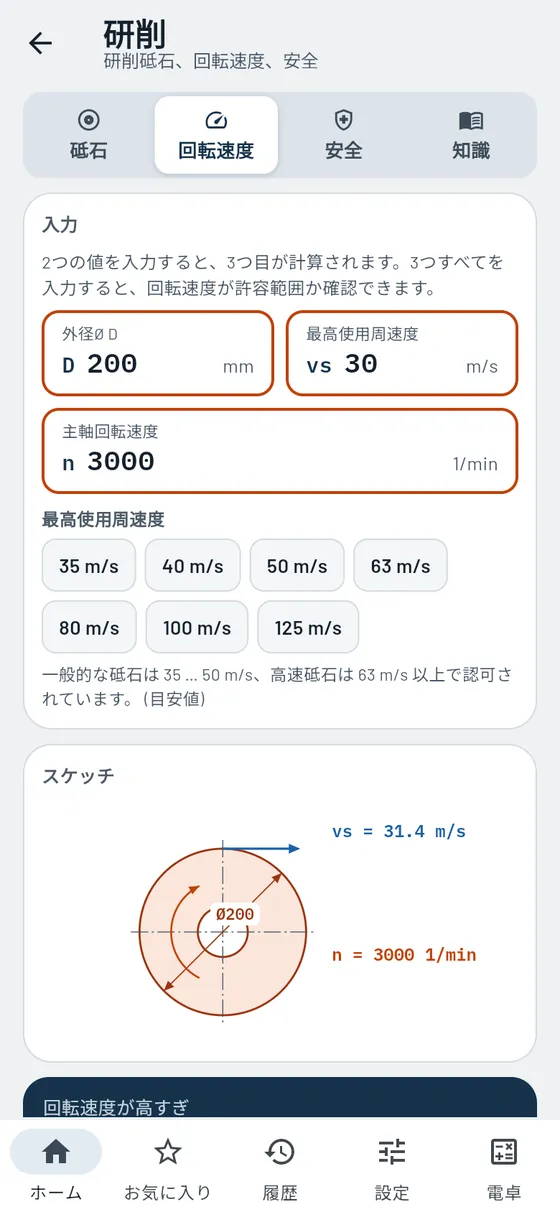
形状、寸法、研削材、粒度、結合度、組織、結合剤、使用周速度。 - 最高回転速度
直径と周速度から算出。主軸が速すぎる場合は警告。 - フランジを確認
砥石形状ごとの最小フランジ径、取付けスケッチ付き。 - 取付けチェックリスト
打音検査、紙パッキン、砥石カバー、試運転、ドレッシング。 - 研削の参照
スケッチ付きの加工方法、研削材、結合剤、粒度の選び方。
モジュールのその他の機能
- 最大砥石Ø主軸回転速度に対して許される砥石の最大サイズ。
- 回転速度表一般的な砥石の最高回転速度を一覧で。
- ダイヤモンド砥石とCBN砥石集中度と粒径も解説。
- 選定ガイド材料と作業に合う砥石。
- 手順とスパークアウト研削工程を段階的に、切込み、トラバース研削またはプランジ研削。
- 速度比材料ごとのqの目安値、円筒研削と平面研削。
- ドレッシングと成形いつドレッシングするか、どの設定値で行うか。
- バランス調整バランス調整と試運転を簡潔に解説。
- マグネットチャック正しく固定し、その後脱磁する。
- 冷却と研削焼け切削油剤を確実に届け、表面層を低温に保つ方法。
- 研削不良見分け方、原因、対策。
ラベルには 1 – 400 × 50 × 127 – A/F40 H 12 V – 35 と書かれています。
1 – 400 × 50 × 127 – A/F40 H 12 V – 35- 研削材
- アルミナ質(A)
- 粒度
- F40、中目
- 結合剤
- ビトリファイド
- n max
- ≈ 1671 1/min
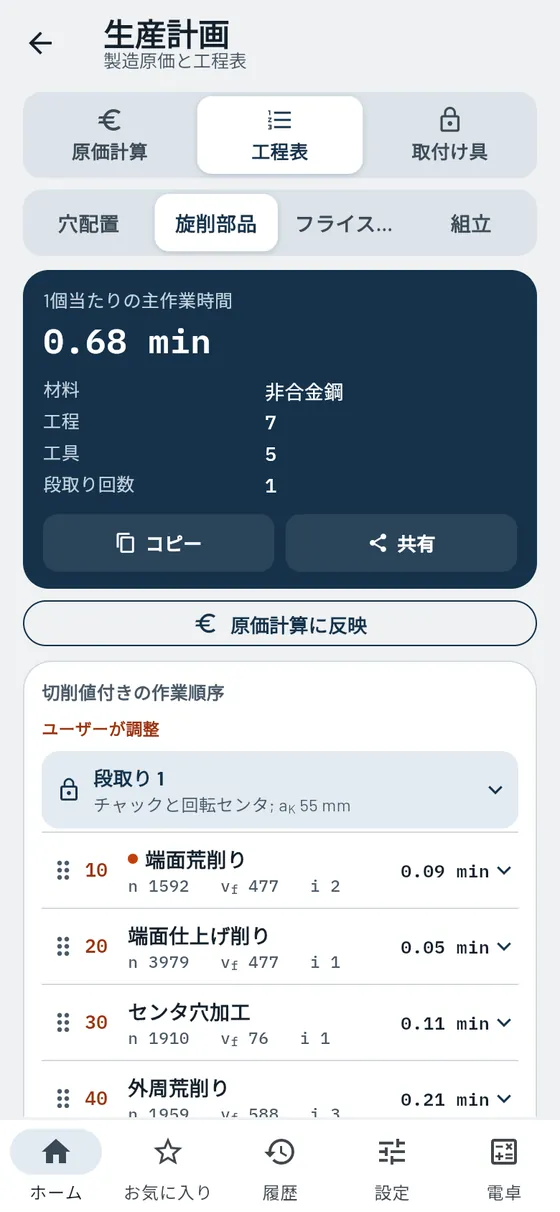


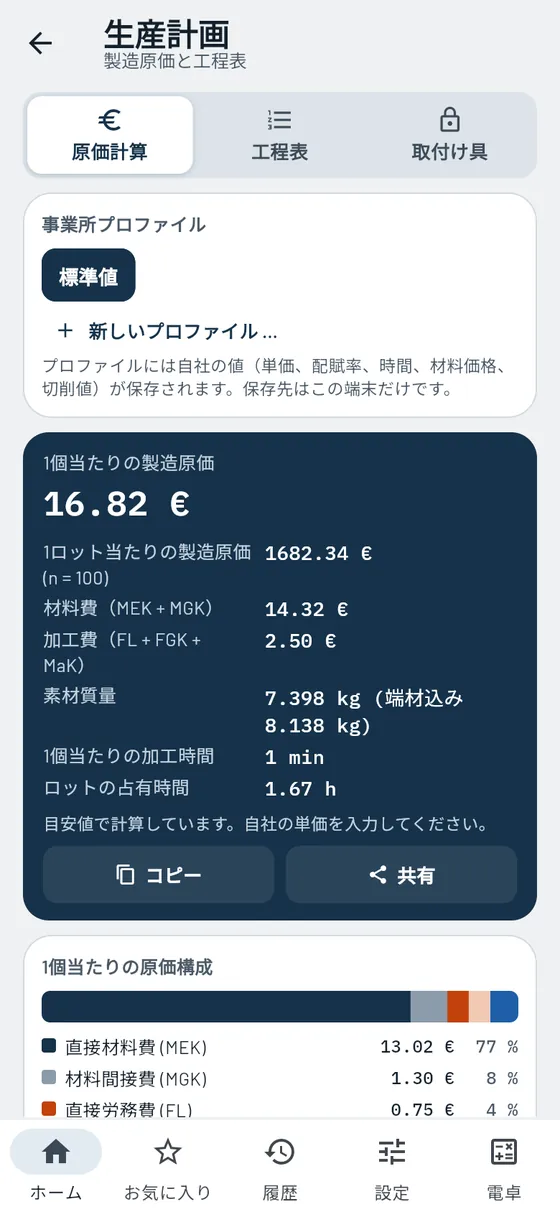
生産計画
Proその部品はいくらかかり、どんな手順で作るのか?
生産計画は、穴配置、旋削部品、フライス加工部品、組立品の工程表を作成します。作業を適切な順序で並べ、各ステップに工具、回転速度、送り、時間を付けます。各ステップは変更・追加・削除が可能です。さらに、部品1個当たりとロット当たりの製造原価も計算します。単価や切削値は目安値で、プロファイルで自社の値に置き換えられます。
- 旋削部品の工程表
端面削り、センタ穴あけ、荒削り、仕上げ削り、溝入れ、ねじ切りを、切削値と時間付きで。 - フライス加工部品の工程表
正面フライス削り、輪郭、ポケット、溝、穴、ねじを、段取りと切削時間付きで。 - 穴配置の工程表
ねじ、精密穴、座ぐりを適切な順序で、下穴と深さ付きで。 - 組立と取付具
組立品の組立・分解順序、段取りごとに適した取付具。 - 製造原価
材料費、人件費、機械費、間接費を部品1個当たりとロット当たりで。切削時間は工程表から引き継ぎ。 - 自社のプロファイル
単価、間接費率、工具、切削値を保存。この端末内のみ。
モジュールのその他の機能
- PDFの工程表完成したシートを共有または印刷。コピー用のテキストも。
- 妥当性チェック順序の矛盾、破損や衝突の危険があるときに注意を表示。
- 工程ごとのスケッチ加工範囲をオレンジで、工具を経路と送り方向付きで表示。
- 段取りごとの取付け計画チャック、突出し長さ、ワーク原点をスケッチで。
- 分解を逆順に分解計画からワンタップで組立計画を作成。
- 手順の並べ替えハンドルをドラッグして組立手順を正しい順序に並べる。
- 工具の取付けツールホルダと振れの目安値、HSKとSKの断面図。
- 工作物の取付け旋削とフライス削りで。選定ガイドとチェックリスト付き。
- コストをグラフでコスト構成を棒グラフで、ロットサイズに対する製造原価。
カバーに深さ12のねじ M8 を4か所、精密穴 Ø8 H7 を2か所、座ぐりを2か所加工します。
4 × M8 × 122 × Ø8 H72 × 座ぐり- 作業
- 9
- 工具
- 7
- 下穴
- Ø6.8 mm
- リーマ前の下穴拡大
- Ø7.8 mm
単価と回転速度は目安値です。
材料
鋼の中身は?材料の重さは?部品の硬さは?
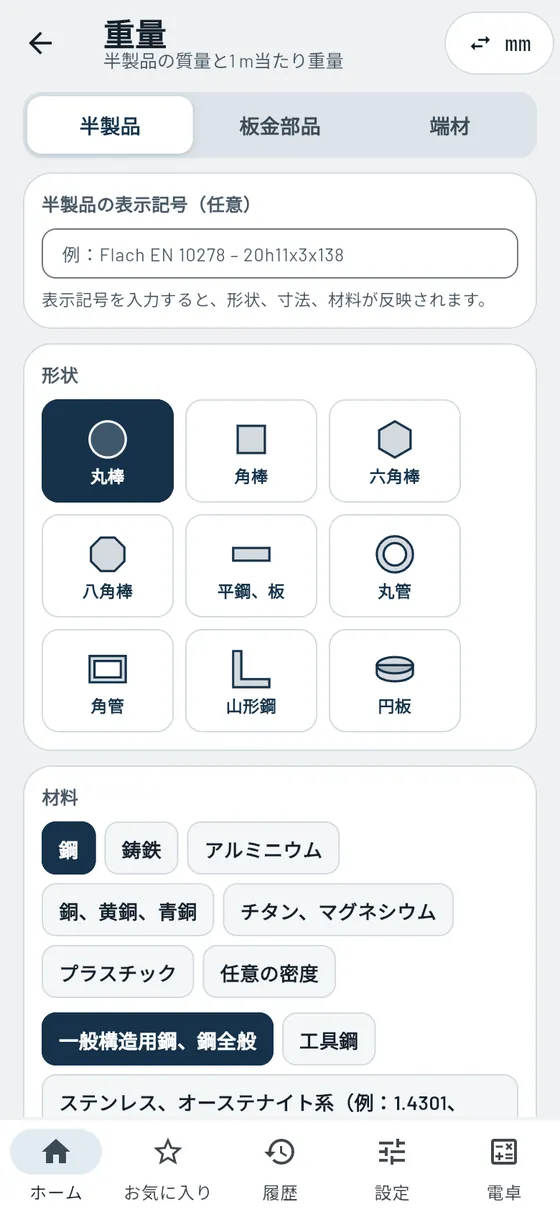

重量
無料材料の重さは?定尺板はどれだけ残る?
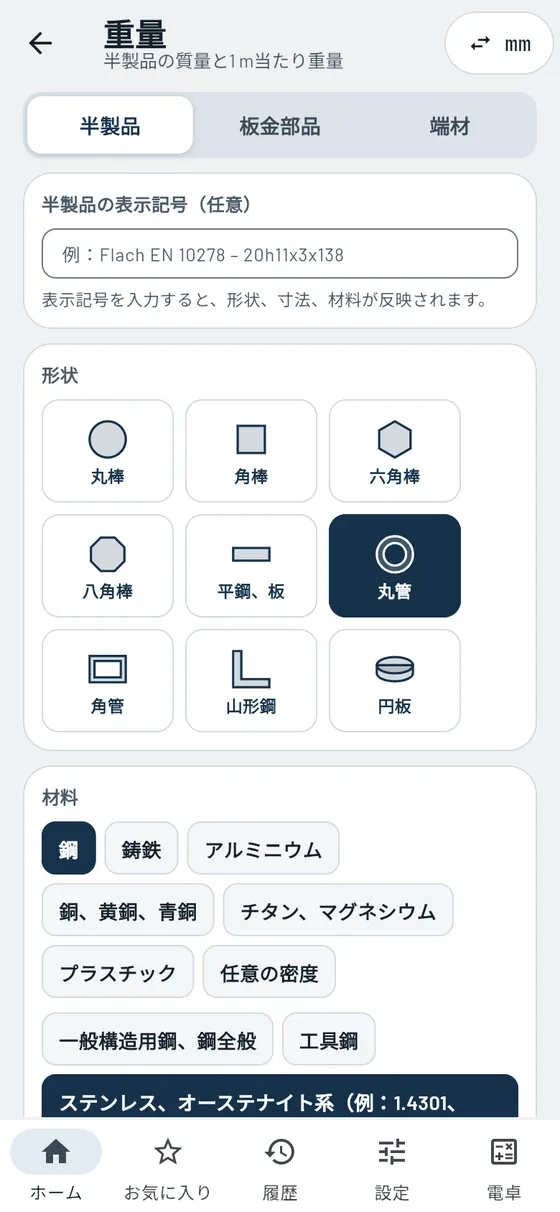
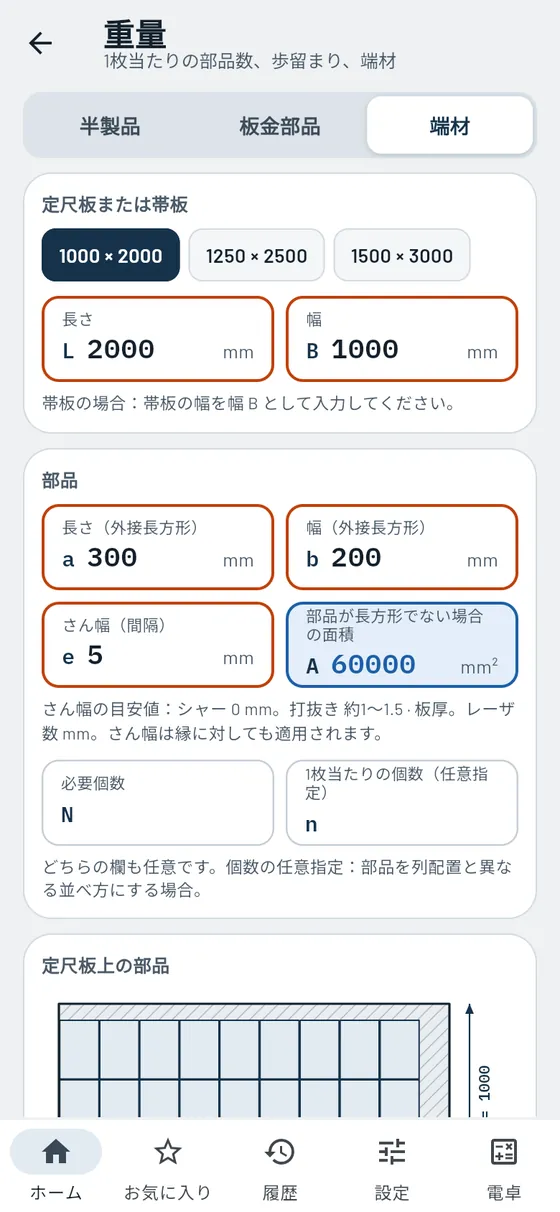
形状をタップし、材料を選び、寸法を入力。Gesello が半製品の質量と単位長さ当たりの重量を計算します。板金部品は単純な面を組み合わせて作り、穴や切欠きを差し引きます。端材計算では、1枚の定尺板に何個取れて、どれだけ端材が残るかがわかります。発注、運搬、見積りに便利です。
- 9種類の素材形状
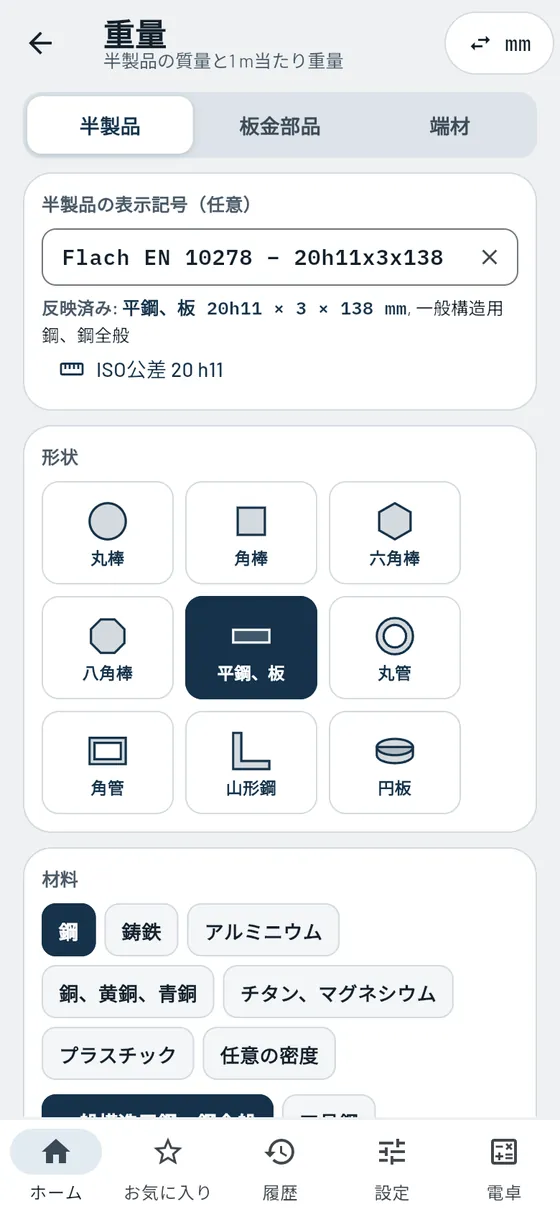
丸棒、角棒、六角棒、平鋼、管、山形鋼、円板など。呼び方からも入力可能。 - 20種類以上の材料
鋼、鋳鉄、アルミニウム、銅、黄銅、チタン、樹脂、または任意の密度。 - 板金部品
長方形、三角形、台形、円、円環を組み合わせ、穴を差し引き。定尺板サイズ付き。 - 端材
定尺板または帯板当たりの取り数、歩留まり、配置、縁までの桟幅。 - 数量
総重量、総長さ、表面積。 - スケッチと計算過程
寸法入りの断面、質量までの計算。
モジュールのその他の機能
- 断面と対角距離断面積、対角距離、周長もあわせて表示。
- ポンドとフィートインチ設定では、質量をポンドで、重量をフィート当たりで表示。
- 呼び方に対応する公差半製品の表示から公差クラスを直接調べる。
- 板金部品から端材計算へ完成した板金部品をワンタップで定尺板上で確認。
- 残り帯部分残り帯部分に回転して配置した部品も数えます。
- 必要な定尺板の枚数注文に必要な定尺板の枚数。
60 × 5 のステンレス鋼管1メートルを発送します。
管ステンレス鋼60 × 5 × 1000- 質量
- 6.83 kg
- 単位長さ当たりの重量
- 6.83 kg/m


材料
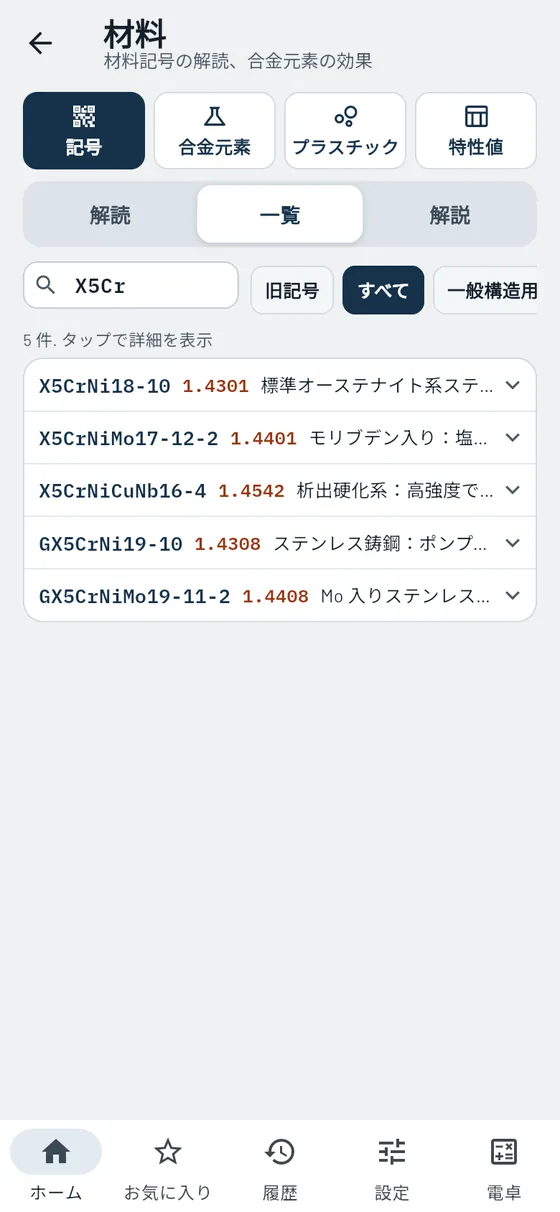
Pro鋼の材料記号をプロのように読む。
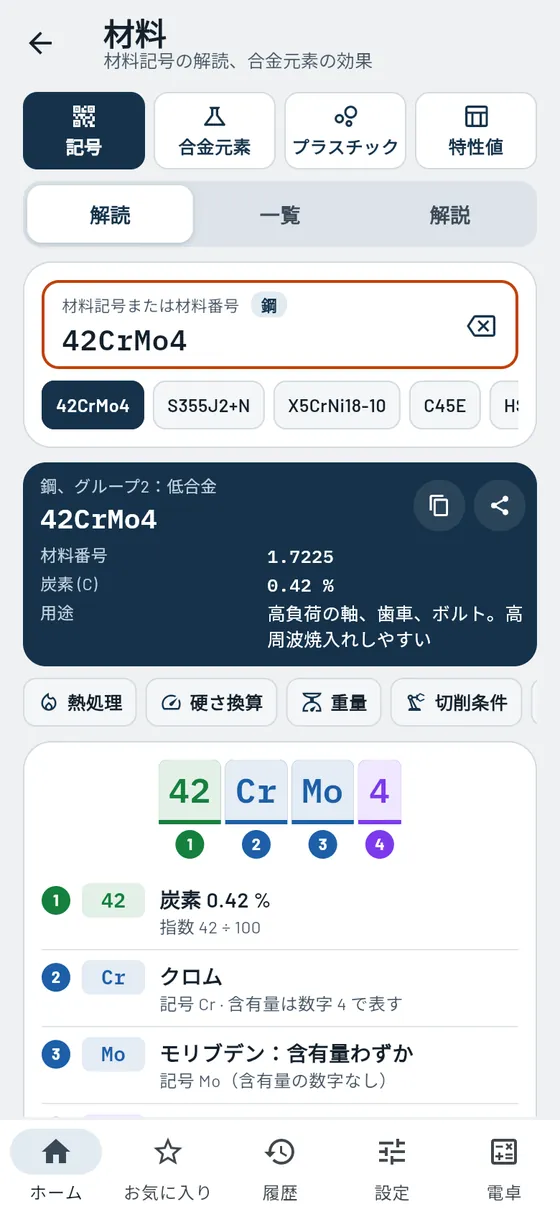
42CrMo4、S355J2、1.4301:Gesello はどの材料記号も色分けして分解し、説明します。炭素量、合金成分、代表的な用途がわかります。さらに:各合金元素が鋼をどう変えるか、プラスチック、材料グループごとの特性値。
- 解読
鋼、鋳鉄、アルミニウム、銅、旧規格の記号。 - 含有量をバーで表示
炭素と合金元素がひと目でわかる。 - 合金元素
クロム、ニッケル、モリブデンの働き。 - マトリックス
元素と特性を1つの表に。
モジュールのその他の機能
- 半製品の表示を読む納品書から形状、寸法、公差、材料を読み取り、重量計算へ移動。
- 一般的な鋼種の一覧材料記号、材料番号、用途。検索付き。
- 記号の説明非合金鋼、低合金鋼と高合金鋼、高速度工具鋼、鋳物、アルミニウム、銅。
- 鋳鉄片状黒鉛鋳鉄、球状黒鉛鋳鉄、可鍛鋳鉄をわかりやすく解説。
- 材料別の切削条件旋削、フライス削り、穴あけ、ねじ加工の目安値。HSCにも対応。
- 特性で検索どの元素が硬さ、じん性、耐食性を変えるか。
- プラスチック略号の解読、グループ、リサイクルコード、代表的な部品。
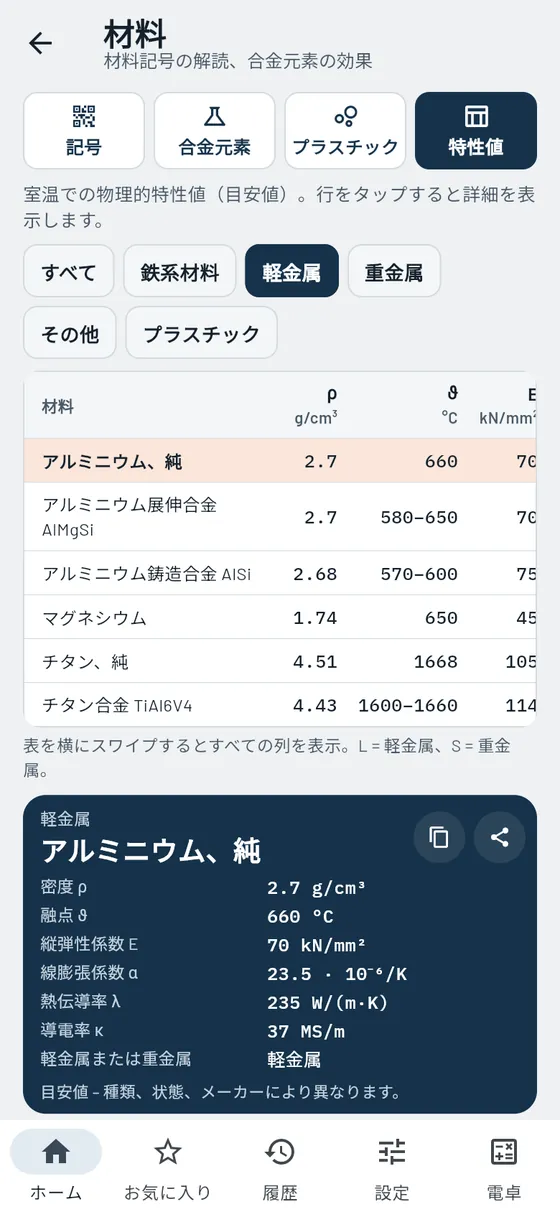
- 特性値材料グループごとの密度、融点、縦弾性係数、熱膨張、導電率。
- 軽金属か重金属かすべての金属を1本の密度スケールで。
- 熱による長さの変化長さと温度変化から膨張量を計算。
- 他のモジュールへ移動硬さ換算と切削条件を直接開く。
納品書には 42CrMo4 と書かれています。
42CrMo4- 分類
- 調質鋼
- 材料番号
- 1.7225
- 炭素
- 0,42 %
- クロム
- 約 1 %



硬さ換算
ProHRC、HV、HB、引張強さを相互に換算。
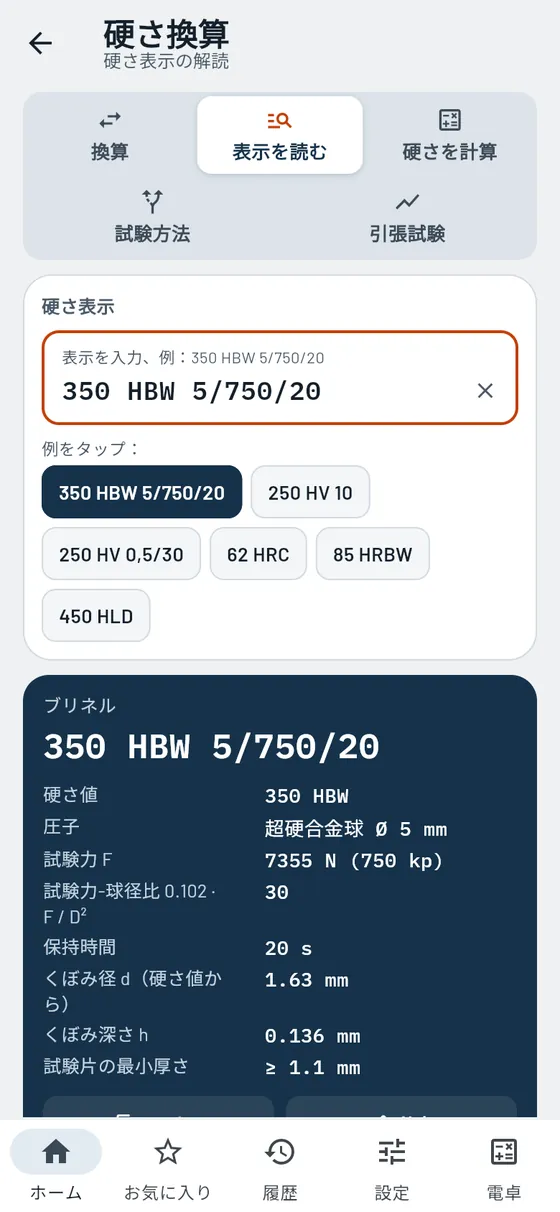
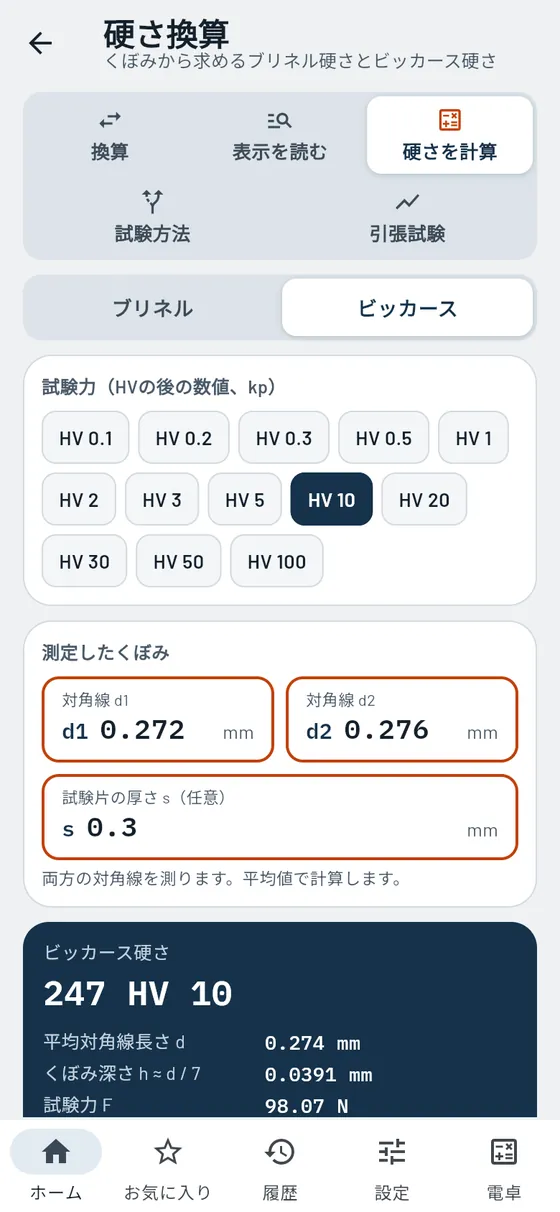
試験成績書は HRC、図面は HV?Gesello が換算し、4つの尺度を並べて表示します。中間値は追跡可能な方法で補間されます。さらに、硬さ表示の読み方、圧痕からのブリネル硬さとビッカース硬さの計算、引張試験の評価も。
- 4つの尺度
ロックウェル、ビッカース、ブリネル、引張強さ。 - 2つの材料グループ
受入れ状態または調質済み。 - 硬さラダー
同等の値を1本の線上に。
モジュールのその他の機能
- 硬さ表示を読む400 HV10のような表示を解読。圧痕のスケッチ付き。
- 圧痕からの硬さ測定した圧痕からブリネル硬さとビッカース硬さを、計算過程付きで。
- どの試験方法?材料、状態、厚さに応じた選定ガイド。
- 引張試験Rm、Re、破断伸び、絞りを評価。応力-ひずみ線図付き。
- シャルピー衝撃試験じん性について何がわかるかを簡潔に解説。
調質した部品の硬さは 45 HRC。引張強さはおよそいくつですか?
45 HRC調質済み- 引張強さ
- ≈ 1375 N/mm²
- ビッカース
- ≈ 441 HV10
- ブリネル
- ≈ 435 HBW
換算値は目安値です。

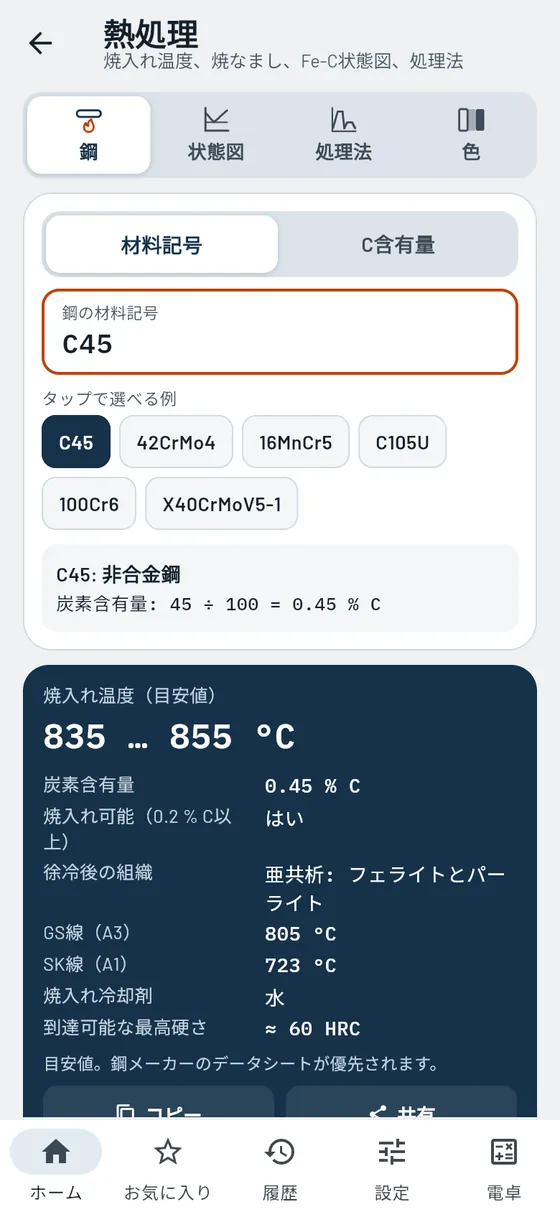
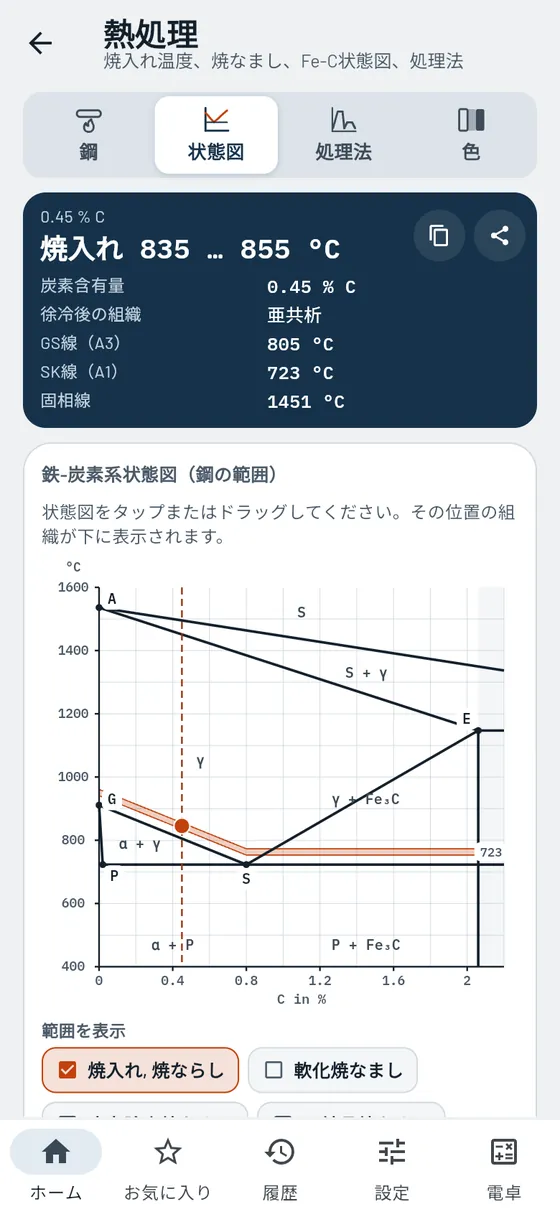
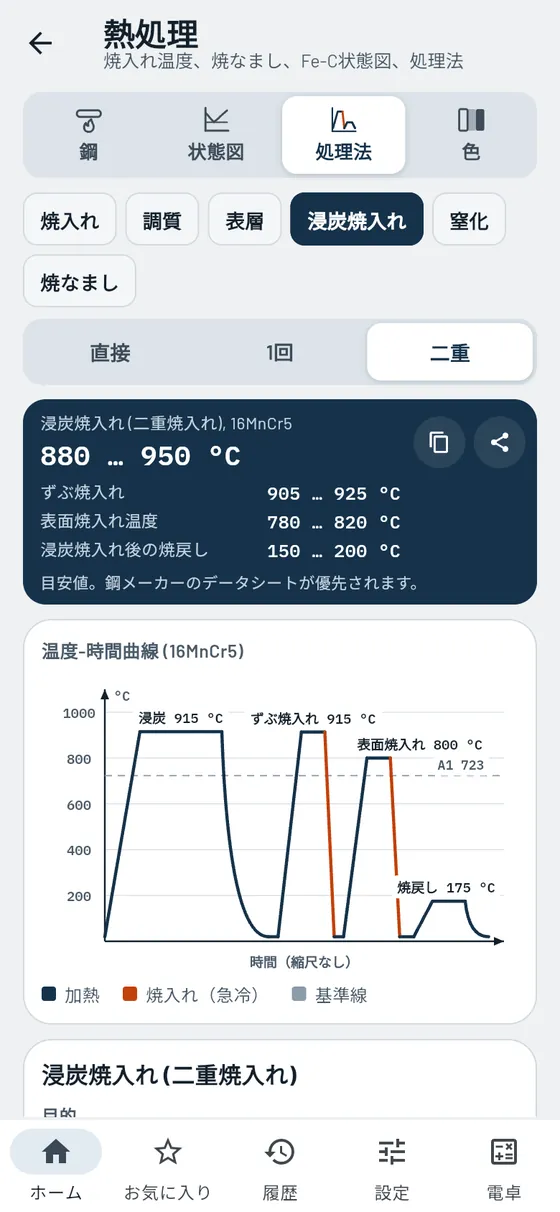
熱処理
Pro焼入れ温度と焼なまし範囲を、鋼の材料記号から直接。
C45、42CrMo4、または炭素量だけを入力してください。Gesello は、その鋼が焼入れ可能か、何度で焼入れするか、どの温度範囲で焼なましと焼戻しを行うかを示します。すべて目安値で、計算過程と状態図付きです。
- 材料記号を入れれば焼入れ温度がわかる
炭素量を記号から読み取り、焼入れ温度を状態図から計算。 - 鉄-炭素系状態図
正確な縮尺で、焼なまし範囲を色分け。タップすると組織を表示。 - 処理方法がひと目でわかる
焼入れ、調質、表面焼入れ、浸炭焼入れ、窒化、焼なまし。温度-時間スケッチ付き。 - 焼入れ冷却のルールと安全
焼入れ時の実践ルールと危険を簡潔に解説。 - 焼戻し色と焼なまし色
色と温度、代表的な工具付き。
モジュールのその他の機能
- 炭素量だけでも可材料記号がなくても炭素量があれば十分。
- 状態図の線その鋼のGS線、SE線、SK線を読み取り。
- 焼入れ冷却剤その鋼を何で焼入れ冷却するかの目安値。
- 適した処理方法選んだ鋼に適した熱処理を提案。
- 温度範囲焼なまし、焼入れ、焼戻しの温度範囲。タップするとその処理方法を表示。
- 5種類の焼なまし焼ならし、軟化焼なまし、応力除去焼なまし、再結晶焼なまし、拡散焼なまし。
- 処理方法ごとの鋼と部品目的、手順、適した鋼、代表的な部品。
42CrMo4 製の軸を調質します。
42CrMo4- 炭素
- 0,42 %
- 焼入れ性
- あり、亜共析鋼
- 焼入れ
- ≈ 840 … 860 °C
- 調質:焼戻し
- 450 … 650 °C
温度は目安値です。
数学とツール
工業高校・職業訓練校と現場で使う計算を、スケッチと計算過程付きで。
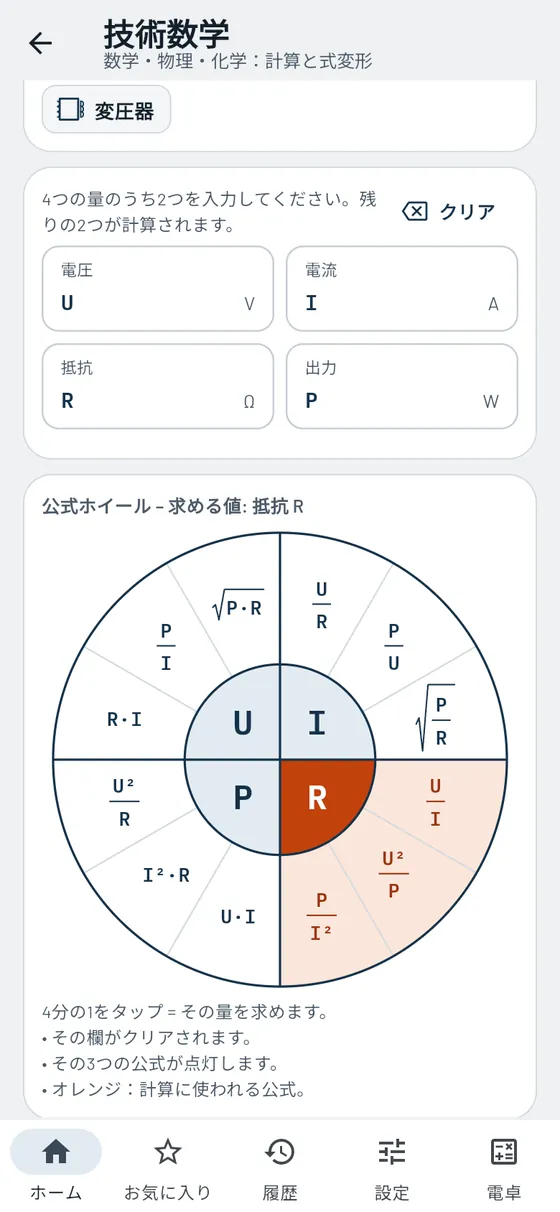

技術数学
無料50以上の計算。逆算も可能。
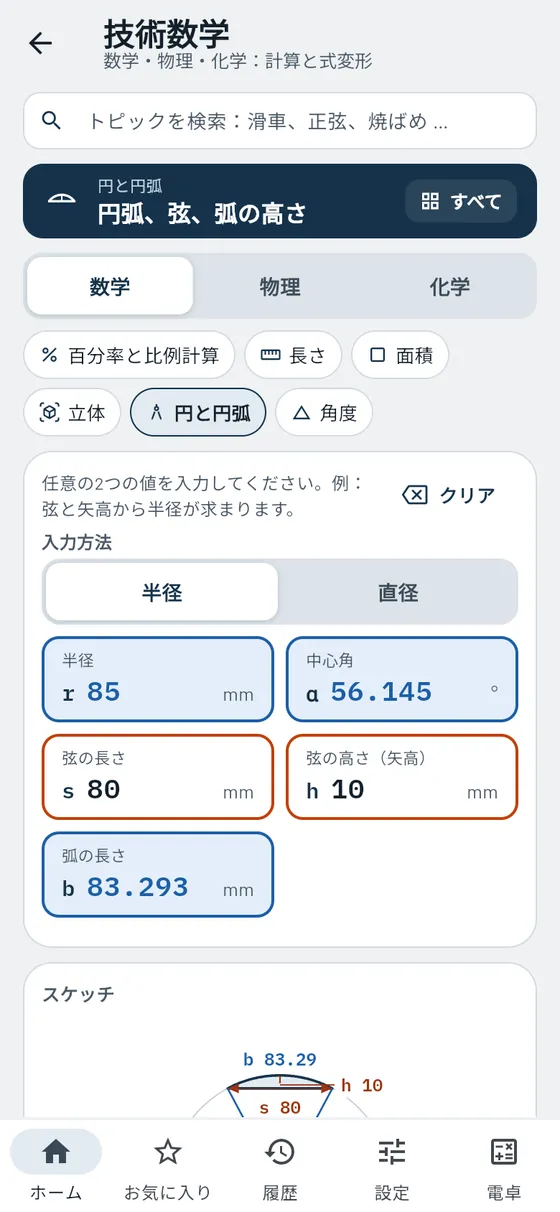
面積、立体、円弧、百分率、力、電気:わかっている値を入力すれば、残りは Gesello が計算します。どの計算にも寸法入りのスケッチと計算過程が付いています。
- 面積と立体
長方形から球欠まで。立体は質量も計算。 - 円と円弧
弦と高さから工作物の半径を算出。 - 電気
公式ホイール、回路、電力、電気料金。 - 力学
力、てこ、摩擦、仕事率、運動。 - 熱
熱膨張と焼ばめの加熱温度。
モジュールのその他の機能
- 百分率、比例計算、利息仕事と日常の基本計算。複利も。
- 角度と単位円度、ラジアン、グラード、そして円上をドラッグして見るsin、cos、tan。
- 電線と三相交流電圧降下、単相交流と三相交流の電力、効率。
- はめあいからのはめ込み温度H7/s6のようなはめあいからしめしろを直接取り込む。
- 熱量と加熱時間加熱に必要なエネルギーと時間。
- 半径か直径か円と円環は半径でも入力可能。利息は日数でも計算。
- 現場の言葉で検索入力中に計算を検索。同義語や入力ミスにも対応。
- 参照用の公式計算ごとに式の変形を、記号説明付きで。
円弧状の部品の半径がわかりません。弦 80 mm、高さ 10 mm を測定しました。
s 80h 10- 半径
- 85 mm
- 中心角
- 56,1°
- 弧の長さ
- 83.3 mm

三角形
無料辺と角をスケッチに直接入力。
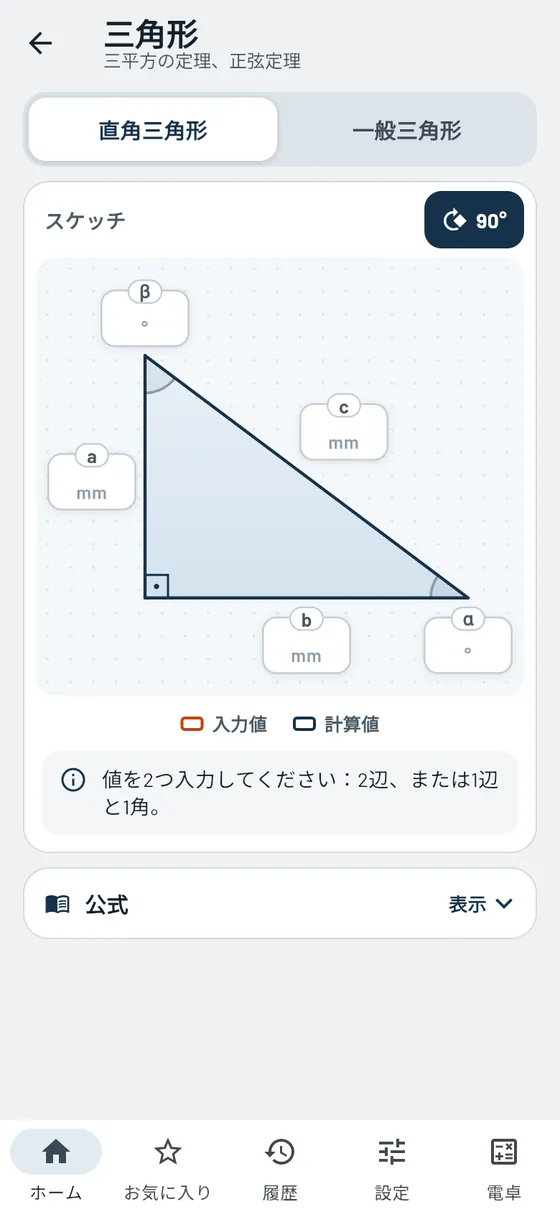
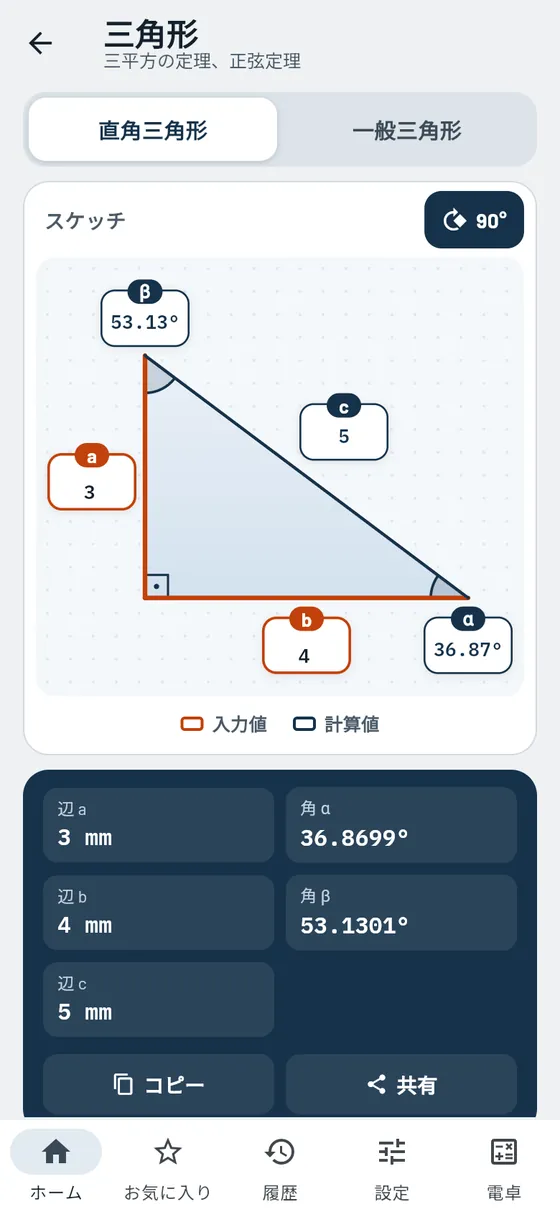
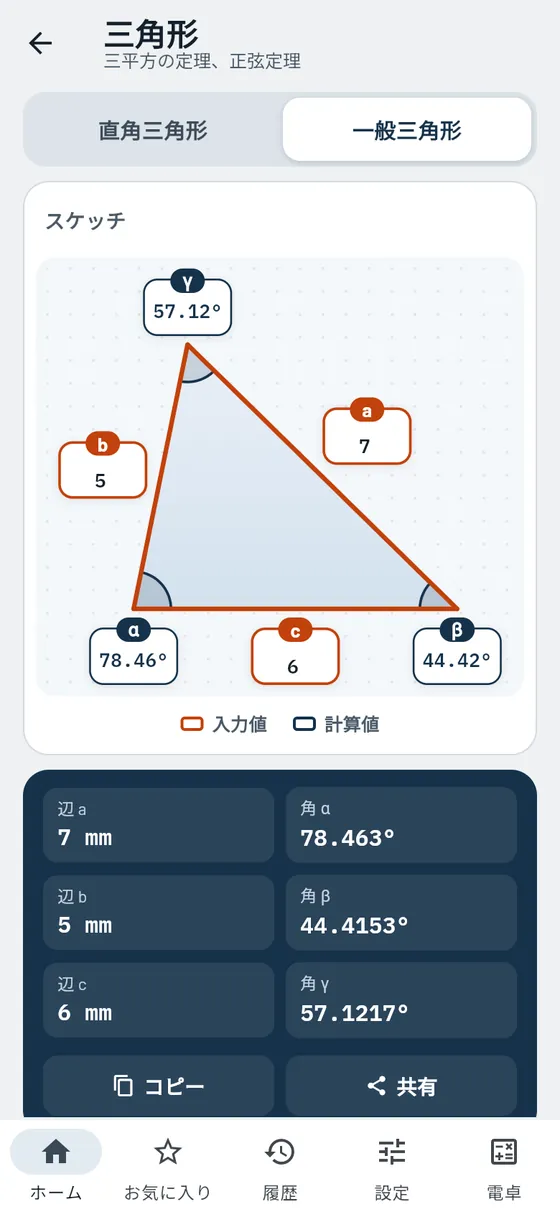
描かれた三角形に2つの値を入力すると、残りがすぐに表示されます。計算過程には、ピタゴラスの定理、三角関数、正弦定理といった使用した方法が示されます。
- 直角三角形
2つの値で十分。スケッチは回転可能。 - 一般三角形
3つの値。解が2つある場合は Gesello が両方を表示。 - 方法付きの計算過程
各ステップに名前付き。
モジュールのその他の機能
- 余弦定理と内角の和3辺、または2辺とその間の角からも計算。
- 記号説明付きの公式ピタゴラスの定理、三角関数、正弦定理と余弦定理を、すべての記号とともに。
板に斜面を付けます。高さ 30 mm、長さ 40 mm。
a 30b 40- 斜面
- 50 mm
- 角度
- 36.87° と 53.13°


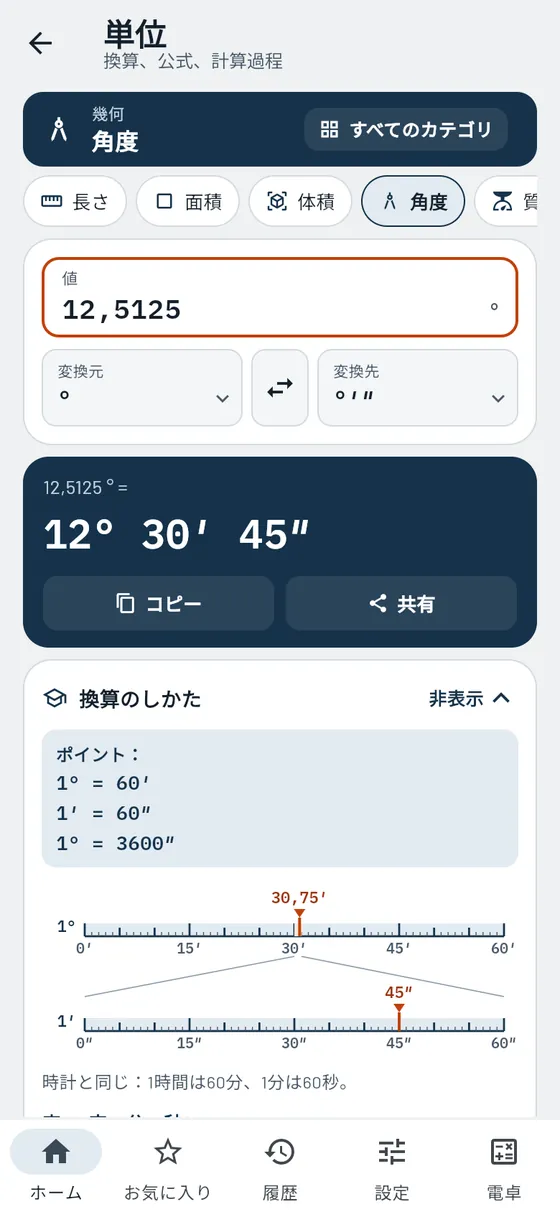

単位
無料インチ、psi、lbf·ft:すばやく換算。
長さから回転速度まで14の量に対応。Gesello は計算過程を示し、入力した値をすべての単位で同時に表示します。米国製の図面や機器を扱うときに便利です。
- 14の量
長さ、圧力、力、トルク、温度など。 - すべての単位
入力した値を、その量のあらゆる単位で。 - 計算過程
基本単位を経由するので追跡可能。
モジュールのその他の機能
- 度・分・秒角度を3つの欄で入力。両方向の計算過程付き。
- 公式と式の変形量ごとの関連する公式。例えばF = m · aやp = F / A。
- 旧単位キロポンド、工学気圧、仏馬力(PS)も収録。
- グループ別に整理幾何、力学、エネルギーと熱、運動と時間。
トルクレンチの表示は lbf·ft。指定値は 49 N·m です。
49 N·mlbf·ft に換算- 設定値
- 36.14 lbf·ft

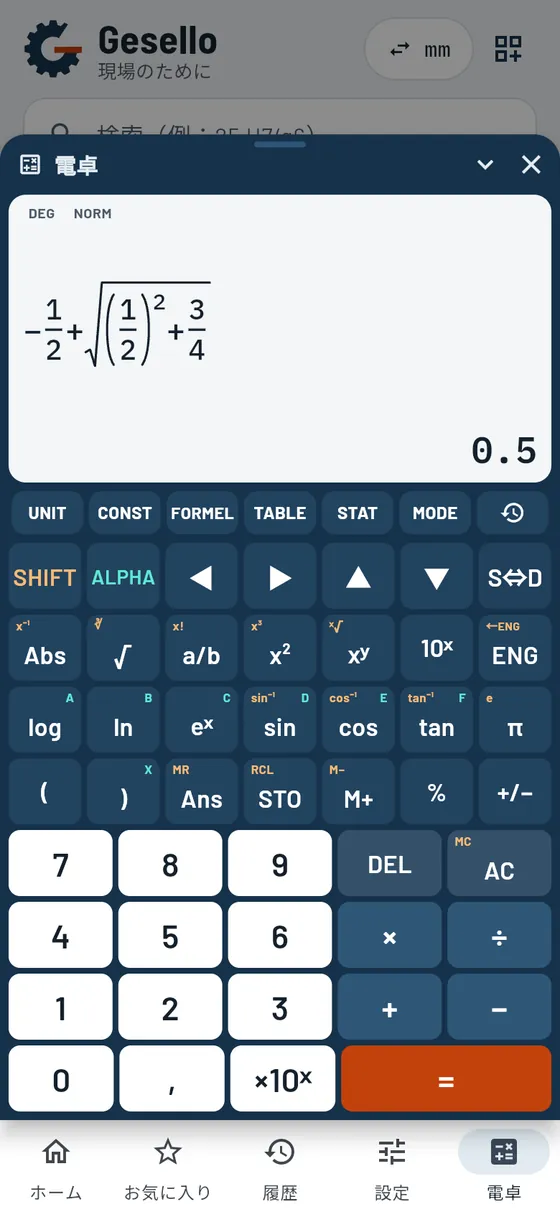

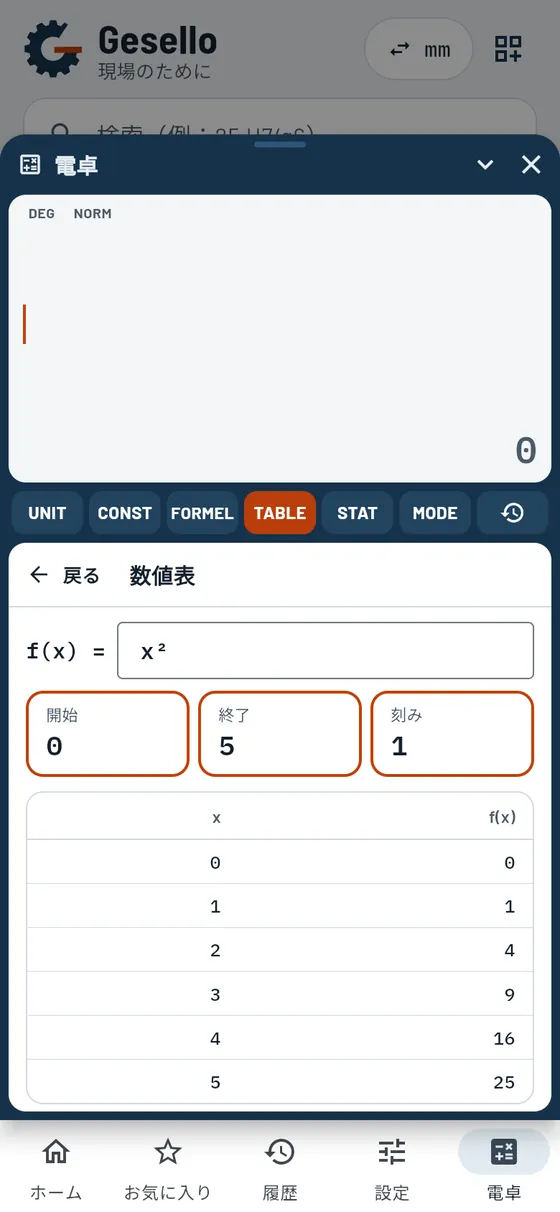

電卓
Proどのページの上にも開ける関数電卓。
電卓はどのモジュールの上にも重ねて開けます。値を読み取って、そのまま計算を続けられます。分数はノートに書くのと同じ形で画面に表示されます。同等の学校用関数電卓は店頭で25~30ユーロしますが、Pro には最初から含まれています。
- 分数と関数
本物の分数表示、累乗根、累乗、三角関数。 - 作業用公式
回転速度、送り、円の面積を入力フォームで。 - 統計と数値表
測定値の評価、関数の数値表作成。 - 履歴とメモリ
以前の計算を呼び出し。
モジュールのその他の機能
- 単位換算結果を直接別の単位に換算。
- 定数π、e、g、インチからmmへの換算、ルートをワンタップで。
- 変数A~F値を保存して呼び出し。Ansも使用可能。
- 表示設定FIX、SCI、ENG、桁数、度、ラジアン、グラード。
- 矢印キーで分数入力▲▼で分子と分母を切り替え。
- 折りたたみ可能表示部だけが残り、下のモジュールも読めます。
- いつでも手元にスマートフォン、タブレット、PCの下部バーに専用ボタン。
数学の宿題:x² + x − ¾ = 0 を解の公式で解く。
−½ + √((½)² + ¾)- x₁
- 0,5
- 表示
- ノートと同じ分数表示

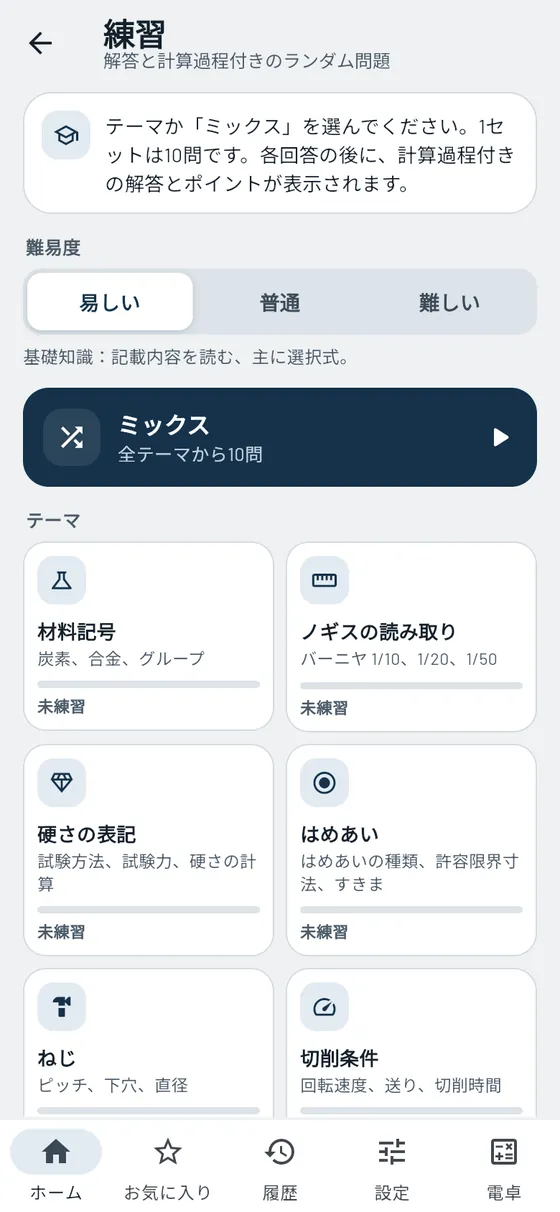
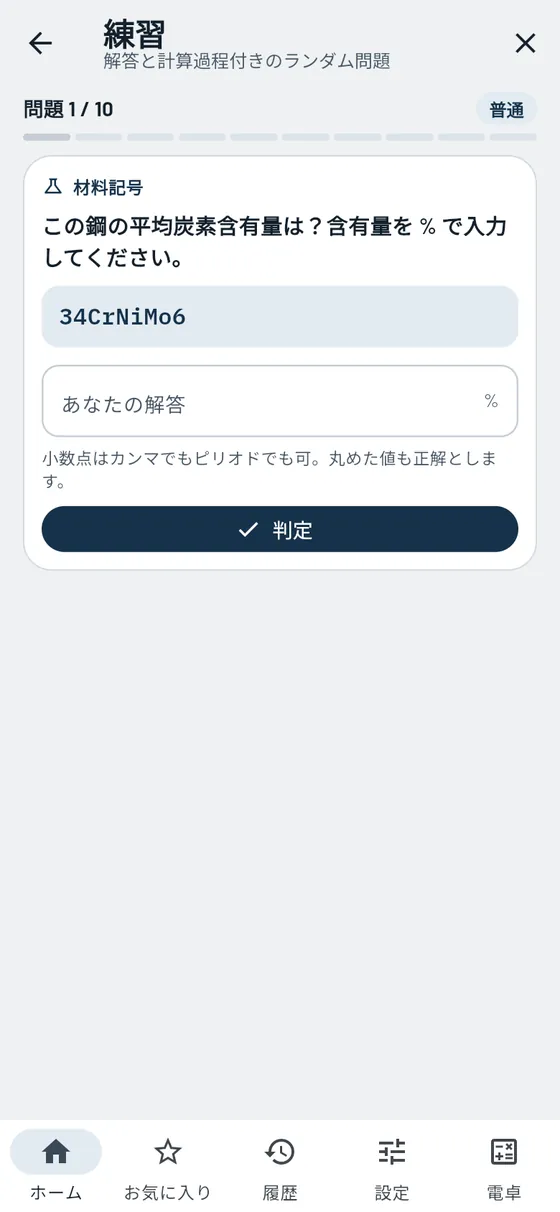
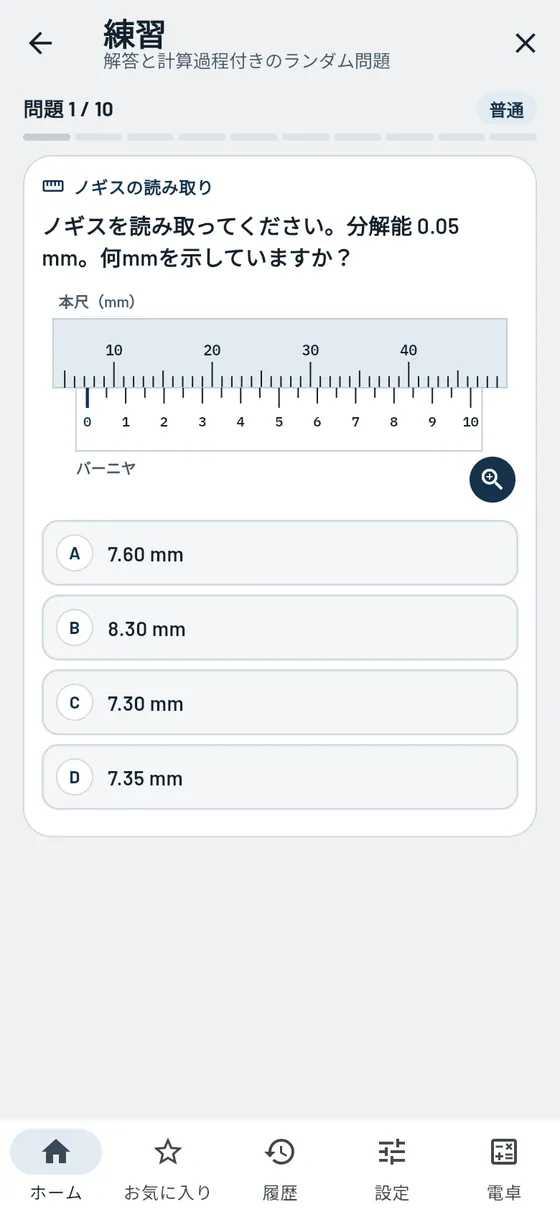
練習
無料試験対策の練習問題、解き方付き。
Gesello は現場に即した問題を出題します。材料記号の解読、ノギスの読み取り、はめあい、ねじ、切削条件、硬さ表示など。解答するたびに計算過程付きの解答が表示され、そのテーマを対応するモジュールですぐに開けます。
- 8つのテーマ
材料、ノギス、硬さ、はめあい、ねじ、切削条件、チップ、半製品。 - 3つの難易度
初級、中級、上級、またはすべてを混合。 - 評価付きシリーズ
10問の後、間違えた問題をもう一度練習。 - 解き方
ステップごとに解説、覚え方付き。
モジュールのその他の機能
- タップで選択または入力答えを選ぶ問題と、結果を入力する問題があります。
- 与えられた値と求める値計算問題を長い文章ではなく、見やすい枠で表示。
- 問題のスケッチルーペ付きのノギス、公差域、ねじを図示。
- 問題を共有リンクからその問題がそのまま開くので、授業に便利。
- セッションの進捗テーマごとに何問正解したか。
試験が近づいていて、材料記号を確実に読めるようになりたい。
材料記号中級- 問題
- 42CrMo4 のクロム含有量は?
- 解答
- 4 ÷ 4 = 1 % クロム
曲げ、伝動、製図
板金、歯車、シリンダ、図面:設計と組立に関するテーマ。

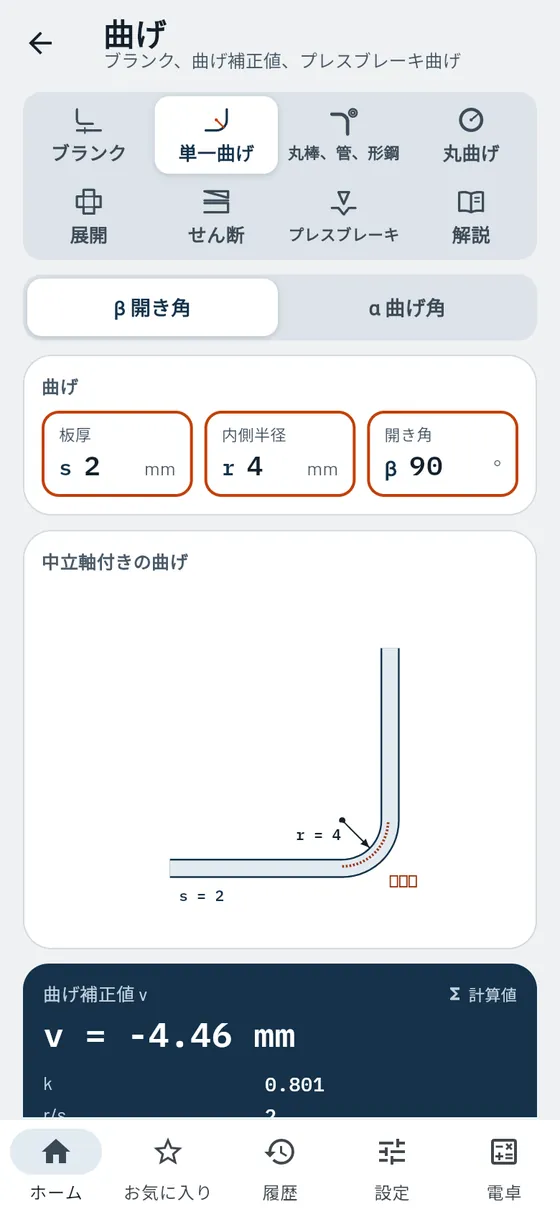
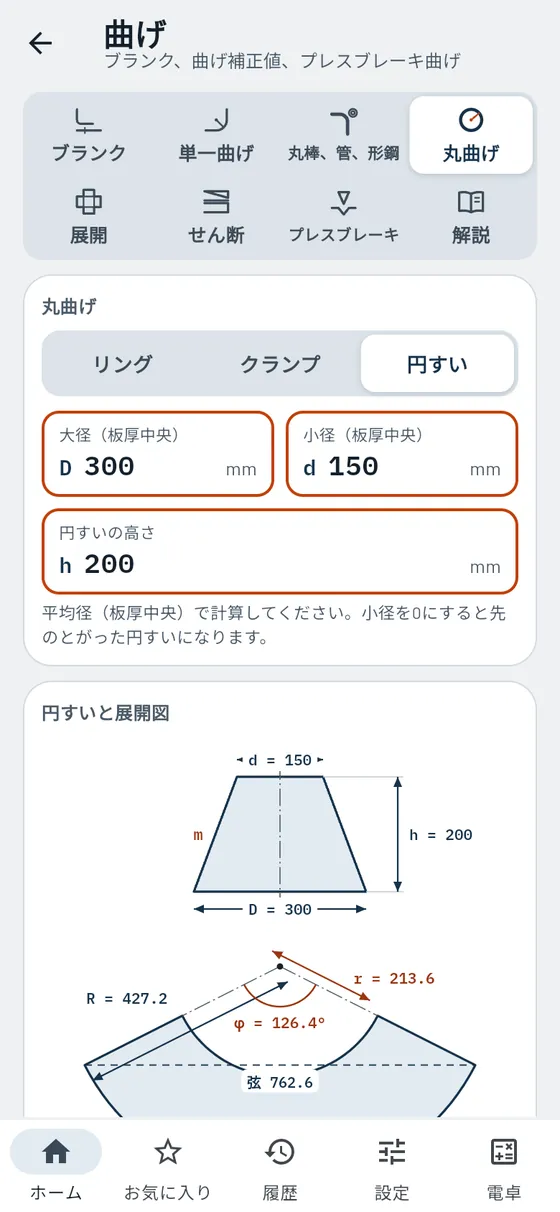
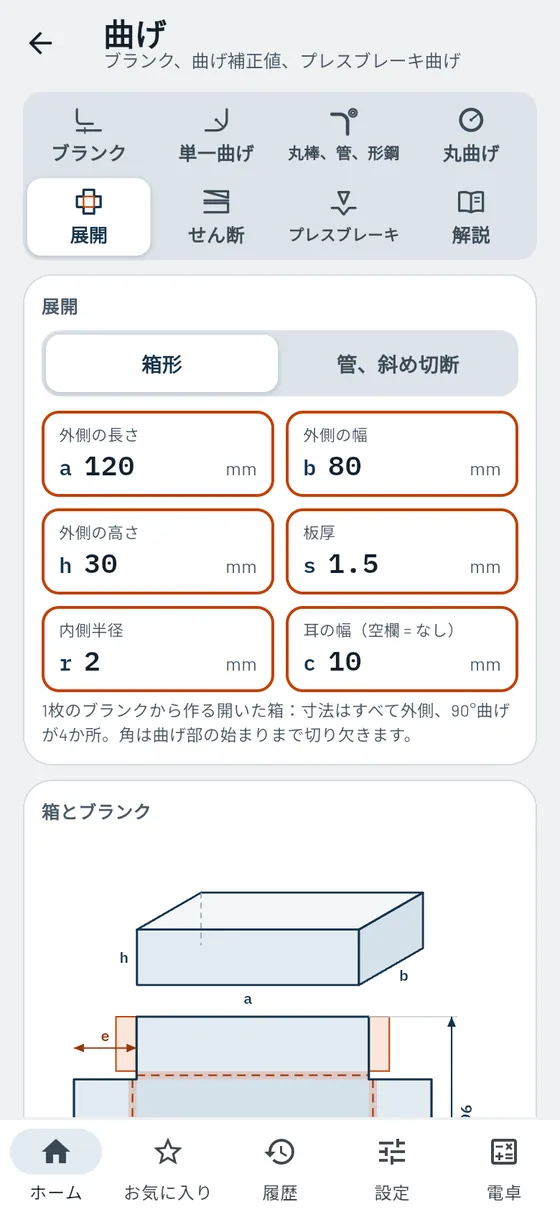
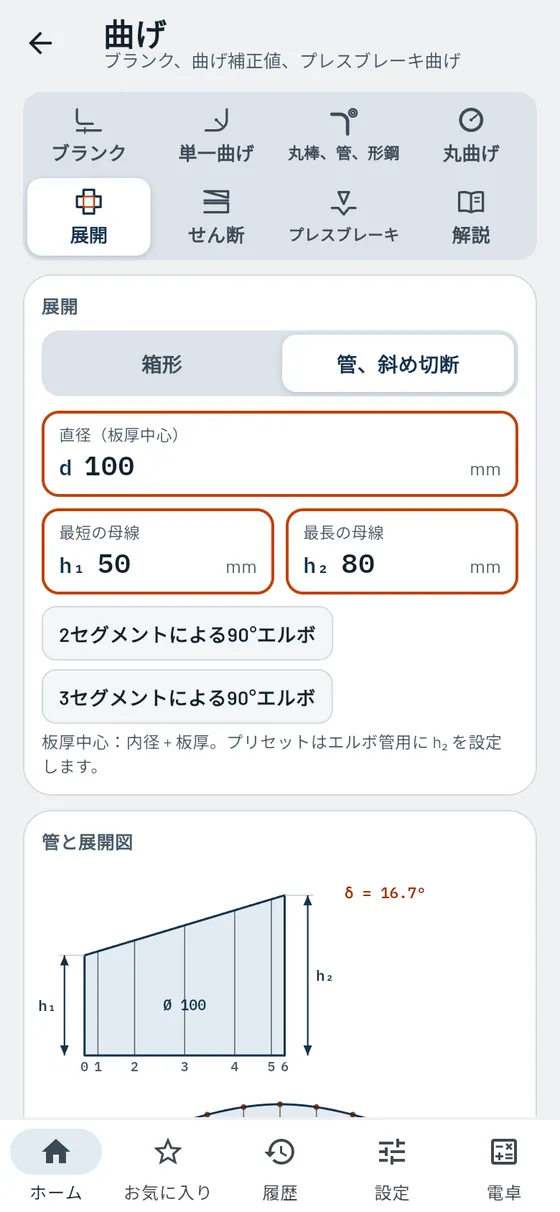
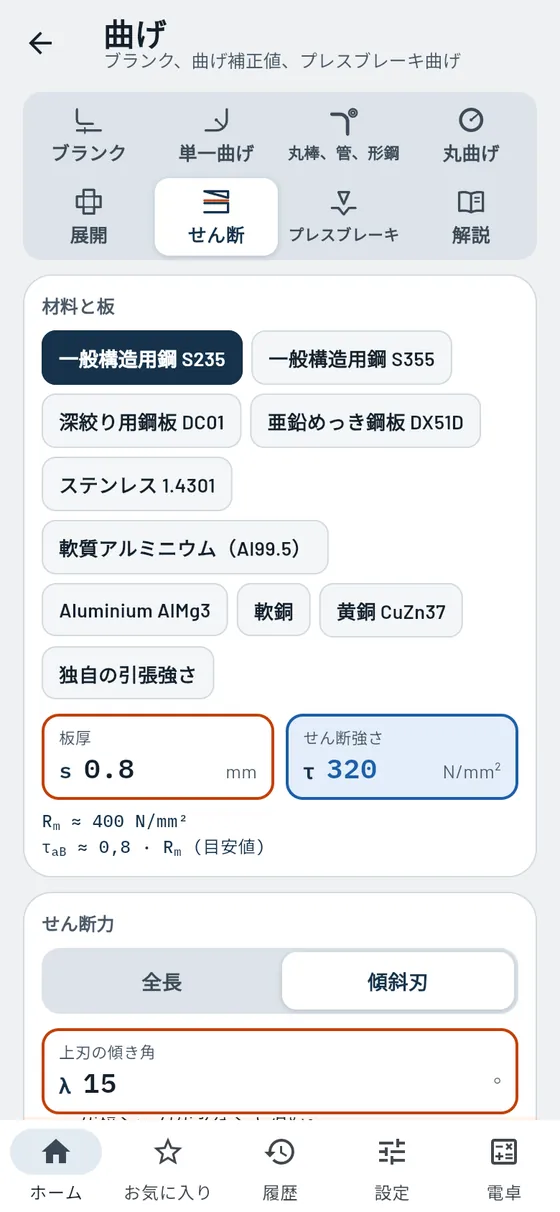
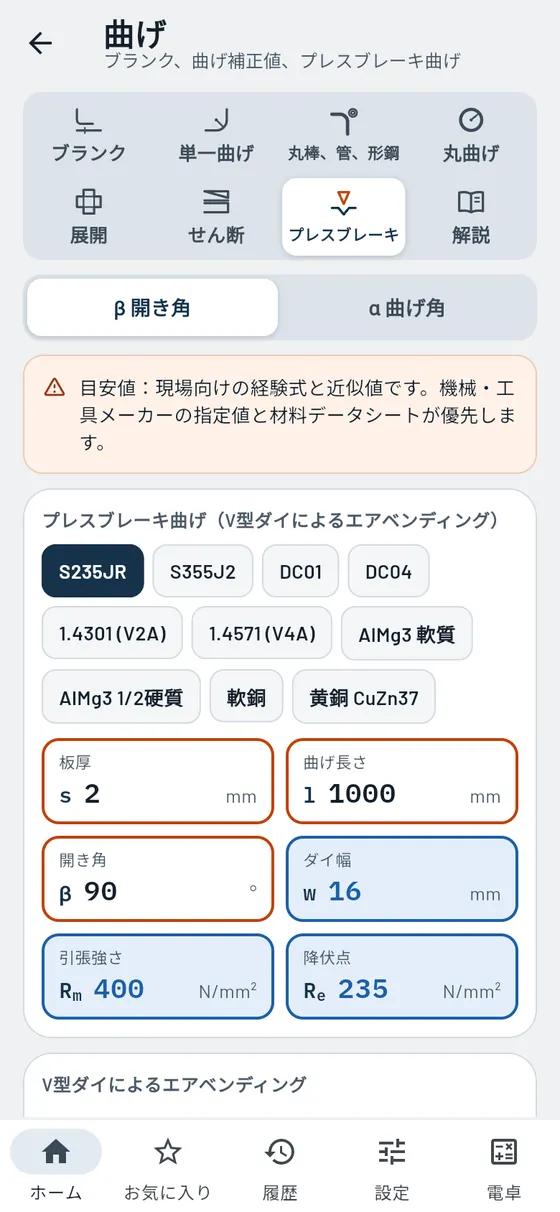
曲げ
Pro板、管、形鋼のブランク、展開図、加工力。
曲げた後にすべての寸法が合うには、ブランクの長さはいくつ必要?Gesello は中立軸から展開長さを計算し、部品を実寸比で描いて、曲げ線のけがき位置を示します。さらに丸曲げ、展開図、せん断、プレスブレーキ曲げの加工力と金型にも対応します。
- ブランクと曲げ線
L形、U形、Z形、ハット形、最大8か所の曲げ。けがき寸法と最小曲げ半径付き。 - 単一曲げ
1か所の曲げの曲げ補正値と補正係数。 - 丸棒、管、形鋼
図心線から展開長さを算出。管の曲げにも対応。 - 丸曲げ
板から作るリング、円筒、バンド、円すい。 - 展開図
角切欠きとタブ付きの開放箱、斜めに切断した管。 - せん断
せん断力、クリアランス、手動レバー。 - プレスブレーキ曲げ
曲げ力、V幅、スプリングバック(目安値)。 - 解説
中立軸、曲げ補正値、圧延方向。
モジュールのその他の機能
- 寸法基準の選択フランジを外側、内側、またはフランジごとに個別に寸法記入。
- ヘミング180°折返し、開いた状態または密着。
- 圧延方向圧延方向に平行または直角での最小曲げ半径を確認。
- 大きな曲げ角度165°を超える場合は、簡易法とその誤差もあわせて表示。
- 最小フランジ長さV型ダイで必要なフランジの最小長さ。
- 傾斜した刃傾斜した上刃と有効せん断長さからのせん断力。
- せん断機ごとの最大板厚各せん断機が鋼、アルミニウム、ステンレス鋼で切れる板厚。
- ブランクの重量ワンタップで重量モジュールに移って計算を続ける。
厚さ 2 mm の板で作るアングル:外側寸法で脚 50 mm と 30 mm、内側半径 2。
s 2r 250 / 3090°- ブランク
- 76.16 mm
- 曲げ線
- 48.08 mm の位置

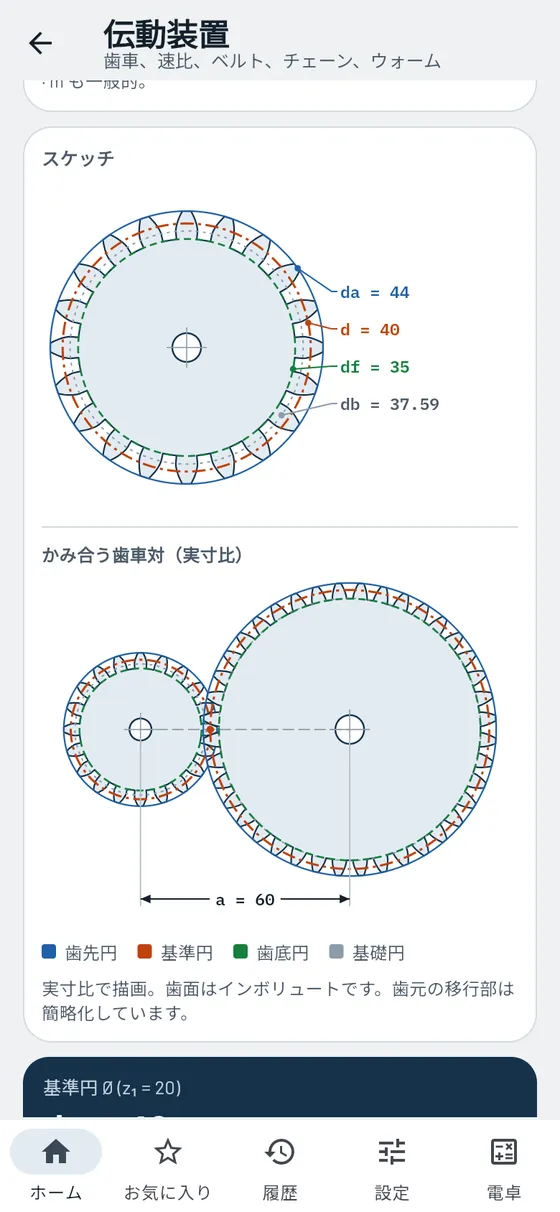
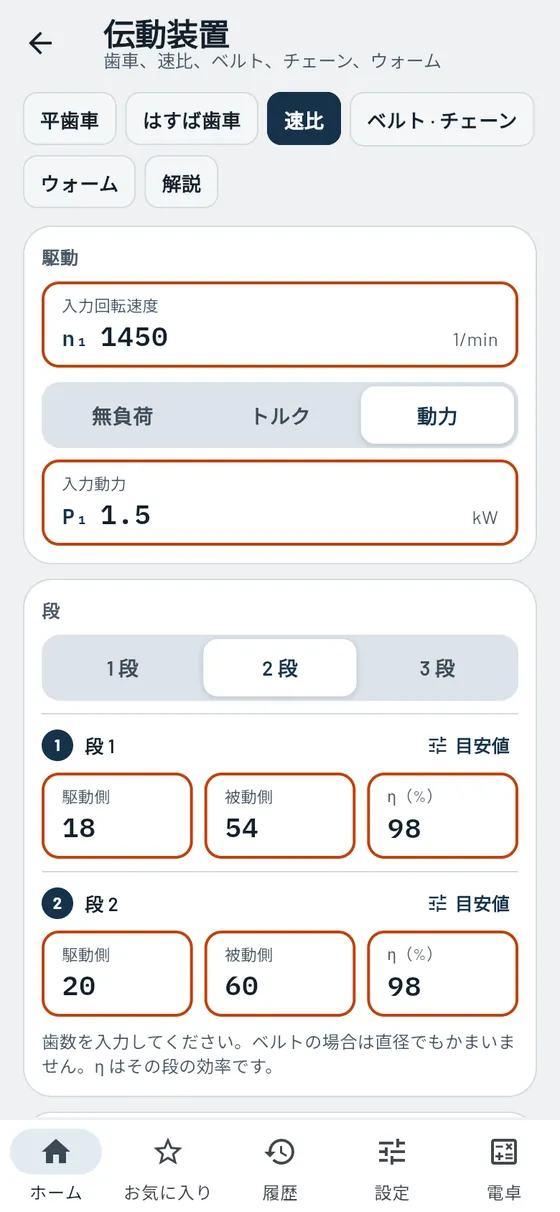
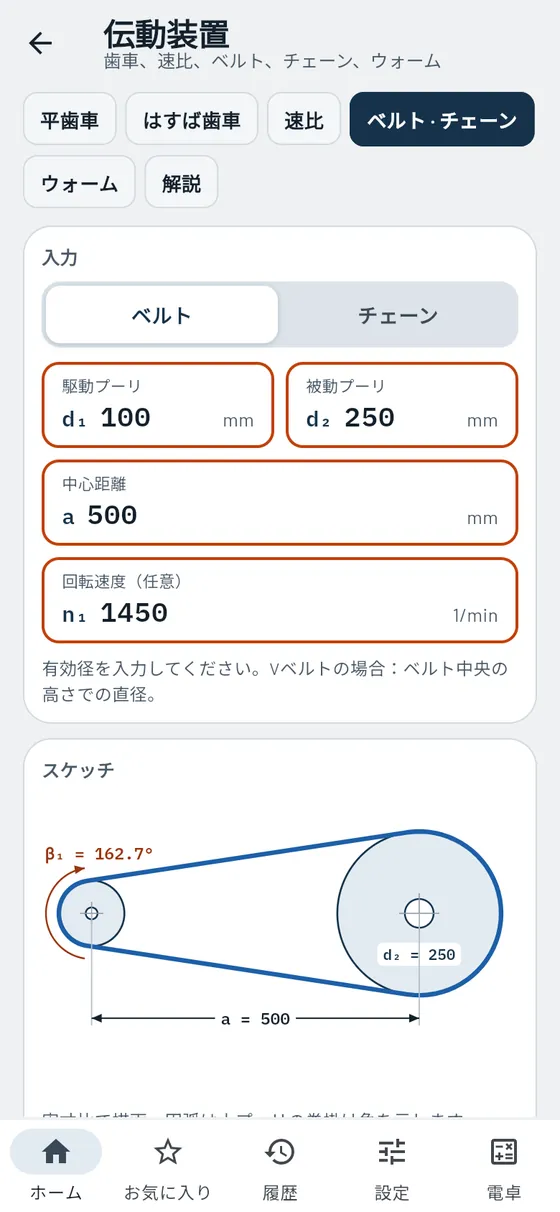
伝動装置
Pro歯車、ベルト、チェーン、ウォーム。
モジュールと歯数を入力すると、Gesello がすべての円を計算し、かみ合った歯車対を描きます。逆算も可能:測定した歯先円から、交換用歯車のモジュールを求められます。
- 平歯車
すべての円、ピッチ、中心距離、切下げの警告。 - モジュールを求める
測定した歯先円から。 - 速比
最大3段まで、回転速度とトルク付き。 - ベルト、チェーン、ウォーム
長さ、巻付け角、リンク数、セルフロック。
モジュールのその他の機能
- はすば歯車歯直角モジュール、軸直角モジュール、ねじれ角。中心距離からも計算。
- 中心距離を指定モジュール、歯先円、または希望の中心距離から平歯車を計算。
- 歯の寸法ピッチ、歯たけ、歯厚、基礎円、頂げき。
- 頂げきを選択可能頂げき係数:モジュールの0.25倍、0.2倍、0.167倍。
- 効率段ごとの目安値、出力側のトルクと動力。
- 伝動装置の模式図すべての段を模式図で。さらに一覧表も。
- 解説モジュール、インボリュート、速比、はすば歯車とウォームギヤを簡潔に解説。
モジュール 2、歯数 20 と 40 の歯車が2つ。軸間の距離はいくつですか?
m 2z 20 / 40- 基準円
- Ø 40 と Ø 80 mm
- 中心距離
- 60 mm
- 速比
- i = 2


油圧・空気圧
Proシリンダ推力、空気消費量、プレス。
そのクランプシリンダで足りる?Gesello は前進時と後退時の推力、速度、空気消費量を計算します。さらにプレス、ポンプ動力、配管にも対応。
- シリンダ
推力、圧力、またはピストン径。前進時と後退時。 - 圧縮空気
1分当たり・1時間当たりの空気消費量。 - プレス
加圧力と倍力比。 - システム
ポンプ動力と配管内の流れ。
モジュールのその他の機能
- 速度とストローク時間流量から前進・後退速度、ストローク時間、油量を計算。
- ピストン面積と環状面積面積と面積比もあわせて表示。
- 単動か複動か両方の形式の空気消費量。1往復当たりも。
- プレスの移動量移動量の比:作動ピストンがどれだけ動くか。
- ポンプと油圧モータ駆動動力、出力、損失熱。
- 管路の設計必要な内径。吸込み管路、圧力管路、戻り管路の目安値付き。
- 試運転チェックリスト油圧装置を4段階でチェック。安全規則付き。
内径 D 50 の油圧シリンダが 100 bar でクランプします。どれだけの力が出ますか?
D 50d 28100 bar- 前進
- 17.67 kN
- 後退
- 12.13 kN
効率 0.9 の場合。

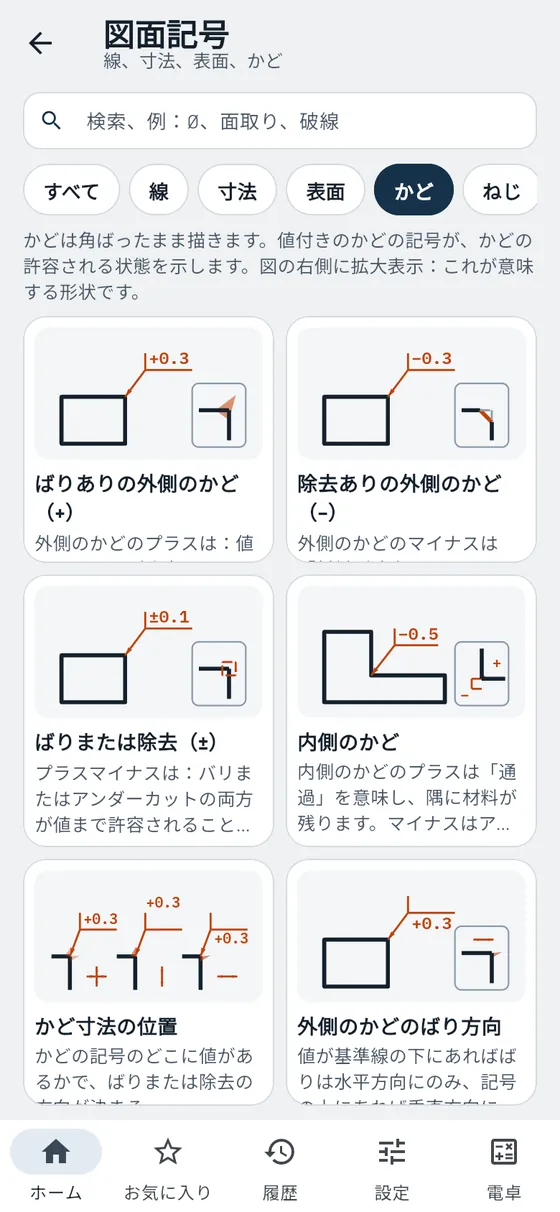

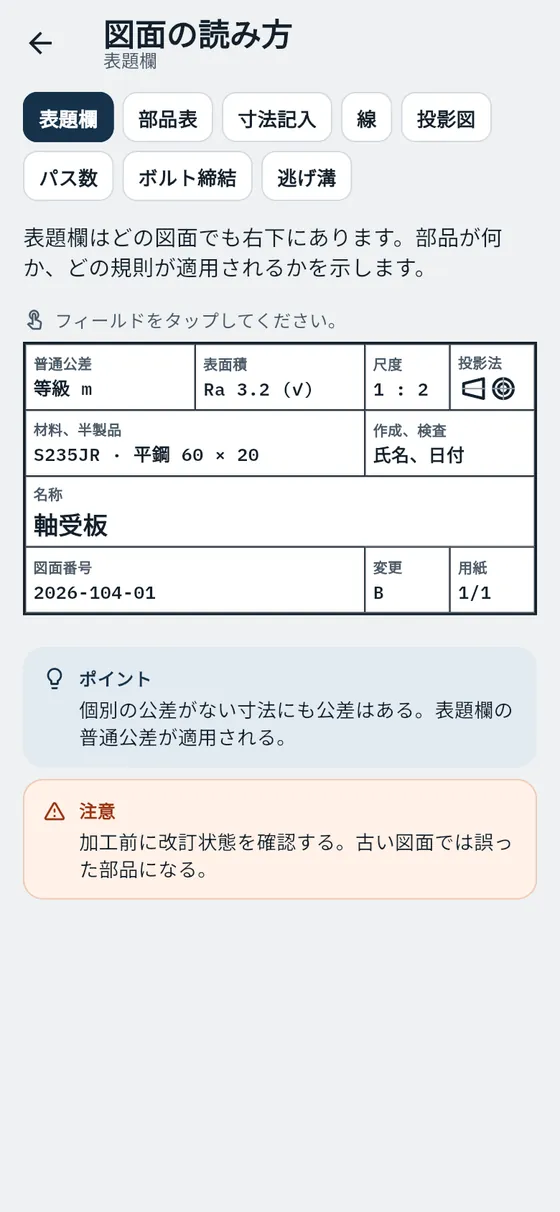
図面記号
無料線、かど、記号を正しく読む。
一点鎖線は何を意味する?プラス付きのかどの記号は?どの記号もきれいに描かれ、解説付きです。さらに例と、よくある間違いも紹介します。
- 6つのグループ
線、寸法、表面、かど、ねじ、図示法。 - 詳細シート
大きな記号、意味、例。 - よくある間違い
現場でよく起こるミス。
モジュールのその他の機能
- 図面を読むタップできる表題欄と部品表、投影図、断面図、ボルト、逃げ溝。
- CNC向けの寸法記入累進寸法記入、直交座標と極座標、座標表。
- 検索記号や言葉から図面記号を検索。例えばØ、面取り、破線。
- 関連モジュールワンタップで幾何公差、ねじ、表面粗さへ。
図面で、軸にセンタ穴が指示されています。
センタ穴- 意味
- 部品に残すこと
- 例
- B形、穴径 2.5 mm

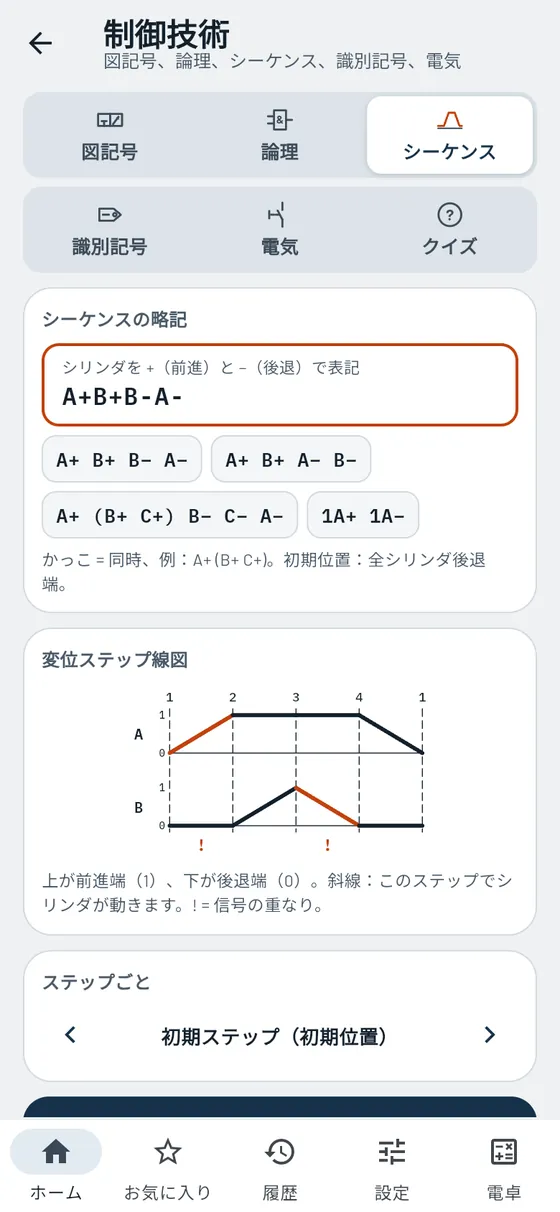
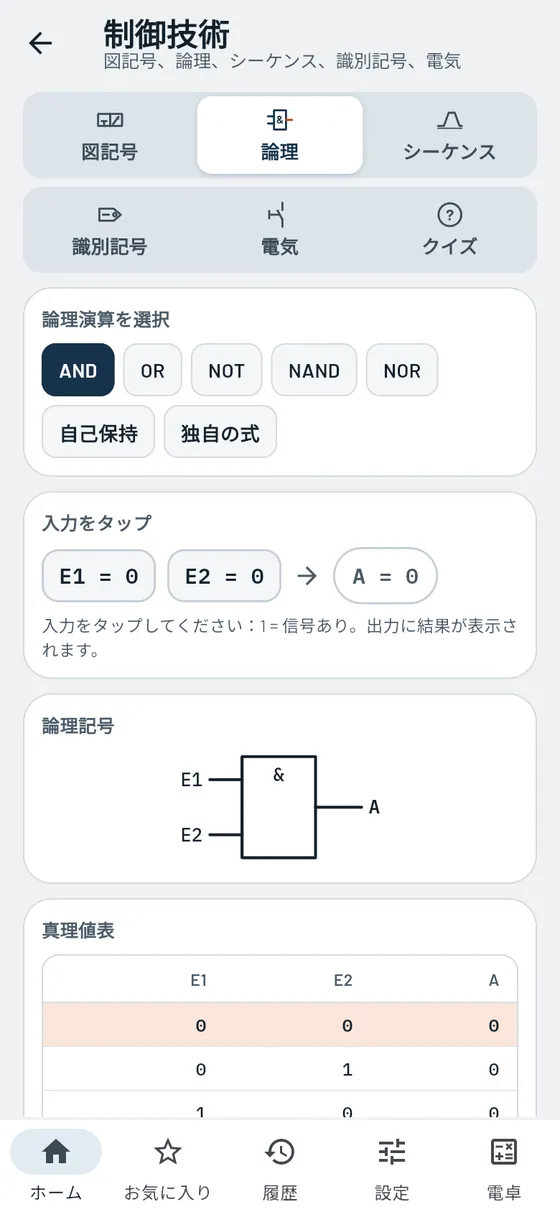
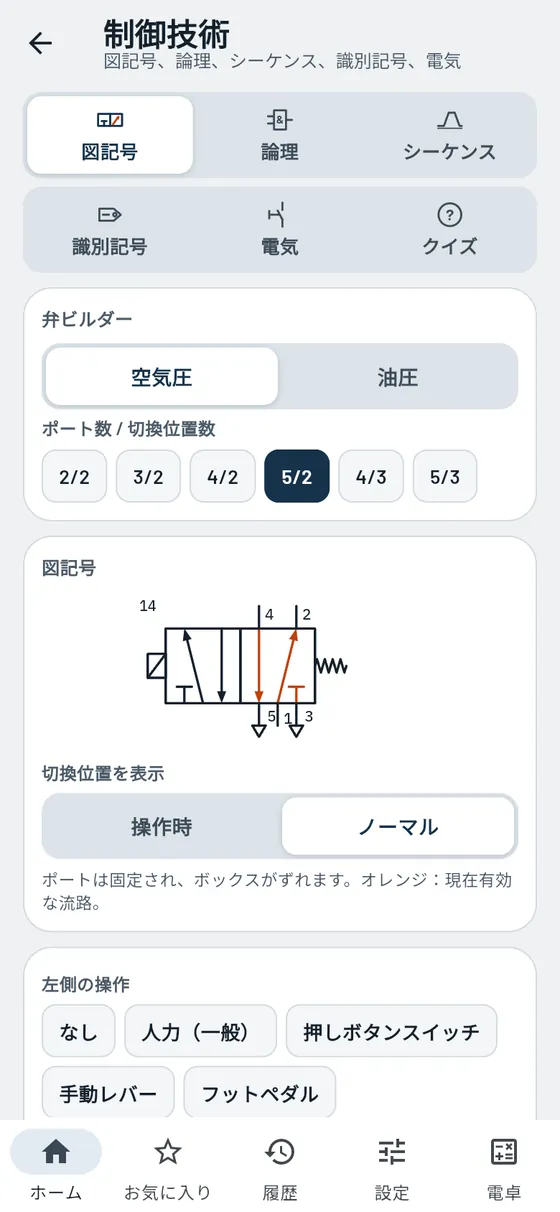
制御技術
Pro図記号、論理、シーケンスを理解。弁から GRAFCET まで。
方向制御弁を組み立てると、正しい図記号が名称と識別記号付きですぐに表示されます。論理入力をタップしたり、「A+ B+ B− A−」のようなシーケンスを入力したり、回路図の表示を解読したりできます。
- 弁ビルダー
ポート、位置、操作方式を選ぶか、「5/2 ソレノイド スプリング」と入力。 - 部品カタログ
空気圧と油圧を並べて表示。 - タップで試せる論理
真理値表、論理記号、空気圧回路と電気回路での実現。 - シーケンス
略記から変位ステップ線図と GRAFCET を作成。信号の重なりを警告。 - 識別表示
-KF1、1.6、13-14、Ø100/70×200 を解読。 - 電気
タイムチャート付きタイマリレー、電気回路図、端子接続図、チェックリスト。
モジュールのその他の機能
- クイズ図記号を見分ける:記号から名称へ、名称から記号へ。
- 切換え位置の表示弁の非作動時または作動時を、接続口と識別文字付きで。
- 独自の論理式最大5入力。空気圧で実現するための部品リスト付き。
- 自己保持タップできる論理回路として、また弁付きの電気回路図として。
- ステップごとのシーケンスタップでシーケンスを進め、各動作を1つずつ確認。
- 接点と電磁弁a接点、b接点、c接点。直動形またはパイロット形の弁。
- 識別文字機器の主分類と小分類の一覧。
- さらに計算シリンダを油圧/空気圧モジュールで直接計算。
2本のシリンダを順に前進させ、逆の順序で後退させます:A+ B+ B− A−。
A+ B+ B− A−- ステップ
- 4
- 信号の重なり
- ステップ 1 と 3
- 結果
- 変位ステップ線図と GRAFCET
アプリの例題値です。目安値はアプリ内でその旨を表示しています。画像はスマートフォンの画面です。PC ではリストとモジュールが横に並びます。