



Gesello'da makinede, ölçüm masasında ve meslek lisesinde hesaplanan her şey için 34 modül var. Her modül size sonucu, bir çizimi ve isterseniz hesaplama adımlarını gösterir. Burada her modülde neler olduğunu görürsünüz. Uygulamadan gerçek görüntüler ve uygulamadan bir örnekle.
Toleranslar ve muayene
Parça uygun mu, değil mi? Burada doğrudan iş parçasında kullanabileceğiniz sınır ölçüleri, tolerans bölgelerini ve ölçüm değerlerini alırsınız.
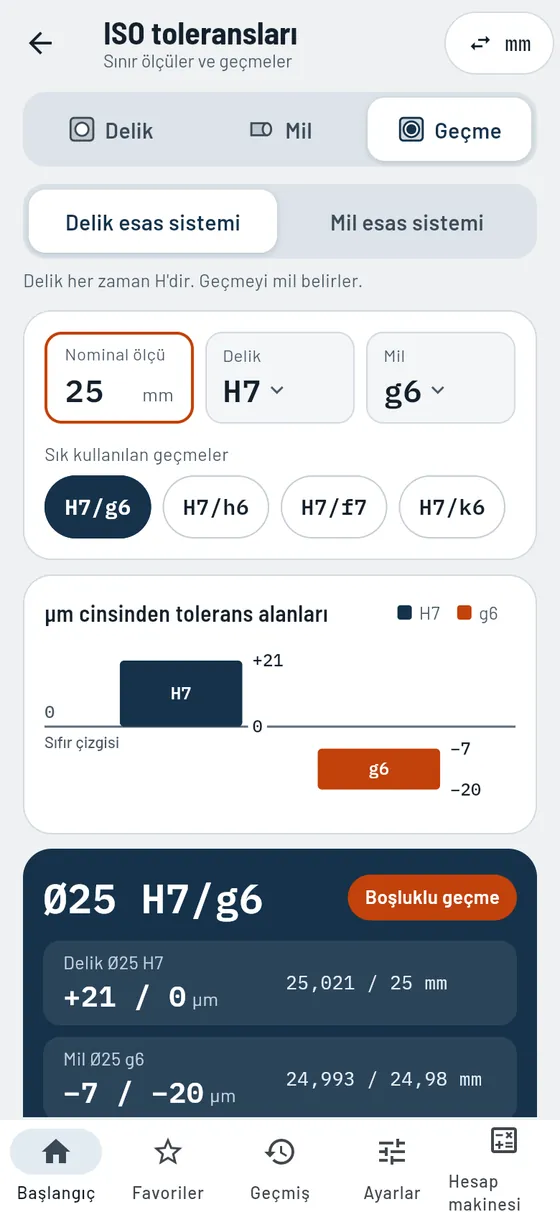
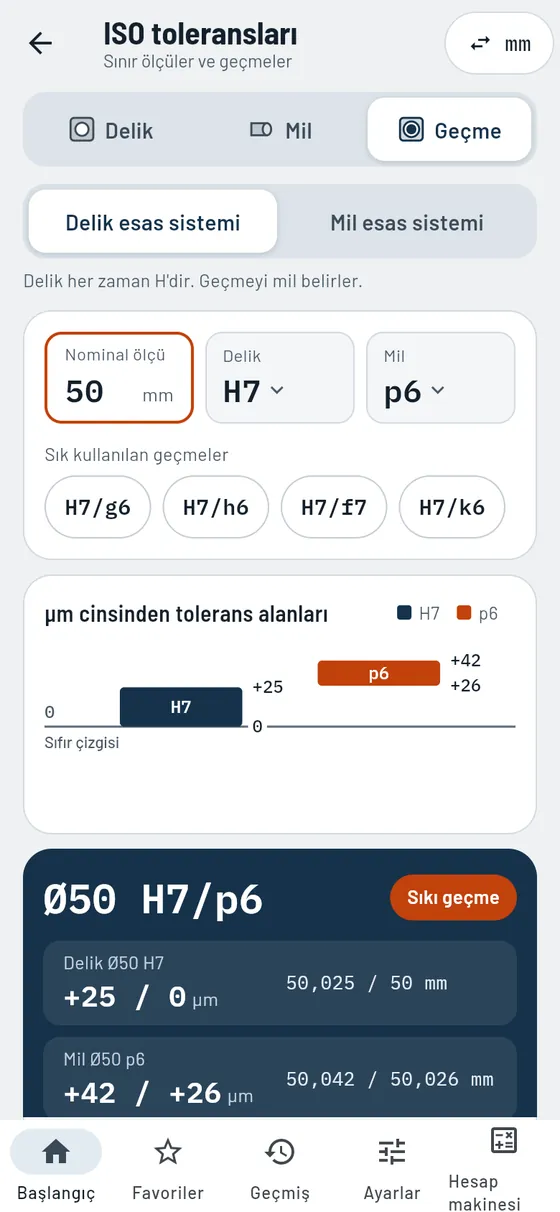
ISO geçmeleri
ÜcretsizBakılmaz, hesaplanır: her nominal ölçü için sınır ölçüler.
Delik ve mil birbirine uymalı. Peki ne kadar boşluk kalır? Ölçüyü ve geçmeyi girersiniz, Gesello en büyük ve en küçük ölçüleri hesaplar ve tolerans alanlarını grafik olarak gösterir. Böylece boşluklu, ara veya sıkı geçme olacağını bir bakışta görürsünüz. Sapmalar elle girilmiş bir tablodan gelmez: Gesello onları tolerans derecesi ve temel sapma için temel formüllerden hesaplar. Bu yüzden 3150 mm'ye kadar her nominal ölçü her tolerans sınıfıyla çalışır.
- Gerçek hesaplama
Tolerans derecesi ve temel sapma formüllerden; tablo kademelerinden okunmaz. - Delik, mil veya geçme
Tek parçayı kontrol edin veya iki eşi birlikte görün. - Delik esas ve mil esas sistemi
İki sistem bir anahtarla, en yaygın geçmeler tek dokunuşla. - Grafik olarak tolerans alanları
Sıfır çizgisine göre ölçekli: sıkışıyor mu, boşluğu var mı? - İzlenebilir hesaplama adımları
Her değer yerine konmuş sayılarla. Sınava hazırlanmak için ideal.
Modülde ayrıca
- Tolerans ortasıMakinede hedeflediğiniz ölçü, hesaplama adımlarıyla.
- Standart tolerans ITTolerans alanının genişliği her sınıfta hemen yanında verilir.
- Sık kullanılan sınıflarDelik ve mil için yaygın sınıflar tek dokunuşla.
- Sınıfı serbestçe seçinHarfi ve IT derecesini ayrı ayrı ayarlayın, sapmaların ön izlemesiyle.
- Boşluk ve sıkılıkEn büyük ve en küçük boşluk veya sıkılık doğrudan µm cinsinden.
- Geçme oluşturmaTek parçadan tek dokunuşla tüm geçmeye.
- Montaj sıcaklığıGöbeğin ne kadar ısınması veya milin ne kadar soğuması gerektiği.
- Isı ve soğuk kaynaklarıIsıtma plakasından sıvı azota, kılavuz değerler ve güvenlik notlarıyla.
- İnç cinsinden nominal ölçüİnç ayarıyla inch olarak girersiniz, hesap mm cinsinden yapılır.
- Başvuru için formüllerSınır ölçüleri ve geçmeye ait tüm formüller, lejantla.
Formül, hesap örneği ve tipik hatalar
Bir burç gövdeye sıkı oturmalı. Teknik resimde Ø50 H7/p6 yazıyor.
50 H7/p6- Geçme türü
- Sıkı geçme
- Delik
- 50,000 … 50,025 mm
- Mil
- 50,026 … 50,042 mm
- Sıkılık
- 1 … 42 µm
Yani burç itilerek takılmaz, preslenir.

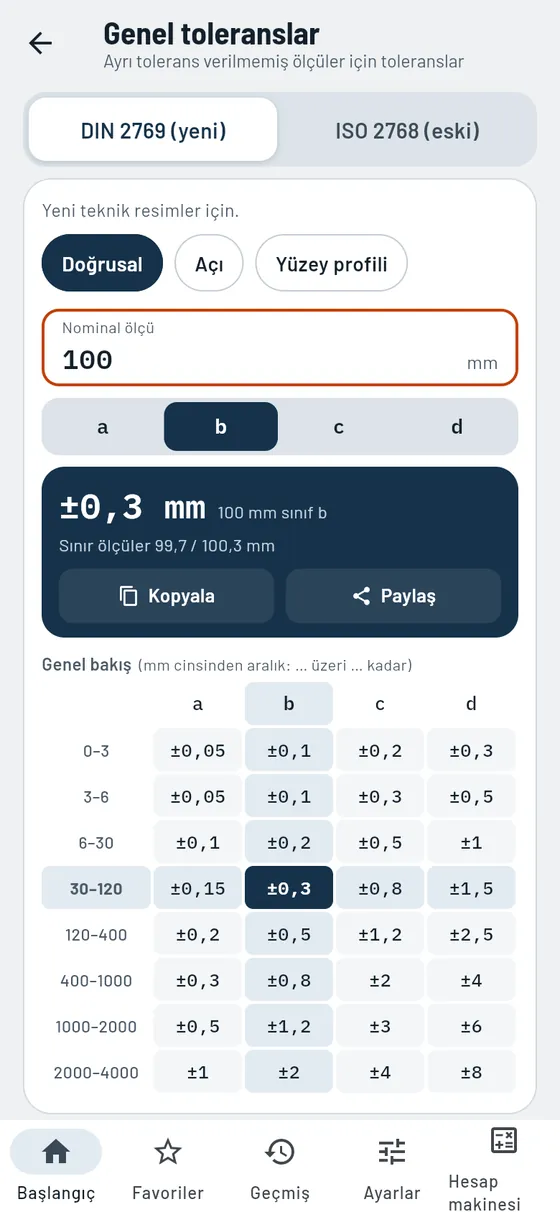
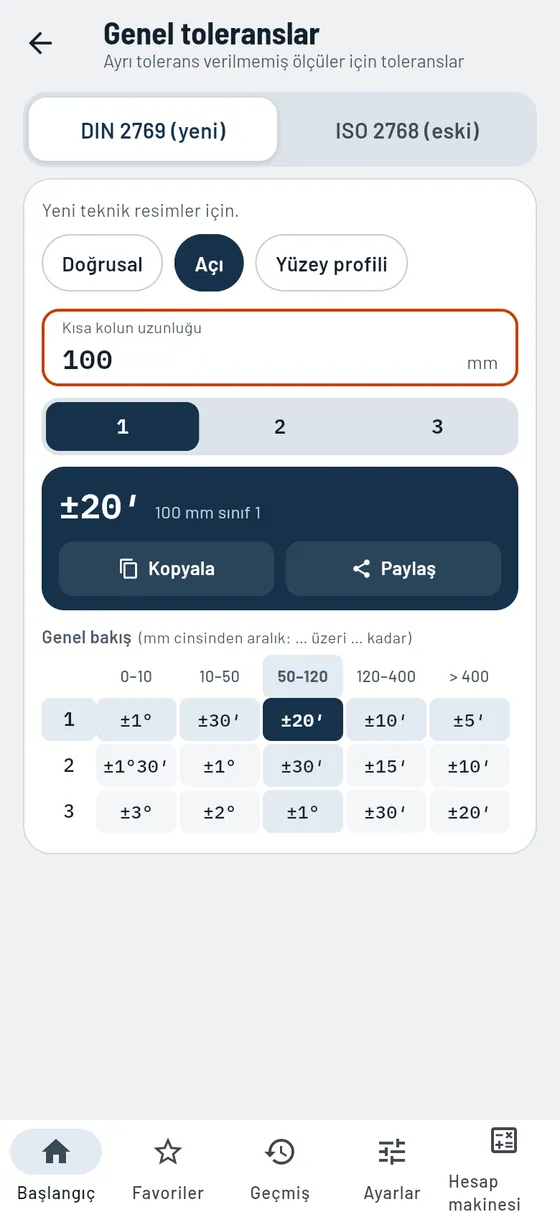
Genel toleranslar
ÜcretsizToleranssız her ölçü için doğru sınırlar.
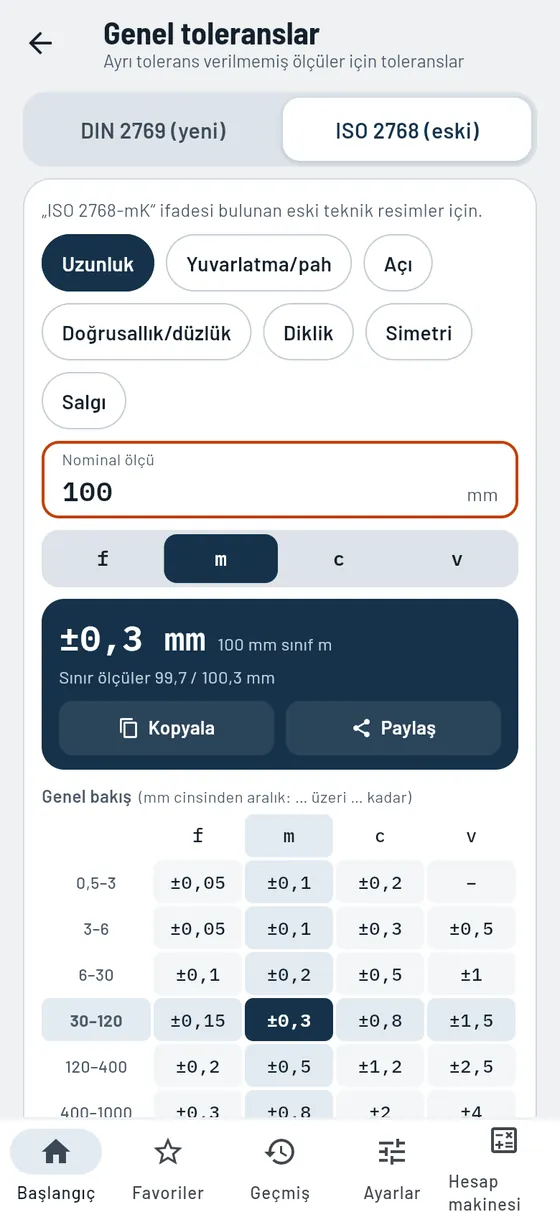
Çoğu teknik resimde ölçülerin yalnızca bir kısmının kendi toleransı vardır. Diğerleri için antetteki bilgi geçerlidir. Gesello ölçünüzde hangi sapmaya izin verildiğini söyler. Bu yeni ve eski teknik resimlerde de çalışır.
- Yeni ve eski teknik resimler
Güncel sistem ve bilinen f, m, c, v sınıfları tek modülde. - Uzunluklar, radyüsler, pahlar, açılar
Ölçüyü girin, sınır ölçüleri okuyun. - Belirtilmemiş biçim ve konum
Doğrusallık, düzlemsellik, diklik, simetri ve salgı. - Genel bakış tablosu
Tüm sınıflar ve aralıklar, değeriniz işaretli.
Modülde ayrıca
- Yüzey profiliYeni sistem: tüm parça için tek değer.
- Kol uzunluğuna göre açıKısa kola göre, derece ve dakika cinsinden izin verilen sapma.
- Tablo sınırında açık uyarıÖlçü çok mu büyük, çok mu küçük? Gesello geçerli aralığı bildirir.
Formül, hesap örneği ve tipik hatalar
Antette tolerans sınıfı b yazıyor. 100 mm ölçüsünün kendi toleransı yok.
100 mmSınıf b- İzin verilen
- ± 0,3 mm
- Sınır ölçüler
- 99,7 … 100,3 mm

Biçim ve konum
ÜcretsizTolerans çerçevesini okuyun ve anlayın, resimli.
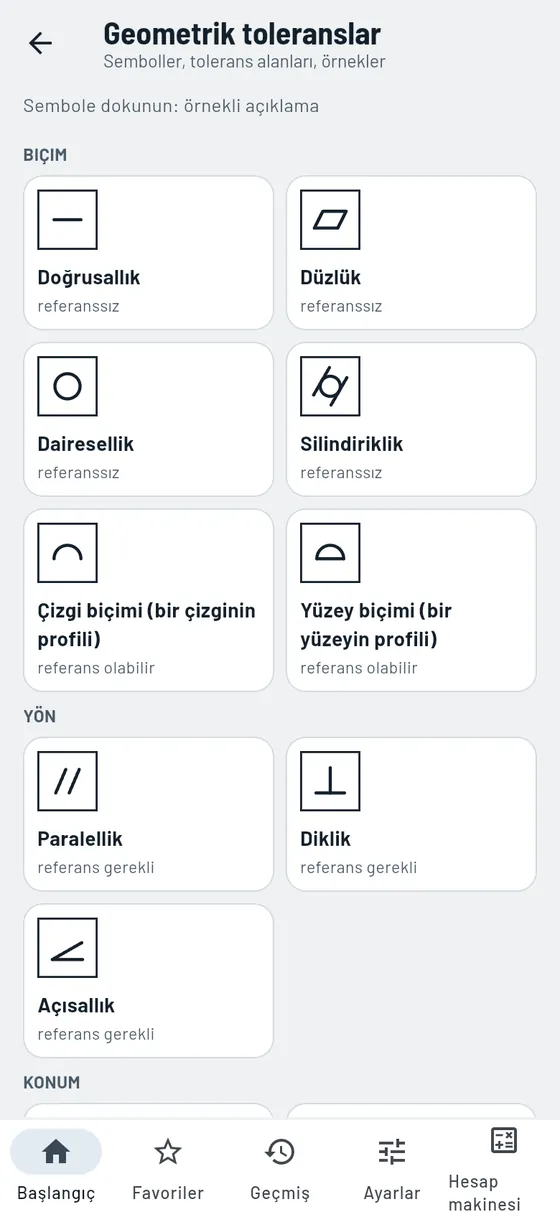
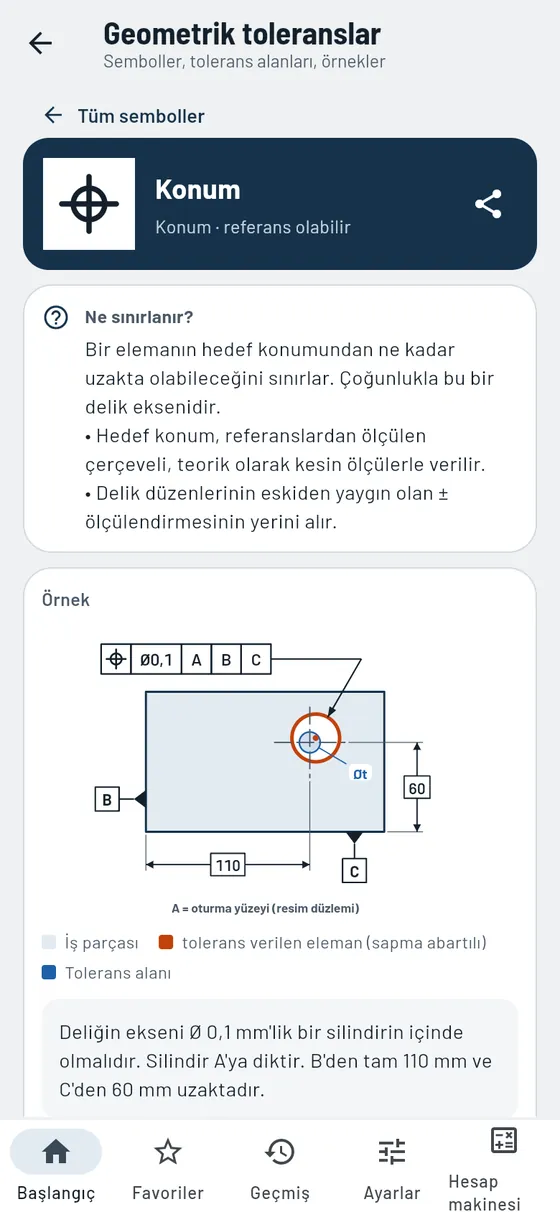
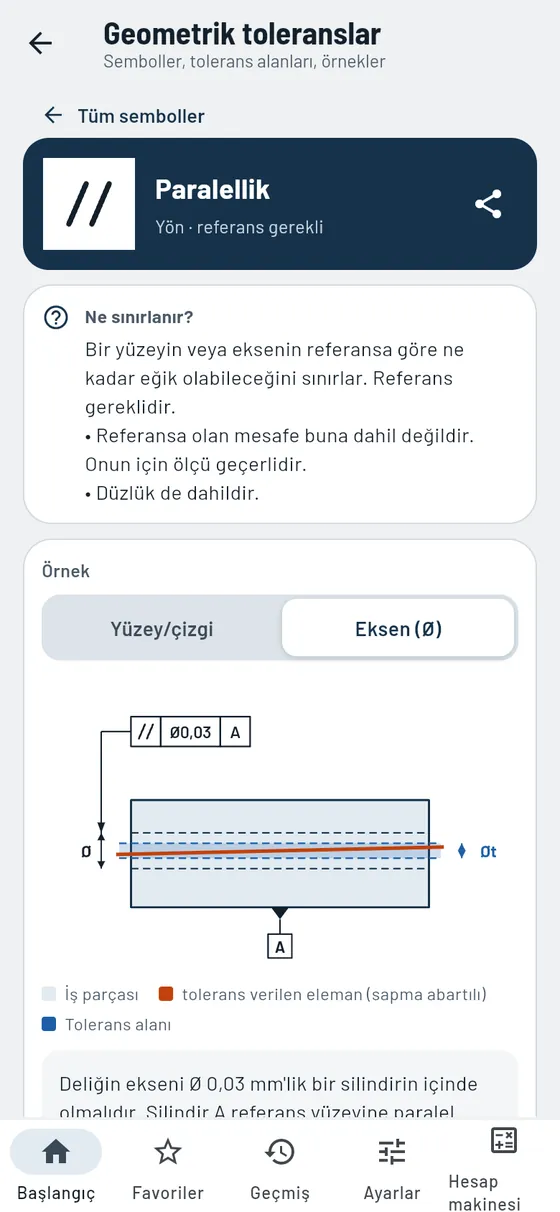
Bir tolerans çerçevesi az işaretle çok şey söyler. Gesello 15 sembolün tümünü açıklar: neyin sınırlandığını, tolerans bölgesinin nasıl göründüğünü ve atölyede nasıl kontrol ettiğinizi. Her sembolün kendi örnek çizimi vardır.
- Tüm semboller bir bakışta
Biçim, yön, konum ve salgı; her biri referans gerekip gerekmediği bilgisiyle. - Çizim olarak tolerans bölgesi
Sapma abartılı çizilmiştir, böylece gerçekten görürsünüz. - Böyle kontrol edilir
Özelliğin atölyede nasıl ölçüldüğü kısaca açıklanır. - Konum sapmasını hesaplayın
Δx ve Δy'den hemen iyi veya kötü.
Modülde ayrıca
- Tolerans çerçevesini okumaHangi alanın ne anlama geldiği: sembol, tolerans ve referanslar sırasıyla.
- Referanslar ve ek sembollerZarf şartı, maksimum malzeme, izdüşümlü tolerans alanı, serbest durum ve daha fazlası.
- Bağımsızlık ilkesiÖlçü ve biçim toleransının neden her birinin ayrı ayrı geçerli olduğu.
- Birden çok örnekRadyal veya eksenel, yüzey veya eksen: uygun olan yerde değiştirilebilir.
- Formüllü konum hesaplayıcıKonum sapması için formül ve lejant, kopyalanıp paylaşılabilen sonuç.
Bir deliğin yanında “Konum Ø0,1 | A | B | C” çerçevesi var. Bu ne demek?
Konuma dokunun- Anlamı
- Eksen Ø0,1 mm'lik bir silindirin içinde
- Referans
- A, B ve C yüzeyleri

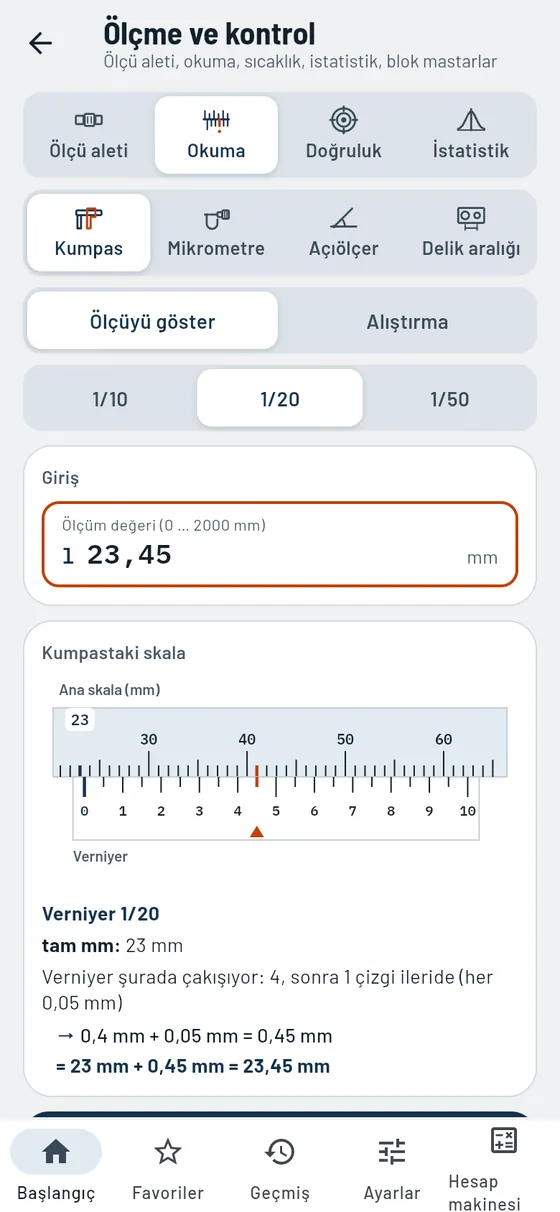
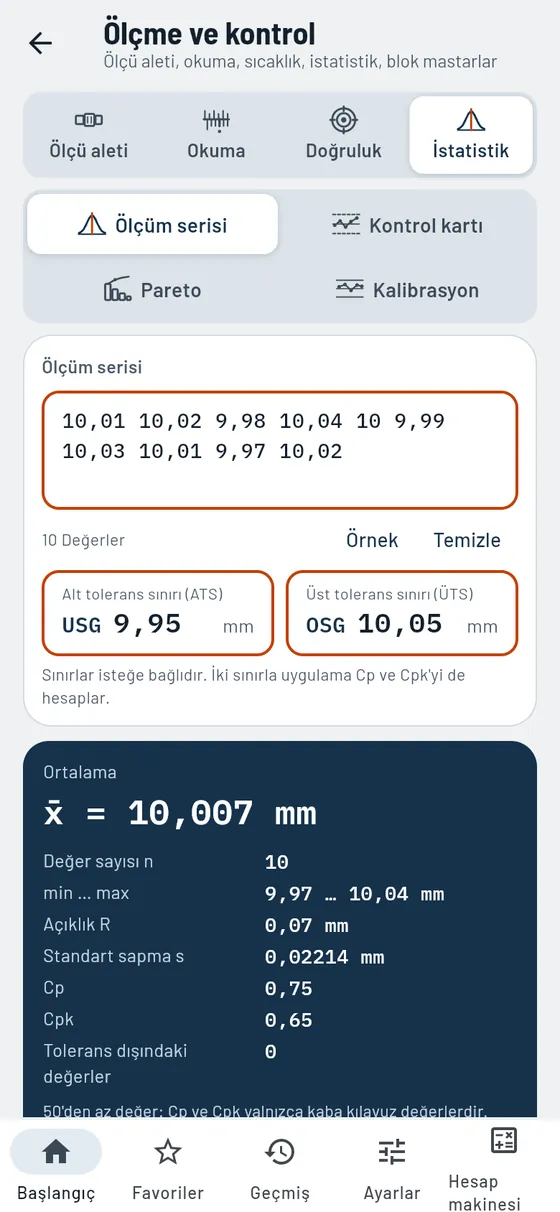
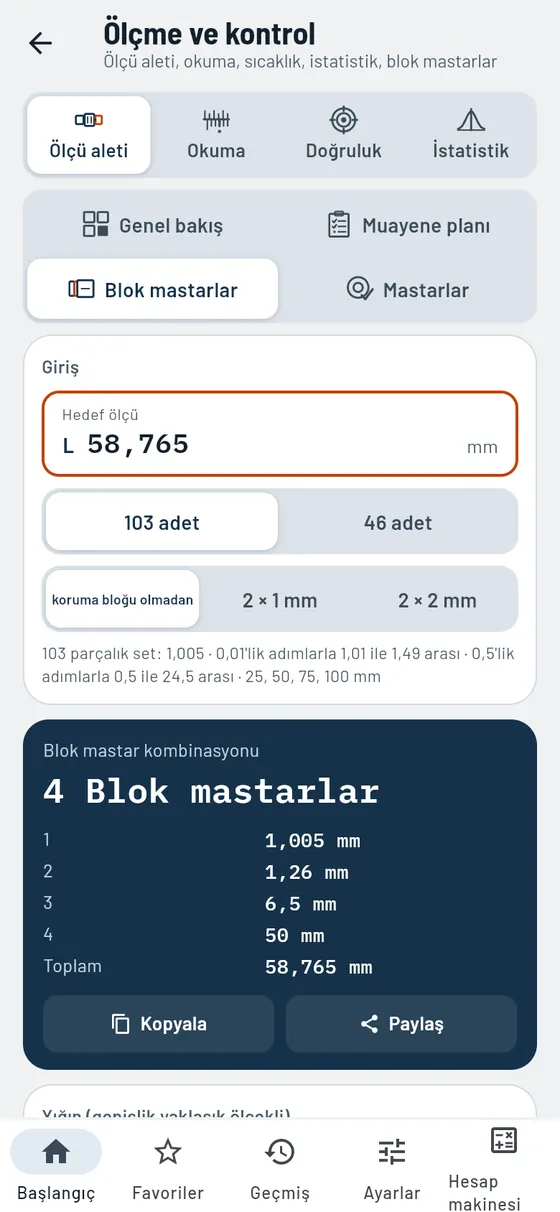
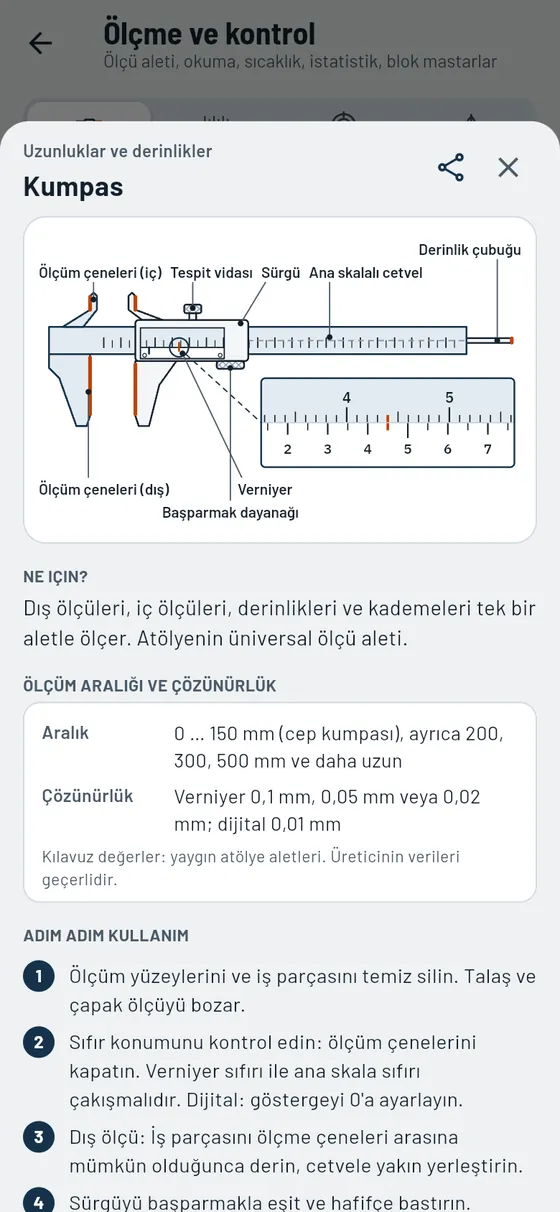
Ölçme ve muayene
ProÖlçü aletlerini tanıyın, doğru ölçün, ölçüm serilerini değerlendirin.
İyi parçalar iyi ölçüm değerleri ister. Burada kumpas ve mikrometre okumayı çalışırsınız, sıcaklığı düzeltirsiniz ve ölçü aletinizin toleransa uygun olup olmadığını kontrol edersiniz. Kalite kontrol için tüm ölçüm serilerini değerlendirirsiniz.
- Ölçü aletlerine genel bakış
20'den fazla ölçme ve kontrol aleti; ölçekli çizim, doğru kullanım ve tipik hatalarla. - Kumpas ve mikrometre
Çakışan çizgili skala, ayrıca rastgele sorularla alıştırma modu. - Sıcaklık düzeltmesi
İş parçası sıcak mı? Gesello 20 °C'ye geri hesaplar. - Ölçü aleti uygun mu?
Altın kural, net değerlendirmeyle. - Cp ve Cpk ile istatistik
Ölçüm serisini yapıştırın, gidişatı ve yeterliliği okuyun. - Blok mastar kombinasyonu
Hedef ölçünüz için uygun bloklar.
Modülde ayrıca
- Muayene planıToleranslı ölçüleri girin, uygun ölçü aleti ve mastar önerilir.
- MastarlarTampon mastar, çatal mastar ve diş mastarları: iyi, rötuş veya hurda.
- Üç verniyer türüKumpası 1/10, 1/20 ve 1/50 mm ile okuma.
- Mikrometrenin yapısıEtiketli grafik ve okunan değer için büyütülmüş skala.
- AçıölçerÜniversal açıölçeri açı verniyeriyle 5′ hassasiyetle okuma, alıştırmayla.
- Delik aralığıİki deliğin merkezler arası mesafesi, dış veya iç ölçüden.
- Kollu komparatörEğik ölçme ucunda düzeltilmiş ölçüm değeri, ayrıca dönüş farkı.
- Dairesellikİki veya üç noktalı ölçüm: hangi yöntem neyi tespit eder?
- Kontrol kartıNumuneler x̄-R kartı olarak, trend ve run sözlü olarak değerlendirilir.
- Pareto analiziHata türleri sıralı, kümülatif eğri ve 80/20 notuyla.
- Kalibrasyon tutanağıHedef ve gerçek, sapma ve düzeltme trafik ışığıyla, paylaşmak için.
Seriden on mil ölçüldü. Proses yeterli mi?
10 ölçüm değeriSınırlar 9,95 / 10,05- Ortalama
- 10,007 mm
- Cp
- 0,75
- Değerlendirme
- Prosesi iyileştirin

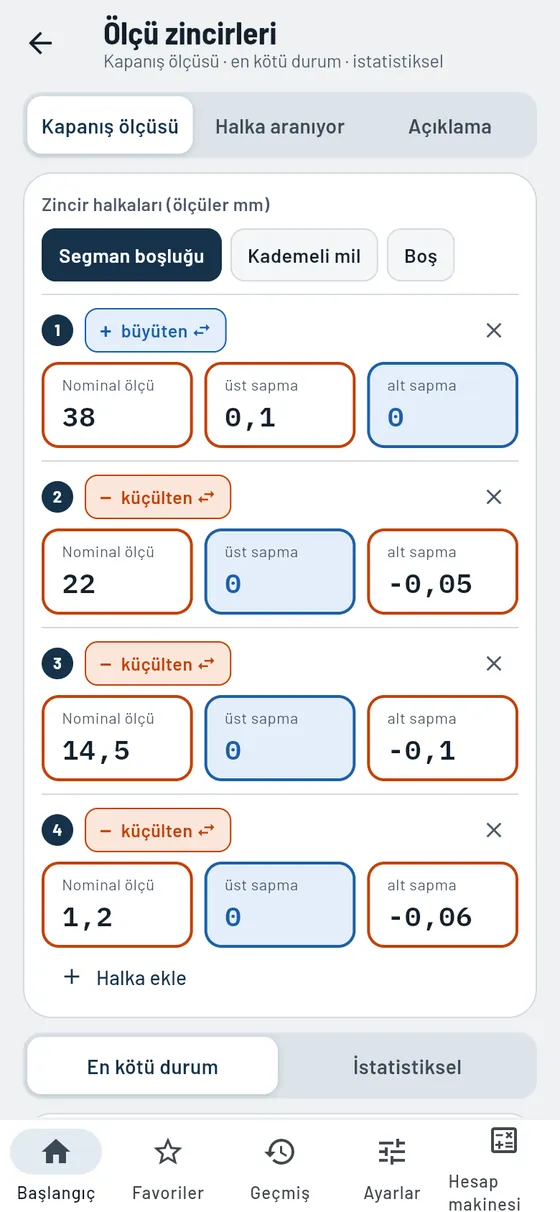
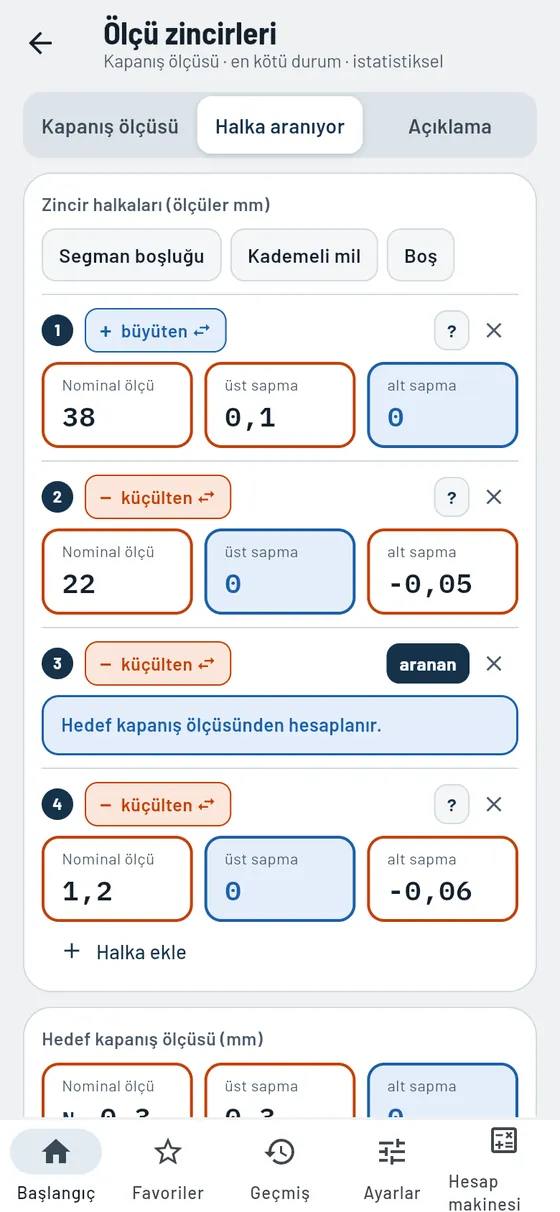
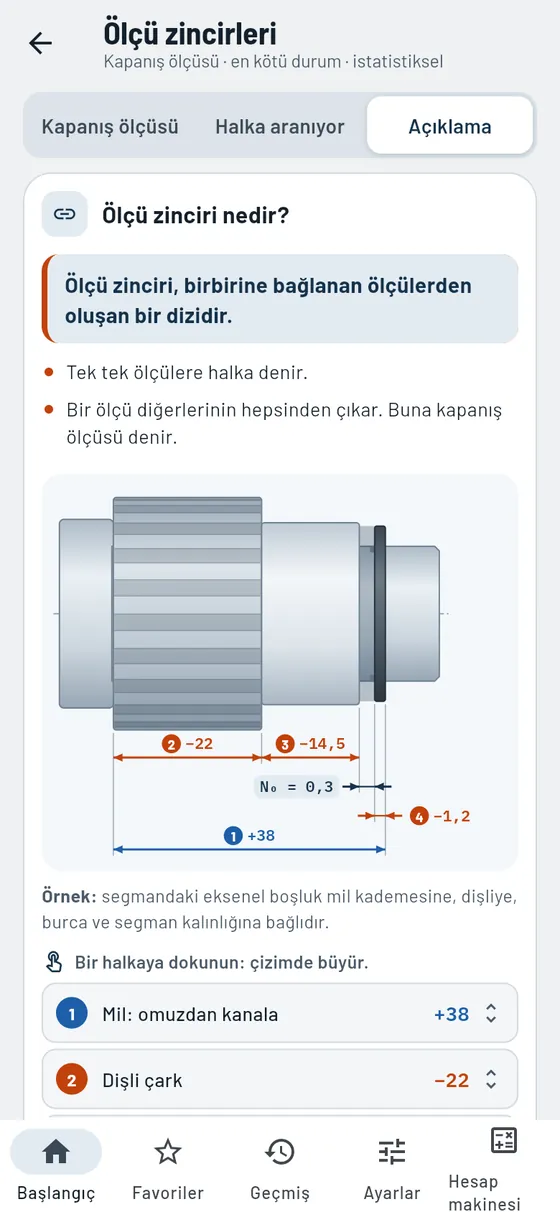
Ölçü zincirleri
ProSonunda yeterli boşluk kalıyor mu? Hesaplayın.
Art arda gelen birden fazla toleranslı parça bir kapanış ölçüsü oluşturur, örneğin segmandaki boşluk. Gesello en büyük ve en küçük değeri hesaplar ve zinciri çizim olarak gösterir. Tersi de mümkün: bir parça hangi toleransa sahip olabilir?
- Halkaları girin
Ölçü, sapmalar ve yön; gerektiği kadar halka. - En kötü durum ve istatistiksel
İki hesap yöntemi karşılaştırmalı. - Aranan halka
Toleransı henüz açık olan bir parçaya dağıtın. - Çizim olarak zincir
Artı ve eksi oklar, kapanış ölçüsü vurgulu.
Modülde ayrıca
- Büyüten veya küçültenHer halkanın yönünü tek dokunuşla değiştirin.
- Toleransı dağıtmaEşit, büyüklüğe göre veya kalan olarak aranan halkaya.
- Hazır örneklerDenemek için segman boşluğu ve kademeli mil.
- Kapanış ölçüsünün aralığıEn büyük ve en küçük ölçü çubuk olarak, en kötü durum ve istatistiksel.
- Kontrollü hesaplama adımlarıOrta sapmalar ve tolerans adım adım, sağlamasıyla.
- Parça çizimiyle açıklamaDokunulabilen zincir halkalarıyla mil, dişli çark, burç ve segman. Örnek değerli terimler, en kötü durum ve istatistiksel hesap kolayca açıklanır.
Bir milde rulman, burç ve segman var. Segmanın hâlâ boşluğu var mı?
Sapmalarıyla 4 halka- Kapanış ölçüsü
- 0,30 … 0,61 mm
- Tolerans
- 0,31 mm

Dişler ve bağlantılar
Kılavuz deliğinden sıkma torkuna kadar: cıvatalar, dişler ve standart parçalar için ihtiyacınız olan her şey.
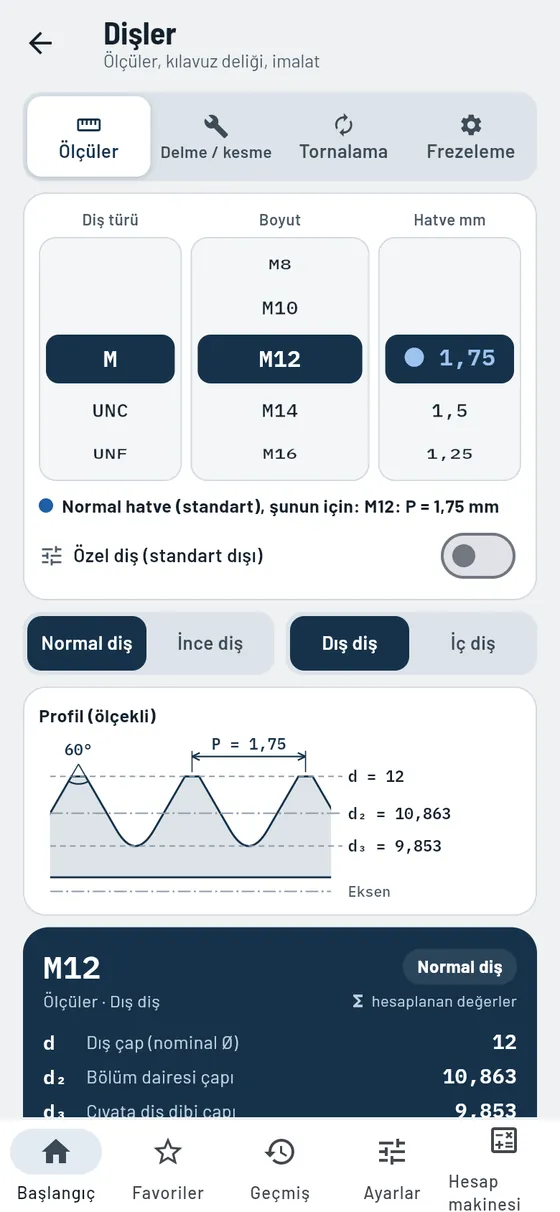
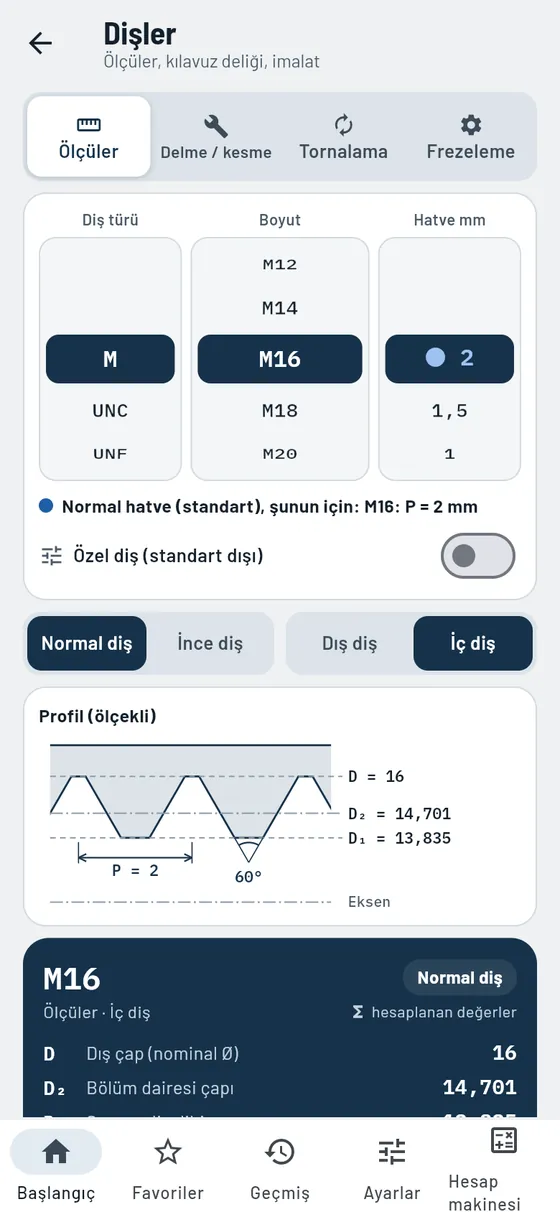
Dişler
ÜcretsizHer ölçü hesaplanır, hiçbir tabloda olmayan dişler için de.
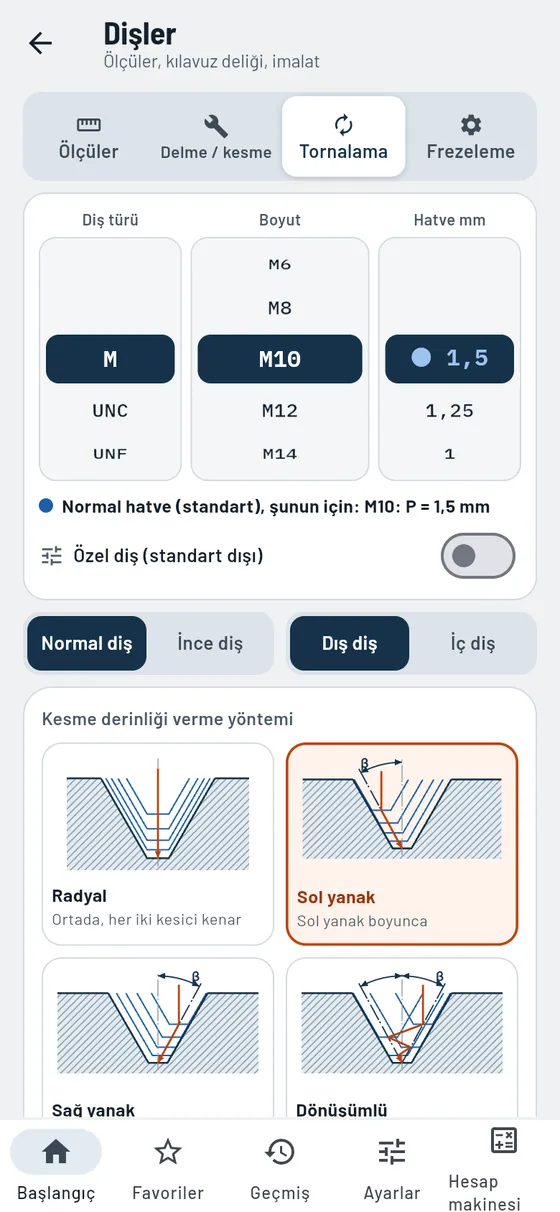
Diş türünü, büyüklüğü ve hatveyi, şifreli kilitteki gibi üç döner tekerlekle ayarlarsınız. Gesello profili ölçekli olarak ve tüm çapları gösterir. Altında dişi nasıl üreteceğiniz yazar: delme, ovalama, tornalama veya frezeleme. Gesello tüm değerleri çap ve hatveden hesaplar. Bu yüzden hiçbir tabloda bulunmayan, kendi çapı ve kendi hatvesi olan özel bir diş de çalışır.
- Altı diş türü
Metrik normal ve ince, UNC, UNF, Whitworth, boru ve trapez dişler. - d ve P'den hesaplanır
Her ölçü formül ve hesaplama adımlarıyla, özel dişler için de. - Ölçekli profil
Tüm ölçüleriyle dış ve iç diş. - Kılavuz deliği ve üretim
Matkap, ovalama kılavuzu, havşa, tornalamada paso derinliği, frezelemede yörünge. - Diş dibi kanalı
Dış ve iç diş için ölçüler ve çizim.
Modülde ayrıca
- Kör delikDiş derinliği, diş çıkışı ve matkap ucundan delme derinliği, ölçekli kesitle.
- Teknik resimdeki kısa gösterim„M8×12/16“ gibi gösterimleri oluşturun veya okuyup aktarın.
- Diş çıkışıHatveden diş çıkışı, kör delikte hemen kontrol edilir.
- Takım seçimiMalzemeye, deliğe ve makineye uygun kılavuz veya pafta.
- Kılavuz türleriTüm tipler çizim, avantaj, dikkat notu ve giriş ağzı biçimiyle.
- Diş tornalamaHer pasodan sonraki derinlik, dört derinlik verme yöntemi ve çevrim değerleri.
- Ucun eğimiUç tornalamada serbest kessin diye hatve açısı.
- Diş frezelemeSağ ve sol diş için, içte ve dışta frezeleme yönü, çizimle.
- Frezeleme değerleriDevir sayısı, konturdaki ilerleme ve freze merkezinin yolu, kılavuz değerlerle.
- Ham parça ve taslakTornalama için pim Ø ve diş ovalama için taslak Ø.
- Gerilme kesit alanıMukavemet hesabı için gerilme ve diş dibi kesit alanı hemen yanında.
- Resimli formüllerd ve P'den tüm formüller, büyütülebilir çizimle.
- Diğer modüllere geçişKılavuz deliği için devir sayısı, vidalama derinliği ve CNC çevrimi tek dokunuşla.
Formül, hesap örneği ve tipik hatalar
Bir çelik plakaya M16 diş açılacak. Hangi matkap?
M16İç diş- Kılavuz deliği
- Ø 14 mm
- ovalama kılavuzu için
- Ø 15,1 mm
- Havşa 90°
- Ø 16 mm'ye

Cıvatalar
ÜcretsizCıvatanız için doğru sıkma torku.
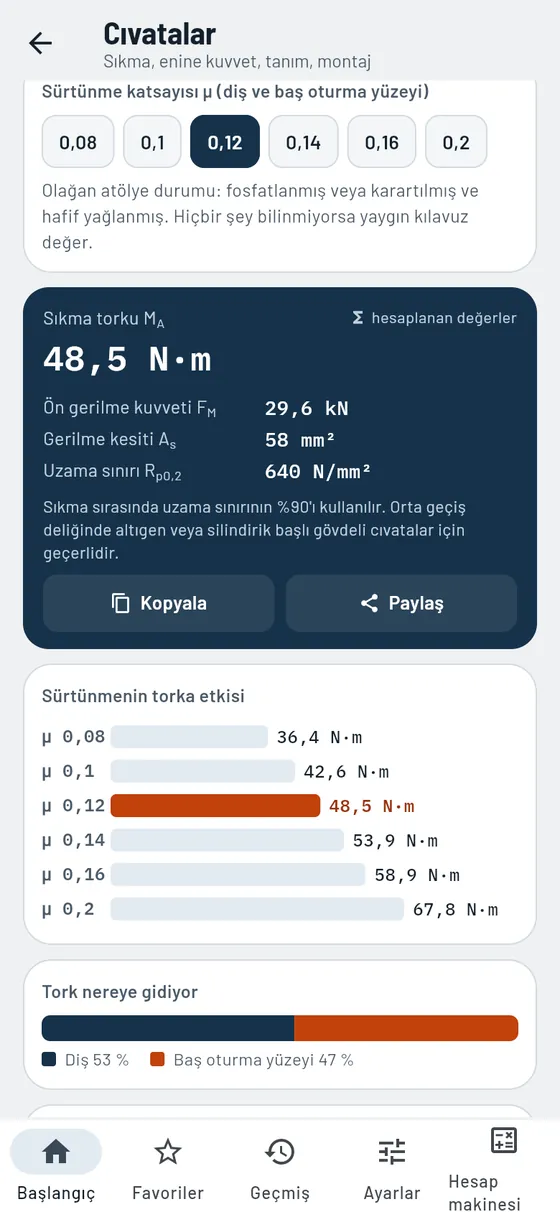
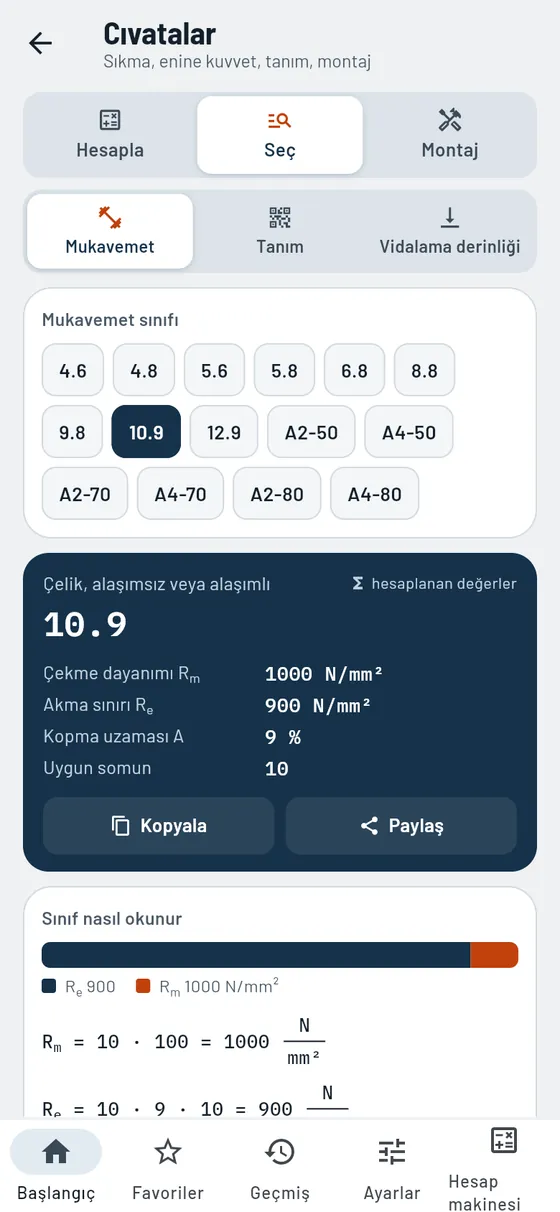
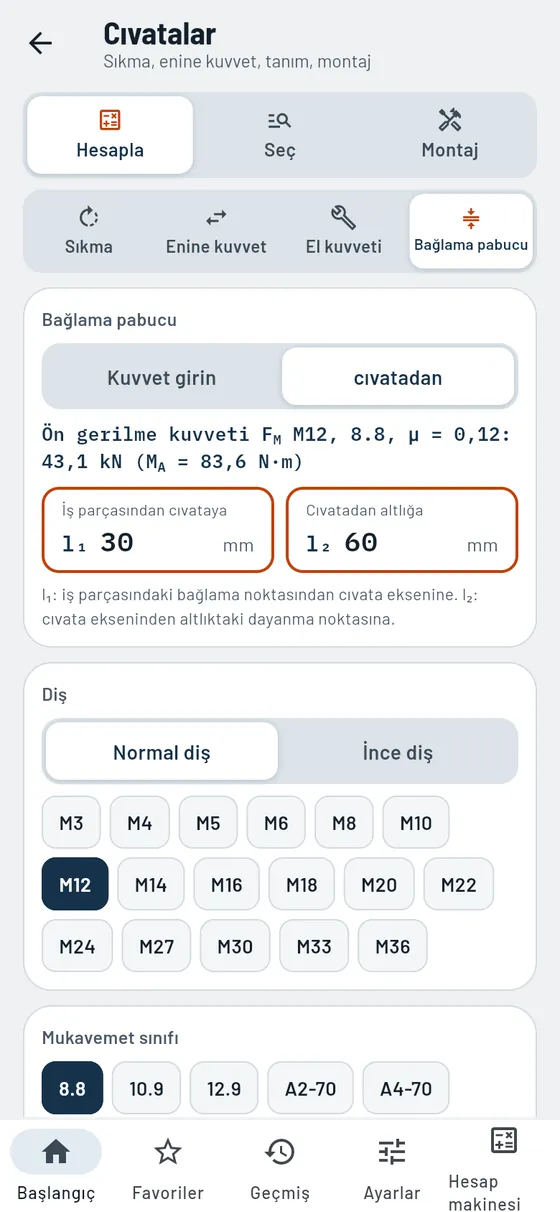
Çok gevşek olan çözülür, çok sıkı olan kopar. Gesello sıkma torkunu diş, mukavemet sınıfı ve yağlamadan hesaplar. Bir grafik, sürtünmenin değeri ne kadar değiştirdiğini gösterir. Ayrıca enine kuvvet, el kuvveti, bağlama pabucu, tanımlar ve sıra ve emniyetle montaj.
- Sıkma torku ve ön gerilme kuvveti
Çelik 8.8 ila 12.9 ve paslanmaz çelik A2/A4 için. - Yağlamanın etkisi
Tüm sürtünme katsayıları çubuk grafikte karşılaştırmalı. - Mukavemet sınıflarını okuma
“8.8”in ne anlama geldiği ve hangi somunun uyduğu. - Vidalama derinliği
Cıvatanın çelik, döküm veya alüminyumda ne kadar derine girmesi gerektiği.
Modülde ayrıca
- Tork nereye giderDiş ve baş oturma yüzeyinin payı grafik olarak.
- Sıkmada saçılmaSıkma yöntemine göre en düşük ön gerilme kuvveti.
- Enine kuvvetBağlantı sürtünmeyle tutuyor mu? Gerekli cıvata sayısıyla.
- Anahtardaki el kuvvetiEl kuvveti veya gerekli kol uzunluğu, ayrıca tork anahtarı için ipuçları.
- Bağlama pabucuKaldıraç kanununa göre iş parçasındaki bağlama kuvveti ve altlığa gelen yük.
- Tanımı çözTanımdan cıvata, somun veya pul, ölçekli çizimle.
- Parçadaki diş derinliğiVidalama derinliği artı diş çıkışı: diş bu kadar derin olmalı.
- Sıkma sırasıDairesel ve dikdörtgen flanş için sıra, cıvata cıvata dokunarak ilerleyin.
- Kademeli sıkmaHer kademe için torklar kılavuz değer olarak.
- Cıvata emniyetiOturmaya, kendiliğinden gevşemeye veya kaybolmaya karşı: ne işe yarar, ne yaramaz.
Formül, hesap örneği ve tipik hatalar
Flanşlı cıvata M10, sınıf 8.8, hafif yağlı. Tork anahtarını neye ayarlarsınız?
M108.8µ 0,12- Sıkma torku
- 48,5 N·m
- Ön gerilme kuvveti
- 29,6 kN
- kuru (µ 0,16)
- 58,9 N·m

Anahtar ağızları
ÜcretsizHangi anahtar, hangi ham malzeme?
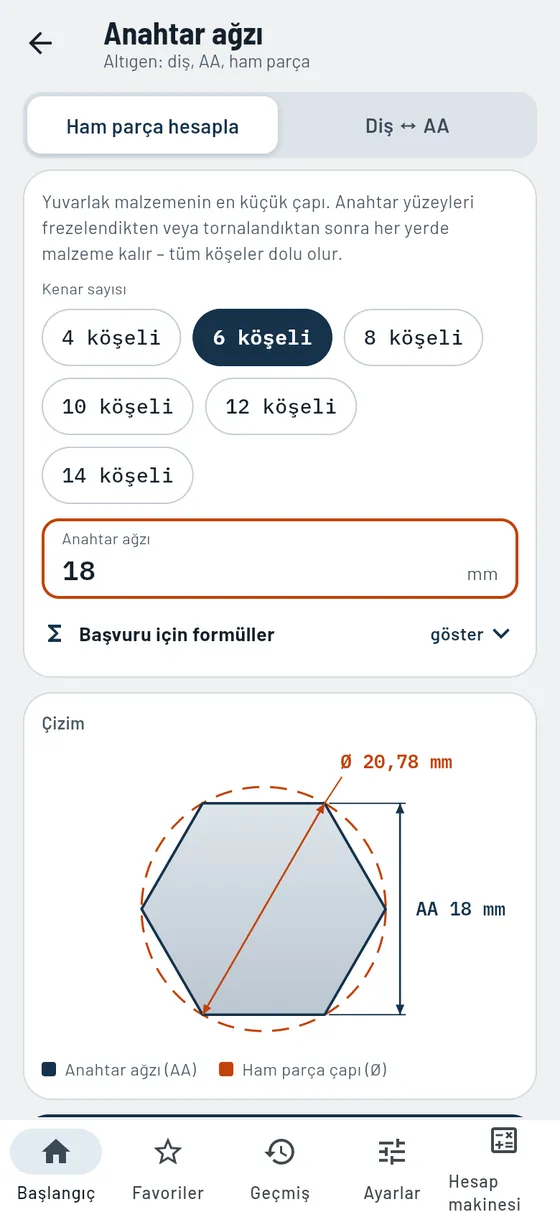
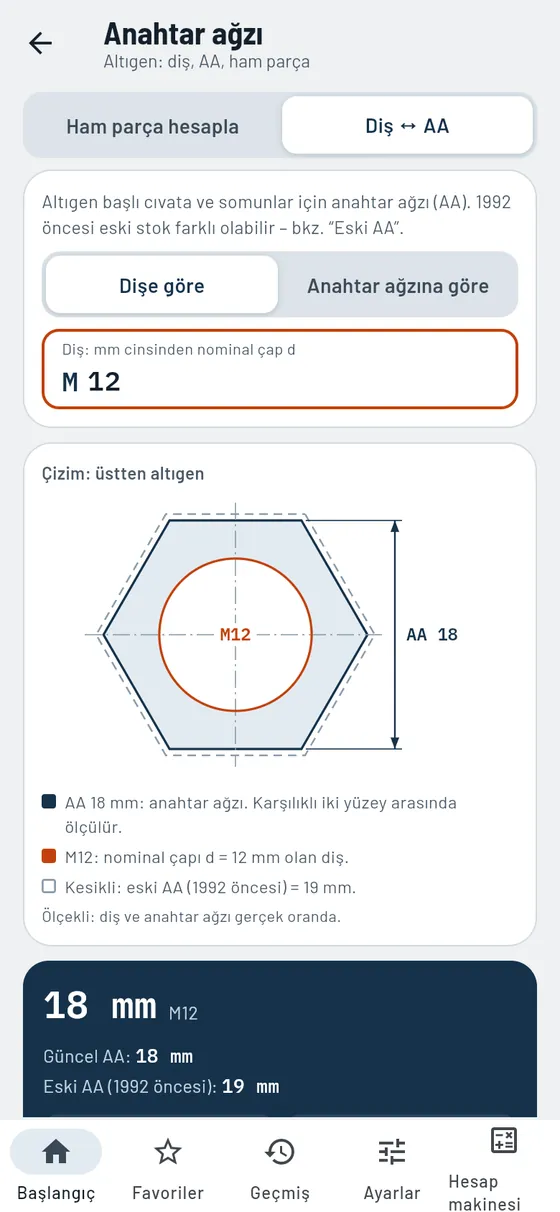
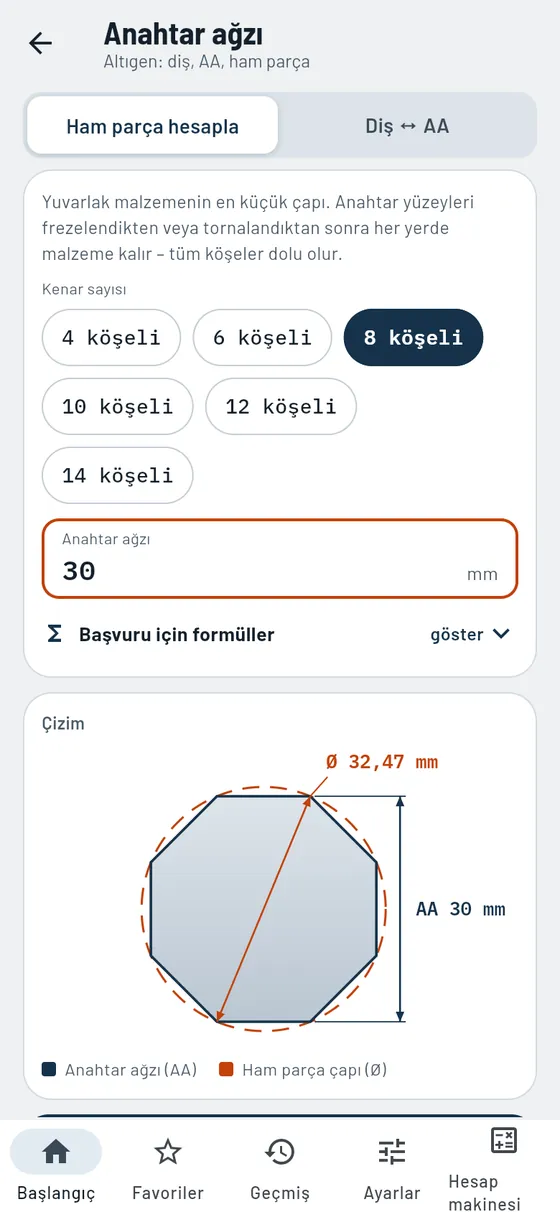
Her diş için uygun anahtar ağzı. Hâlâ birçok depo parçasında bulunan eski ölçü de dahil. Altıgeni kendiniz frezeliyorsanız: Gesello yuvarlak malzemenin en az ne kalınlıkta olması gerektiğini söyler.
- Çokgen için ham parça
Dörtgenden on dörtgene kadar, çizimli. - Diş ↔ anahtar ağzı
Yeni ve eski anahtar ağzı yan yana.
Modülde ayrıca
- Anahtar ağzına göre aramaAnahtardan dişe: SW 17'ye hangi diş uyar?
- Genel bakışTüm dişler güncel ve eski anahtar ağzıyla tek tabloda.
- İki anahtar ağzıyla çizimFarkı görmeniz için eski ağız kesik çizgili.
Yuvarlak malzemeden SW 18 bir altıgen frezeliyorsunuz.
AltıgenSW 18- En az yuvarlak malzeme
- Ø 20,78 mm
İşleme için biraz talaş payı ekleyin.

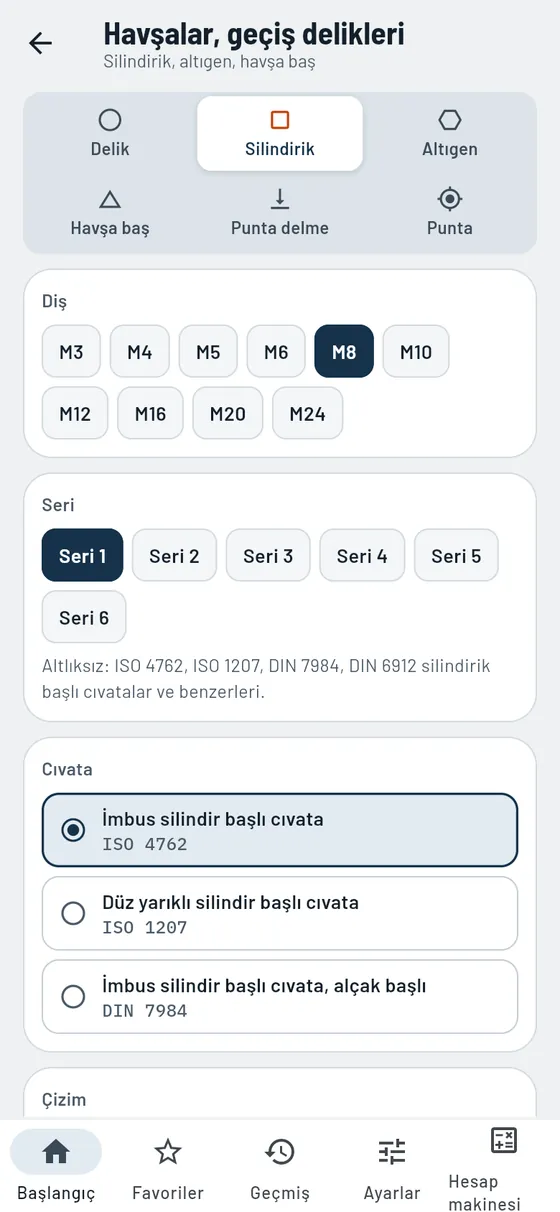
Havşalar ve geçiş delikleri
ProCıvata başı yüzeyle aynı hizada otursun diye.
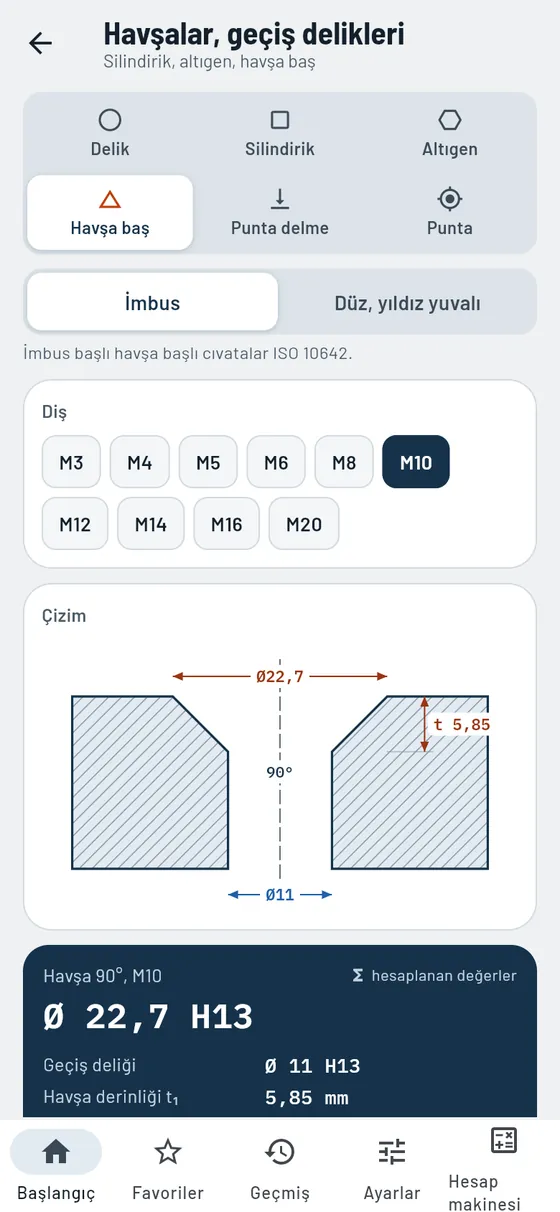
M3'ten M24'e kadar silindir başlı, altıgen başlı ve havşa başlı cıvatalar için geçiş deliği, havşa çapı ve havşa derinliği. Ölçekli bir kesit, cıvata ile havşanın nasıl uyduğunu gösterir.
- Geçiş delikleri
İnce, orta ve kaba, toleranslı. - Silindir baş
Pula veya yaylı rondelaya uygun havşa, derinliği kendiniz hesaplayın. - Altıgen baş
Lokma veya yıldız anahtar için yer. - Havşa baş 90°
Hesaplama adımlarıyla havşa çapı ve derinliği.
Modülde ayrıca
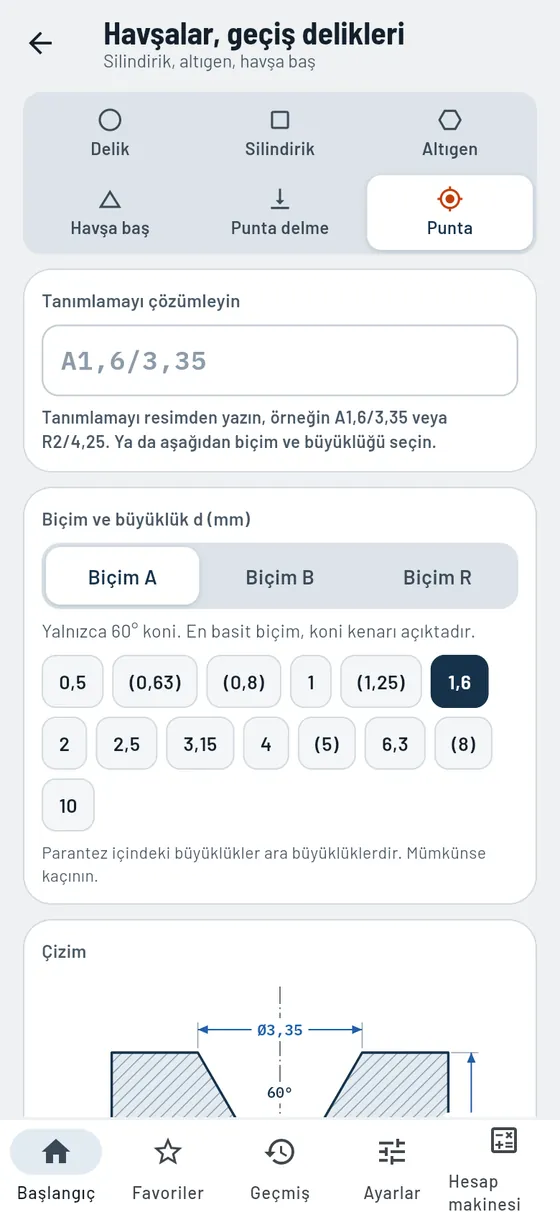
- Punta deliğiA, B ve R biçimi tüm ölçüleri ve ölçekli kesitle.
- Punta deliğinin tanımıÇözümleyin veya oluşturun, ayrıca uygun punta matkabı.
- Mil Ø'ından büyüklükMile hangi punta deliğinin uyduğuna dair kılavuz değer.
- Teknik resimdeki sembolKalmalı, kalabilir veya kalmamalı; resim sembollerine geçişle.
- Punta ile pah açmaDelik, pah ve uç açısından NC punta matkabının dalma derinliği Z.
- Tersine deDerinlikten pah, punta matkabının yetip yetmediği kontrolüyle.
İmbus başlı M10 havşa başlı bir cıvata yüzeyle aynı hizada oturmalı.
Havşa başM10- Havşa 90°
- Ø 22,7 mm
- Geçiş deliği
- Ø 11 H13
- Havşa derinliği
- 5,85 mm

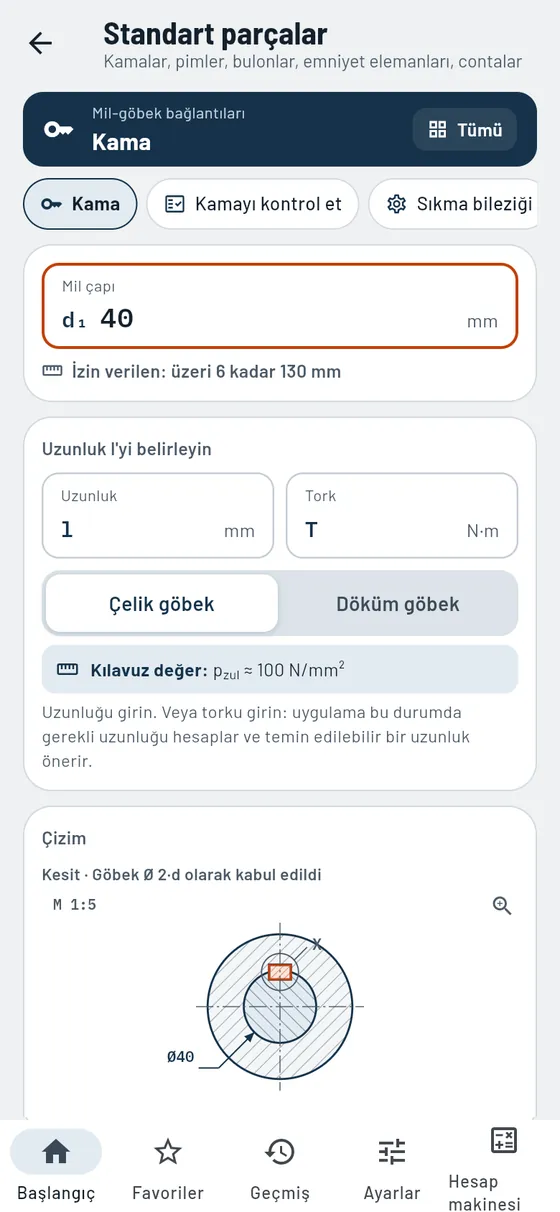
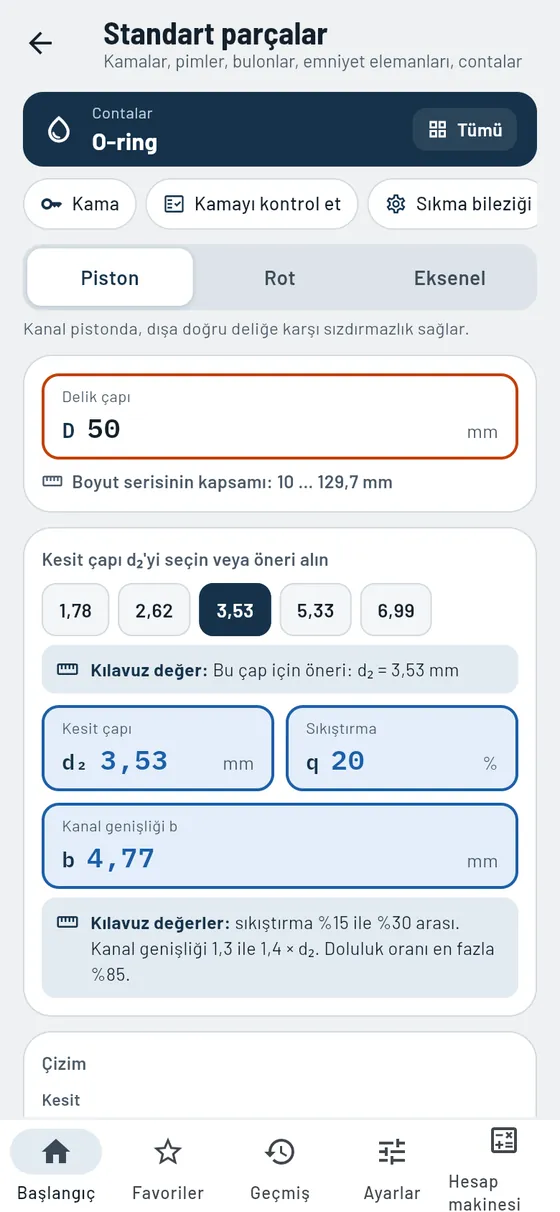
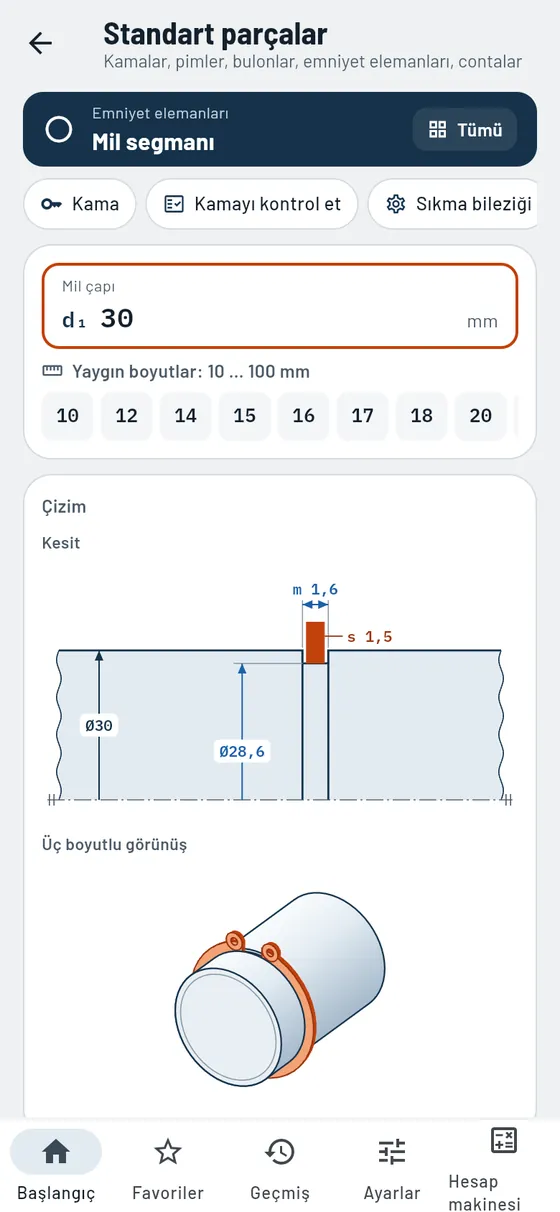
Standart parçalar
ÜcretsizKama, segman veya O-ring: uygun parça.
Mil çapını biliyorsunuz ve ona uygun parçaya ihtiyacınız var. Gesello kama, segman veya O-ring bulur ve neyin üretilmesi gerektiğini de söyler: kanal, takım ve kontrol ölçüsü. Ayrıca pimler, kopilyalı bulonlar ve sıkma bilezikleri.
- Kama
Büyüklük mil çapından, uzunluk torktan. - Ne üretiliyor?
Mil ve göbekte kanal, takım ve kontrol ölçüsüyle. - Segmanlar ve emniyet pulları
Kesit ve üç boyutlu görünümle kanal ölçüleri. - O-ring
Kesit çapı, sıkıştırma, doluluk oranı ve kanal ölçüleri.
Modülde ayrıca
- Sipariş bilgisiKama A b × h × l, sipariş için hazır.
- Kama kontrolüTorku taşıyor mu? Göbekteki yüzey basıncı, tersine de.
- Ölçekli çizimlerMil, kanal ve göbek gerçek oranda, büyütmek için dokunun.
- Sıkma bileziğiÇapraz olarak turlar halinde sıkma ve doğru sökme, çizimle.
- Montaj türüne göre O-ringPiston, piston kolu veya eksenel: gerekçe ve alternatiflerle uygun ring.
- PimlerSilindirik, konik, yaylı ve çentikli pim: hangisi ne için, delik bilgisiyle.
- Bulon ve kopilyaBulona uygun kopilya, çatallı mafsal çizimi, adım adım montaj.
- Tanımı çözResimden veya parça listesinden pim, bulon veya kopilya açıklanır.
Ø40 bir mile kama takılacak. Neyi frezelersiniz?
KamaØ 40- Kama
- A 12 × 8
- Mil kanal derinliği
- 5 mm
- Takım
- Parmak freze Ø 12
- Kontrol ölçüsü
- 35 mm

Kaynak
ProKöşe kaynağını boyutlandırın, tel ve süreyi planlayın.
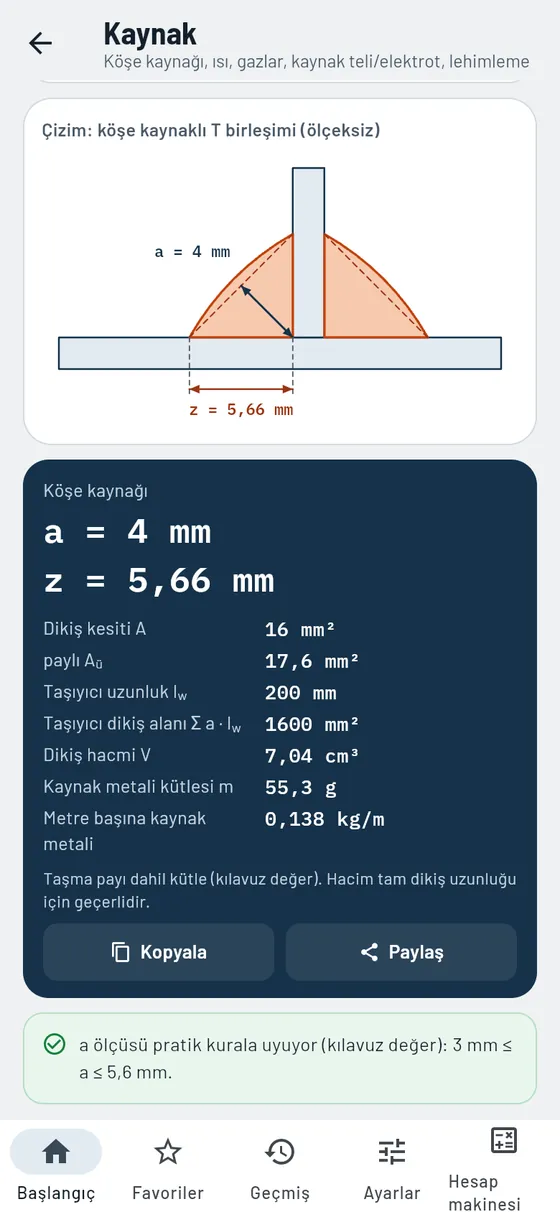
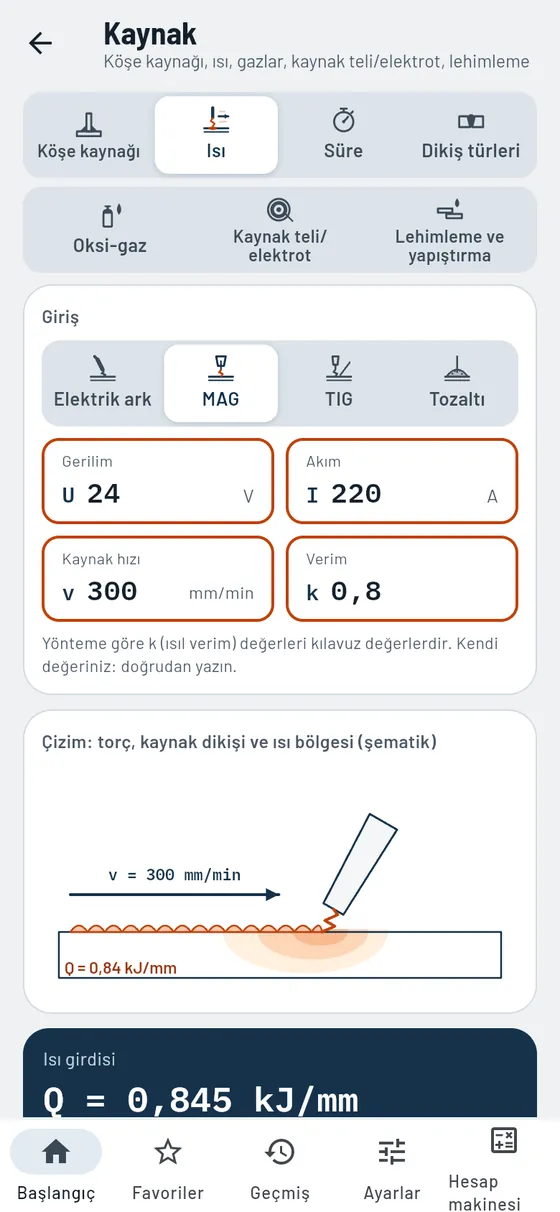
a ölçüsü mü, z ölçüsü mü? Gesello birini diğerinden hesaplar ve sac kalınlığına göre kontrol eder. Buna dikiş hacmi, kaynak metali, ısı girdisi ve kaynak süresi eklenir. Ayrıca: gaz tüpleri ve oksijenle kesme, kaynak ilave metalleri ile lehimleme ve yapıştırma.
- Köşe kaynağı
a ve z ölçüsü, dikiş hacmi ve kaynak metali. - Mukavemet
Dikişteki gerilme ve kullanım oranı. - Isı
Örtülü elektrot, MAG, TIG ve tozaltı kaynağı için ısı girdisi. - Süre ve tel
Ark süresi, kaynak süresi ve ilave metal. - Dikiş türleri
Yedi dikiş biçimi için kesit ve sembol.
Modülde ayrıca
- Dikiş uçlarıUç kraterleri düşülerek veya düşülmeden etkin dikiş uzunluğu.
- Gaz tüpleriOmuz rengi, tüp ve çalışma basıncı, bağlantılar.
- Gaz şalümosuTesisatın yapısı, açma ve kapatma işaretlenecek kontrol listesi olarak.
- Oksijenle kesmeDış kontur ve boşluk için kesme aralığı ve markalama ölçüsü, kılavuz değerlerle.
- Kaynak ilave metalini çözümlemeE 42 0 RR 12 gibi tanımlar alan alan açıklanır.
- Koruyucu gazlarKısa semboller açıklanır, gaz miktarı kılavuz değer olarak.
- Örtülü elektrodun akım şiddetiÇekirdek tel Ø'ından pratik formül, kılavuz değer tablosuyla.
- LehimlemeYumuşak, sert veya yüksek sıcaklıkta: hangi yöntem uygun, lehim aralığı ve akışla.
- YapıştırmaYükleme, tasarım, ön işlem ve sertleşme kısaca açıklanır.
Bir konsola her biri 200 mm uzunluğunda iki adet a 4 köşe kaynağı yapılacak.
a 42 × 200 mm- z ölçüsü
- 5,66 mm
- Dikiş hacmi
- 7,04 cm³
- Kaynak metali
- 55,3 g

Talaşlı imalat
Tornalama, frezeleme, delme: devir, ilerleme ve makinede ayarladığınız her şey.
- Kesme değerleri
- CNC
- Kesici uçlar Pro
- Kesme sıvısı Pro
- Konik tornalama
- Yüzeyler
- Delik dairesi ve delik düzenleri Pro
- Taşlama taşları Pro
- Üretim planlama Pro
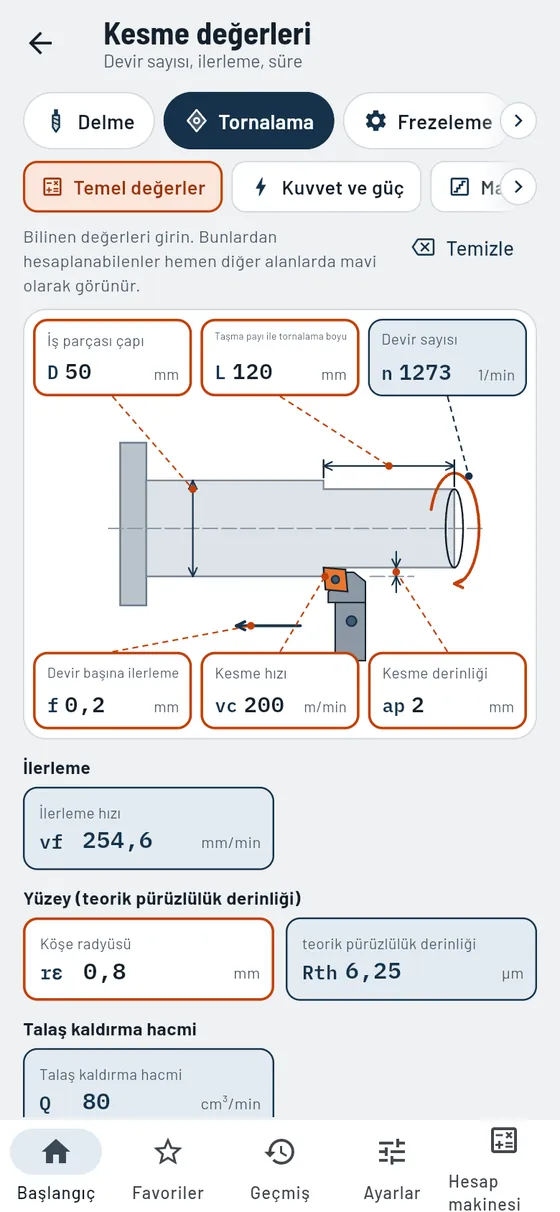
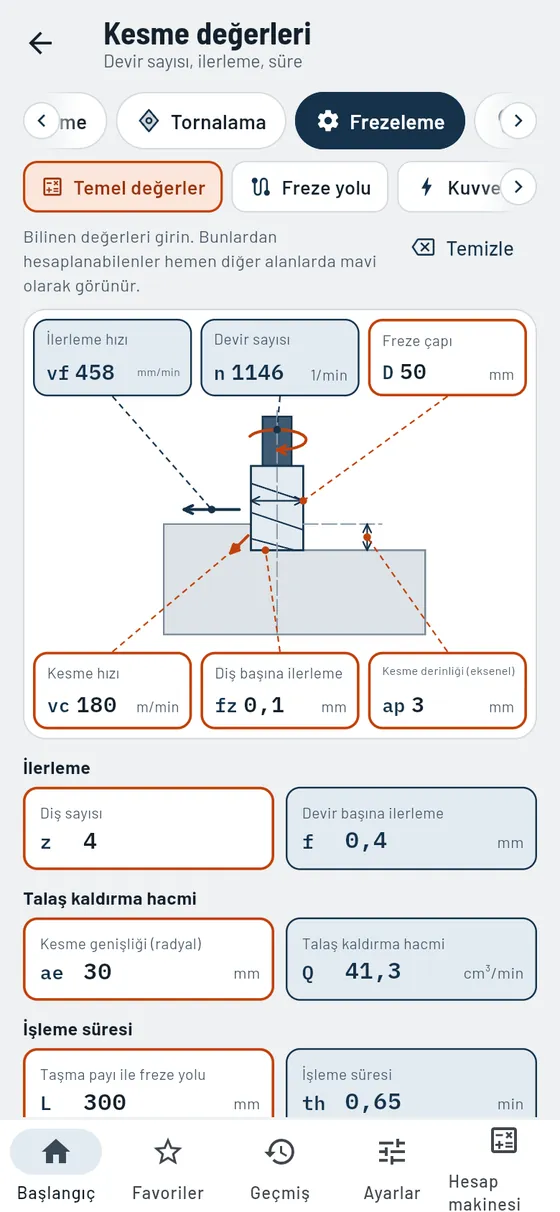
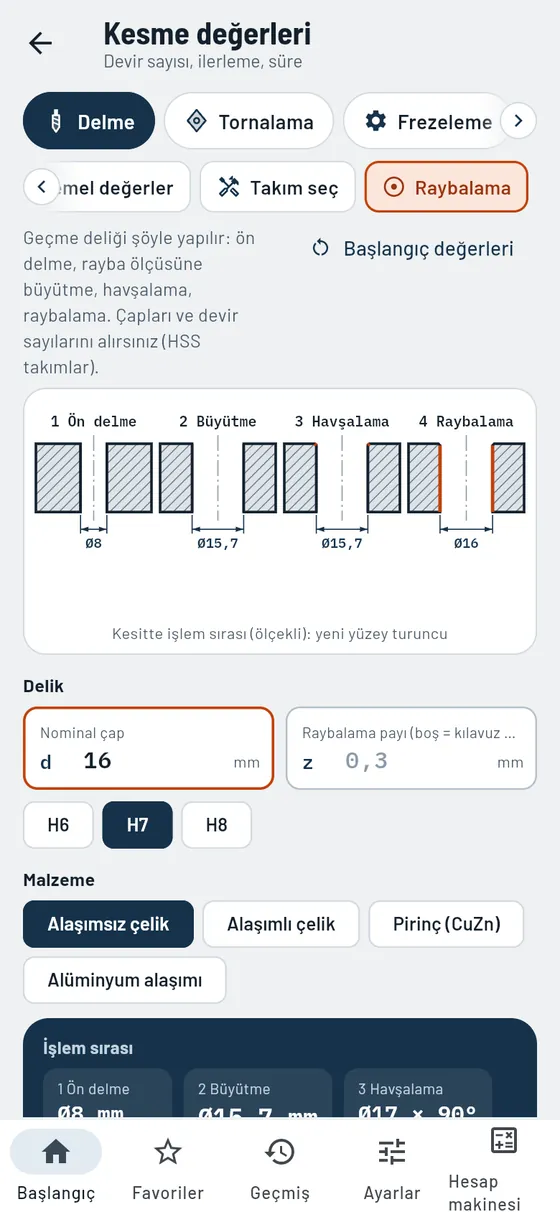
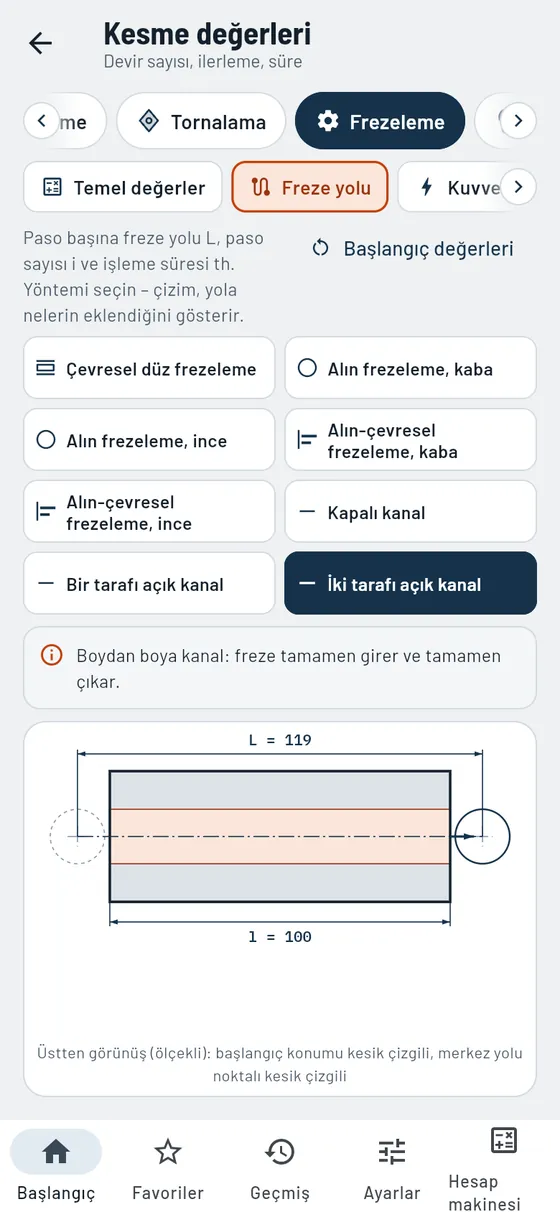
Kesme değerleri
ÜcretsizDevir sayısı, ilerleme ve süre, her yönde hesaplanır.
Bildiğinizi girersiniz, gerisini Gesello hesaplar. Alanlar doğrudan tornalama, frezeleme, delme veya taşlama çiziminin içindedir. Girdiğiniz değerler turuncu, hesaplananlar mavidir.
- Beş yöntem
Delme, tornalama, frezeleme, silindirik ve düzlem taşlama. - Çizim üzerinde giriş
Her değerin makinede nereye ait olduğunu görürsünüz. - Teorik pürüzlülük derinliği
İlerleme ve köşe radyüsünden doğrudan hesaplanır. - Ana süre
Kesmenin ne kadar sürdüğü, dakika ve saniye olarak.
Modülde ayrıca
- Talaş kaldırma hacmiDakikada ne kadar malzeme kaldırıldığı.
- Takım seçimiMalzemeye göre helisel matkap: tip, açı, devir sayısı, HSS veya tam karbür.
- Uç bilemeyi kontrol etmeMatkaptaki hata görünümünü tanıma, sonucu ve çözümüyle.
- Havşa matkapları ve fazlasıDelme ve havşa takımlarına genel bakış, havşalamadaki devir sayısıyla.
- Neye ulaşırsınız?Delme ve raybalamada pürüz derinliği ve tolerans derecesi karşılaştırmalı.
- RaybalamaRaybalama payı, ön delme ve büyütme Ø'ı ve devir sayılarıyla iş sırası.
- Kuvvet ve güçTornalama ve frezelemede kesme kuvveti, kesme gücü ve makinenin yüklenmesi.
- Frezelemede kavramaÖlçekli kavrama yayı, yanal veya ortada, ortalama talaş kalınlığıyla.
- Makine kademeleriKendi devir ve ilerleme kademelerinizi girin, gerçek değerleri okuyun.
- Frezeleme yoluAlın frezeleme ve kanal açma için yol, paso sayısı ve esas işleme süresi.
- Balans kalitesiTakım ve bağlayıcı için izin verilen artık balanssızlık ve eksantriklik.
- TaşlamaSilindirik ve düzlem taşlamada hız oranı, tabla, strok ve paso derinliği.
- Düzlem taşlamayı kontrol etmeSalınımlı veya tam kesitte paso derinliğini ve kesme genişliğini kontrol edin.
Formül, hesap örneği ve tipik hatalar
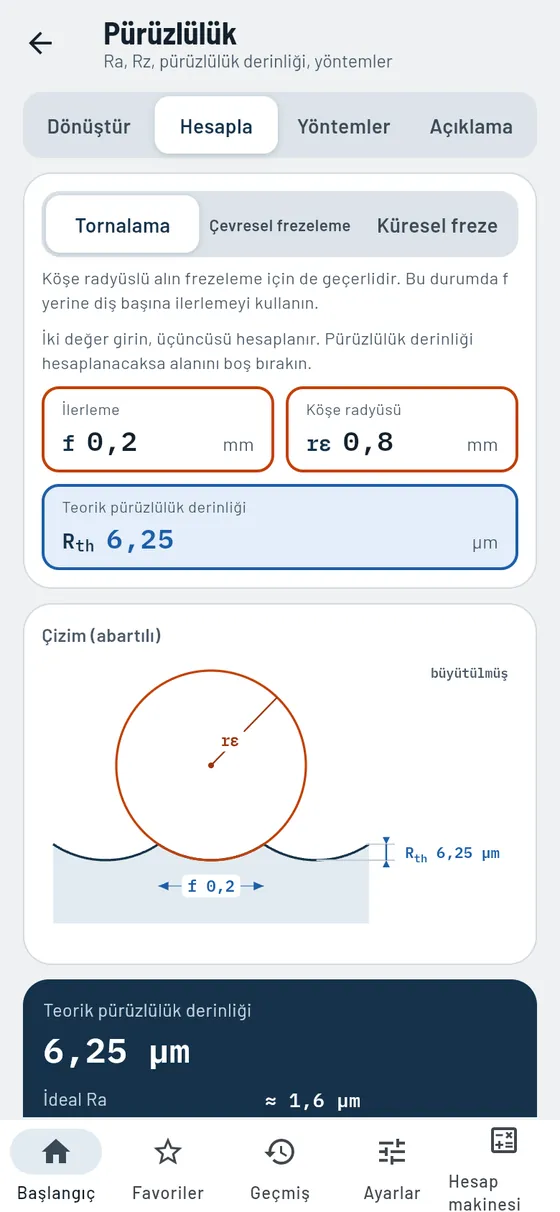
Ø50 bir mil finiş tornalanıyor. Kılavuz değer vc 200 m/min, ilerleme 0,2 mm, köşe radyüsü 0,8.
vc 200D 50f 0,2rε 0,8- Devir sayısı
- 1273 1/min
- İlerleme hızı
- 255 mm/min
- Pürüzlülük derinliği
- 6,25 µm

CNC
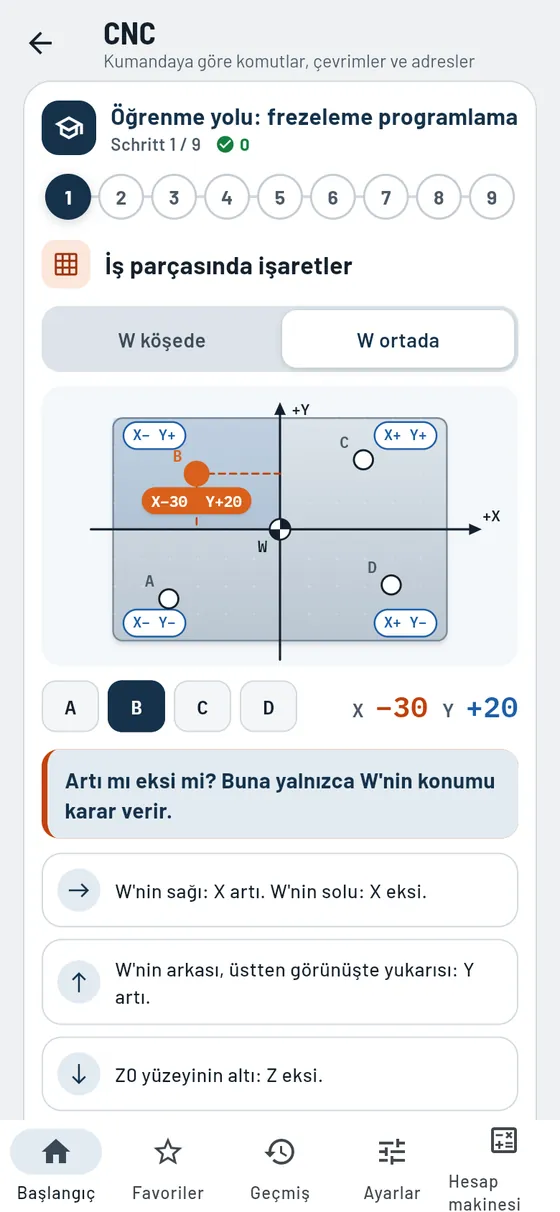
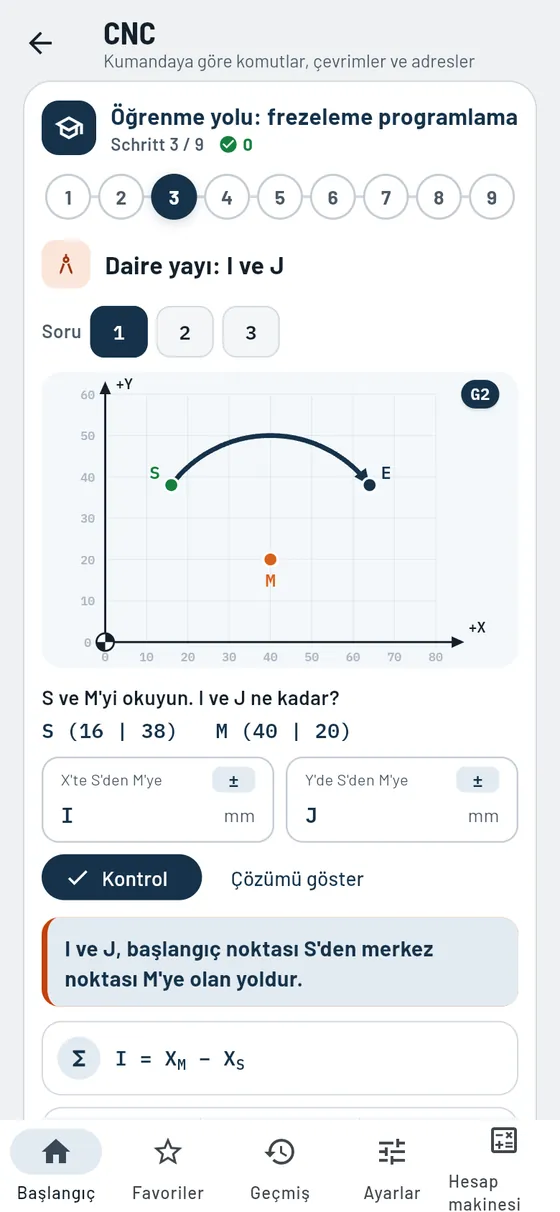
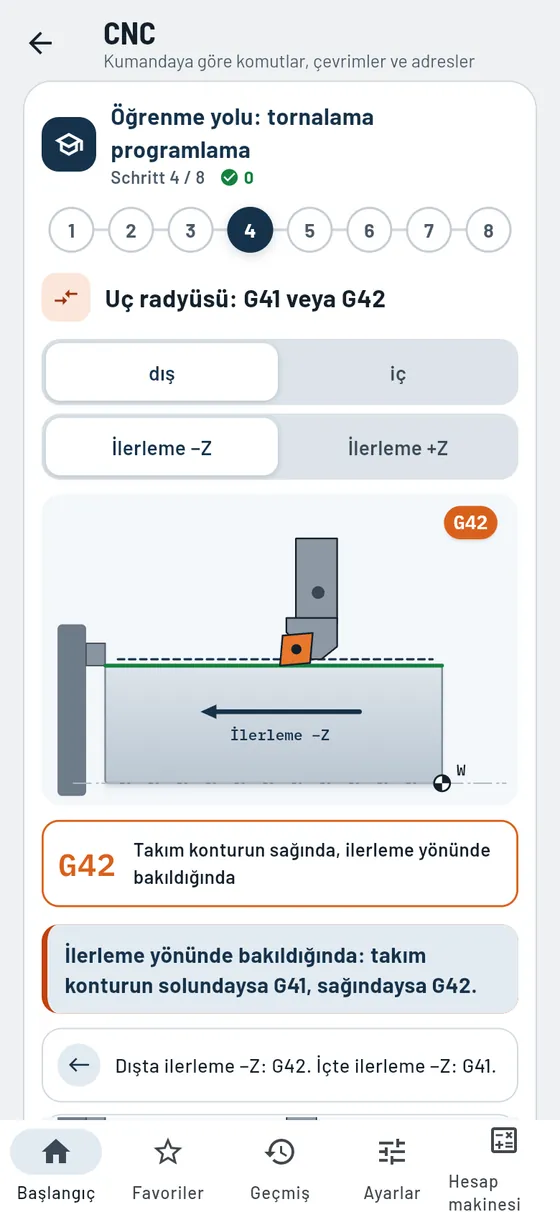
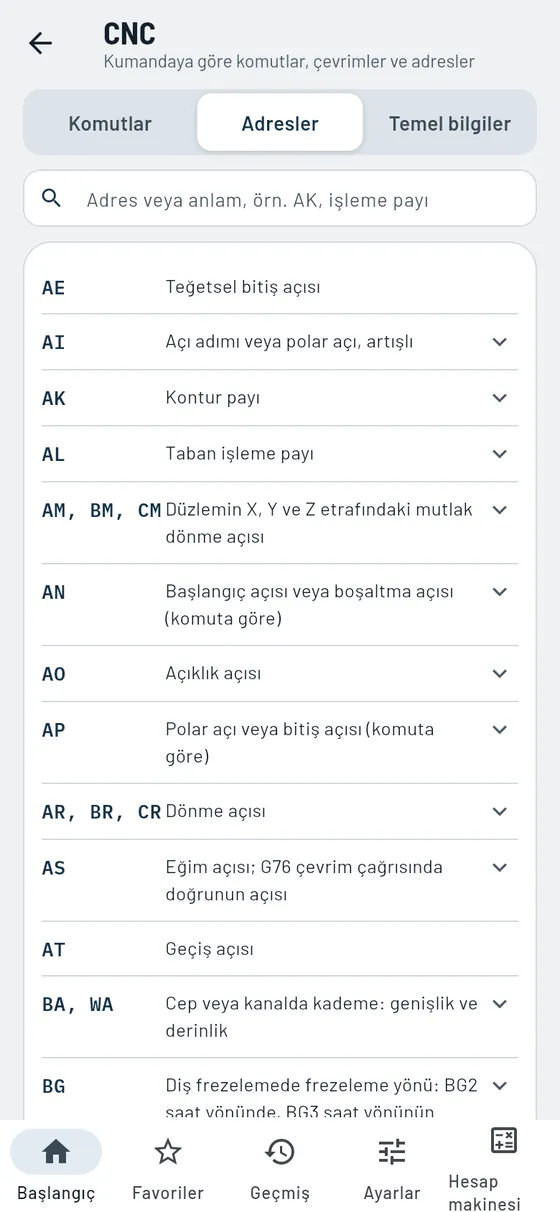
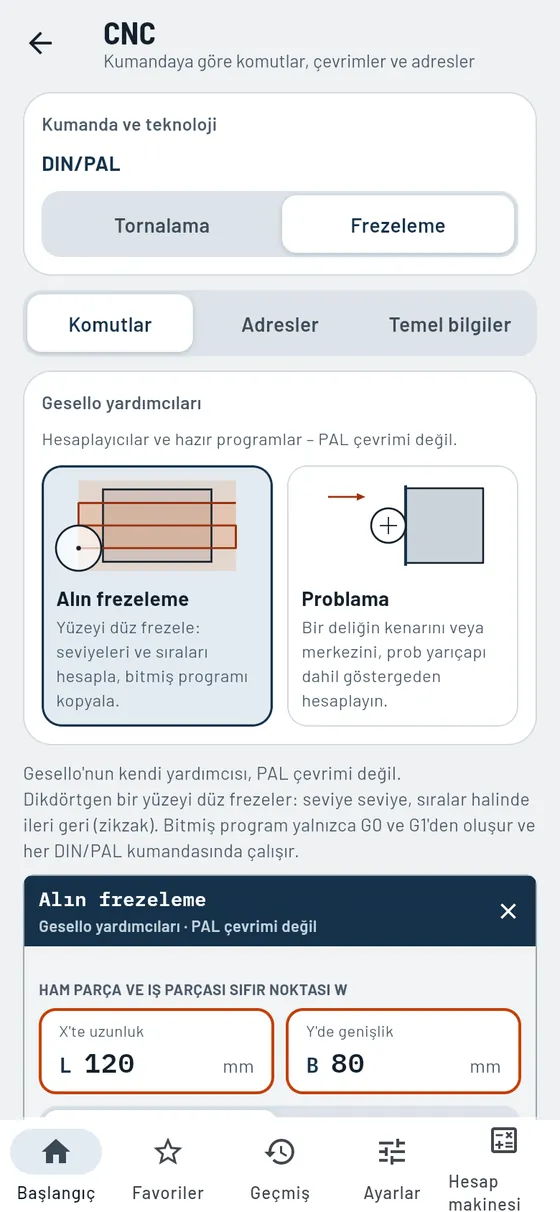
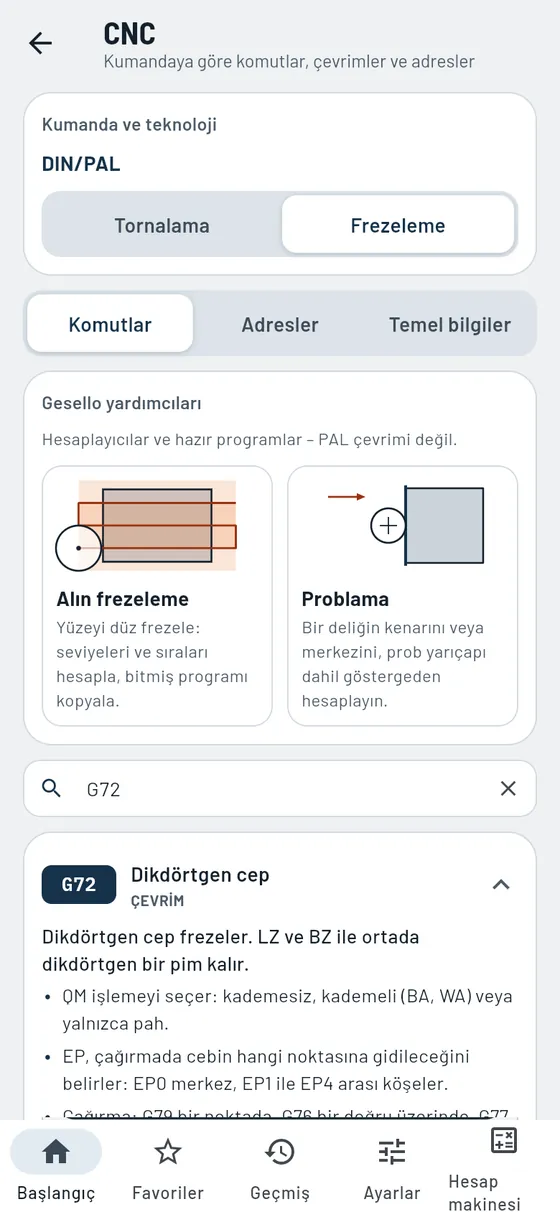
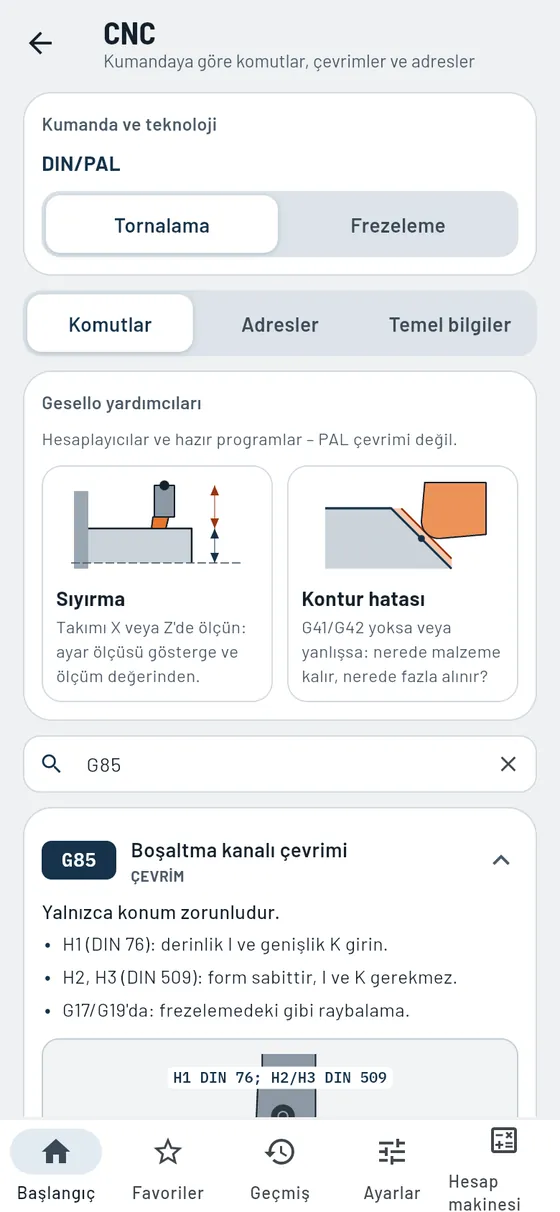
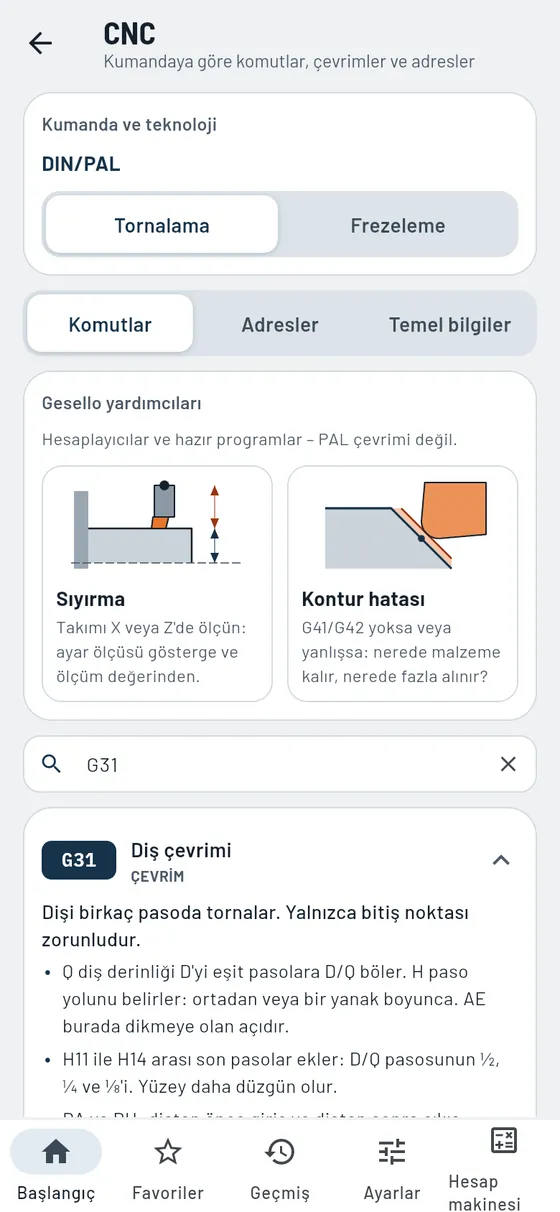
ÜcretsizÖğrenme yolu, tüm G ve M kodları ve adresler ücretsiz. Giriş maskeli çevrimler Pro'da.
G85 ne yapar, G72 hangi adresleri ister, I ve J nasıl hesaplanır? Etkileşimli bir öğrenme yolu sizi 17 derste tornalama ve frezelemeden geçirir. Komut listesi ücretsizdir; her komut açıklamalı, çoğu çizimli ve örnek satırlı. Pro ile çevrimleri kumandadaki gibi bir maskede doldurur, hazır NC satırını kopyalarsınız.
- Öğrenme yolu
Dokunulabilir çizimli 17 ders, daire yayı antrenmanı ve kontrol soruları. - Komut listesi
DIN/PAL'e göre 184 G ve M kodu, arama alanı ve örnek satırlarla. - 60'tan fazla çizim
Cep, kanal, delik dairesi, boşaltma kanalı, diş, takım yolu düzeltmesi. - Çevrim maskeleri Pro
Adresleri girin, NC satırını kopyalayın. - Temel bilgiler
Eksenler, sıfır noktaları, satır yapısı, mutlak ve artışlı ölçü üzerine konu kartları.
Modülde ayrıca
- Tornalama ve frezeleme ayrıHer teknoloji için ayrı komutlar, çizimler ve yardımcılar.
- Gruplara göre komutlarHareket komutları, yaklaşma, düzlemler, kutupsal koordinatlar, çevrimler ve M fonksiyonları düzenli.
- Tahrikli takımlarTorna tezgâhında alın ve silindirik yüzeyde delme ve frezeleme.
- Örnek satırBirçok komut için kopyalanabilir bir NC satırı.
- AdreslerTüm adres harfleri alfabetik sırada, aramalı. Dokunduğunuzda onları kullanan komutlar görünür.
- PAL ile karşılaştırmaGüncel PAL durumuna göre komutlar ve açılış durumu.
- Diş tornalamada derinlik verme yöntemiDiş çevrimi için dört derinlik verme yöntemi çizimle.
- 70'ten fazla giriş maskesiProHer adres işaretlidir: zorunlu, grup içinde zorunlu veya isteğe bağlı.
- Alın frezeleme yardımcısıProKatmanları ve hatları hesaplayın, hazır NC programını kopyalayın.
- Problama yardımcısıProGöstergedeki değerlerden kenar, merkez ve bir deliğin çapı.
- Sıyırma yardımcısıProGösterge ve ölçüm değerinden torna takımının X veya Z'deki ayar ölçüsü.
- Kontur hatası yardımcısıProG41/G42 olmadan veya karıştırılmış G41/G42 ile eğimde ve radyüste ne olduğu.
- Kumanda türleriNoktasal, doğrusal ve hat kumandası, ayrıca 2D, 2½D ve 3D.
- Modal veya satır bazındaHangi komutların etkisini sürdürdüğü, hangilerinin yalnızca kendi satırında geçerli olduğu.
- M fonksiyonlarının etkisiBir M komutunun satır başında mı, satır sonunda mı etkili olduğu.
- Daire yayı ve yol telafisiG2, G3, G41 ve G42, çizim ve ilerleme yönüyle.
- Uç radyüsü ve kontur hatasıEğimler ve radyüsler telafi olmadan neden ölçüsünde olmaz.
- Konum koduTornalamada kesici kenar konumu, her konum için çizimle.
- Takımı ölçmeTornalama ve frezeleme için ayrı açıklanmış.
Bir milde boşaltma kanalı tornalanacak. Çevrim hangi adresleri ister?
G85- Zorunlu
- X ve Z konumu
- İsteğe bağlı
- Derinlik, genişlik, radyüs, biçim
- Ayrıca
- Tüm adreslerle çizim

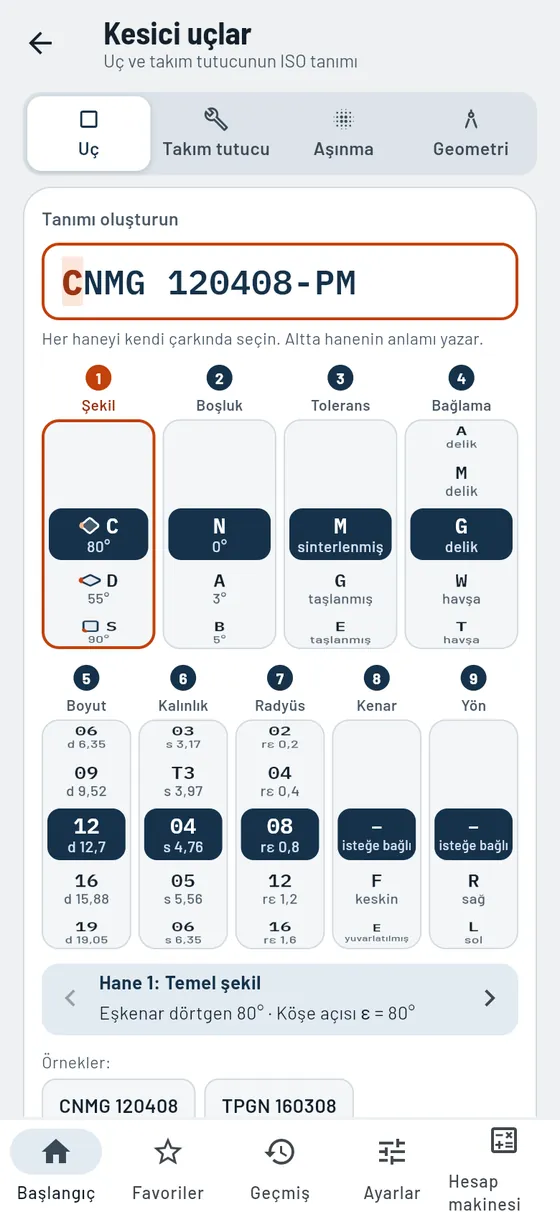
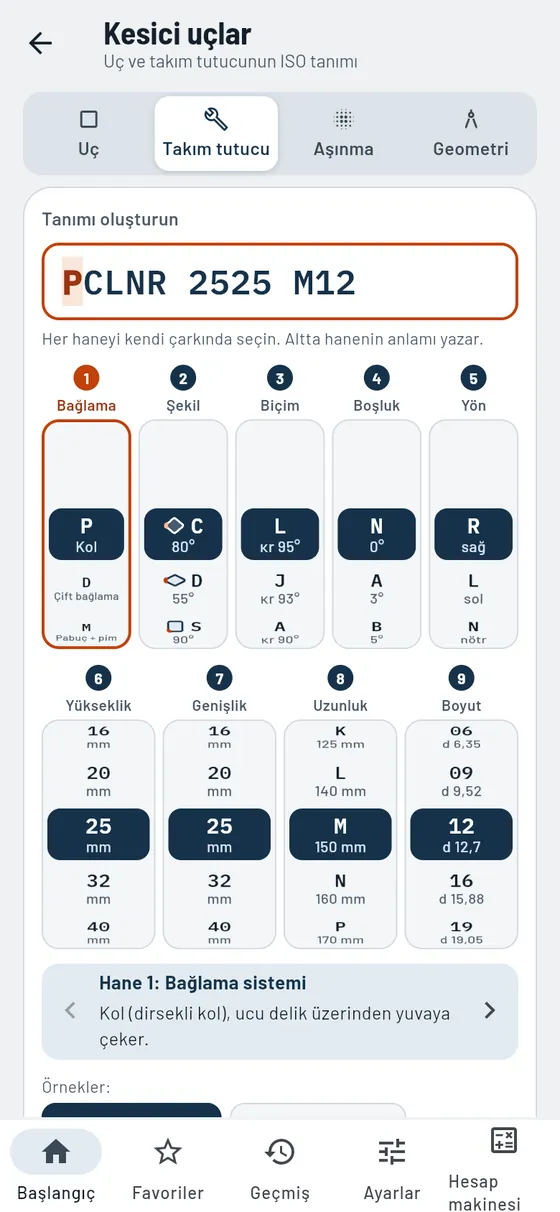
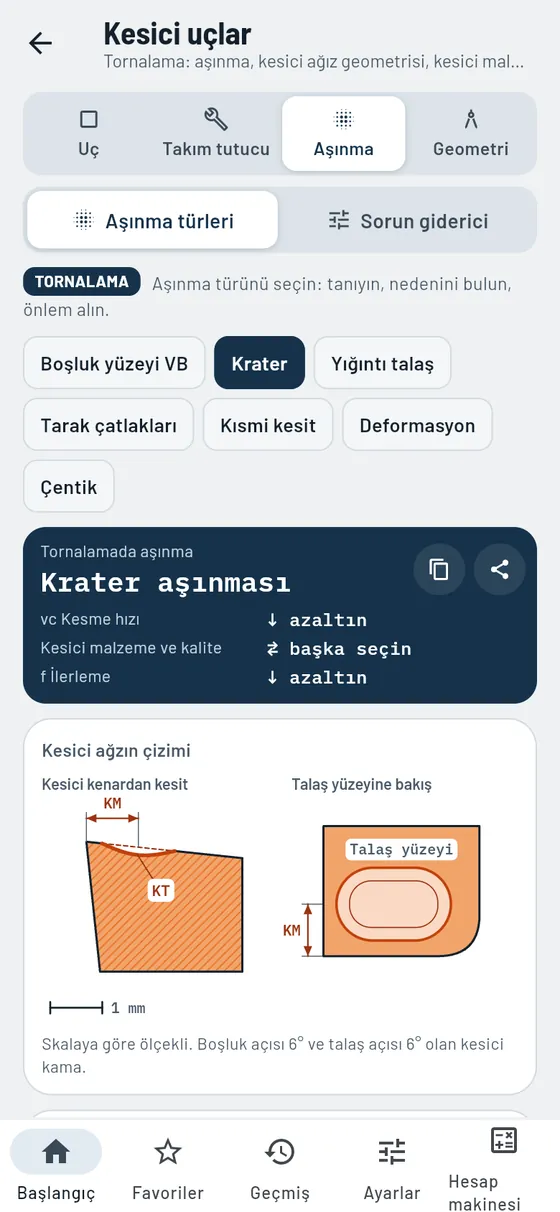
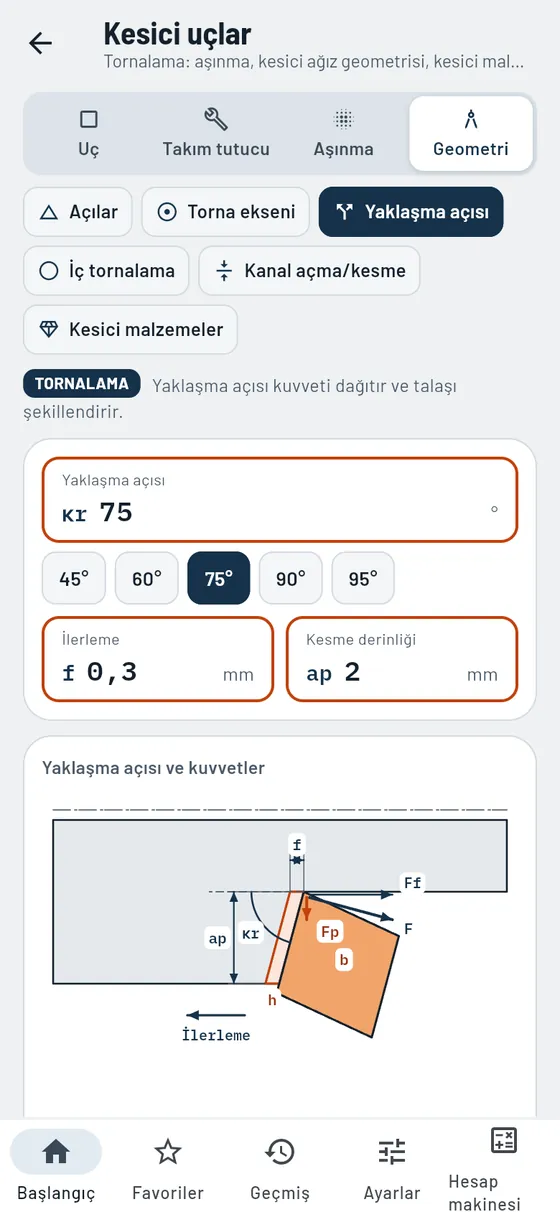
Kesici uçlar
ProCNMG, SVJBL ve benzerleri, karakter karakter çözülür.
Uç kutusundaki tanım bir koddur. Onu döner tekerleklerle hane hane ayarlarsınız; Gesello her haneyi açıklar, ucu ve takım tutucuyu ölçekli çizer. Buna aşınma, sorun giderici ve tornalamada kesici geometrisi eklenir.
- Ucu çözme
Biçim, boşluk açısı, büyüklük, kalınlık, köşe radyüsü, talaş kırıcı. - Her hane için döner tekerlek
Tanımı tekerlekte hane hane seçin, her biri kısa açıklamalı. - Ölçekli çizim
Ucun üstten görünüşü ve kesiti. - Takım tutucu
Yaklaşma açısı, sap ve uygun uç.
Modülde ayrıca
- Biçim sembolleriHer uç biçimi ölçekli köşe açısıyla küçük bir resim olarak.
- İç teğet daireden kesici kenar uzunluğuHesaplanmış, formül ve hesaplama adımlarıyla.
- Negatif veya pozitifBoşluk açısının uç ve kesme için ne anlama geldiği.
- Köşe açısı ve köşe radyüsüBüyük veya küçük köşe açısı, ayrıca teorik pürüz derinliği.
- Ölçekli takım tutucuTakım tutucunun uç ve yaklaşma açısıyla üstten görünüşü.
- Bağlama sistemleriKol, pabuç, vida veya çift bağlama karşılaştırmalı.
- Bilgilerin kontrolüTanımdaki uygunsuz veya alışılmadık haneleri bildirir.
- Aşınma türleriTanıma, nedenler, sonuçlar ve ayar parametreleri, kesici kenar çizimiyle.
- Sorun gidericiHata görünümünden çözüme: neyi artırmanız, azaltmanız veya kontrol etmeniz gerektiği.
- Kesici kamadaki açılarBoşluk, kama ve talaş açısı ve büyük veya küçük olmalarının etkisi.
- Kesici kenar merkezin üstünde veya altındaYükseklik doğru değilse açı hatası ve merkez çıkıntısı.
- Yaklaşma açısı ve kuvvetlerYaklaşma açısına göre talaş kalınlığı, pasif kuvvet ve ilerleme kuvveti.
- Bor baraÇelik, karbür ve sönümlü bara için en büyük sarkma boyu.
- Kanal açma ve kesmeEn büyük dalma derinliği ve en küçük kesici kenar genişliği, alın kesici ağzının biçimleri.
- Kesici malzemelerHSS'den elmasa kaba karşılaştırma, sınıf koduyla.
Kutuda CNMG 120408-PM yazıyor.
CNMG 120408-PM- Biçim
- Eşkenar dörtgen 80°
- İç teğet daire
- 12,7 mm
- Kalınlık
- 4,76 mm
- Köşe radyüsü
- 0,8 mm

Kesme sıvısı
ProEmülsiyonu doğru hazırlayın ve tamamlayın.
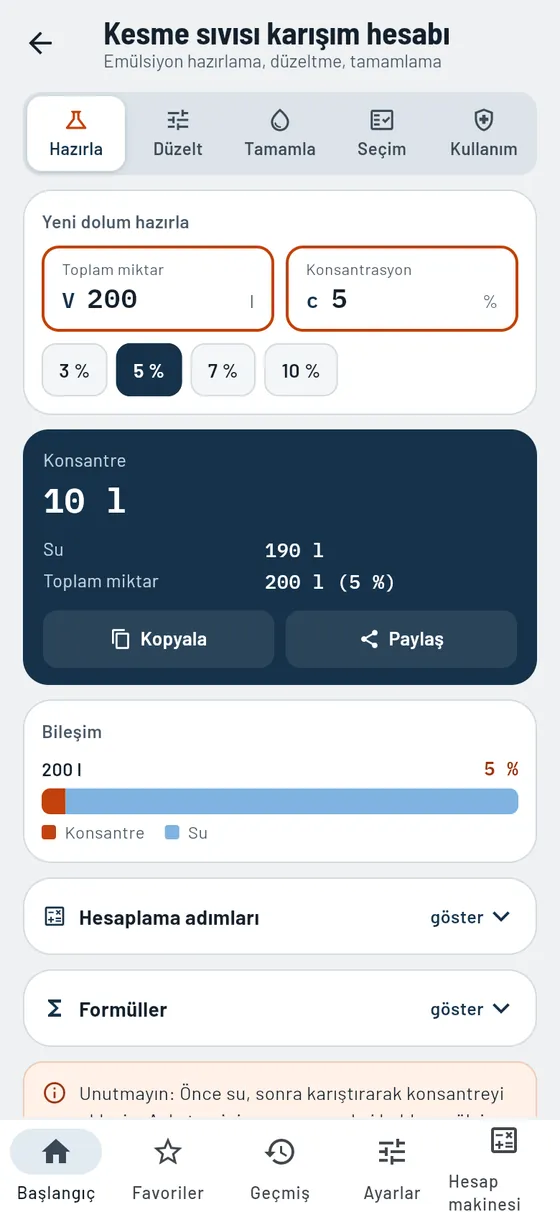
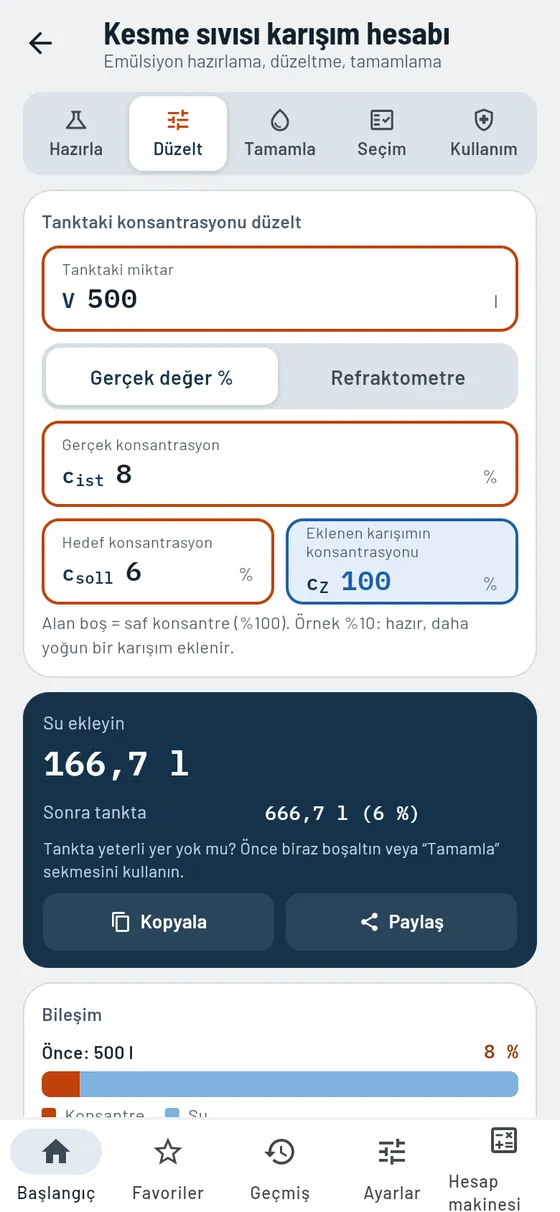
Fazla sulu olursa paslandırır, fazla yağlı olursa köpürür. Gesello ne kadar konsantre ve su gerektiğini hesaplar: hazırlarken, refraktometre ölçümüne göre düzeltirken ve tamamlarken.
- Hazırlama
Tank ve konsantrasyon için konsantre ve su. - Düzeltme
Gerçek değer yüzde olarak veya refraktometreden. - Tamamlama
Tankı yeniden hedef değere getiren karışım. - Seçim
Emülsiyon, solüsyon veya yağ, yönteme ve malzemeye uygun.
Modülde ayrıca
- İki yönde de düzeltmeÇok seyrek: konsantre veya daha zengin karışım. Çok yoğun: su.
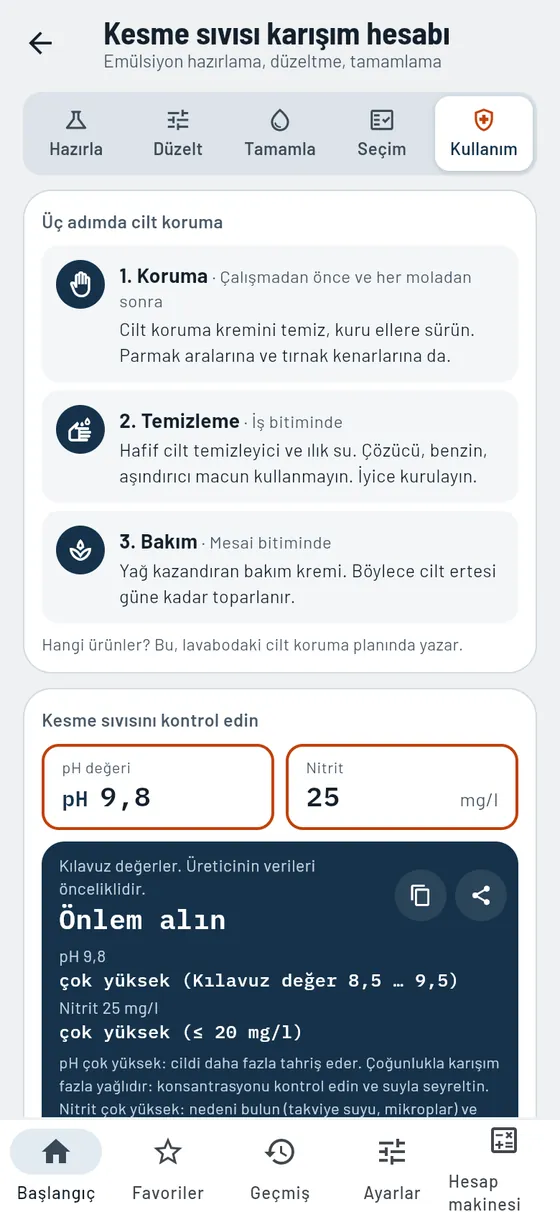
- Bakım değerlerini kontrol etmepH değerini ve nitriti girin: aralıkta mı, yoksa önlem mi gerekiyor.
- Cilt korumasıKoruma, temizleme, bakım: üç adımda.
- Koruma ve ilk yardımKoruyucu donanım ve göz veya cilt temasında ne yapılacağı.
- BertarafKullanılmış emülsiyonun doğru şekilde nasıl bertaraf edildiği.
Yeni makinenin 200 litrelik tankı var. Hedef: %5.
200 l5 %- Konsantre
- 10 l
- Su
- 190 l
Unutmayın: önce su, sonra konsantre.

Konik tornalama
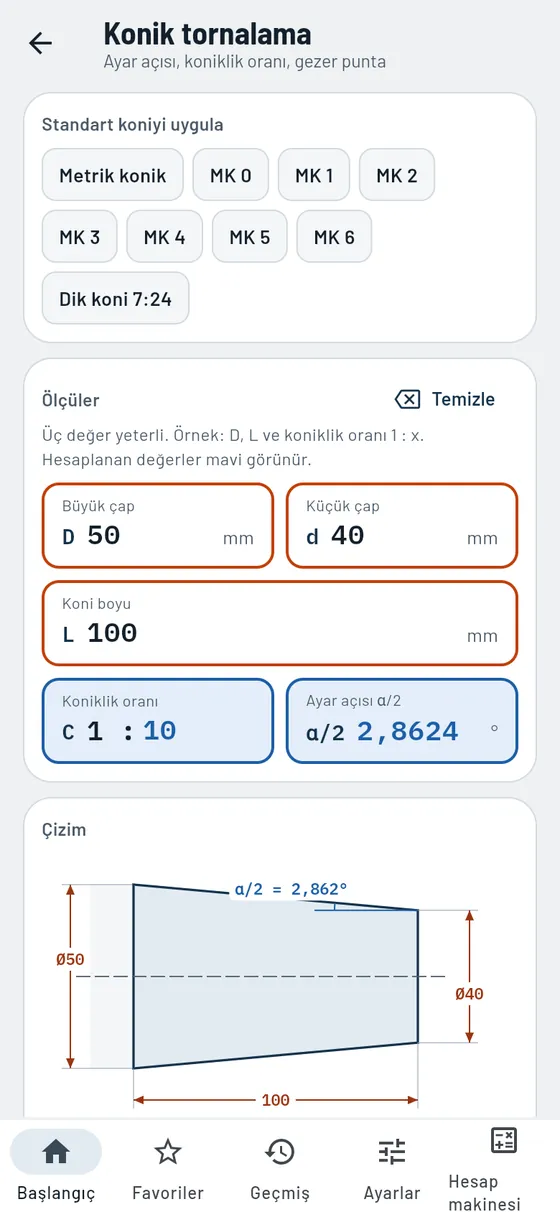
ÜcretsizÜst suport için ayar açısı, saniyesine kadar.
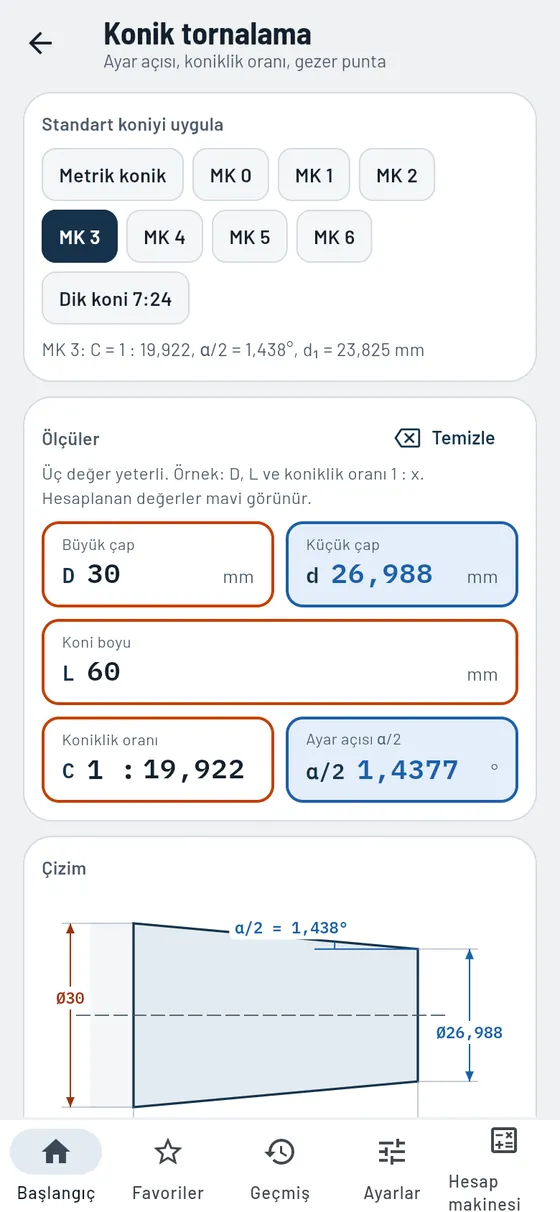
Üç değer yeterli, gerisini Gesello hesaplar. Üst suport açısını derece, dakika ve saniye olarak alırsınız. Mors konisi ve dik koniyi tek dokunuşla seçersiniz.
- Standart koniler
Metrik koni, Mors konisi 0–6, dik koni. - Üst suportu çevirme
Ayar açısı derece ve ° ′ ″ olarak. - Çizim
Girilen ölçüler turuncu, hesaplananlar mavi. - Gezer puntayı kaydırma
Uzun, ince koniler için kaçıklık.
Modülde ayrıca
- Koni açısı ve eğimKoni açısı α, eğim ve koniklik oranı hemen yanında.
- Radyüste paso derinliğiHer iki çaptan, radyal olarak ne kadar talaş kaldırmanız gerektiği.
- Hesaplama adımlarıHer değer yerine konmuş sayılarla.
Formül, hesap örneği ve tipik hatalar
Mors konisi 3 olan bir punta kovanı yeniden tornalanıyor.
MK 3- Koniklik oranı
- 1 : 19,922
- Üst suport
- 1° 26′ 16″

Yüzeyler
ÜcretsizRa, Rz ve ilerlemenizin bıraktığı pürüzlülük derinliği.
Teknik resim Ra istiyor, ölçü aletiniz Rz mi gösteriyor? Gesello dönüştürür ve olağan aralığı gösterir. Ayrıca ilerleme ve köşe radyüsünün hangi pürüzlülük derinliğini oluşturduğunu görürsünüz. Ve istenen yüzeye hangi yöntemlerin ulaşabildiğini.
- Ra ↔ Rz
Olağan aralık ve ölçüm uzunluğuyla. - Teorik pürüzlülük derinliği
Tornalama, çevresel frezeleme ve küresel freze, iz çizimiyle. - Hangi yöntem?
Yönteme göre ulaşılabilir pürüzlülük, diyagram olarak. - Açıklama
Profil üzerinde Ra ve Rz, teknik resimdeki işaretler.
Modülde ayrıca
- Tersine hesaplamaÜç değerden ikisini girin: ilerleme, köşe radyüsü veya pürüz derinliği.
- Eski pürüzlülük sınıfıDeğerinize karşılık gelen eski N sınıfı, eski teknik resimler için.
- MikroinçDeğeriniz mikroinç olarak da, ABD'den gelen teknik resimler için.
- Tolerans derecesine göre pürüzlülükNominal ölçü ve IT derecesi için uygun pürüzlülük.
- Tornalamada pürüz derinliği tablosuYaygın ilerlemeler ve köşe radyüsleri için pürüz derinliği bir bakışta.
- Yöntemleri sıralamaİnceliğe veya gruba göre; yalnızca uygun olanları veya tümünü gösterin.
- Profilde derin izRz'nin tek tek izlere neden Ra'dan daha güçlü tepki verdiğini gösterir.
Teknik resim Ra 1,6 istiyor. Ölçü aletiniz Rz gösteriyor.
Ra 1,6- yaklaşık karşılığı
- Rz 9,6 µm
- olağan aralık
- 6,4 … 11,2 µm
Dönüşümler kılavuz değerlerdir.

Delik dairesi ve delik düzenleri
ProHer delik düzeni için koordinatlar ve NC satırı.
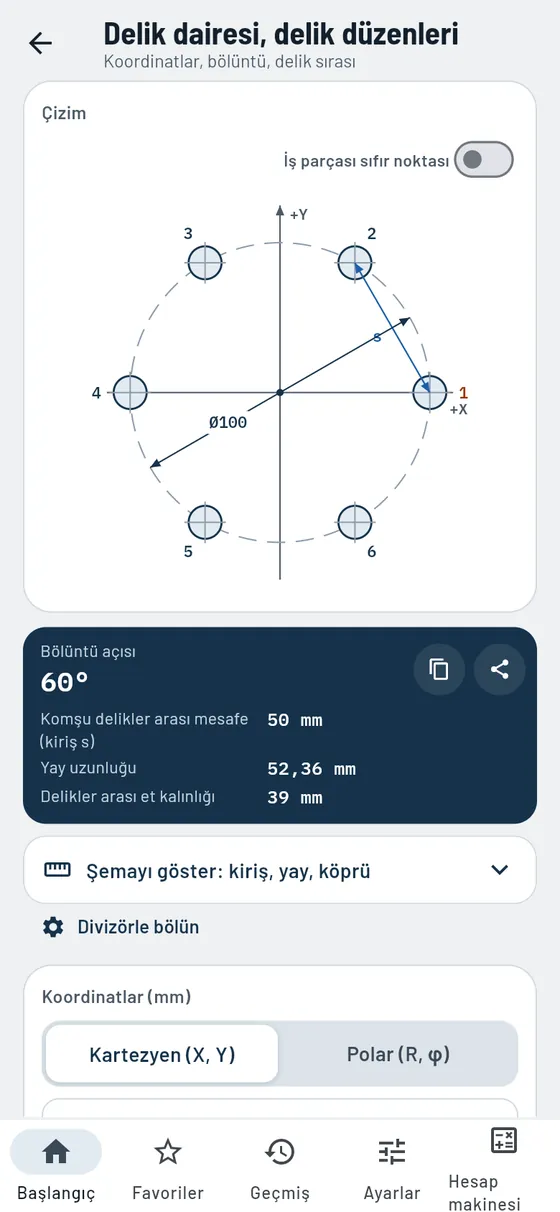
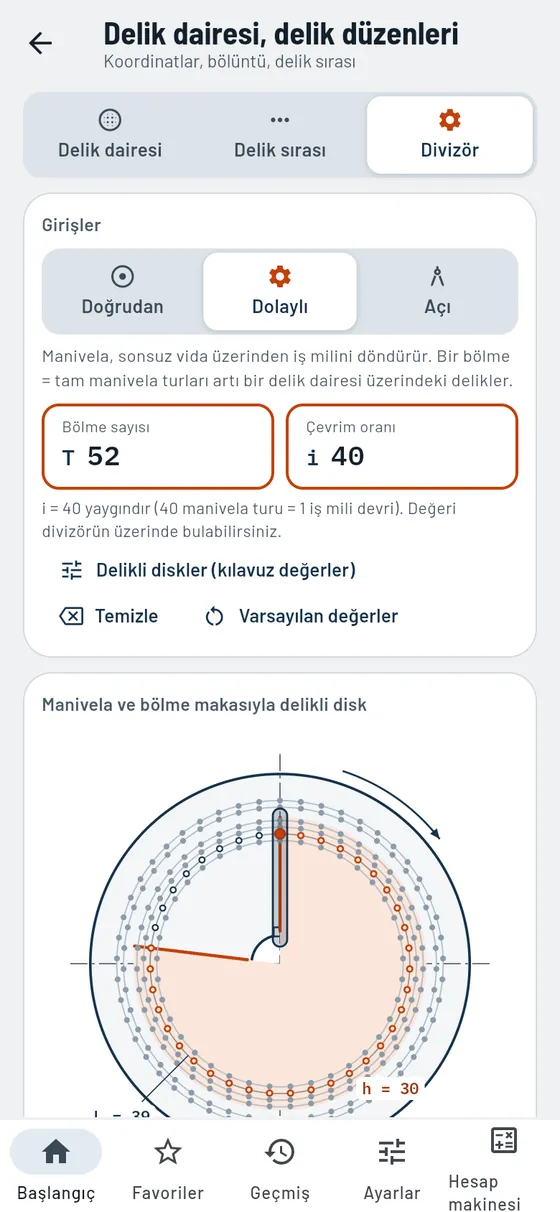
Ø100 delik dairesinde altı delik mi? Gesello resmi ölçekli çizer, tüm X ve Y değerlerini hesaplar ve çevrimi yazar. İş parçası sıfır noktasını kendiniz belirlersiniz.
- Delik dairesi
Tam veya kısmi daire, başlangıç açısı, dönüş yönü. - İş parçası sıfır noktası
Köşe veya merkez, ölçüler doğrudan çizimde. - Koordinatlar
Kartezyen veya polar, kopyalamaya hazır. - NC satırı
Delik dairesi ve delik sırası çevrimi, eklemeye hazır. - Delik sırası
Çok sıralı ve eğik de olabilir.
Modülde ayrıca
- Divizör: doğrudan bölmeBölüm başına kilit adımları ve bölme diskinin olası bölüm sayıları.
- Divizör: dolaylı bölmeManivela turları, delik dairesi ve bölme makası, bölüm başına manivela konumuyla.
- Açısal bölmeBölüm sayısı yerine derece ve dakikaya göre bölme.
- Delik dairesinden divizöreAynı bölüm tek dokunuşla divizörde.
- Kiriş, yay ve ara etKomşu deliklerin aralığı ve aradaki malzeme, şemayla.
- Kenar mesafeli delik sırasıUzunluğu ve kenar mesafelerini veya delik aralığını girin, ham parça çizilir.
- İşleme sırasıSatır satır veya zikzak, mini çizim ve kısa boş yollarla.
- Konum numaralı tabloHer delik teknik resim için numaralı, kopyalamak ve paylaşmak için.
Formül, hesap örneği ve tipik hatalar
Bir flanşa Ø100 üzerinde altı delik açılacak.
Ø 1006 delik- Bölüntü
- 60°
- Aralık
- 50 mm
- Delik 2
- X 25 / Y 43,301

Taşlama taşları
ProTaşlama taşını okuyun, devir sayısını kontrol edin, güvenle bağlayın.
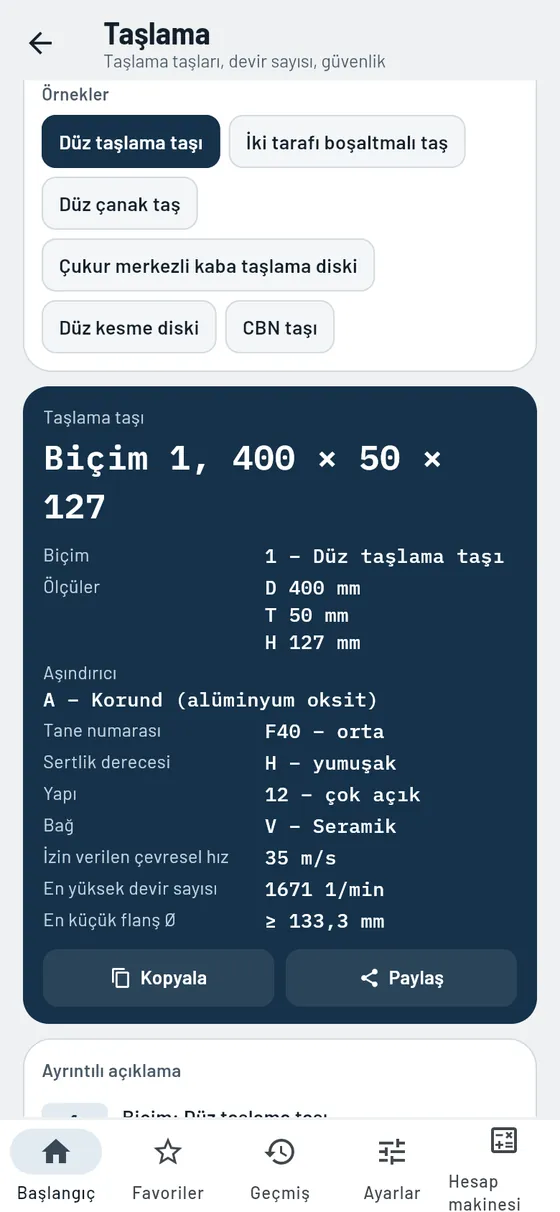
Etiketteki tanımı yazın. Gesello her karakteri açıklar ve taşı ölçekli çizer. En yüksek devir sayısı, flanş çapı ve bağlama kontrol listesi de hemen yanında.
- Tanımı çözme
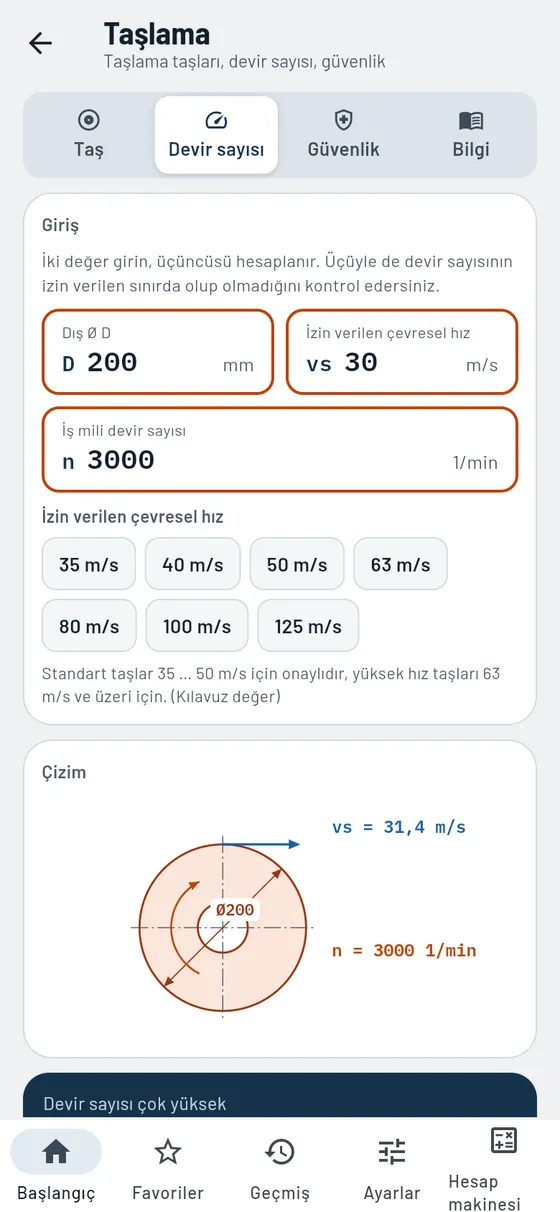
Biçim, ölçüler, aşındırıcı, tane numarası, sertlik, yapı, bağ, hız. - En yüksek devir sayısı
Çap ve çevresel hızdan, iş mili fazla hızlıysa uyarıyla. - Flanşları kontrol etme
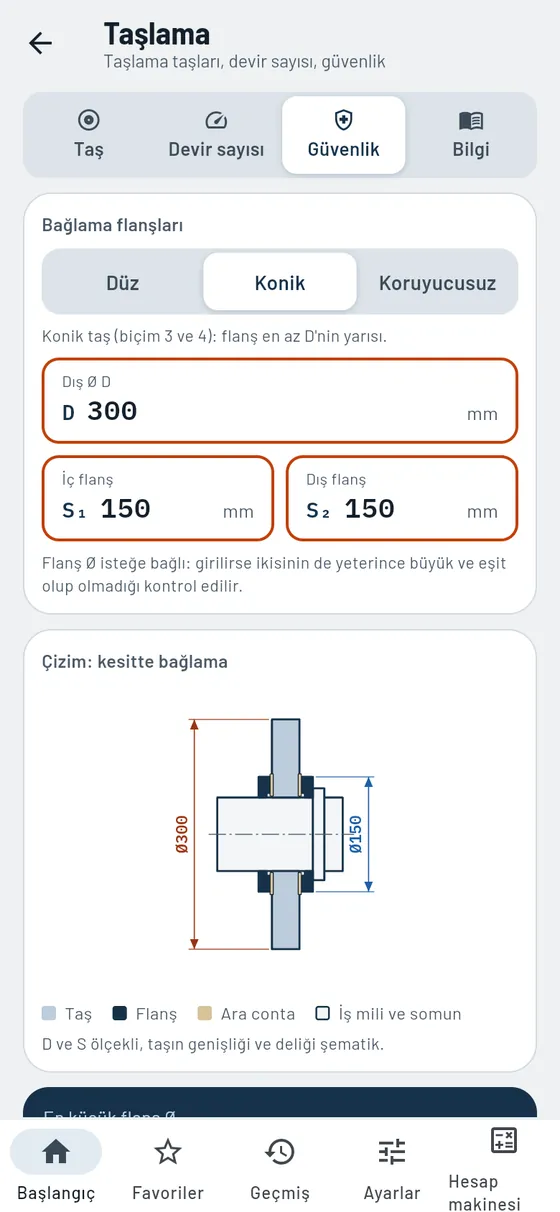
Taş biçimine göre en küçük flanş çapı, bağlama çizimiyle. - Bağlama kontrol listesi
Ses testi, ara pullar, koruyucu kapak, deneme çalıştırması, taş düzeltme. - Taşlamaya başvurun
Çizimli yöntemler, aşındırıcılar, bağlar, tane numarası seçimi.
Modülde ayrıca
- En büyük taş Øİş mili devrinizde taşın en fazla ne kadar büyük olabileceği.
- Devir sayısı tablosuYaygın taşların en yüksek devir sayısı bir bakışta.
- Elmas ve CBN taşlarKonsantrasyon ve tane büyüklüğü de açıklanır.
- Seçim yardımıHangi taşın malzemeye ve işe uyduğu.
- Akış ve kıvılcımsız geçişTaşlama işlemi adım adım, paso derinliği, boyuna veya dalma taşlama.
- Hız oranıMalzemeye göre q için kılavuz değerler, silindirik ve düzlem.
- Taş düzeltme ve profil vermeTaşı ne zaman ve hangi ayar değerleriyle düzelteceğiniz.
- Balans ayarıBalans ayarı ve deneme çalıştırması kısaca açıklanır.
- Manyetik tablaDoğru bağlama ve ardından demanyetize etme.
- Soğutma ve taşlama yanığıKesme sıvısı böyle ulaşır, yüzey bölgesi böyle serin kalır.
- Taşlama hatalarıTanıma, nedenler ve çözüm.
Etikette 1 – 400 × 50 × 127 – A/F40 H 12 V – 35 yazıyor.
1 – 400 × 50 × 127 – A/F40 H 12 V – 35- Aşındırıcı
- Normal korund
- Tane numarası
- F40, orta
- Bağ
- seramik
- n maks
- ≈ 1671 1/min
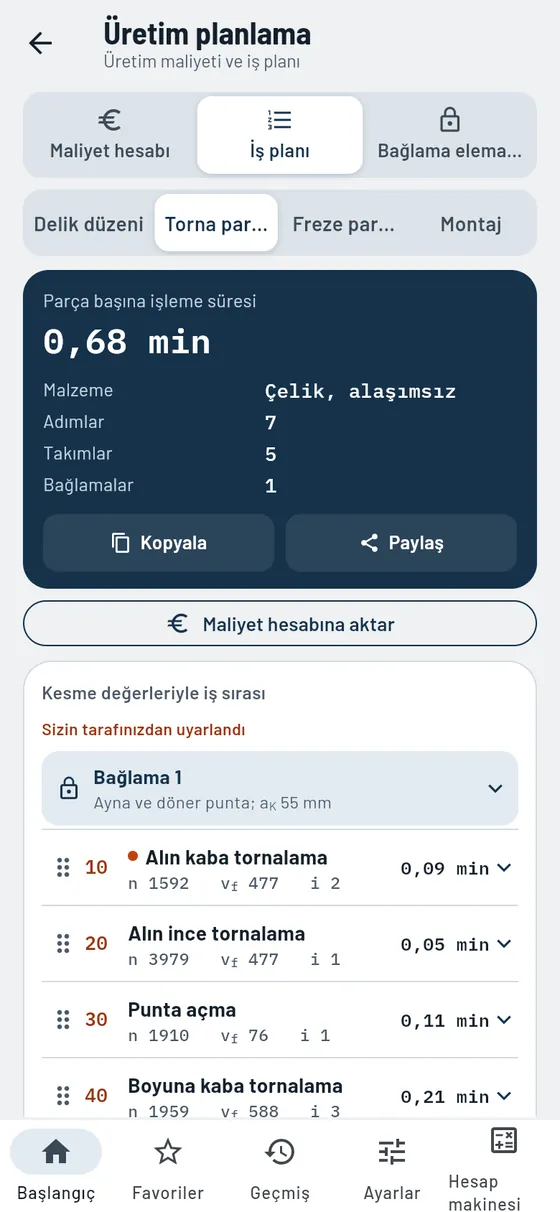
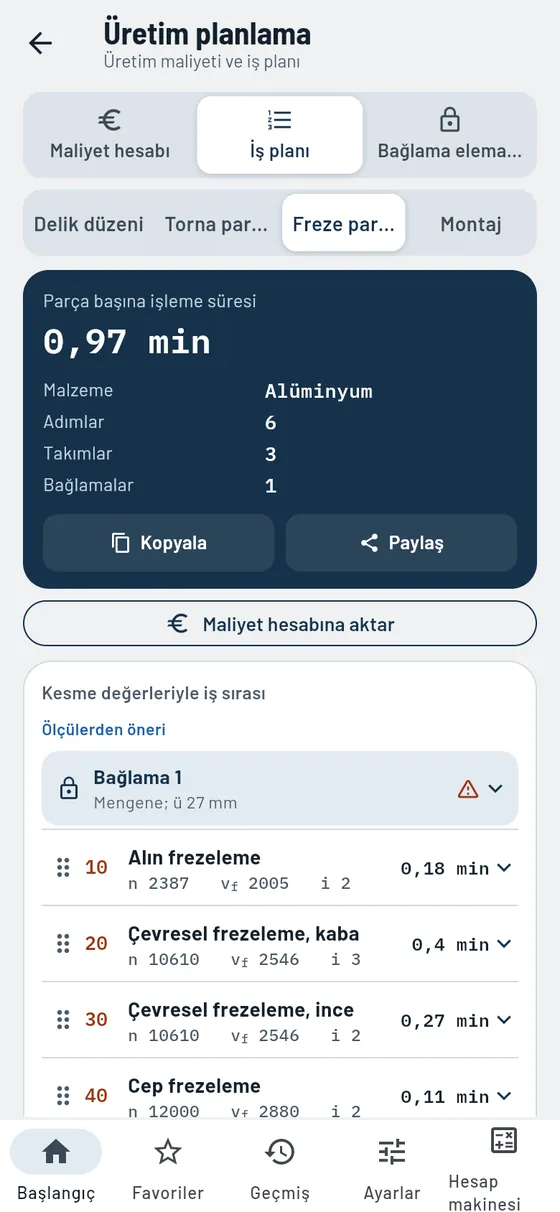
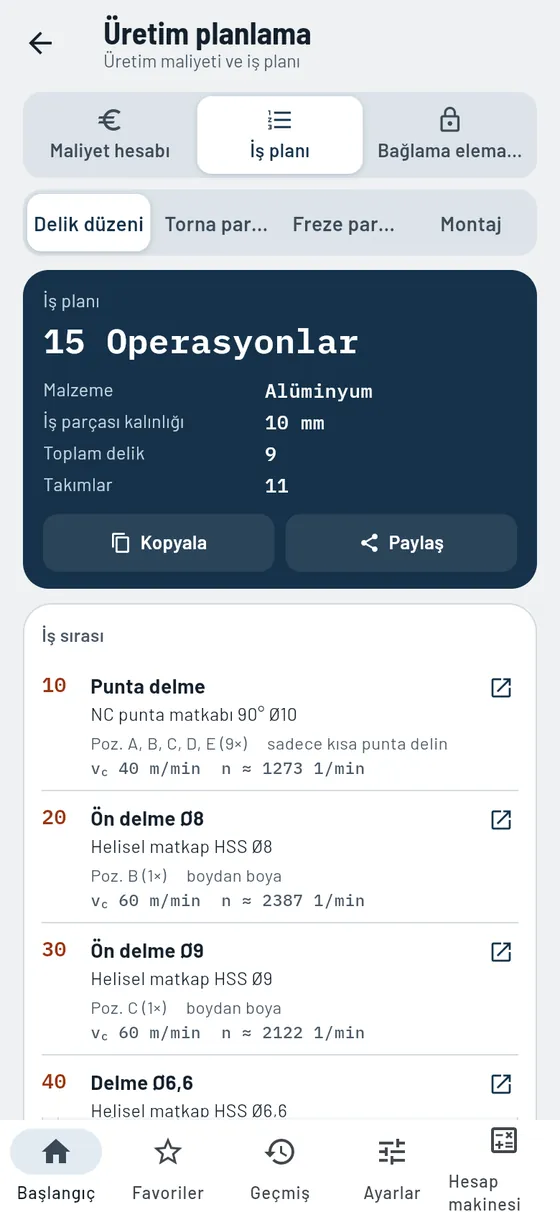
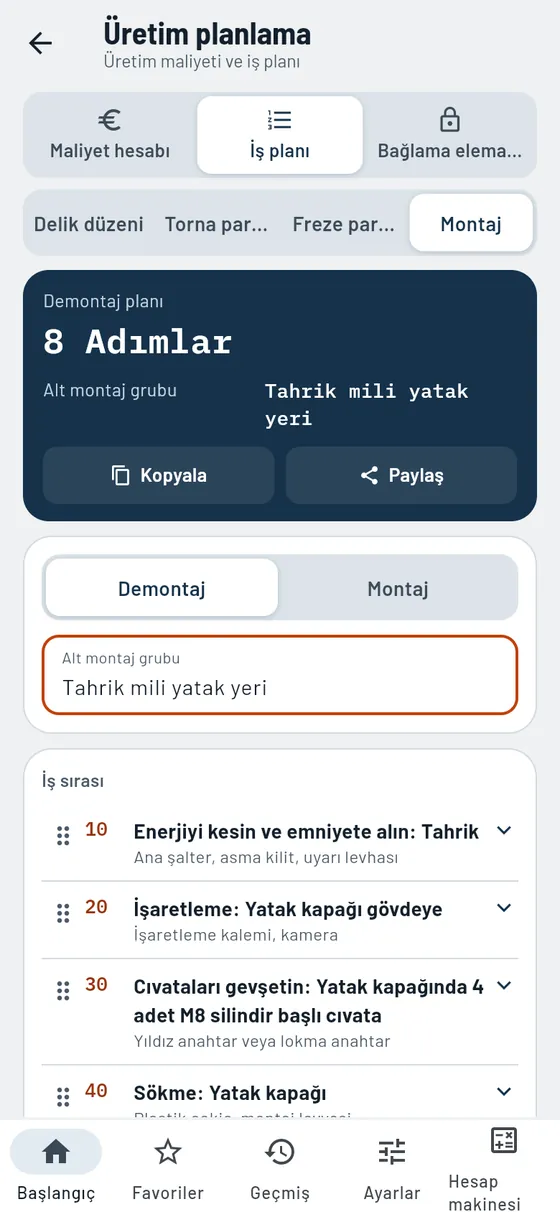
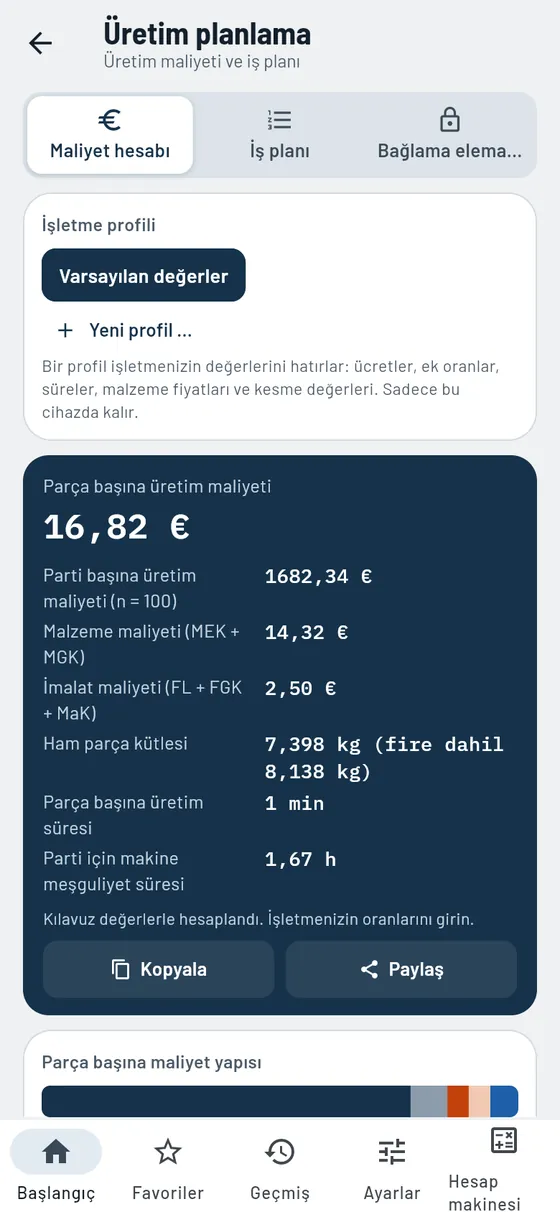
Üretim planlama
ProParça kaça mal olur ve adım adım nasıl üretilir?
Üretim planlama; delik düzenleri, torna parçaları, freze parçaları ve montaj grupları için iş planları oluşturur: işlemler mantıklı sırada, her adımda takım, devir sayısı, ilerleme ve süreyle. Her adımı değiştirebilir, ekleyebilir veya silebilirsiniz. Ayrıca parça ve parti başına üretim maliyetini hesaplar. Ücret oranları ve kesme değerleri kılavuz değerlerdir; bunları bir profilde kendi işletmenizin değerleriyle değiştirirsiniz.
- Torna parçası iş planı
Alın tornalama, punta deliği, kaba talaş, finiş, kanal ve diş; kesme değerleri ve sürelerle. - Freze parçası iş planı
Alın frezeleme, kontur, cep, kanal, delikler ve dişler; bağlamalar ve işleme süresiyle. - Delik düzeni iş planı
Dişler, geçme delikleri ve havşalar doğru sırada; kılavuz deliği ve derinlikle. - Montaj ve bağlama elemanları
Montaj grupları için montaj ve demontaj sırası, her bağlamaya uygun bağlama elemanı. - Üretim maliyeti
Parça ve parti başına malzeme, işçilik, makine ve ek oranlar. Ana süre iş planından alınır. - İşletmenizin profili
Ücret oranları, ek oranlar, takımlar ve kesme değerlerini kaydedin, yalnızca bu cihazda.
Modülde ayrıca
- PDF olarak iş planıHazır sayfayı paylaşın veya yazdırın, kopyalamak için metin olarak da.
- Tutarlılık kontrolüMantıksız sıra, kırılma veya çarpışma tehlikesinde uyarılar.
- Her adım için çizimİşlenen bölge turuncu, takım yolu ve ilerleme yönüyle.
- Her bağlama için bağlama planıAyna, sarkma boyu ve iş parçası sıfır noktası çizim olarak.
- Demontajı tersine çevirmeDemontaj planından tek dokunuşla montaj planı.
- Adımları sıralamaMontaj adımlarını tutamaktan sürükleyerek doğru sıraya koyun.
- Takım bağlamaSalgı kılavuz değerleriyle bağlayıcılar, HSK ve SK kesitte.
- İş parçası bağlamaTornalama ve frezelemede, seçim yardımı ve kontrol listesiyle.
- Grafik olarak maliyetlerMaliyet yapısı çubuk olarak, parti büyüklüğüne göre üretim maliyeti.
Bir kapağa 12 mm derinliğinde dört adet M8 diş, iki adet Ø8 H7 geçme deliği ve iki havşa açılacak.
4 × M8 × 122 × Ø8 H72 × havşa- İşlemler
- 9
- Takımlar
- 7
- Kılavuz deliği
- Ø6,8 mm
- Raybalama öncesi büyütme delmesi
- Ø7,8 mm
Ücret oranları ve devir sayıları kılavuz değerlerdir.
Malzemeler
Çelikte ne var, malzeme ne kadar ağır, parça ne kadar sert?
Ağırlıklar
ÜcretsizMalzeme ne kadar ağır ve levhadan ne kadar artar?
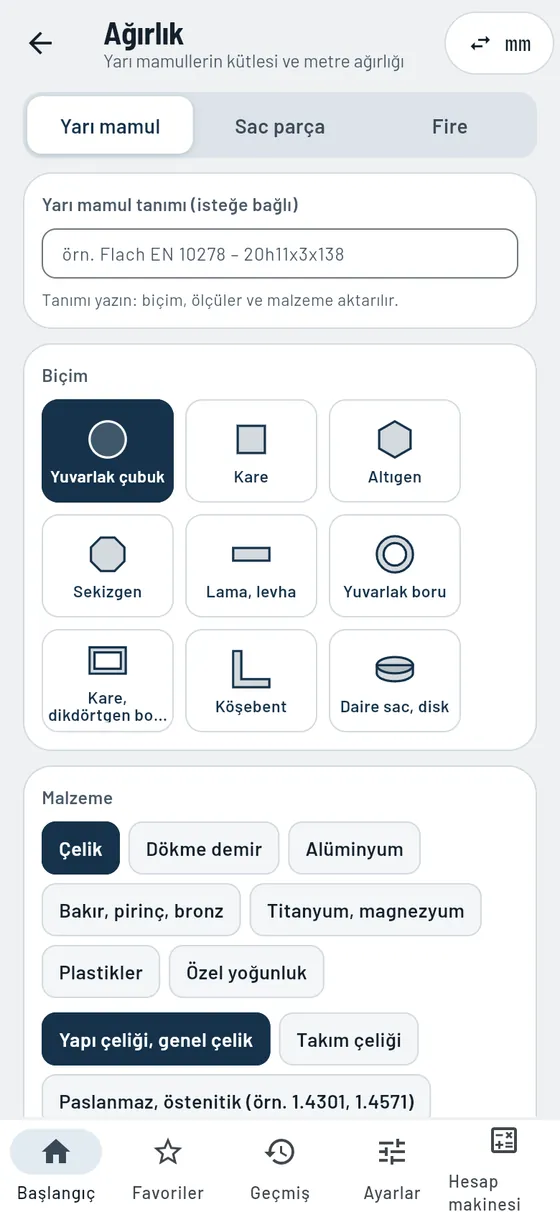
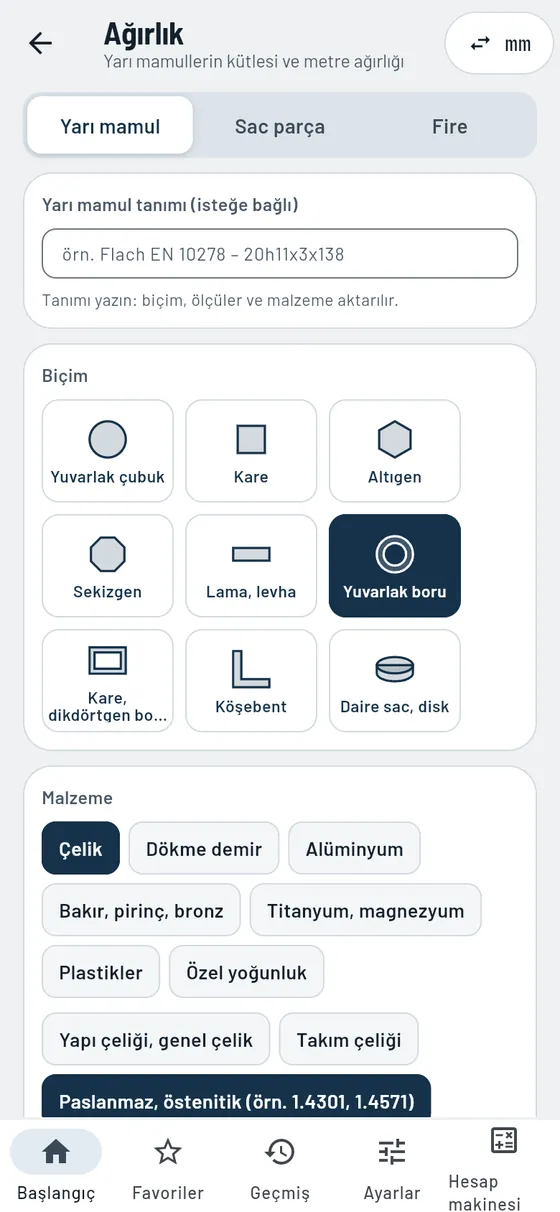
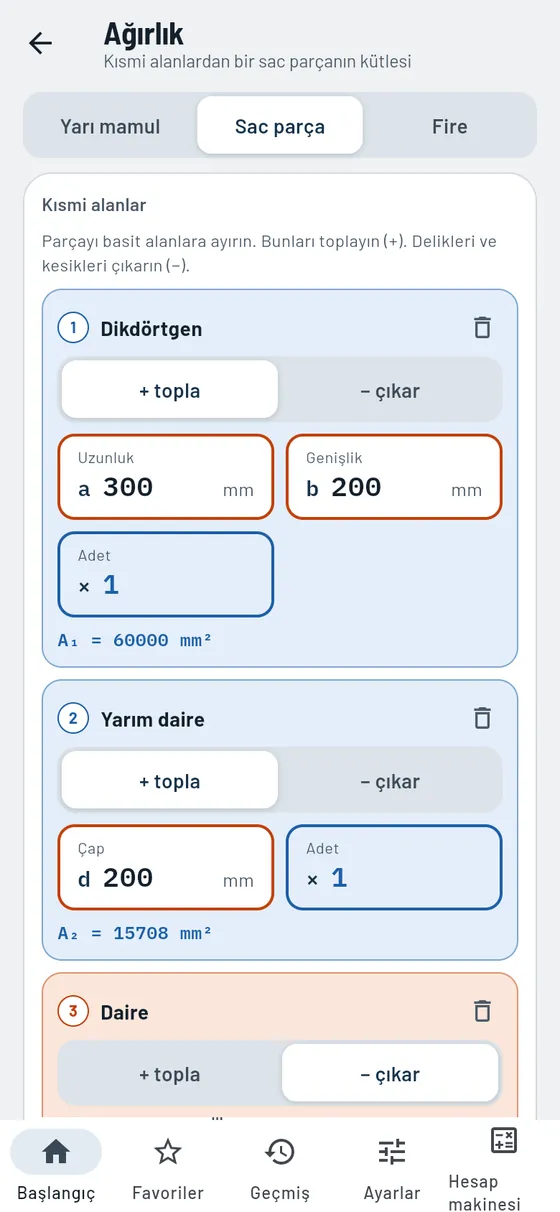
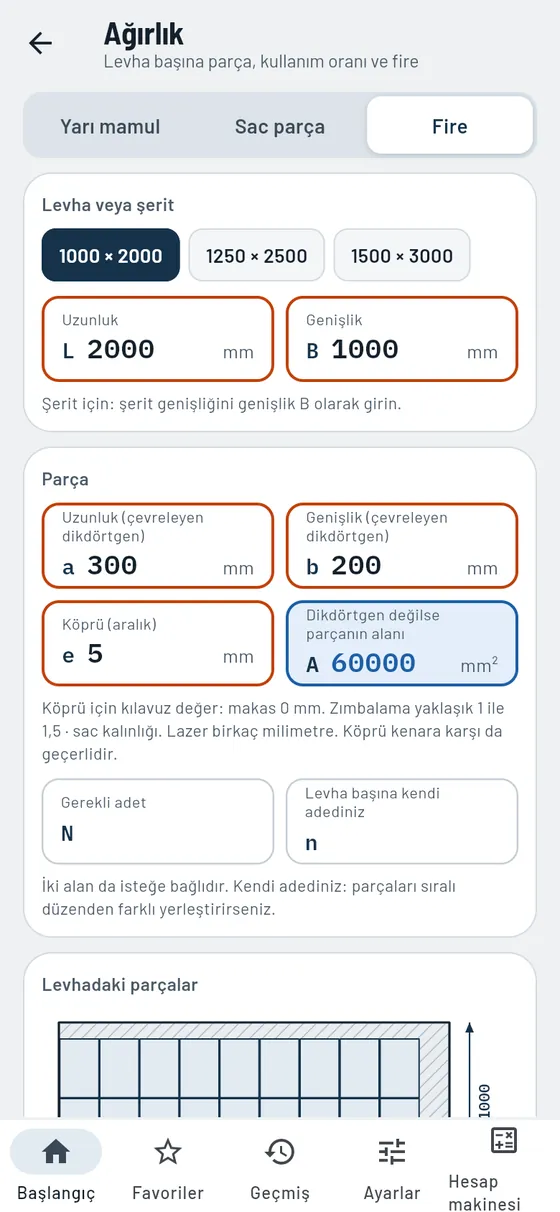
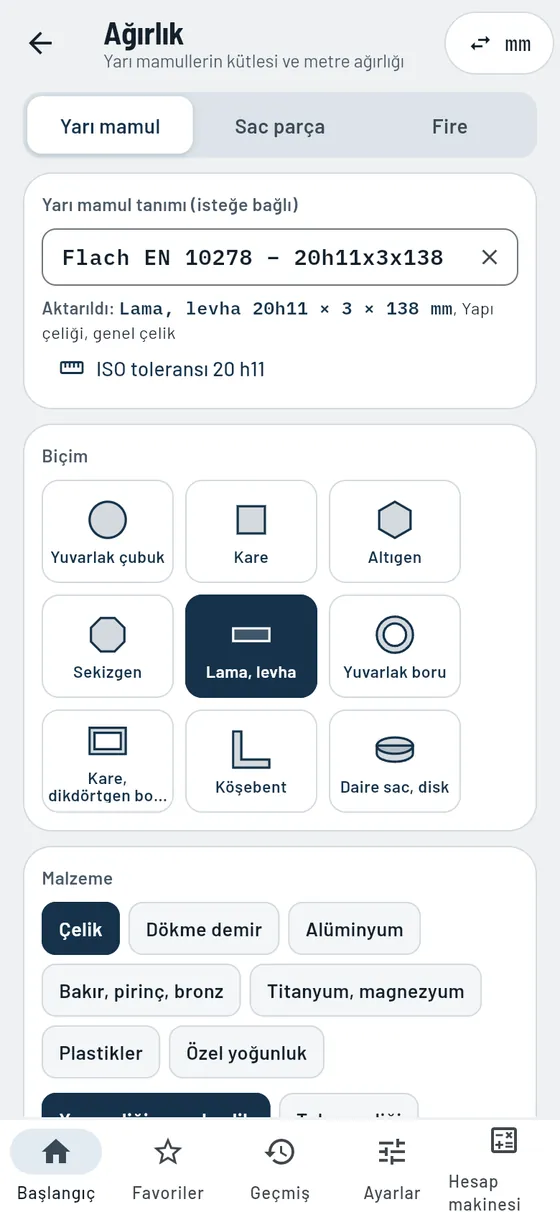
Biçime dokunun, malzemeyi seçin, ölçüleri girin: Gesello yarı mamullerin kütlesini ve metre ağırlığını hesaplar. Bir sac parçayı basit yüzeylerden oluşturur, delikleri ve kesimleri çıkarırsınız. Fire hesabı, bir levhaya kaç parça sığdığını ve ne kadar artık kaldığını gösterir. Sipariş, taşıma ve maliyet hesabı için pratik.
- Dokuz yarı mamul biçimi
Yuvarlak, kare, altıgen, lama, boru, köşebent, daire sac ve fazlası, tanımdan da. - 20'den fazla malzeme
Çelik, döküm, alüminyum, bakır, pirinç, titanyum, plastikler veya kendi yoğunluğunuz. - Sac parça
Dikdörtgen, üçgen, yamuk, daire ve halkadan oluşturun, delikleri çıkarın. Levha ölçüleriyle. - Fire
Levha veya şerit başına parça, kullanım oranı, yerleşim ve kenar payı. - Adet
Toplam ağırlık, toplam uzunluk ve yüzey alanı. - Çizim ve hesaplama adımları
Ölçülü kesit, kütleye kadar hesap.
Modülde ayrıca
- Kesit ve köşeler arası ölçüKesit alanı, köşeler arası ölçü ve çevre hemen yanında.
- Libre ve fitİnç ayarında libre cinsinden kütle ve fit başına ağırlık.
- Tanıma göre toleransTolerans sınıfına doğrudan yarı mamul bilgisinden bakın.
- Sac parçadan fireyeBitmiş sac parçayı tek dokunuşla levha üzerinde kontrol edin.
- Kalan şeritKalan şeritteki döndürülmüş parçalar da sayılır.
- Adet için levha sayısıSiparişiniz için kaç levhaya ihtiyacınız olduğu.
Bir metre 60 × 5 paslanmaz çelik boru gönderilecek.
BoruPaslanmaz çelik60 × 5 × 1000- Kütle
- 6,83 kg
- Metre ağırlığı
- 6,83 kg/m

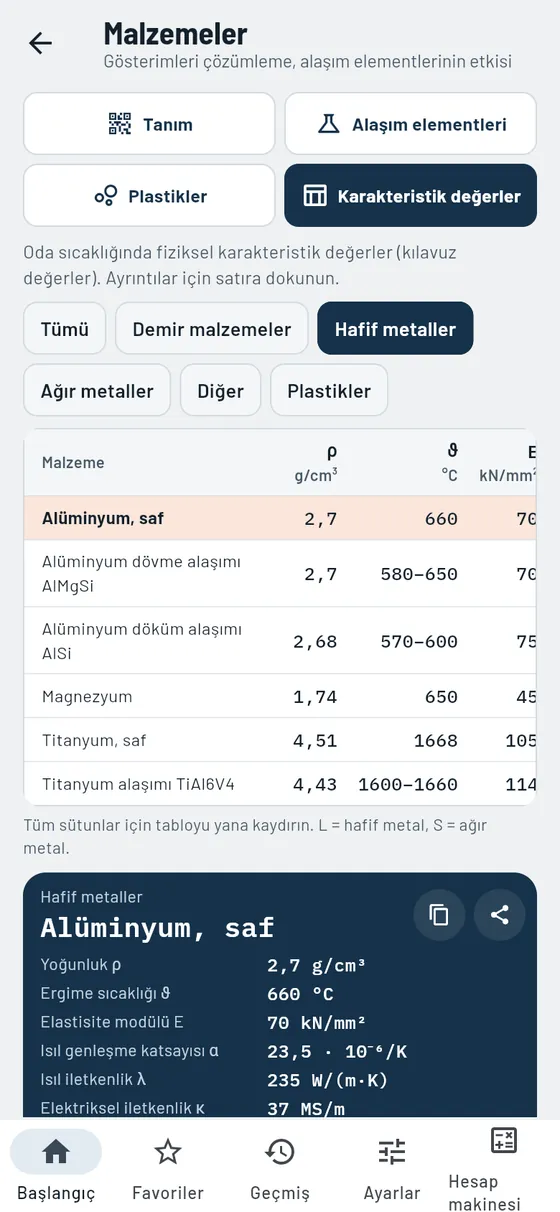

Malzemeler
ProÇelik adlarını bir usta gibi okuyun.
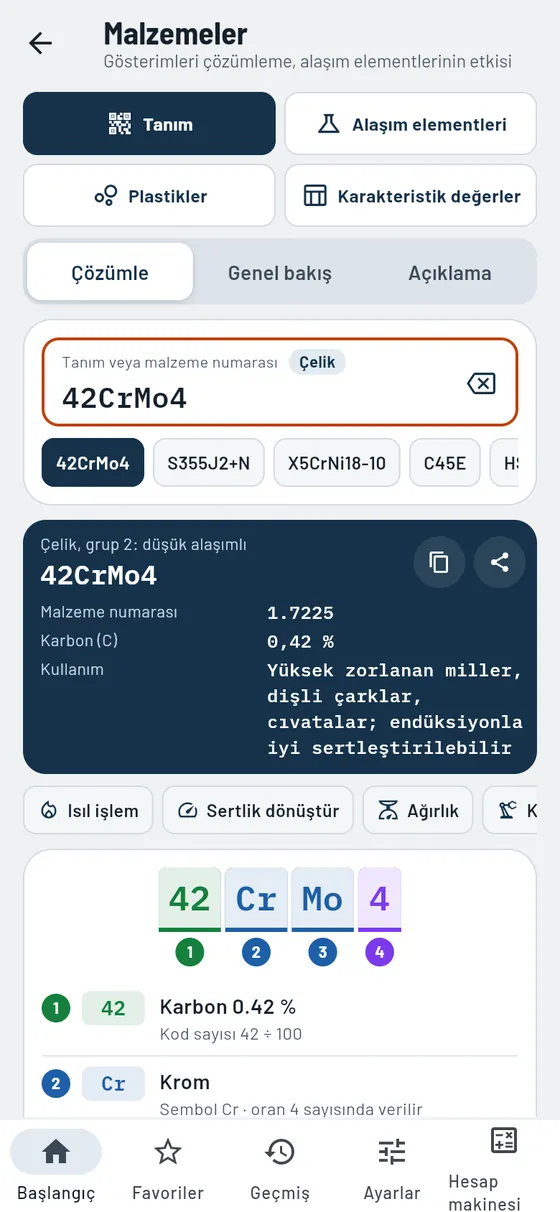
42CrMo4, S355J2, 1.4301: Gesello her tanımı renkli parçalara ayırır ve açıklar. Karbon oranını, alaşımı ve tipik kullanım alanını öğrenirsiniz. Ayrıca: her alaşım elementinin çeliği nasıl değiştirdiği, plastikler ve malzeme gruplarının karakteristik değerleri.
- Çözme
Çelik, döküm, alüminyum, bakır ve eski tanımlar. - Çubuk grafik olarak içerikler
Karbon ve alaşım elementleri bir bakışta. - Alaşım elementleri
Krom, nikel veya molibden ne sağlar. - Matris
Element ve özellik tek tabloda.
Modülde ayrıca
- Yarı mamul bilgisini okumaİrsaliyeden biçim, ölçüler, tolerans ve malzeme, ağırlığa geçişle.
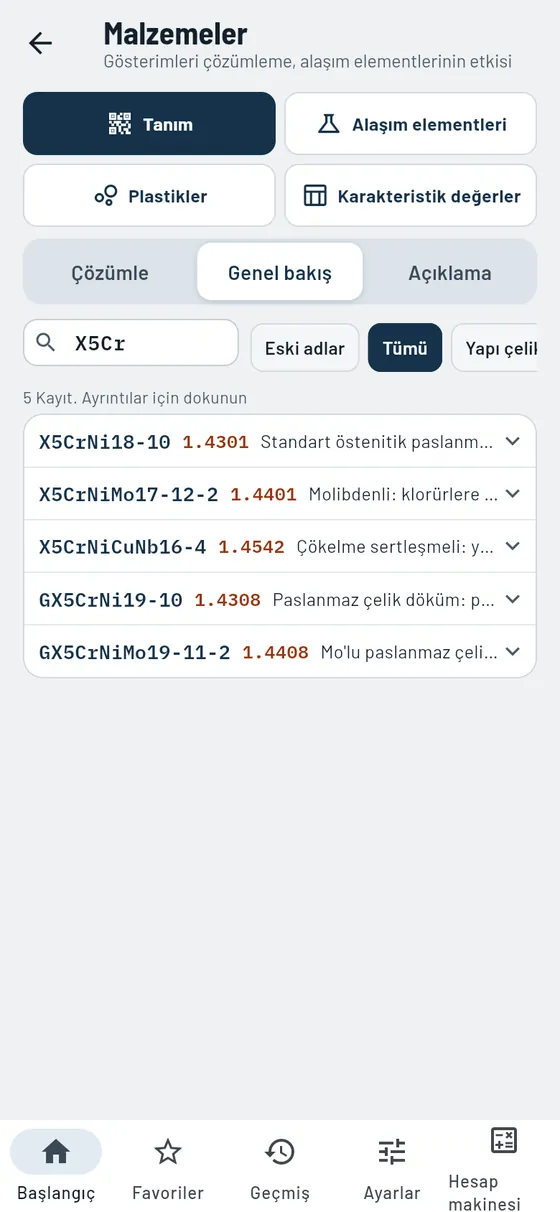
- Yaygın türlere genel bakışKısa ad, malzeme numarası ve kullanım alanı, aramayla.
- Tanımın açıklamasıAlaşımsız, düşük ve yüksek alaşımlı, yüksek hız çeliği, döküm, alüminyum ve bakır.
- Dökme demirLamel grafitli, küresel grafitli ve temper döküm basitçe açıklanır.
- Malzemeye göre kesme değerleriTornalama, frezeleme, delme ve diş için kılavuz değerler, HSC için de.
- Özelliğe göre aramaHangi elementlerin sertliği, tokluğu veya korozyon direncini değiştirdiği.
- PlastiklerKısa sembolleri çözümleme, gruplar, geri dönüşüm kodu ve tipik parçalar.
- Karakteristik değerlerMalzeme grubuna göre yoğunluk, erime sıcaklığı, elastisite modülü, ısıl genleşme ve iletkenlik.
- Hafif veya ağır metalTüm metaller bir yoğunluk skalasında.
- Isıyla boy değişimiUzunluk ve sıcaklık değişiminden hesaplanan genleşme.
- Diğer modüllere geçişSertliği dönüştürün ve kesme değerlerini doğrudan açın.
İrsaliyede 42CrMo4 yazıyor.
42CrMo4- Grup
- Islah çeliği
- Malzeme numarası
- 1.7225
- Karbon
- 0,42 %
- Krom
- yaklaşık %1


Sertlik dönüştürme
ProHRC, HV, HB ve çekme dayanımı arasında dönüşüm.
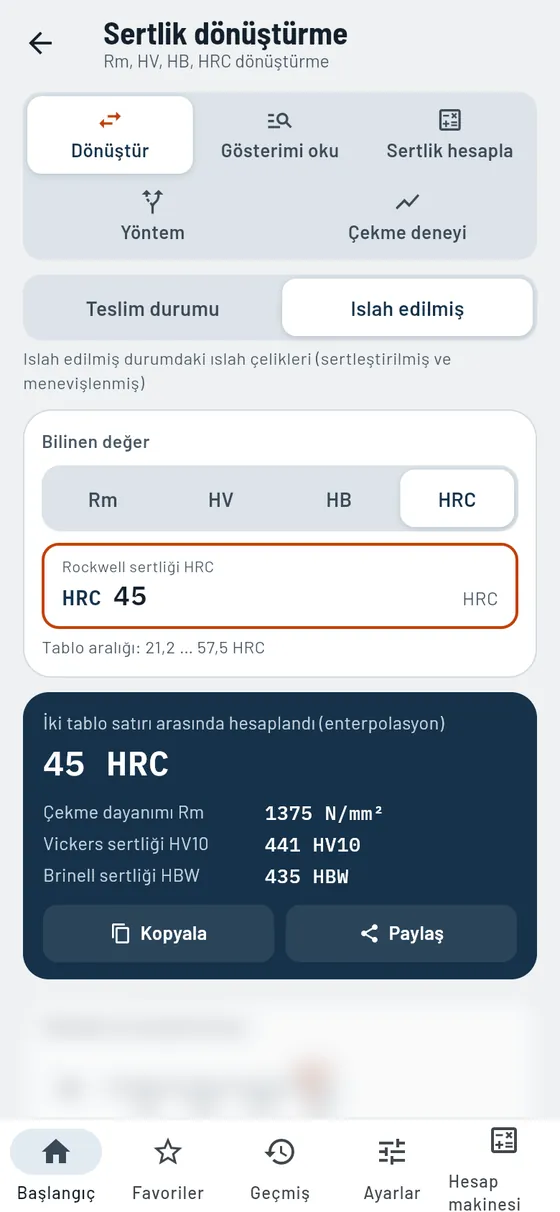
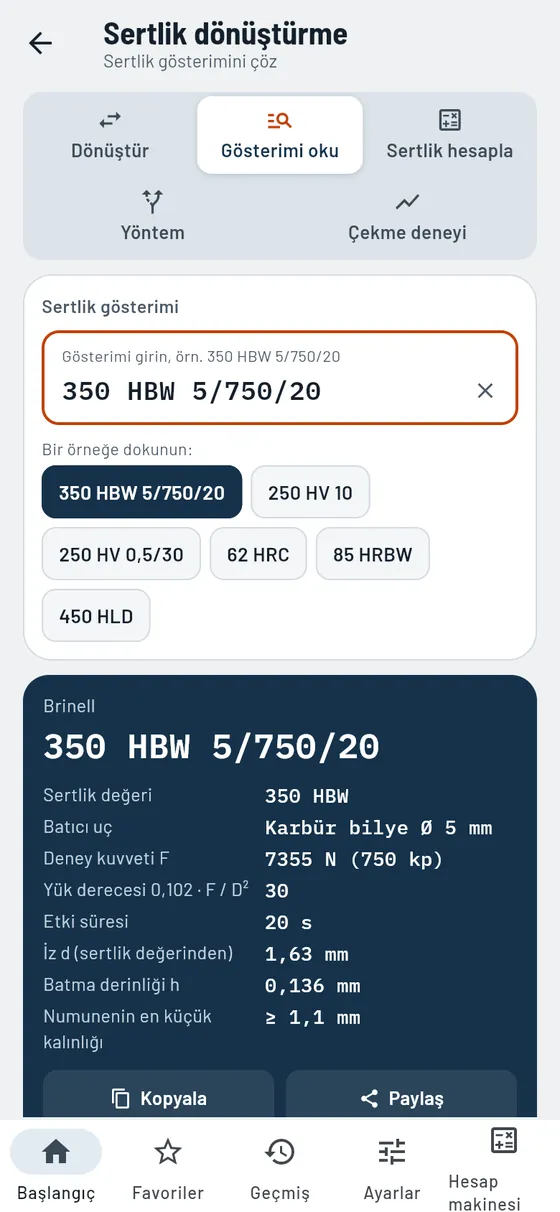
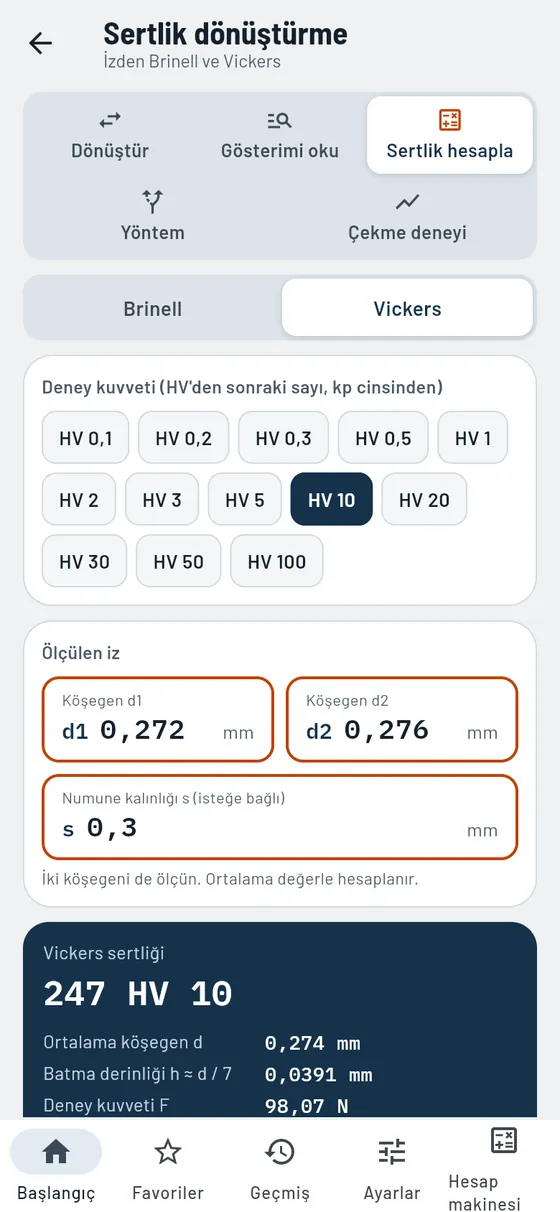
Muayene raporu HRC, teknik resim HV mi diyor? Gesello dönüştürür ve dört skalanın hepsini yan yana gösterir. Ara değerler izlenebilir şekilde enterpole edilir. Ayrıca sertlik bilgilerini okur, izden Brinell ve Vickers hesaplar ve çekme deneyini değerlendirirsiniz.
- Dört skala
Rockwell, Vickers, Brinell ve çekme dayanımı. - İki malzeme grubu
Teslim durumu veya ıslah edilmiş. - Sertlik cetveli
Eşdeğer değerler tek çizgide.
Modülde ayrıca
- Sertlik gösterimini okuma400 HV10 gibi bilgiler çözümlenir, iz çizimiyle.
- İzden sertlikÖlçülen izden Brinell ve Vickers, hesaplama adımlarıyla.
- Hangi deney yöntemi?Malzeme, durum ve kalınlığa göre karar yardımı.
- Çekme deneyiRm, Re, kopma uzaması ve büzülmeyi değerlendirin, gerilme-uzama diyagramıyla.
- Çentik darbe deneyiTokluk hakkında ne söylediği kısaca açıklanır.
Islah edilmiş bir parça 45 HRC. Bu yaklaşık hangi çekme dayanımına karşılık gelir?
45 HRCıslah edilmiş- Çekme dayanımı
- ≈ 1375 N/mm²
- Vickers
- ≈ 441 HV10
- Brinell
- ≈ 435 HBW
Dönüşümler kılavuz değerlerdir.

Isıl işlem
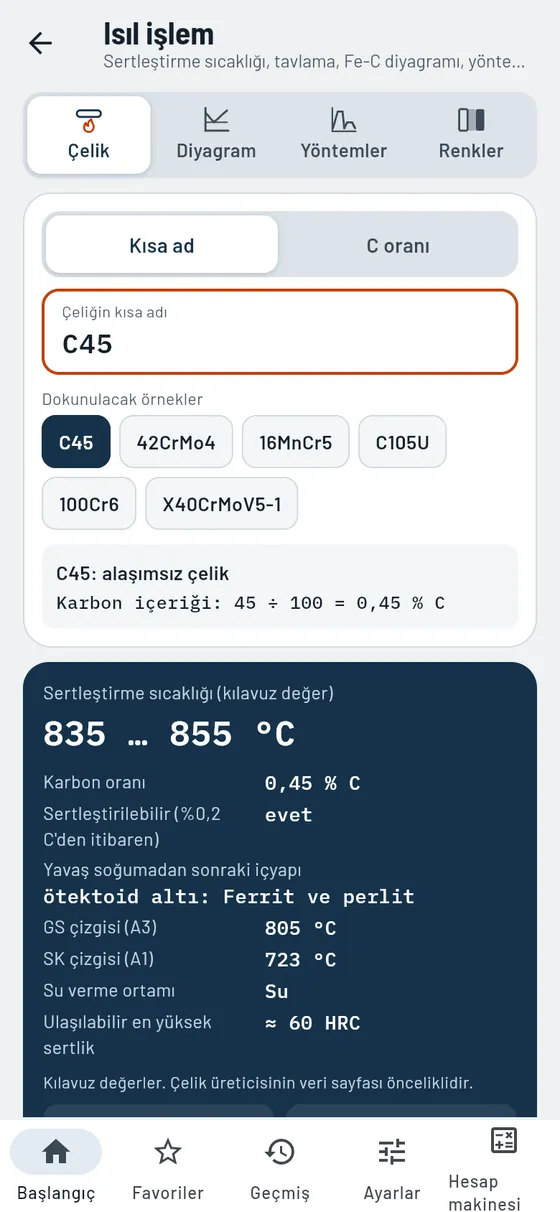
ProSertleştirme sıcaklığı ve tavlama aralıkları doğrudan çelik kısa adından.
C45, 42CrMo4 veya yalnızca karbon içeriğini girin. Gesello çeliğin sertleştirilebilir olup olmadığını, hangi sıcaklıkta sertleştirildiğini ve hangi aralıklarda tavlanıp menevişlendiğini gösterir. Hepsi kılavuz değer olarak, hesaplama adımları ve diyagramla.
- Kısa ad girin, sertleştirme sıcaklığını alın
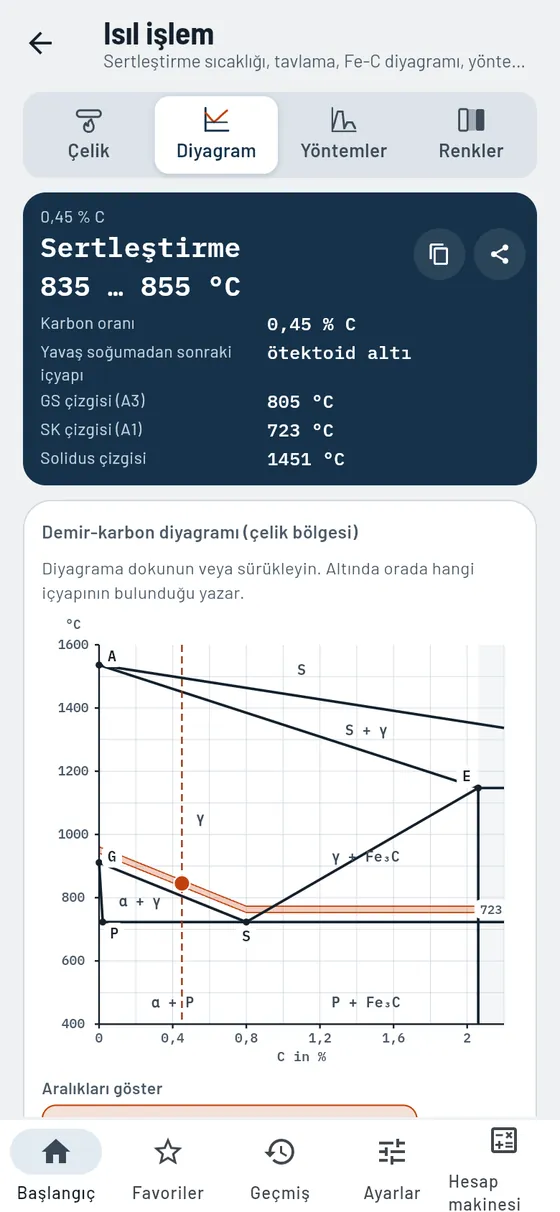
Karbon içeriği addan, sertleştirme sıcaklığı diyagramdan hesaplanır. - Demir-karbon diyagramı
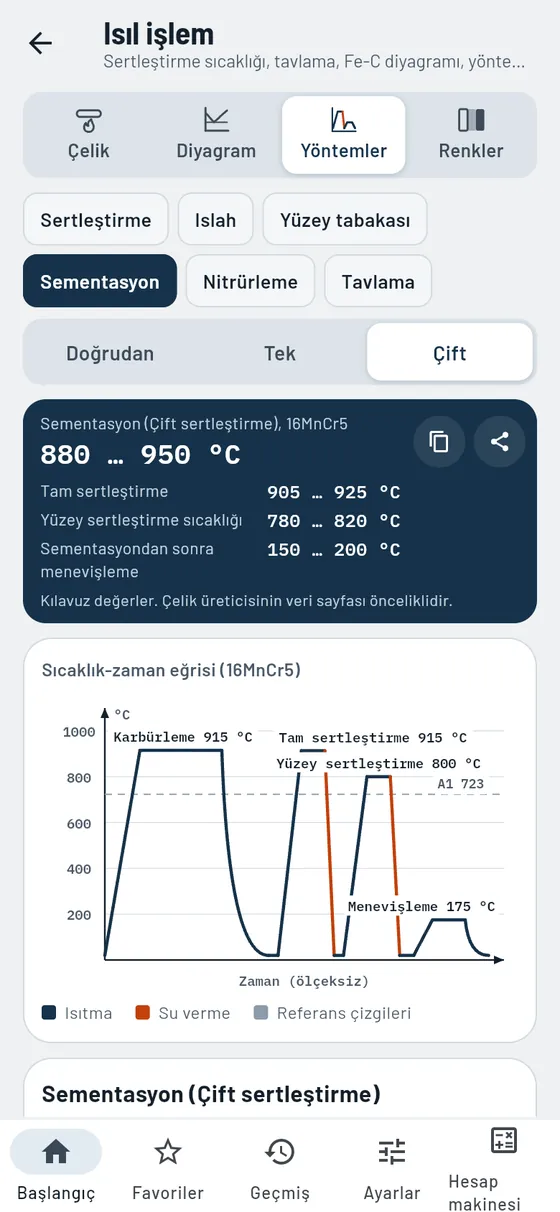
Ölçekli, renkli tavlama aralıklarıyla. Dokununca iç yapıyı gösterir. - Yöntemler bir bakışta
Sertleştirme, ıslah, yüzey sertleştirme ve sementasyon, nitrürleme, tavlama; sıcaklık-zaman çizimiyle. - Su verme kuralları ve güvenlik
Sertleştirmede uygulama kuralları ve tehlikeler kısaca. - Meneviş ve tavlama renkleri
Tipik takımlarla renk ve sıcaklık.
Modülde ayrıca
- Yalnızca C oranıyla daKısa ad olmadan karbon oranı yeterlidir.
- Diyagramdaki çizgilerÇeliğiniz için GS, SE ve SK çizgisi okunur.
- Su verme ortamıÇeliğinize neyle su verildiği, kılavuz değer olarak.
- Uygun yöntemlerSeçilen çelik için uygun ısıl işlemler önerilir.
- Sıcaklık aralıklarıTavlama, sertleştirme ve menevişleme aralıkları; dokunmak yöntemi açar.
- Beş tavlama yöntemiNormalizasyon, yumuşatma, gerilim giderme, yeniden kristalleşme ve difüzyon tavlaması.
- Yönteme göre çelikler ve parçalarAmaç, akış, uygun çelikler ve tipik parçalar.
42CrMo4'ten bir mil ıslah edilecek.
42CrMo4- Karbon
- 0,42 %
- sertleştirilebilir
- evet, ötektoid altı
- Sertleştirme
- ≈ 840 … 860 °C
- Islah: menevişleme
- 450 … 650 °C
Sıcaklıklar kılavuz değerlerdir.
Matematik ve araçlar
Meslek lisesinden ve atölyeden hesaplar, çizim ve hesaplama adımlarıyla.
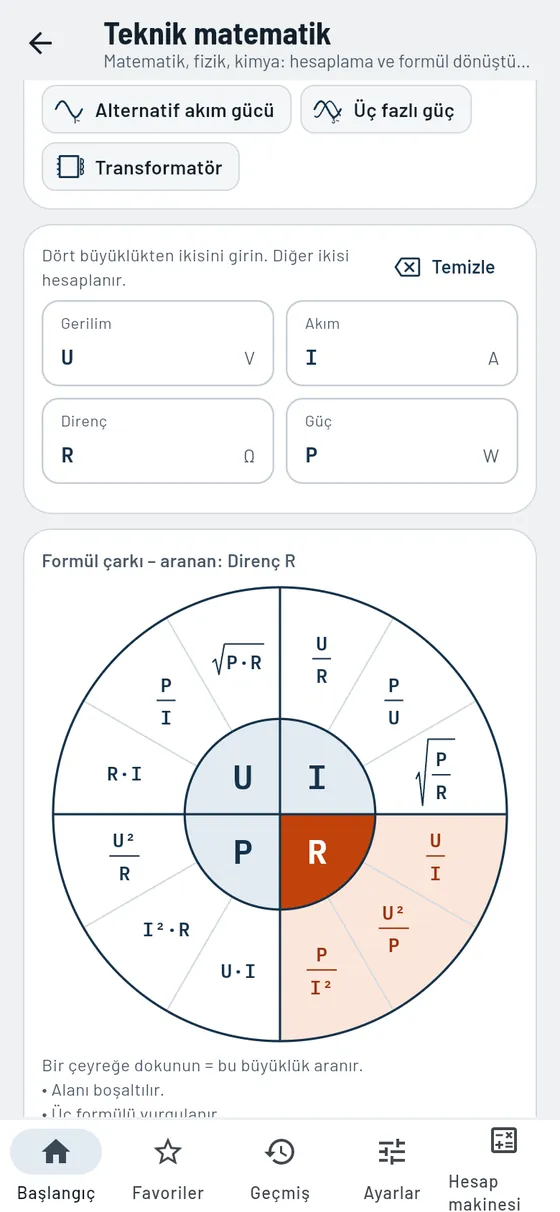
Teknik matematik
Ücretsiz50'den fazla hesap, tersine de.
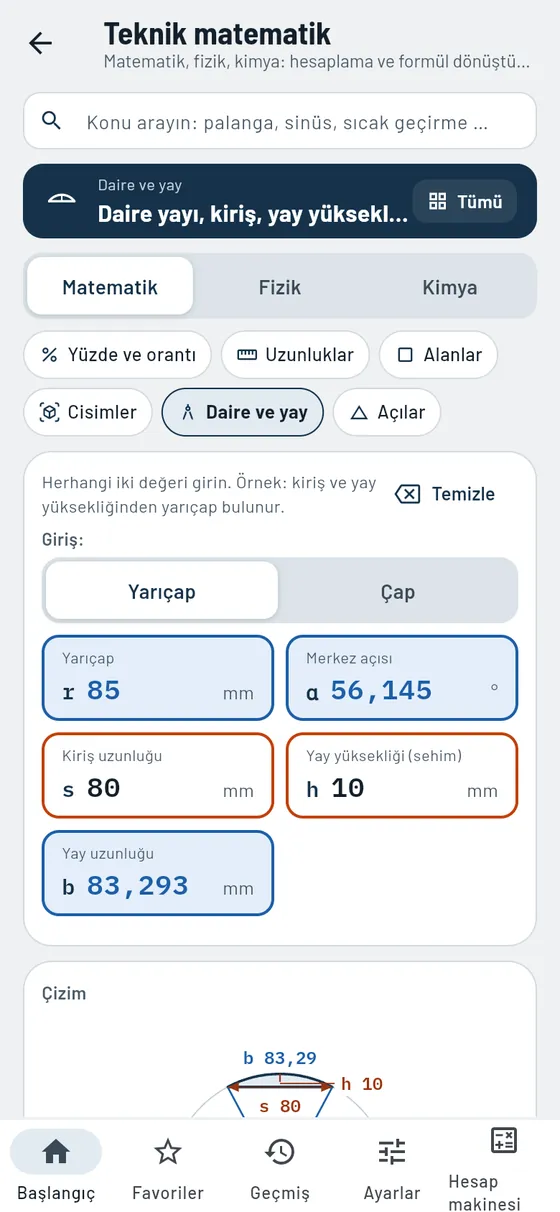
Alanlar, cisimler, daire yayı, yüzde, kuvvetler ve elektrik: elinizdekini girersiniz, gerisini Gesello hesaplar. Her hesabın ölçülendirilmiş bir çizimi ve hesaplama adımları vardır.
- Alanlar ve cisimler
Dikdörtgenden küre parçasına, cisimler kütleleriyle. - Daire ve yay
Kiriş ve yükseklikten iş parçasındaki radyüs. - Elektrik
Formül çarkı, devreler, güç ve elektrik maliyeti. - Mekanik
Kuvvetler, kaldıraç, sürtünme, güç, hareket. - Isı
Genleşme ve sıcak geçme için birleştirme sıcaklığı.
Modülde ayrıca
- Yüzde, orantı, faizMeslekten ve günlük hayattan temel hesaplar, bileşik faizle de.
- Açı ve birim çemberDerece, radyan, gon ve çember üzerinde sürüklenebilen sin, cos, tan.
- Hat ve üç fazlı akımGerilim düşümü, alternatif ve üç fazlı akım gücü, verim.
- Geçmeyle montaj sıcaklığıSıkılığı doğrudan H7/s6 gibi bir geçmeden aktarın.
- Isı miktarı ve ısıtma süresiIsıtmanın ne kadar enerji ve zaman gerektirdiği.
- Yarıçap veya çapDaire ve dairesel halka isteğe göre yarıçapla, faiz günlere göre de.
- Atölye sözcükleriyle aramaYazarken hesapları bulur, eş anlamlılar ve yazım hatalarıyla da.
- Başvuru için formüllerHer hesap için formül dönüşümleri, formül sembollerinin lejantıyla.
Bir yay parçasının radyüsü bilinmiyor. Kirişi 80 mm, yüksekliği 10 mm ölçüyorsunuz.
s 80h 10- Radyüs
- 85 mm
- Merkez açı
- 56,1°
- Yay uzunluğu
- 83,3 mm

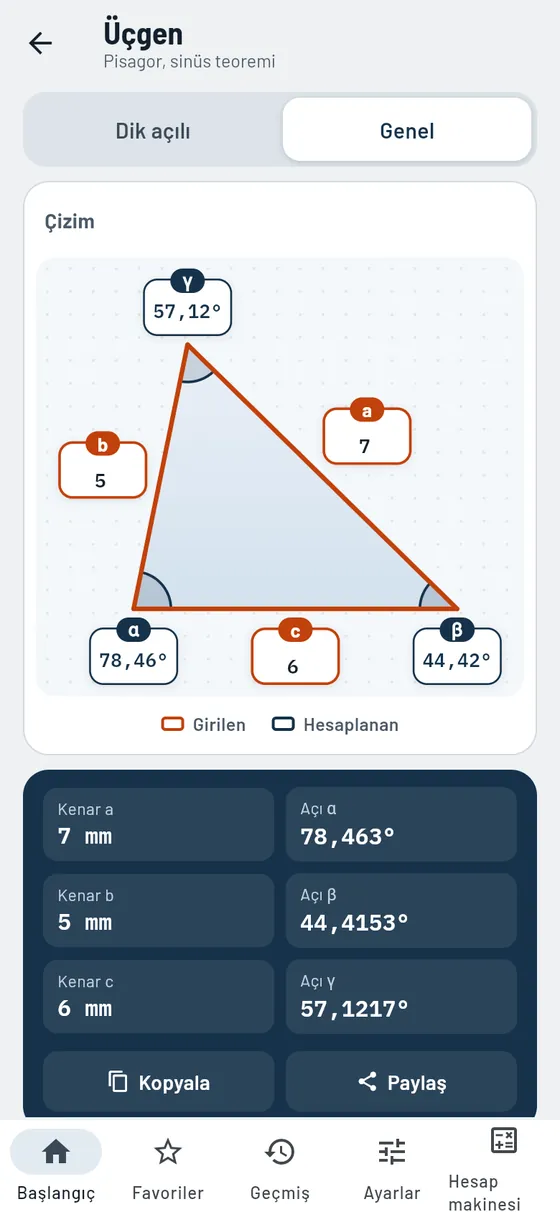
Üçgenler
ÜcretsizKenarlar ve açılar doğrudan çizimde.
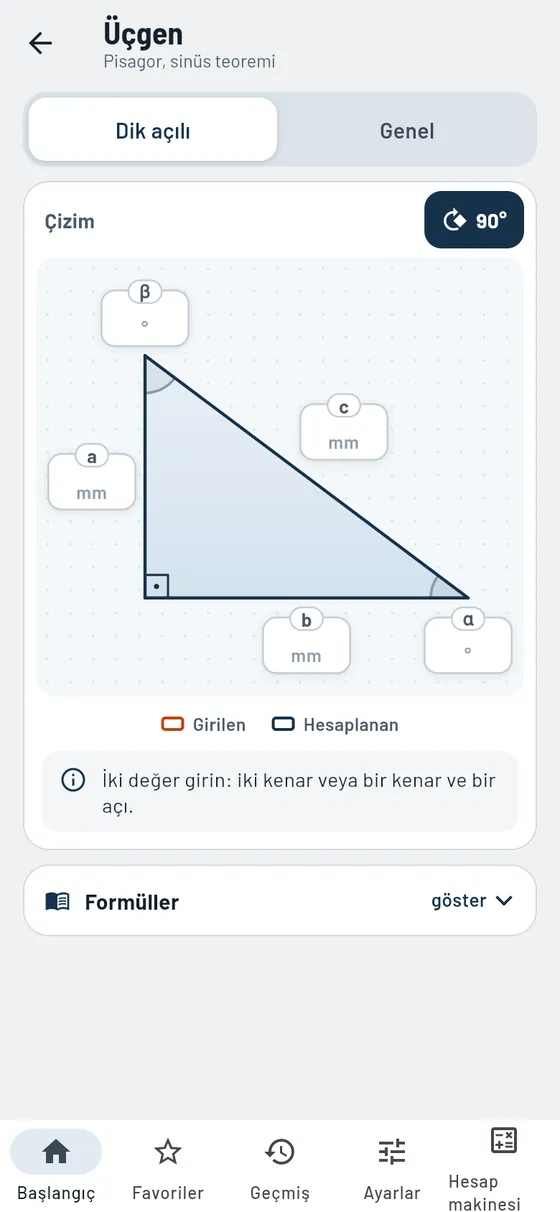
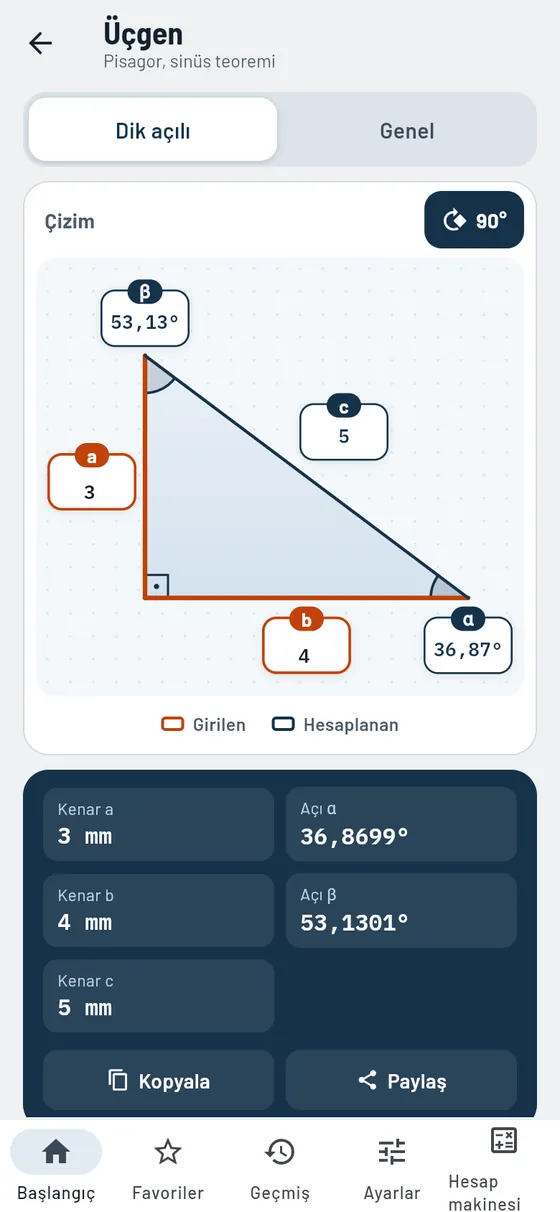
Çizilmiş üçgene iki değer girin, diğerleri anında görünür. Hesaplama adımları yöntemi belirtir: Pisagor, trigonometrik fonksiyon veya sinüs teoremi.
- Dik üçgen
İki değer yeterli, çizim döndürülebilir. - Genel üçgen
Üç değer; iki çözüm varsa Gesello ikisini de gösterir. - Yöntemli hesaplama adımları
Her adım adıyla.
Modülde ayrıca
- Kosinüs teoremi ve açılar toplamıÜç kenar veya iki kenar ve aradaki açı için de.
- Lejantlı formüllerTüm formül sembolleriyle Pisagor, trigonometrik fonksiyonlar, sinüs ve kosinüs teoremi.
Bir plakaya eğim yapılacak: 30 mm yüksek, 40 mm uzun.
a 30b 40- Eğim
- 50 mm
- Açı
- 36,87° ve 53,13°

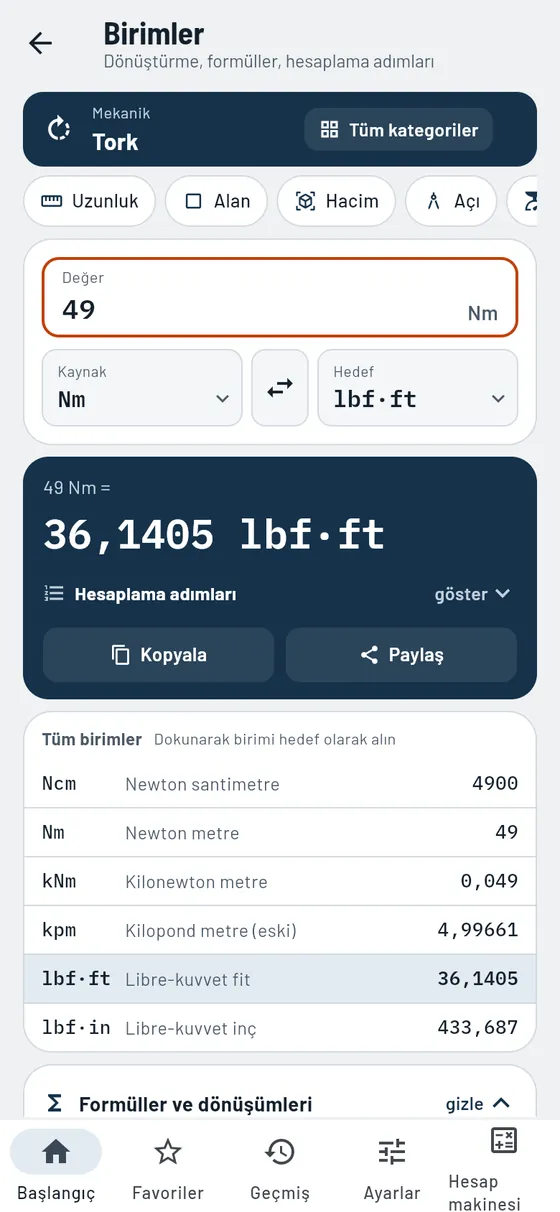
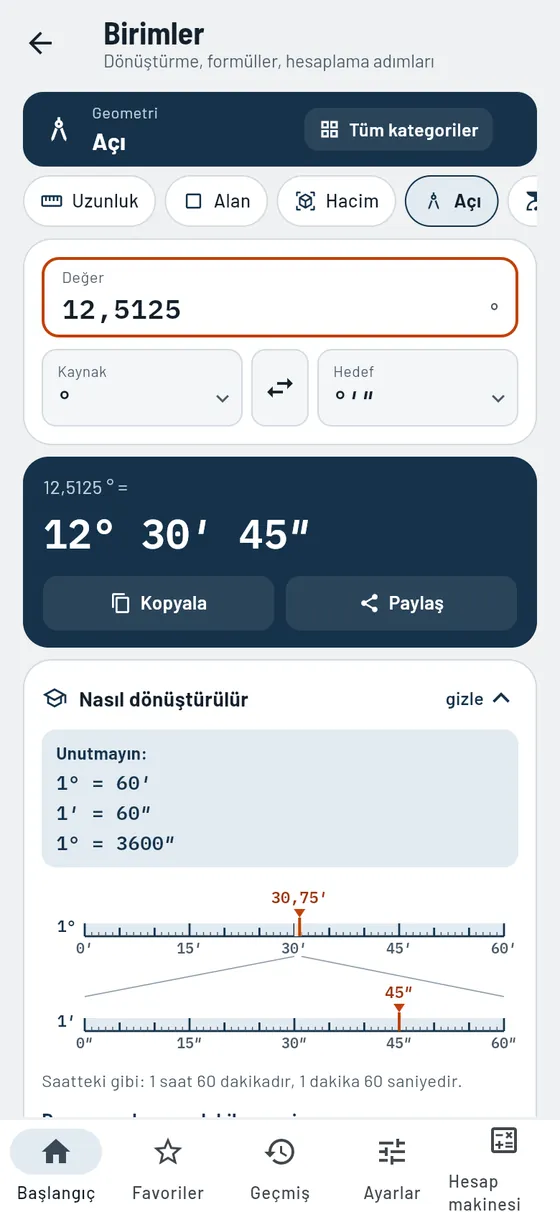
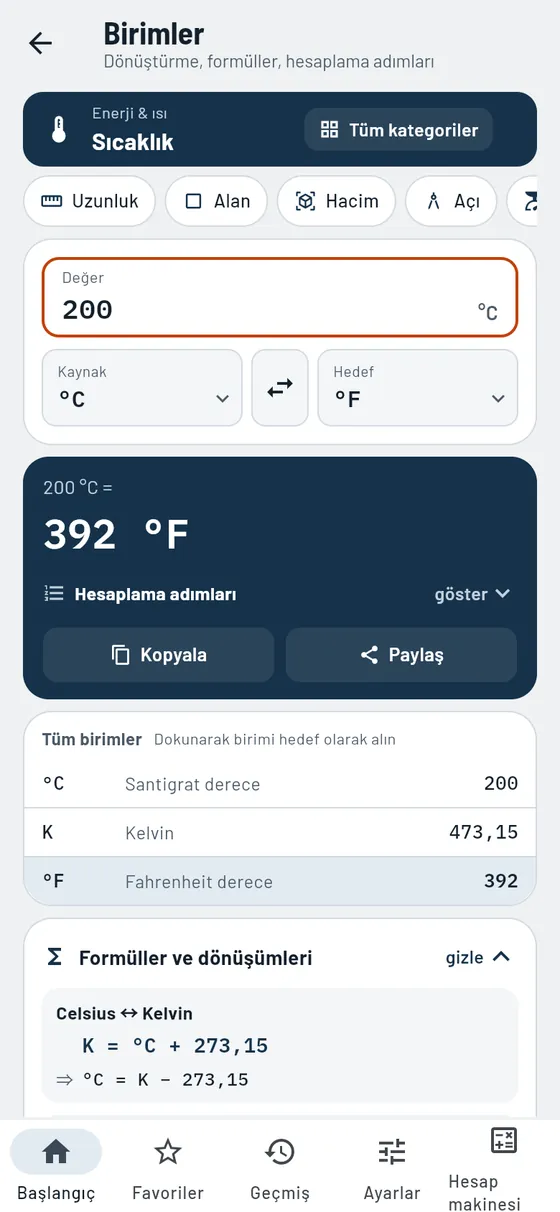
Birimler
Ücretsizİnç, psi, lbf·ft: hızlıca dönüştürülür.
Uzunluktan devir sayısına 14 büyüklük. Gesello hesaplama adımlarını ve değerinizi tüm birimlerde birden gösterir. ABD'den gelen teknik resimler ve cihazlarda pratik.
- 14 büyüklük
Uzunluk, basınç, kuvvet, tork, sıcaklık ve fazlası. - Tüm birimler
Değeriniz, büyüklüğün her biriminde. - Hesaplama adımları
Temel birim üzerinden izlenebilir.
Modülde ayrıca
- Derece, dakika, saniyeÜç alanda açı, iki yönde hesaplama adımlarıyla.
- Formüller ve dönüşümleriHer büyüklük için uygun formüller, örneğin F = m · a veya p = F / A.
- Eski birimlerKilopond, teknik atmosfer ve PS (beygir gücü) de var.
- Gruplara göre sıralıGeometri, mekanik, enerji ve ısı, hareket ve zaman.
Tork anahtarı lbf·ft gösteriyor. İstenen değer 49 N·m.
49 N·mlbf·ft cinsinden- Ayarlanacak değer
- 36,14 lbf·ft

Hesap makinesi
ProHer sayfanın üzerinde bilimsel hesap makinesi.
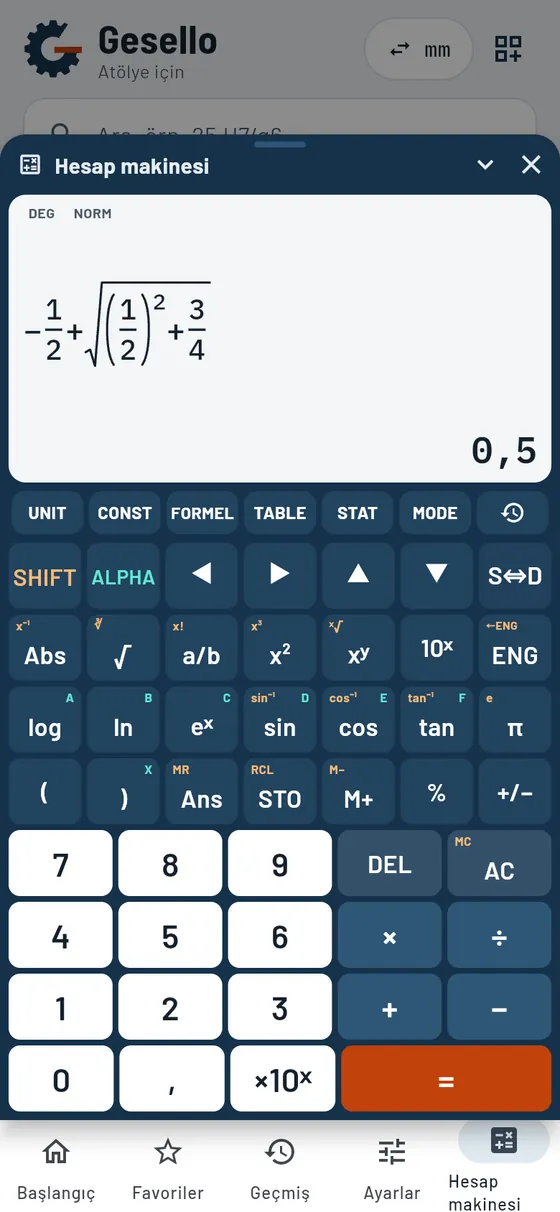
Hesap makinesi her modülün üzerine açılır. Bir değeri okur, hemen hesaba devam edersiniz. Kesirler ekranda defterdeki gibi gerçek kesir olarak görünür. Benzer bir okul hesap makinesi mağazada 25–30 € tutar, Pro'da zaten dahildir.
- Kesirler ve fonksiyonlar
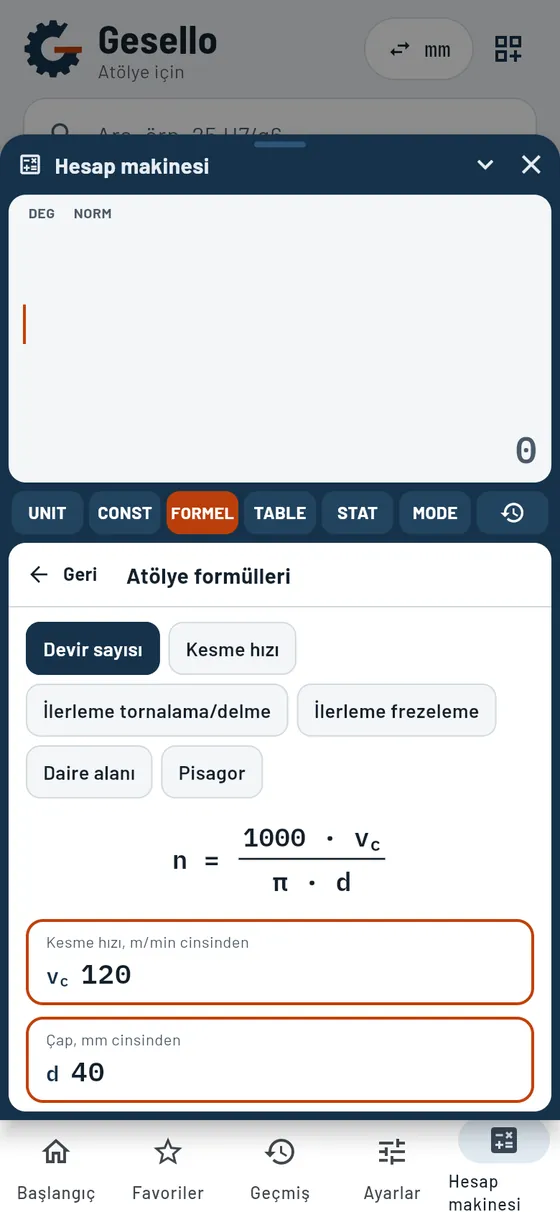
Gerçek kesir gösterimi, kökler, üsler, trigonometrik fonksiyonlar. - Atölye formülleri
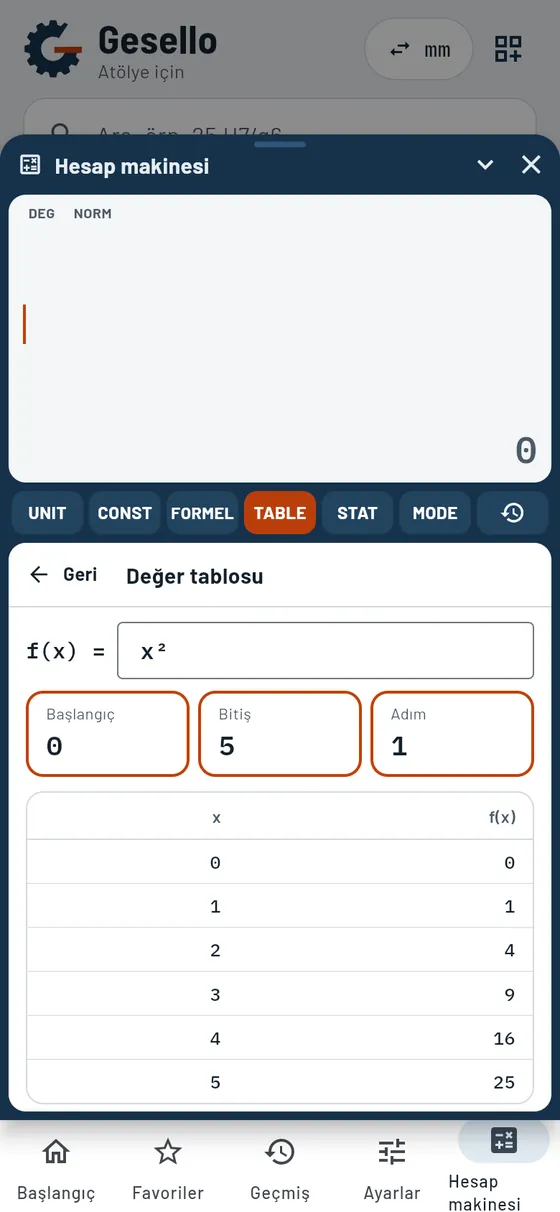
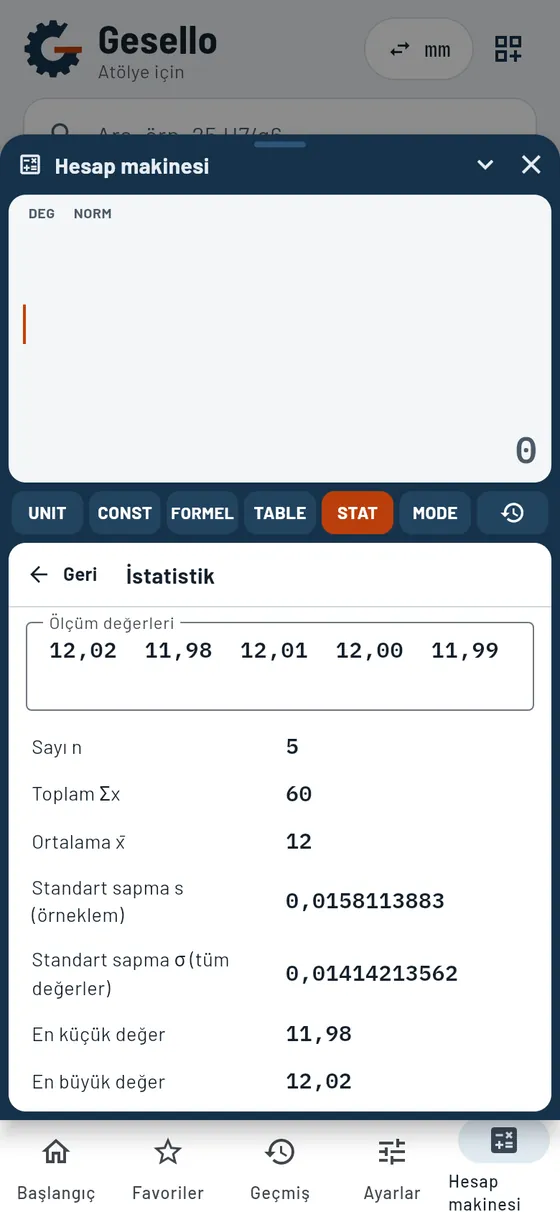
Devir sayısı, ilerleme, daire alanı form olarak. - İstatistik ve değer tablosu
Ölçüm serilerini değerlendirin, fonksiyonları tablolayın. - Geçmiş ve bellek
Önceki hesapları geri çağırın.
Modülde ayrıca
- Birim dönüştürmeSonucu doğrudan başka bir birime dönüştürün.
- Sabitlerπ, e, g, inçten mm'ye ve kökler tek dokunuşla.
- A'dan F'ye değişkenlerDeğerleri kaydedin ve geri çağırın, ayrıca Ans.
- Ekranı ayarlamaFIX, SCI ve ENG, basamak sayısı, derece, radyan veya gon.
- Ok tuşlarıyla kesirler▲▼ ile pay ve payda arasında geçiş yapın.
- DaraltılabilirYalnızca ekran kalır, alttaki modül okunabilir kalır.
- Her zaman elinizin altındaAlt çubukta kendi düğmesi, telefonda, tablette ve bilgisayarda.
Matematik ödevi: x² + x − ¾ = 0, pq formülüyle.
−½ + √((½)² + ¾)- x₁
- 0,5
- Gösterim
- Defterdeki gibi kesirler

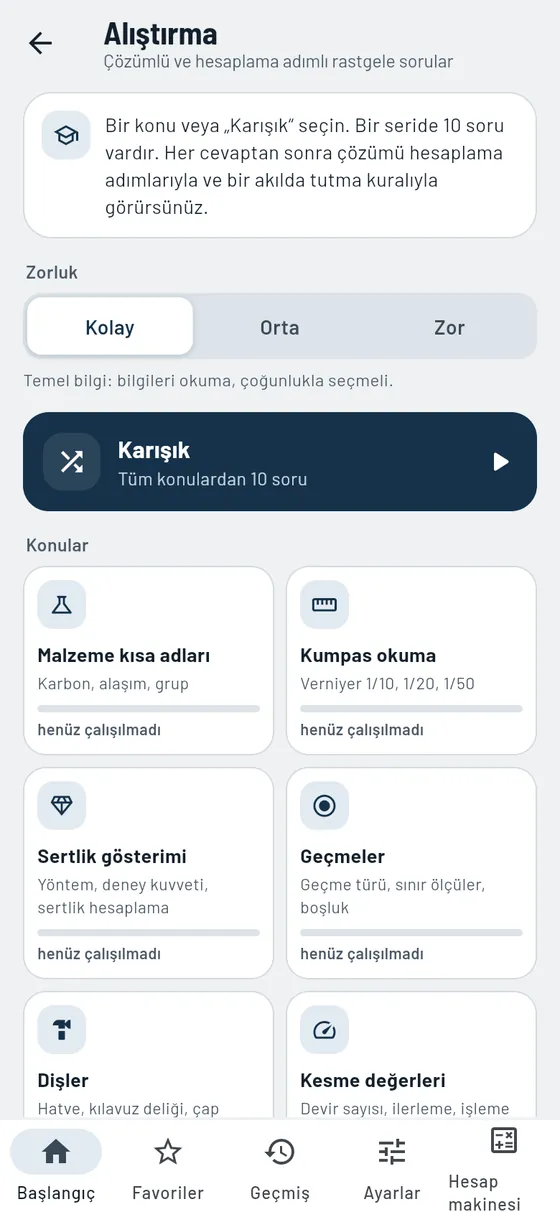
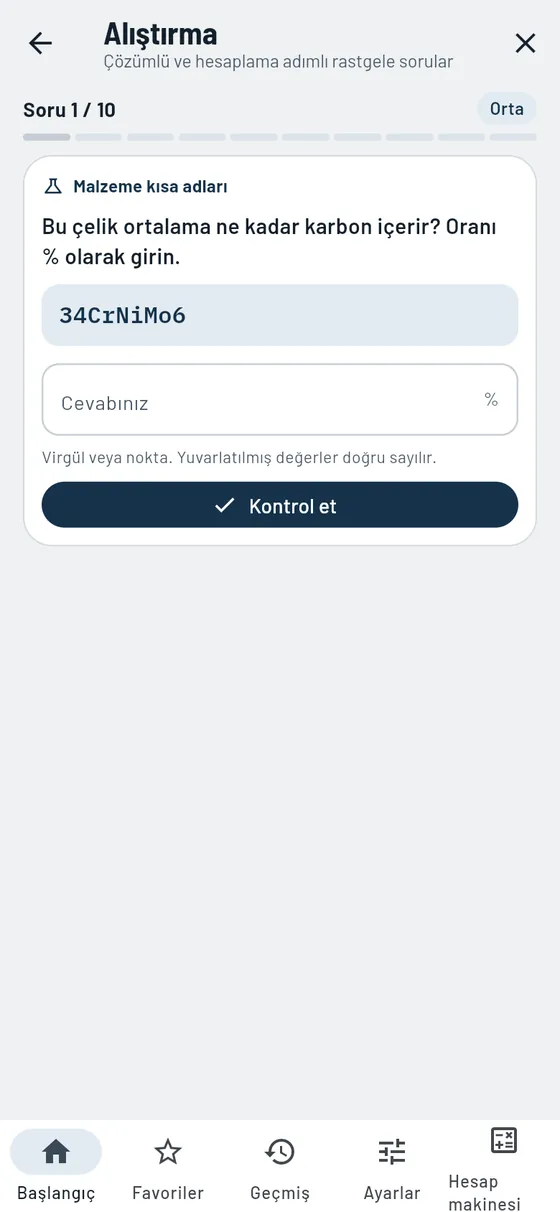
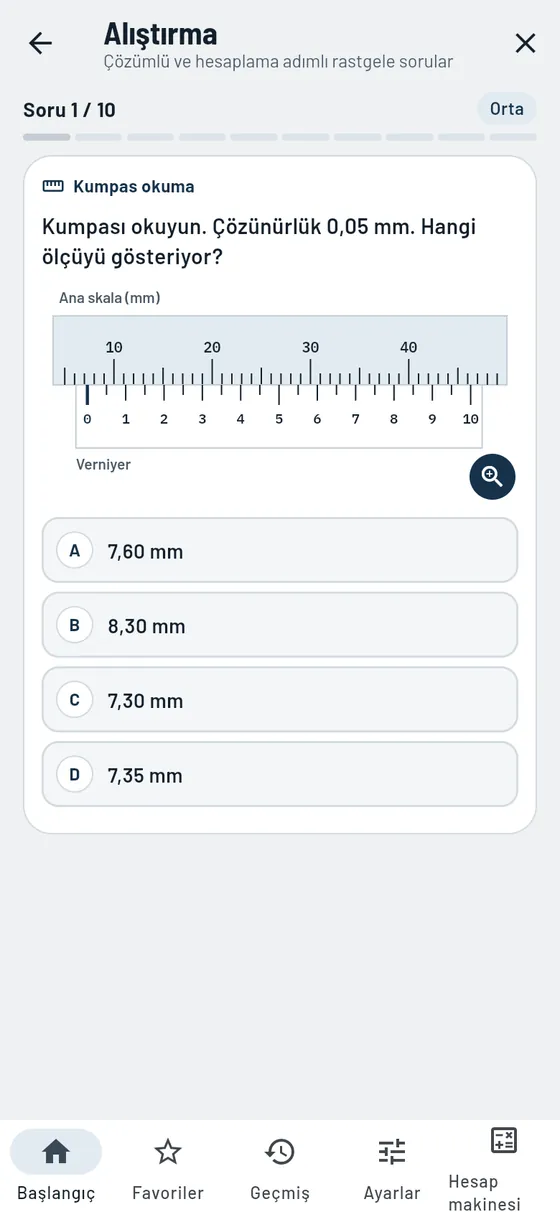
Alıştırma
ÜcretsizAlıştırma için sınav soruları, çözüm yoluyla.
Gesello size atölyeden sorular sorar: kısa adları çözme, kumpas okuma, geçmeler, dişler, kesme değerleri, sertlik gösterimleri ve fazlası. Her cevaptan sonra çözümü hesaplama adımlarıyla görür, konuyu doğrudan ilgili modülde açabilirsiniz.
- Sekiz konu
Malzemeler, kumpas, sertlik, geçmeler, dişler, kesme değerleri, kesici uçlar, yarı mamul. - Üç seviye
Kolay, orta, zor veya hepsi karışık. - Değerlendirmeli seri
10 soru, ardından yanlışları yeniden çalışın. - Çözüm yolu
Adım adım açıklama, akılda kalıcı kuralla.
Modülde ayrıca
- Dokunun veya yazınBazen cevabı seçersiniz, bazen sonucu yazarsınız.
- Verilenler ve istenenlerHesap soruları uzun bir cümle yerine kutularda, düzenli.
- Soruya ait çizimBüyüteçli kumpas, tolerans alanı veya diş çizilmiş.
- Soruyu paylaşmaBağlantı tam olarak bu soruyu açar, sınıf için pratik.
- Oturumdaki ilerlemeKonu başına kaç sorunun şimdiden doğru olduğu.
Sınav yaklaşıyor ve malzeme kısa adlarını güvenle okumak istiyorsunuz.
Malzeme kısa adlarıorta- Soru
- 42CrMo4 ne kadar krom içerir?
- Çözüm
- 4 ÷ 4 = %1 krom
Bükme, tahrikler, teknik resim
Sac, dişli çark, silindir ve teknik resim: konstrüksiyon ve montajla ilgili konular.
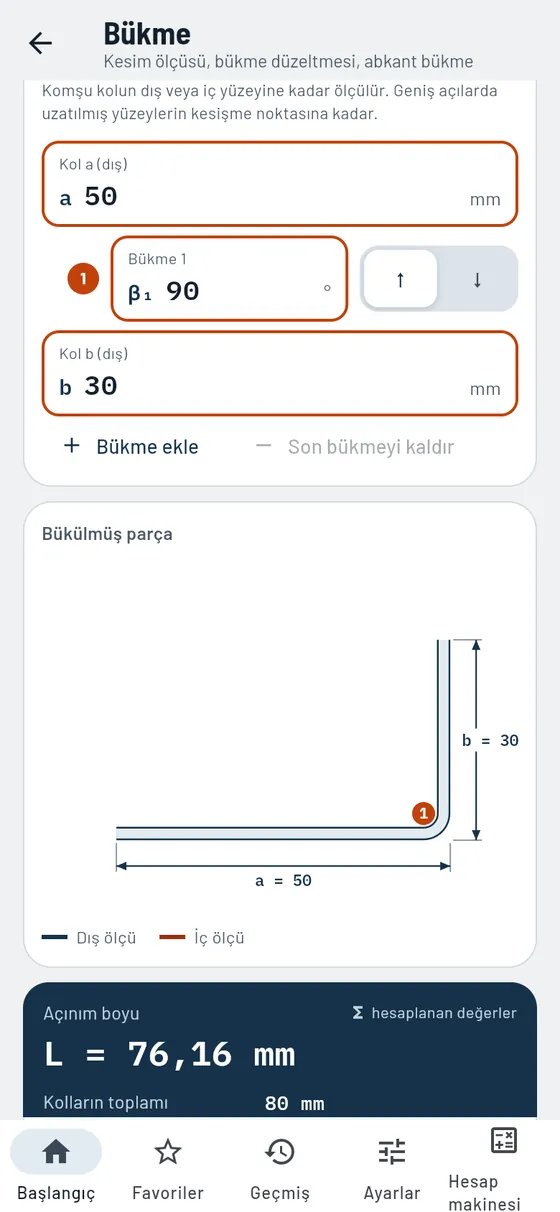
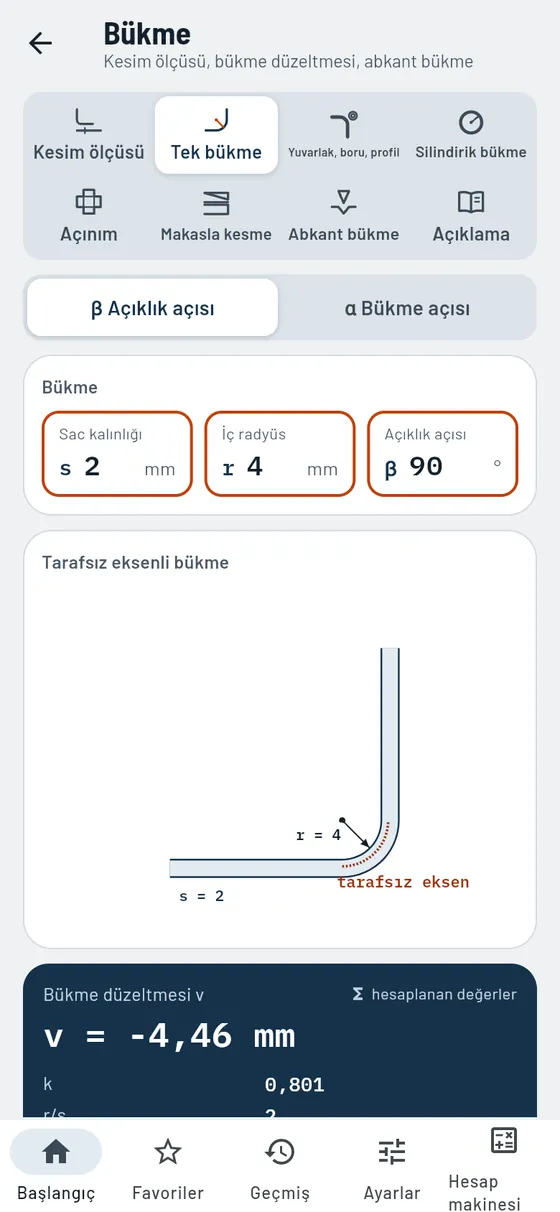
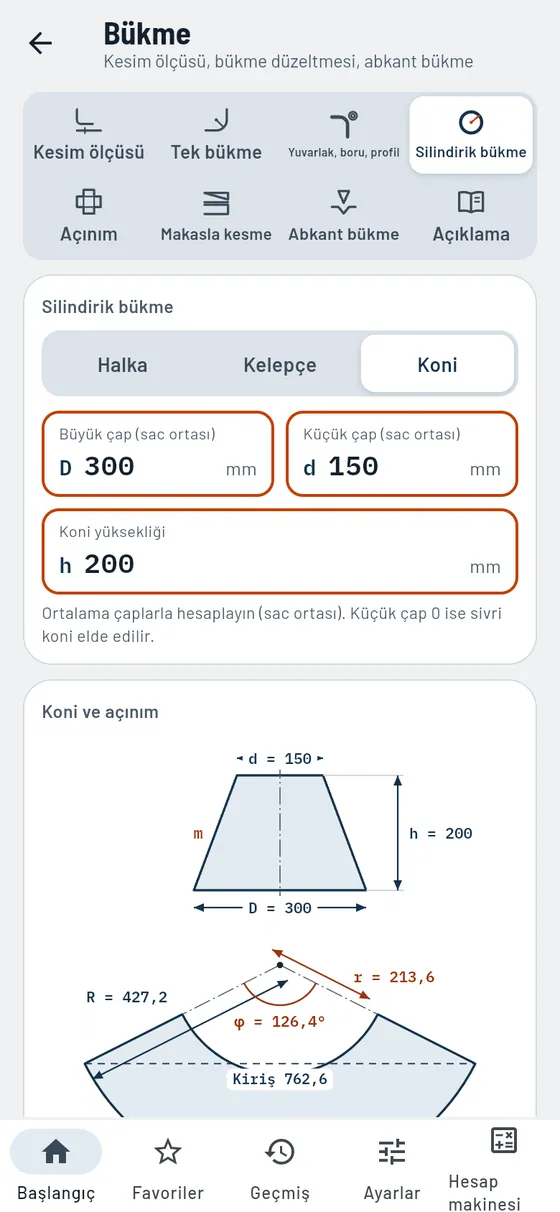
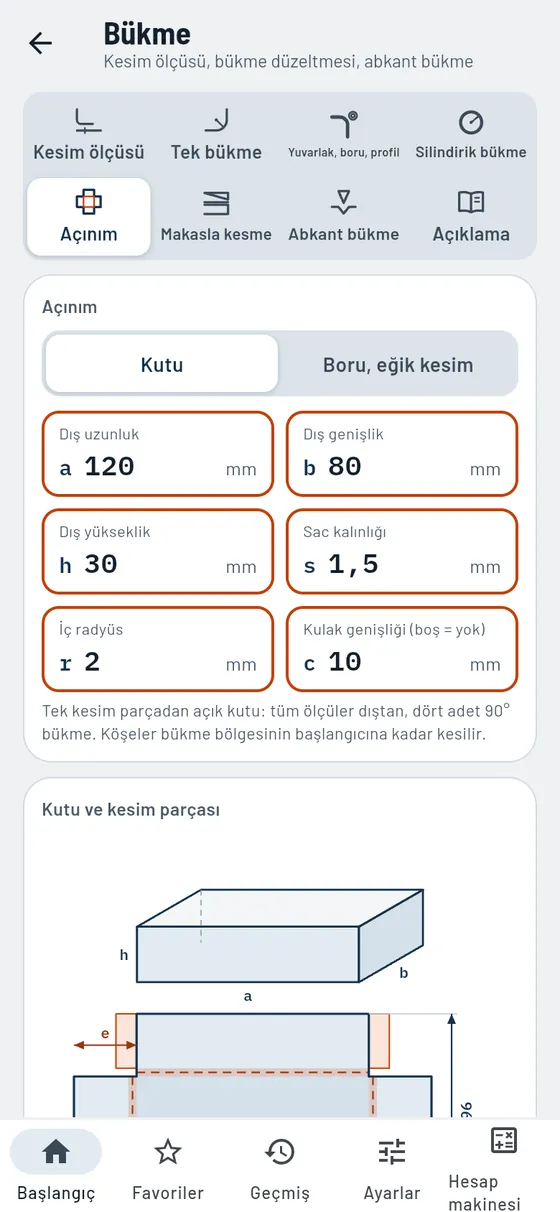
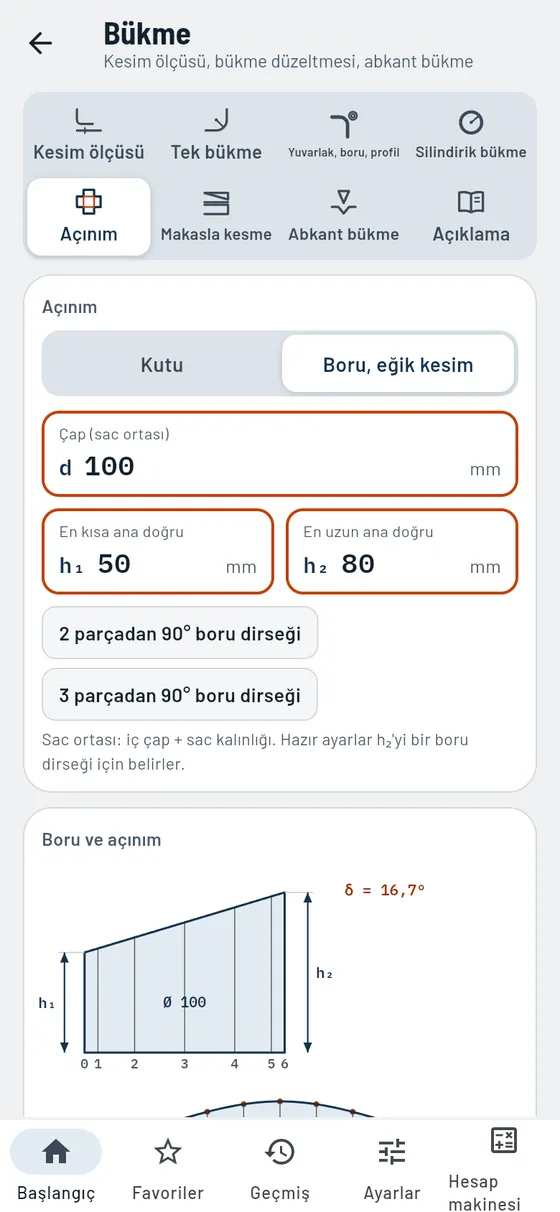
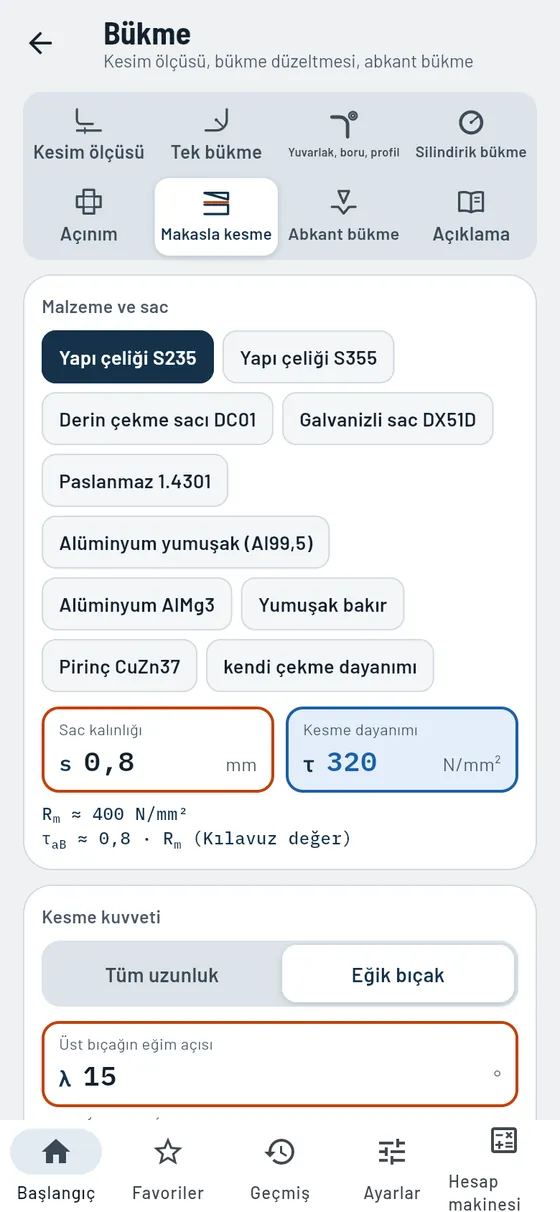
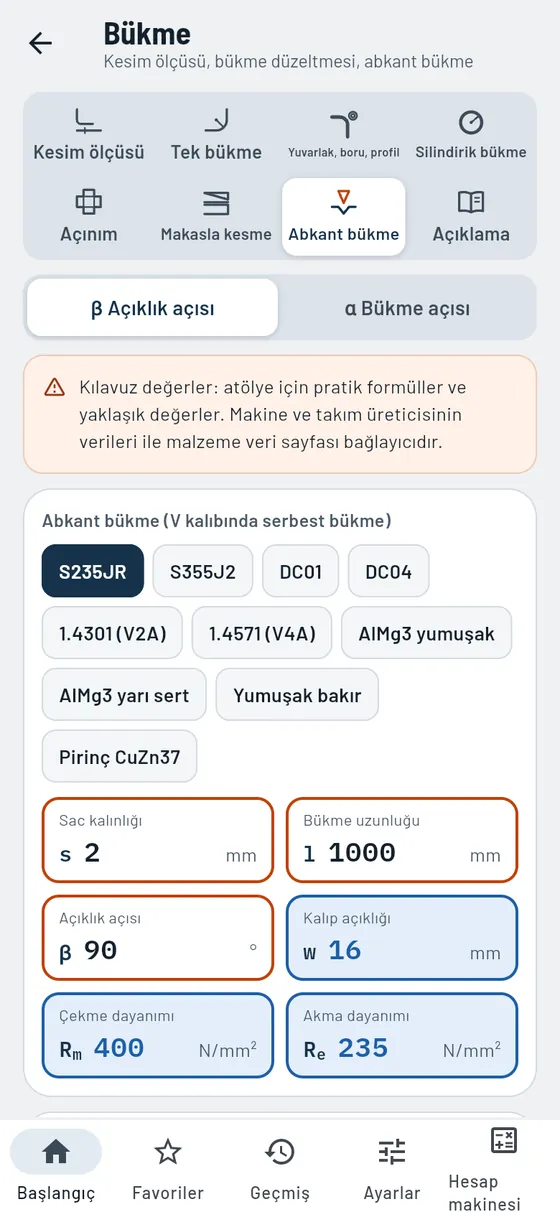
Bükme
ProSac, boru ve profil için kesim ölçüsü, açınım ve kuvvetler.
Bükmeden sonra tüm ölçülerin tutması için kesim ne kadar uzun olmalı? Gesello açınım boyunu tarafsız eksen üzerinden hesaplar, parçayı ölçekli çizer ve bükme çizgilerini nereye çizeceğinizi söyler. Ayrıca silindirik bükme, açınımlar, kesme ve kuvvet ve kalıpla abkant bükme.
- Kesim ölçüsü ve bükme çizgileri
L, U, Z ve şapka profil, sekiz bükmeye kadar, markalama ölçüleri ve en küçük bükme radyüsüyle. - Tekli bükme
Tek bükme için bükme düzeltmesi ve düzeltme faktörü. - Yuvarlak, boru, profil
Ağırlık merkezi ekseni üzerinden açınım boyu, boru dirsekleri için de. - Silindirik bükme
Sacdan halka, silindir, kelepçe ve koni yüzeyi. - Açınım
Köşe kesimli ve kulaklı açık kutu, eğik kesilmiş boru. - Kesme
Kesme kuvveti, kesme boşluğu ve el kolu. - Abkant bükme
Bükme kuvveti, kalıp açıklığı ve geri esneme (kılavuz değerler). - Açıklama
Tarafsız eksen, bükme düzeltmesi, haddeleme yönü.
Modülde ayrıca
- Ölçü referansını seçmeKollar dıştan, içten veya her kol ayrı ölçülendirilmiş.
- Kıvırma180° kıvırma, açık veya bastırılmış.
- Haddeleme yönüHaddeleme yönüne boyuna veya enine en küçük bükme radyüsü kontrol edilir.
- Büyük bükme açıları165°'nin üzerinde ek olarak sapmasıyla basitleştirilmiş kural.
- En küçük kol uzunluğuV kalıbında bir kolun en az ne kadar uzun olması gerektiği.
- Eğik bıçakEğik üst bıçak ve etkin kesme uzunluğuyla kesme kuvveti.
- Makas başına en büyük sac kalınlığıHer makasın çelik, alüminyum ve paslanmaz çelikte neyi kesebildiği.
- Kesim parçasının ağırlığıTek dokunuşla Ağırlık modülünde hesaplamaya devam edin.
Formül, hesap örneği ve tipik hatalar
2 mm sacdan bir köşebent: kollar dıştan 50 ve 30 mm, iç radyüs 2.
s 2r 250 / 3090°- Kesim ölçüsü
- 76,16 mm
- Bükme çizgisi
- 48,08 mm'de

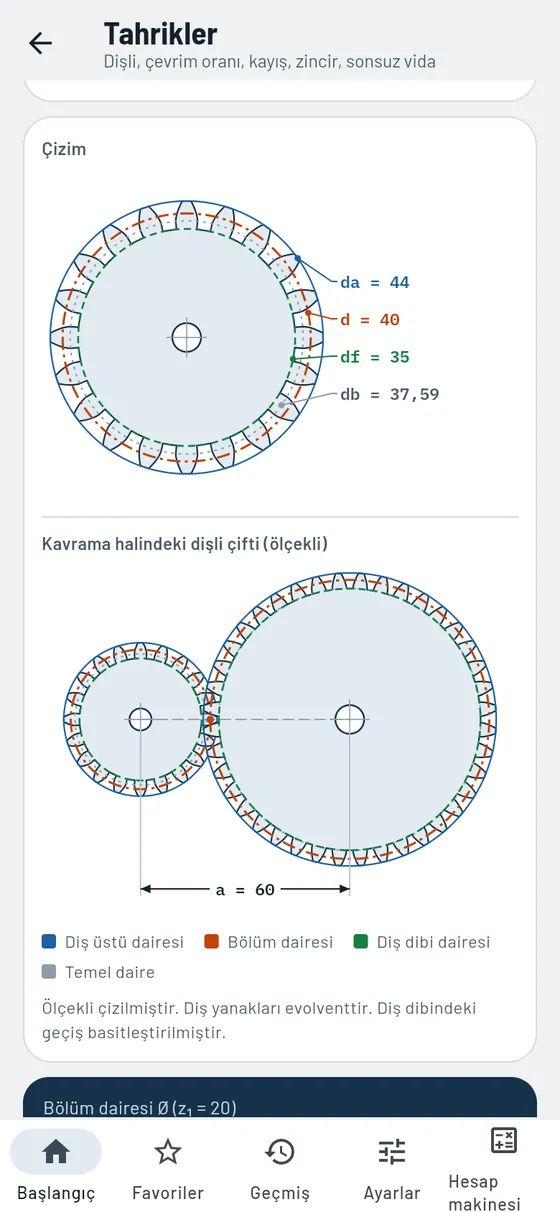
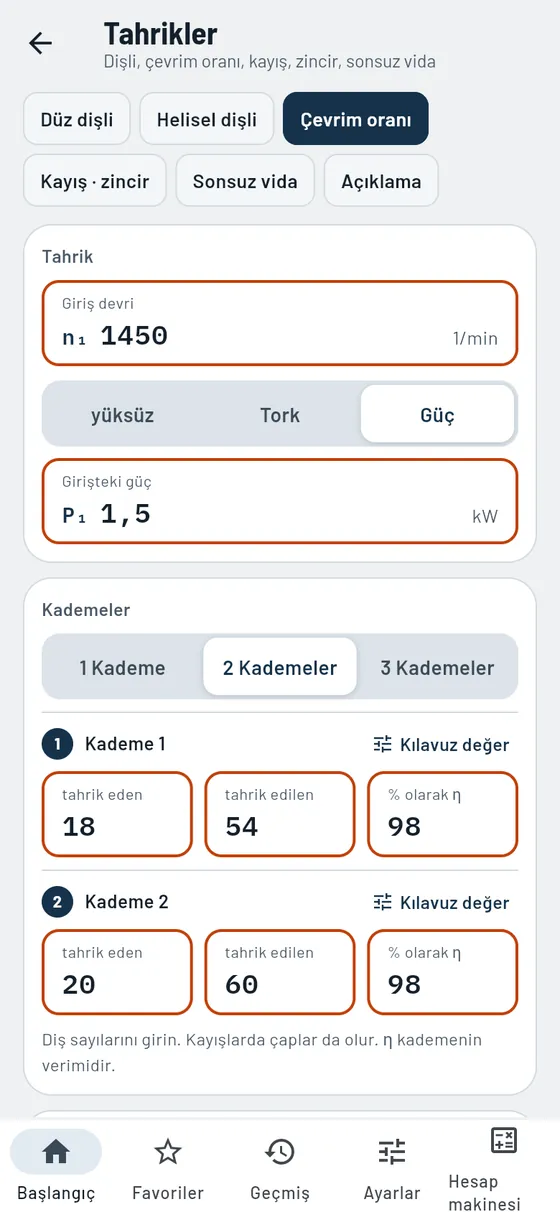
Tahrikler
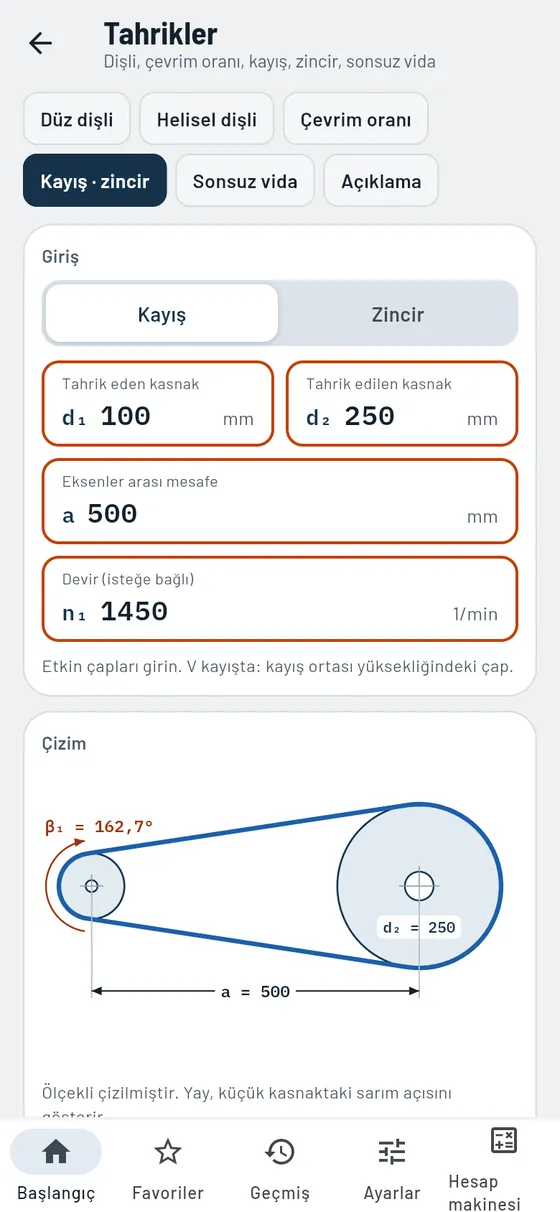
ProDişli çark, kayış, zincir ve sonsuz vida.
Modül ve diş sayısını girin, Gesello tüm daireleri hesaplar ve dişli çiftini kavrama halinde çizer. Tersi de olur: ölçülen diş üstü dairesinden yedek çarkın modülünü bulursunuz.
- Düz dişli çark
Tüm daireler, adım, eksenler arası mesafe, alttan kesilme uyarısı. - Modül belirleme
Ölçülen diş üstü dairesinden. - Çevrim oranı
Devir sayısı ve torkla üç kademeye kadar. - Kayış, zincir, sonsuz vida
Uzunluk, sarım açısı, bakla sayısı, otoblokaj.
Modülde ayrıca
- Helisel dişliNormal ve alın modülü ve helis açısı, eksenler arası mesafeden de.
- Eksenler arası mesafeyi vermeDüz dişliyi modülden, diş üstü dairesinden veya istenen eksenler arası mesafeden hesaplayın.
- Diş ölçüleriAdım, diş yüksekliği, diş kalınlığı, temel daire ve baş boşluğu.
- Baş boşluğu seçilebilirBaş boşluğu faktörü 0,25, 0,2 veya 0,167 çarpı modül.
- VerimKademe başına kılavuz değerler, çıkıştaki tork ve güç.
- Dişli kutusu şemasıTüm kademeler şema olarak, ayrıca genel bakış tablosu.
- AçıklamaModül, evolvent, çevrim oranı, helisel ve sonsuz vida dişlileri kısaca açıklanır.
Modül 2, 20 ve 40 dişli iki dişli çark. Miller birbirinden ne kadar uzakta?
m 2z 20 / 40- Taksimat daireleri
- Ø 40 ve Ø 80 mm
- Eksenler arası mesafe
- 60 mm
- Çevrim oranı
- i = 2

Hidrolik ve pnömatik
ProSilindir kuvveti, hava tüketimi, pres.
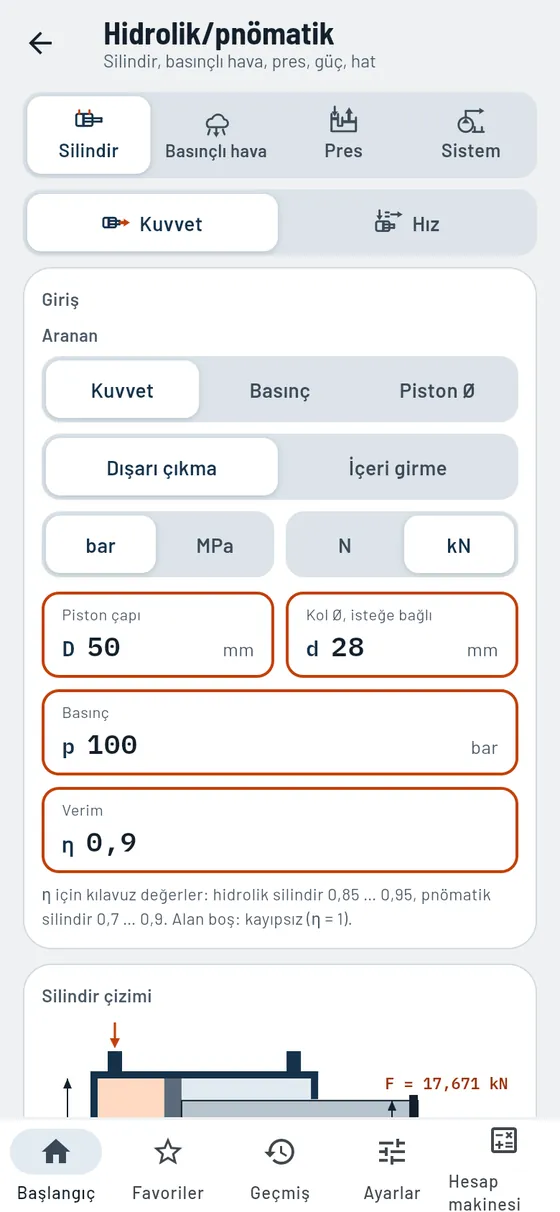
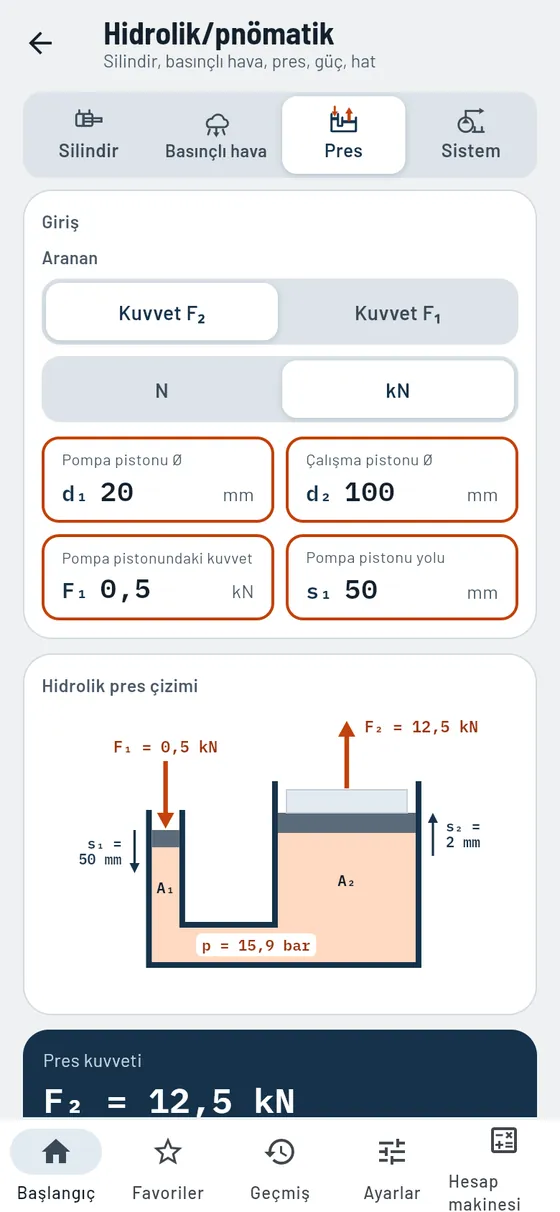
Bağlama silindiri yeterli mi? Gesello ileri ve geri harekette kuvveti, hızı ve hava tüketimini hesaplar. Ayrıca pres, pompa gücü ve hatlar.
- Silindir
Kuvvet, basınç veya piston çapı, ileri ve geri harekette. - Basınçlı hava
Dakika ve saat başına hava tüketimi. - Pres
Pres kuvveti ve kuvvet oranı. - Tesis
Pompa gücü ve hattaki akış.
Modülde ayrıca
- Hız ve strok süresiDebiden çıkış ve giriş hızı, strok süresi ve yağ hacmi.
- Piston alanı ve halka alanAlanlar ve alan oranı hemen yanında.
- Tek veya çift etkiliHer iki tip için hava tüketimi, çift strok başına da.
- Preste yolYol oranı: çalışma pistonunun ne kadar hareket ettiği.
- Pompa ve hidromotorTahrik gücü, verilen güç ve kayıp ısı.
- Hat boyutlandırmaGerekli iç çap, emme, basınç ve dönüş hattı için kılavuz değerlerle.
- Devreye alma kontrol listesiHidroliği dört aşamada işaretleyin, güvenlik kurallarıyla.
D 50 bir hidrolik silindir 100 bar ile bağlıyor. Ne kadar kuvvet ulaşıyor?
D 50d 28100 bar- İleri hareket
- 17,67 kN
- Geri hareket
- 12,13 kN
Verim 0,9 ile.

Resim sembolleri
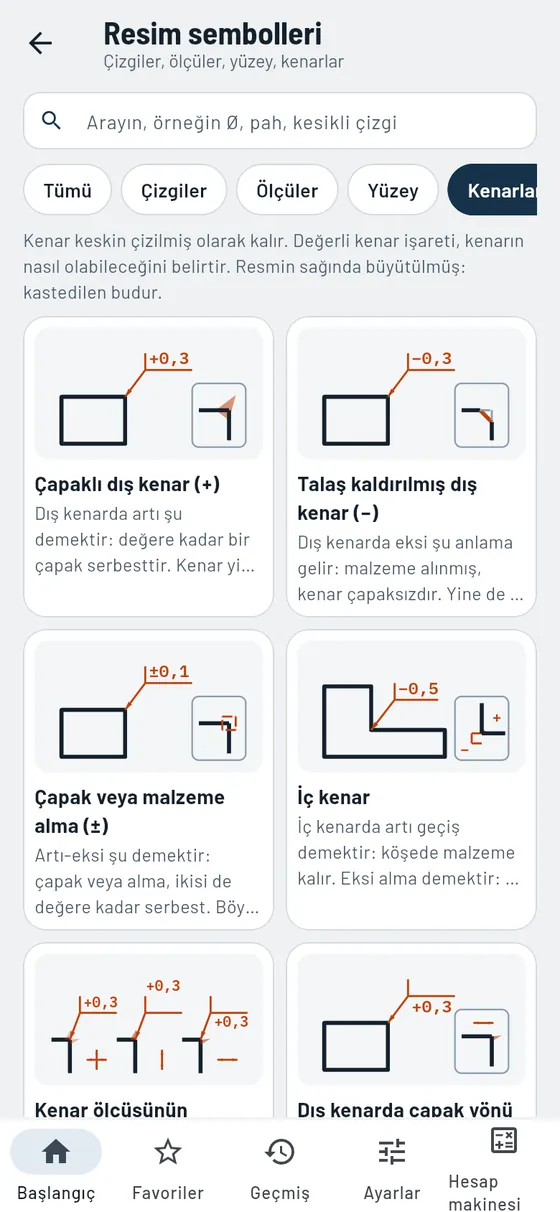
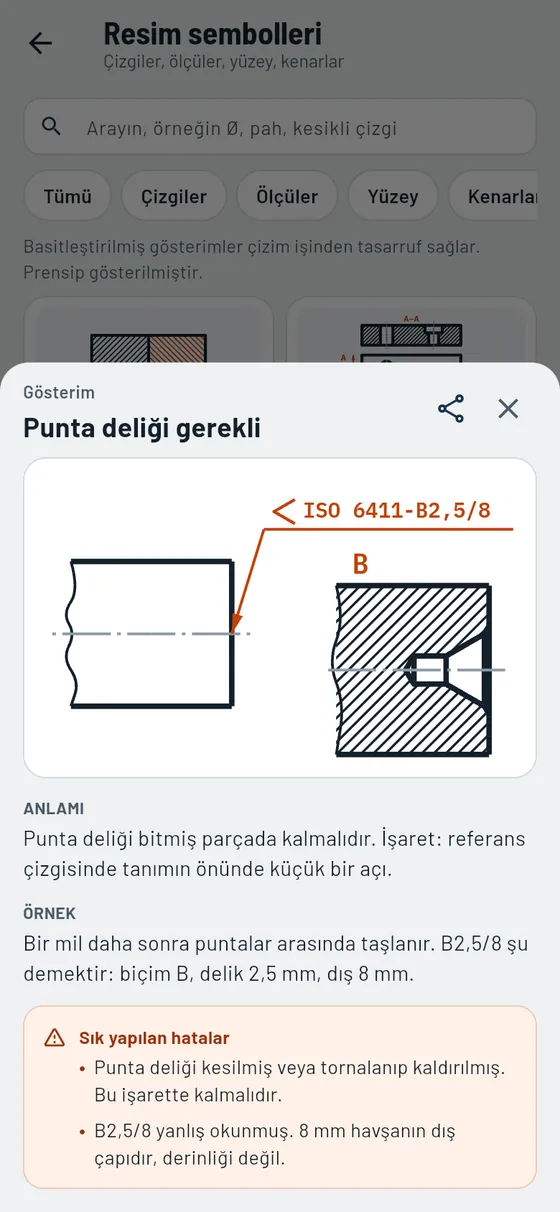
ÜcretsizÇizgileri, kenarları ve sembolleri doğru okuyun.
Noktalı kesik çizgi ne anlama gelir, artılı kenar sembolü ne demektir? Her sembol temiz çizilmiş ve açıklanmıştır. Yanında bir örnek ve en sık yapılan hata da var.
- Altı grup
Çizgiler, ölçüler, yüzey, kenarlar, diş, gösterim. - Ayrıntı sayfası
Büyük sembol, anlamı ve örnek. - Sık yapılan hata
Uygulamada sık ters giden şeyler.
Modülde ayrıca
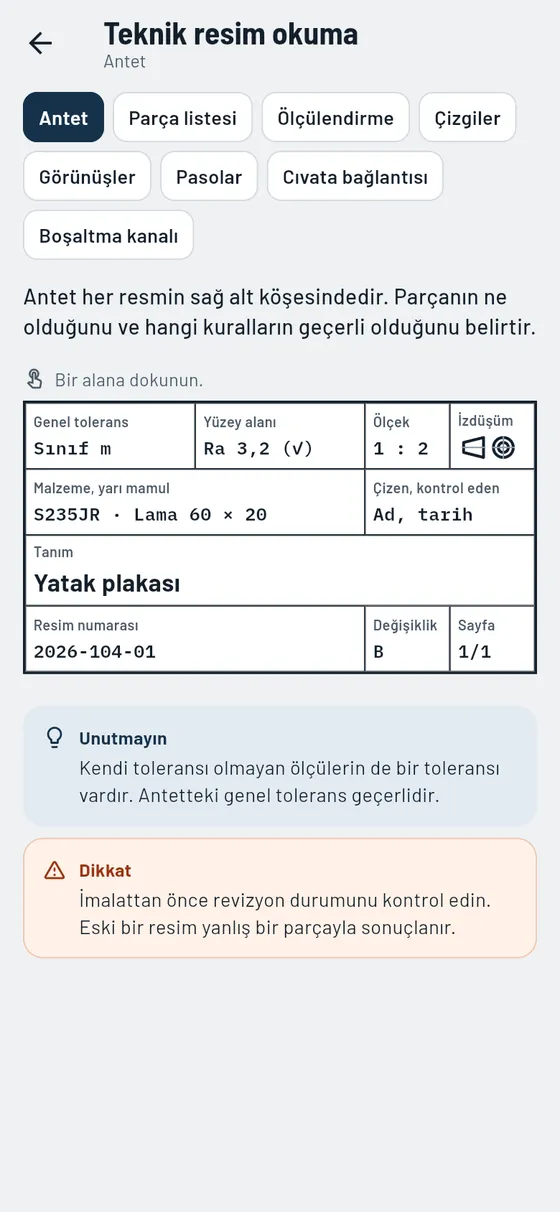
- Teknik resim okumaDokunulabilir antet ve parça listesi, görünüşler, kesitler, cıvata ve boşaltma kanalı.
- CNC için ölçülendirmeArtan ölçülendirme, kartezyen ve polar koordinatlar, koordinat tablosu.
- AramaSembolleri işaret veya sözcükle bulur, örneğin Ø, pah veya kesik çizgi.
- İlgili modüllerTek dokunuşla Biçim ve konum, Diş veya Pürüzlülük modülüne.
Teknik resimde milin üzerinde bir punta deliği işaretlenmiş.
Punta deliği- Anlamı
- parça üzerinde kalmalı
- Örnek
- Biçim B, delik 2,5 mm

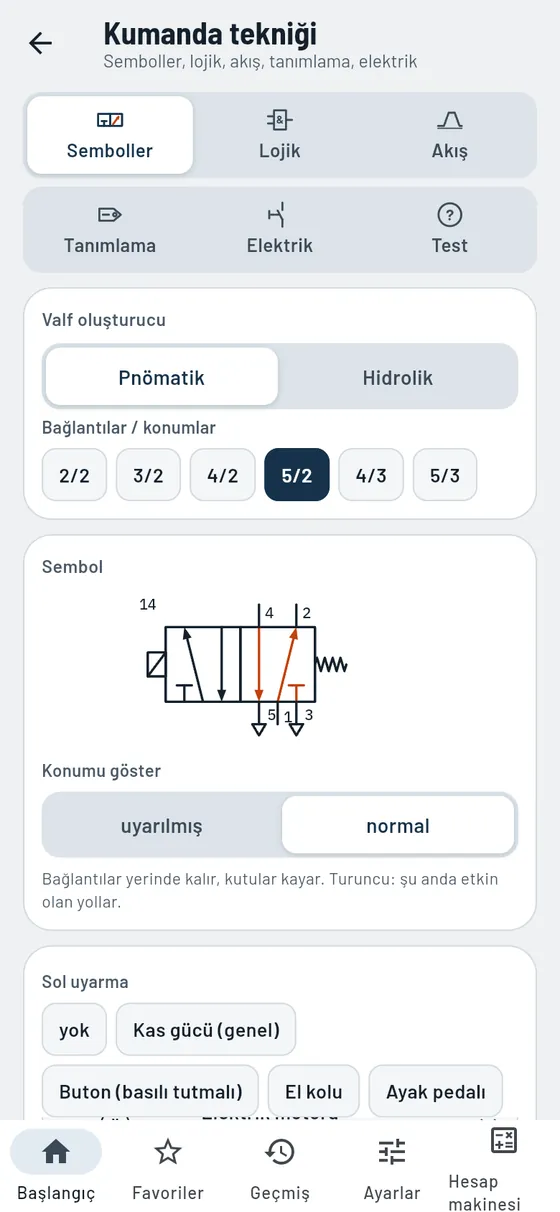
Kumanda tekniği
ProValften GRAFCET'e kadar devre sembollerini, mantığı ve akışları anlayın.
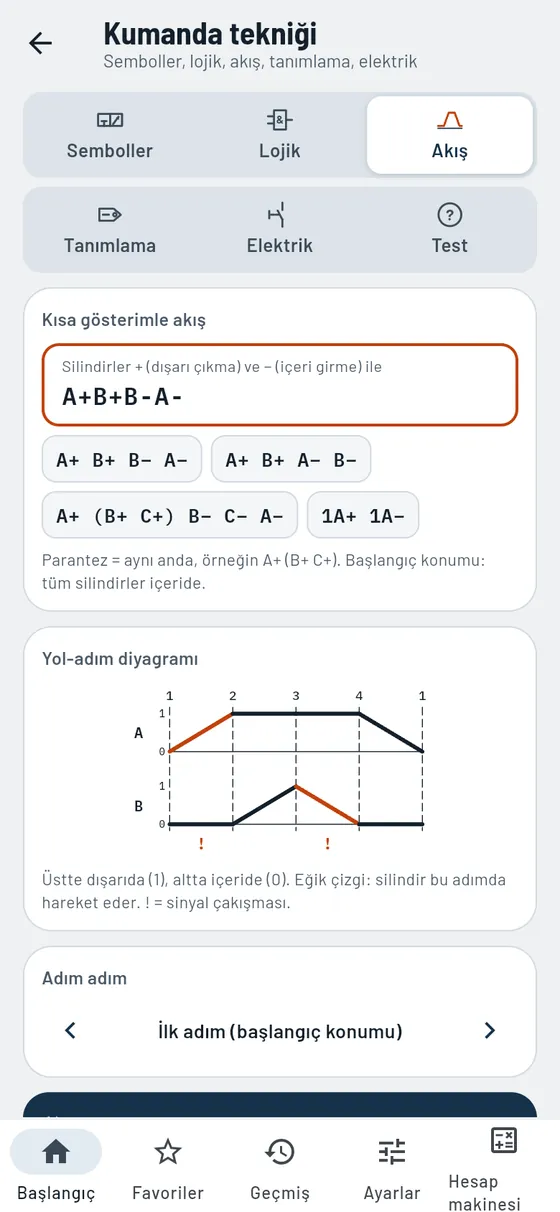
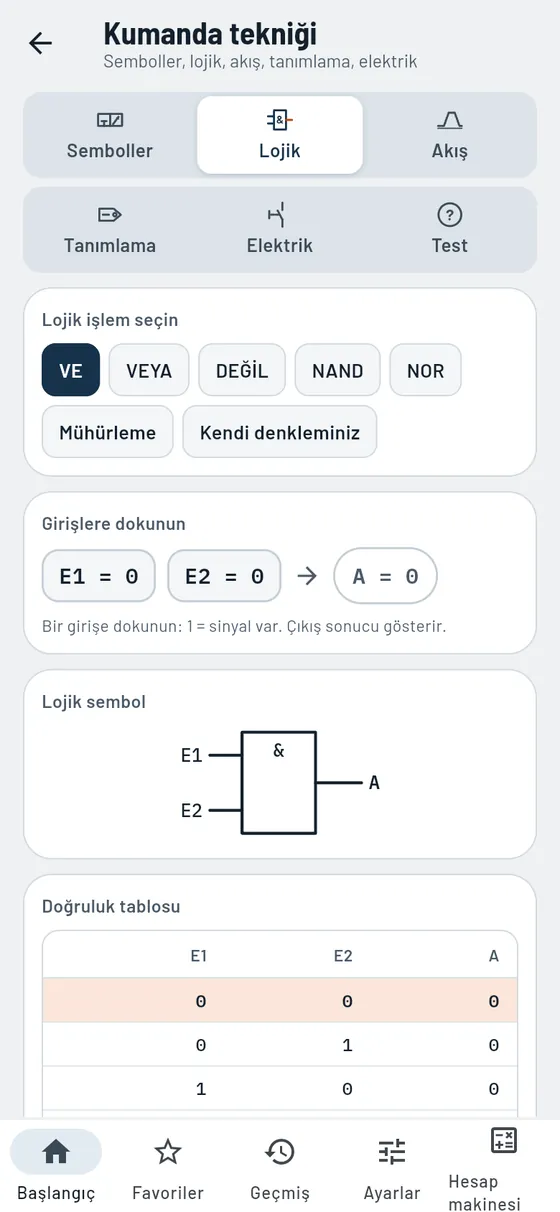
Bir yön kontrol valfi oluşturun ve doğru devre sembolünü adı ve tanıtım harfiyle hemen görün. Mantık girişlerine dokunun, „A+ B+ B− A−“ gibi bir akış girin veya şemalardaki işaretleri çözün.
- Valf oluşturucu
Bağlantıları, konumları ve kumanda türünü seçin ya da „5/2 Magnet Feder“ yazın. - Eleman kataloğu
Pnömatik ve hidrolik yan yana. - Dokunarak mantık
Doğruluk tablosu, mantık sembolü, pnömatik ve elektrik uygulaması. - Akış
Kısa gösterimden yol-adım diyagramı ve GRAFCET, sinyal çakışmasında uyarı ile. - İşaretleme
-KF1, 1.6, 13-14 veya Ø100/70×200 gibi işaretleri çözün. - Elektrik
Zaman diyagramlı zaman röleleri, akım yolu şeması, klemens şeması, kontrol listeleri.
Modülde ayrıca
- TestSembolleri tanıma: sembolden ada ve tersi.
- Konumu gösterValf bekleme konumunda veya çalıştırılmış, bağlantılar ve kod harfiyle.
- Kendi lojik denkleminizBeş girişe kadar, pnömatik uygulama için eleman listesiyle.
- MühürlemeDokunulabilir mantık olarak ve valfli akım yolu şeması olarak.
- Adım adım akışAkışta dokunarak ilerleyin ve her hareketi tek tek görün.
- Kontaklar ve solenoid valfNormalde açık, normalde kapalı ve değiştirme kontağı, valf doğrudan veya pilot kumandalı.
- Kod harfleriDonanımların ana ve alt sınıflarına genel bakış.
- Hesaplamaya devamSilindiri doğrudan Hidrolik/pnömatik modülünde hesaplayın.
İki silindir sırayla dışarı çıkmalı ve ters sırada geri dönmeli: A+ B+ B− A−.
A+ B+ B− A−- Adımlar
- 4
- Sinyal çakışması
- 1. ve 3. adımda
- Sonuç
- Yol-adım diyagramı ve GRAFCET
Merak mı ettiniz?
Temel modüller ücretsizdir. Geri kalan her şeyi Gesello Pro ile tek seferde açarsınız, abonelik yok.
Uygulamadan örnek değerler. Kılavuz değerler uygulamada bu şekilde işaretlenmiştir. Görseller telefon görünümünü gösterir; bilgisayarda liste ve modül yan yana durur.