



Bir cıvata, bağlantıyı ancak doğru ön gerilme kuvvetini aldığında güvenle bir arada tutar. Az olursa bağlantı gevşer veya değişken yük altında kırılır. Fazla olursa cıvata aşırı uzar. Sıkma torku oraya giden yoldur – ve yağlamaya çoğu kişinin sandığından daha fazla bağlıdır.
Mukavemet sınıfı neyi gösterir
Çelik bir cıvatanın başında noktayla ayrılmış iki sayı bulunur, örneğin 8.8. Bunlardan mukavemeti doğrudan okuyabilirsiniz:
- İlk sayı çarpı 100, N/mm² cinsinden çekme dayanımı Rm değerini verir. 8.8'de bu 800 N/mm²'dir.
- Birinci sayı çarpı ikinci sayı çarpı 10, N/mm² cinsinden akma sınırı Re değerini verir. 8.8'de bu 8 · 8 · 10 = 640 N/mm²'dir.
| Mukavemet sınıfı | Çekme dayanımı Rm | Akma sınırı Re | uygun somun |
|---|---|---|---|
| 8.8 | 800 N/mm² | 640 N/mm² | en az sınıf 8 |
| 10.9 | 1000 N/mm² | 900 N/mm² | en az sınıf 10 |
| 12.9 | 1200 N/mm² | 1080 N/mm² | en az sınıf 12 |
Sınıf numarası nominal değerleri verir. Standart, 10.9 ve 12.9 için minimum akma sınırını biraz daha yüksek belirler (940 ve 1100 N/mm²). Aşağıdaki torklar bu değerlerle hesaplanmıştır.
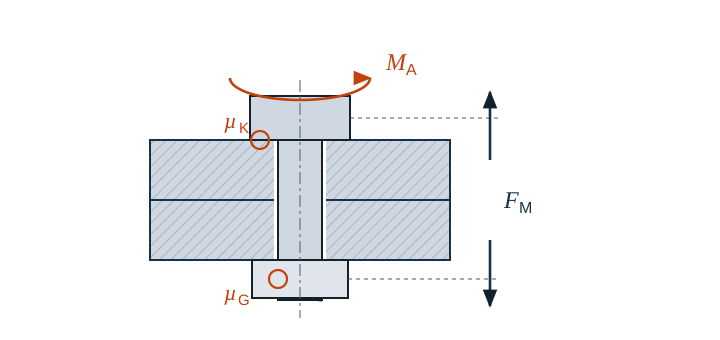
Sıkma torku için kılavuz değerler
Tablo; metrik normal dişli altıgen başlı cıvatalar, µ = 0,12 sürtünme katsayısı (örneğin fosfatlanmış veya karartılmış ve hafif yağlanmış) ve sıkmada akma sınırının %90 kullanımı için geçerlidir. Parantez içinde, bu sırada oluşan ön gerilme kuvveti yer alır.
| Dişler | 8.8 | 10.9 | 12.9 |
|---|---|---|---|
| M6 | 10,1 N·m (10,2 kN) | 14,9 N·m (15,0 kN) | 17,4 N·m (17,5 kN) |
| M8 | 24,6 N·m (18,6 kN) | 36,1 N·m (27,4 kN) | 42,2 N·m (32,0 kN) |
| M10 | 48,5 N·m (29,6 kN) | 71,2 N·m (43,5 kN) | 83,3 N·m (50,9 kN) |
| M12 | 83,6 N·m (43,1 kN) | 123 N·m (63,3 kN) | 144 N·m (74,1 kN) |
| M16 | 206 N·m (81,0 kN) | 302 N·m (119 kN) | 354 N·m (139 kN) |
Bunlar kılavuz değerlerdir. Teknik resimdeki, montaj talimatındaki veya üreticinin verdiği değerler önceliklidir.
Yağlama neden bu kadar önemli
Torkun büyük bir kısmı sürtünmeyle harcanır. Cıvata daha iyi yağlanmışsa aynı torkta daha fazla ön gerilme kuvveti oluşur. Bu yüzden tablo değeri ile cıvatanın durumu birbirine uymalıdır.
Örnek
8.8 sınıfı bir M10, her durumda akma sınırının %90'ına kadar sıkılacak. Bunun için hangi tork gerekir?
| Cıvatanın durumu | Sürtünme katsayısı µ | Sıkma torku |
|---|---|---|
| hafif yağlanmış | 0,12 | 48,5 N·m |
| daha kuru | 0,14 | 53,9 N·m |
Yağlı bir cıvatayı kuru durum değeriyle sıkan, planlanandan belirgin şekilde daha fazla ön gerilme kuvveti uygular ve cıvatayı aşırı uzatabilir. Tersine, yağlı değeriyle sıkılan kuru bir cıvata fazla gevşek kalır.
Montajda ne kadar hassas olur?
Doğru değerle bile ön gerilme kuvveti sıkma yöntemine göre dağılım gösterir. Tork anahtarıyla en büyük ön gerilme kuvveti en küçüğün yaklaşık 1,6 ila 2,5 katı, darbeli somun sıkma makinesiyle 2,5 ila 4 katıdır. Bu yüzden önemli bağlantılarda tork anahtarı şarttır.
Tipik hatalar
- Somun çok zayıf: Bir 10.9 cıvataya 10 sınıfı bir somun gerekir. 8 sınıfı bir somunla, cıvata tam yüklenmeden önce somunun dişi sıyrılır.
- Sürtünme katsayısı dikkate alınmadı: Tablo değeri kuru için, cıvata ise yağlı – cıvata aşırı uzar.
- Tablo değerleri başka baş biçimlerine aktarıldı: Flanşlı ve havşa başlı cıvatalar veya büyük geçiş delikleri baş altındaki sürtünmeyi ve dolayısıyla torku değiştirir.
- Akma sınırı yanlış okundu: Doğru değer 8.8'de 640 N/mm²'dir, 64 değil.
- 8.8 ve üzerinde emniyet olarak yaylı rondela: Yüksek mukavemetli cıvatalarda emniyet sağlamaz, belirleyici olan ön gerilme kuvvetidir.
Sık sorulan sorular
Bir 10.9 cıvatayı 8.8 değeriyle sıkabilir miyim?
Bu güvenlidir, ama mukavemeti boşa harcar. Bağlantı o zaman yalnızca bir 8.8 cıvatanın ön gerilme kuvvetine sahip olur. Bunun yeterli olup olmadığına konstrüksiyon karar verir.
Değerler paslanmaz çelik cıvatalar için de geçerli mi?
Hayır. A2-70 gibi paslanmaz çelik cıvataların mukavemetleri farklıdır ve soğuk kaynamaya (yapışmaya) eğilimlidirler. Onlar için ayrı değerler vardır.