



Teknik resimde Ø 40 H7/g6 yazıyor – ve deliğin hangi ölçüde olabileceğini, milin hangi ölçüde olabileceğini ve ikisinin sonradan kolayca birbirine mi kayacağını yoksa ancak presle mi birleşeceğini bilmeniz gerekiyor. Burada böyle bir geçme gösterimini nasıl okuyacağınızı ve adım adım nasıl hesaplayacağınızı öğrenirsiniz.
Geçme gösteriminde neler var
Bir geçme her zaman birbirine ait iki parçayı tanımlar: bir iç parça (mil) ve bir dış parça (delik). İkisinin de aynı nominal ölçüsü vardır, burada 40 mm. Arkasında iki tolerans sınıfı yer alır; önce deliğinki, sonra milinki.
- Büyük harf = delik, küçük harf = mil. Yani H7 deliğe, g6 mile aittir.
- Harf, tolerans alanının nerede olduğunu belirler: doğrudan sıfır çizgisinde (H, h), altında veya üstünde. Teknik adı temel sapmadır.
- Sayı, temel tolerans derecesidir (IT). Sayı ne kadar küçükse tolerans alanı o kadar dar olur ve o kadar hassas üretmek gerekir.
Makine imalatında çoğunlukla delik esas sistemi kullanılır. Delik H alır (alt sapma 0) ve istenen geçme yalnızca mil üzerinden elde edilir. Bu, rayba ve tampon mastardan tasarruf sağlar, çünkü miller torna tezgâhında her ölçüye daha kolay getirilir. Mil esas sisteminde durum tersidir. Mil h alır (üst sapma 0), örneğin işlenmeden monte edilen çekme parlak çelikte.
Formüller
Her parçanın bir üst ve bir alt sapması vardır. Delikte bunlara ES ve EI, milde es ve ei denir. Bunlardan sınır ölçüler elde edilir:
Mil için es ve ei değerlerini yerine koyarsınız. Boşluk mu sıkılık mı oluştuğunu iki parçanın karşılaştırması gösterir:
- N nominal ölçü
- Go, Gu en büyük ölçü ve en küçük ölçü
- ES, EI deliğin üst ve alt sapması
- es, ei milin üst ve alt sapması
- Smax, Smin en büyük boşluk ve en küçük boşluk; negatif bir değer sıkılıktır
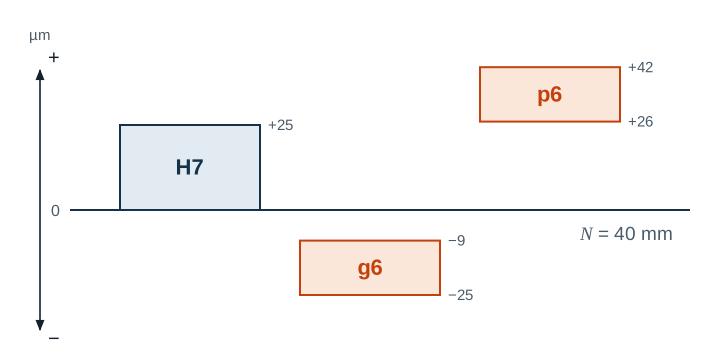
Örnek Ø 40 H7/g6
Örnek
Delik ve milin sınır ölçüleri ile geçme türü aranıyor. 30 mm üzeri 50 mm'ye kadar nominal ölçü aralığı için sapmalar şöyledir:
| üst sapma | alt sapma | en büyük ölçü | en küçük ölçü | |
|---|---|---|---|---|
| Delik H7 | +25 µm | 0 µm | 40,025 mm | 40,000 mm |
| Mil g6 | −9 µm | −25 µm | 39,991 mm | 39,975 mm |
En büyük boşluk, en büyük delik ile en küçük milde oluşur:
Smax = 25 µm − (−25 µm) = 50 µm
En küçük boşluk, en küçük delik ile en büyük milde oluşur:
Smin = 0 µm − (−9 µm) = 9 µm
İki değer de pozitiftir, yani bu bir boşluklu geçmedir. Mil her durumda rahat döner, ama kayda değer bir yalpalama olmadan.
Karşı örnek Ø 25 H7/p6
Burada milin tolerans alanı deliğinkinin üzerindedir. Delik 25,000 ile 25,021 mm, mil 25,022 ile 25,035 mm arasındadır.
Smax = 21 µm − 22 µm = −1 µm Smin = 0 µm − 35 µm = −35 µm
İki değer de negatiftir, yani 1 ile 35 µm arası sıkılıkla bir sıkı geçme söz konusudur. Parçalar preslenerek veya delik ısıtılarak birleştirilir.
Boşluklu, ara veya sıkı geçme?
| Sonuç | Geçme türü | Tipik uygulama |
|---|---|---|
| En küçük boşluk ≥ 0 | Boşluklu geçme | Kaymalı yataklar, kılavuzlar, sökülen merkezlemeler |
| En büyük boşluk ≤ 0 | Sıkı geçme | Kamasız burçlar, dişliler ve göbekler |
| ikisinin arası | Ara geçme | Tam oturan ve hafif darbelerle birleştirilebilen parçalar |
Bazı eşleşmelerle özellikle sık karşılaşırsınız. H7/h6 ile parçalar elle kaydırılabilir, H7/g6 rahat hareketli oturmalar sağlar, H7/k6 kamalı dişliler ve kasnaklar için bir ara geçmedir ve H7/p6 pres oturmalar içindir.
Tipik hatalar
- Çıkarmada işaret hatası: Eksi ile eksinin çarpımı artıdır. 25 − (−25) sonucu 50'dir, 0 değil.
- Delik ve mil karıştırıldı: H7'yi mile atayan tamamen farklı bir sonuç alır. Büyük harf delik demektir.
- Yanlış nominal ölçü aralığı: Aralıklar „… üzeri, … dahil olmak üzere“ şeklinde geçerlidir. 30 mm hâlâ 18 üzeri 30'a kadar aralığına aittir.
- Negatif boşluk fark edilmedi: −35 µm'lik bir boşluk 35 µm'lik bir sıkılıktır, hesap hatası değil.
- Nominal ölçüye göre üretildi: H7'de 40,000 mm henüz iyi sayılır ama sınırdadır. Tolerans ortasını hedefleyen (burada 40,0125 mm) her iki yönde de pay bırakır.
Sık sorulan sorular
Büyük çaplarda tolerans alanları neden daha geniştir?
Çapla birlikte üretim ve ölçüm sapmaları da büyür. Bu yüzden standart nominal ölçüleri aralıklara böler ve her aralık aynı derece için biraz daha büyük bir tolerans alır. Örneğin IT7'de 30 mm'ye kadar 21 µm, 50 mm'ye kadar 25 µm'dir.
Sapmaları ezbere bilmem gerekir mi?
Hayır. Önemli olan gösterimi okuyabilmeniz ve sınır ölçüleri güvenle hesaplayabilmenizdir. Sapmalara tablodan bakarsınız ya da hesaplatırsınız.