



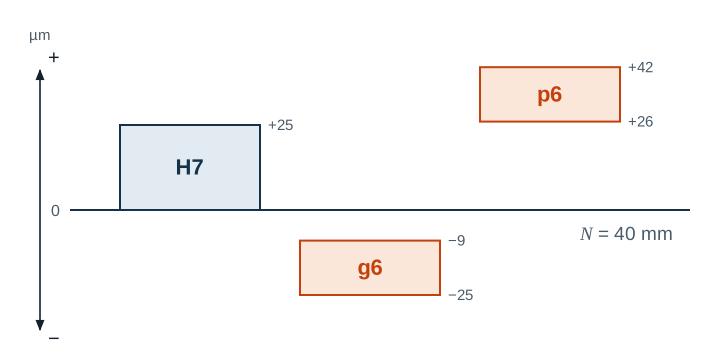
Na rysunku jest Ø 40 H7/g6 – a ty masz wiedzieć, jaki wymiar może mieć otwór, jaki wałek i czy obie części będą się potem lekko w siebie wsuwać, czy połączą się tylko na prasie. Tutaj nauczysz się czytać takie oznaczenie pasowania i krok po kroku je obliczać.
Co kryje się w oznaczeniu pasowania
Pasowanie zawsze opisuje dwie współpracujące części: część wewnętrzną (wałek) i część zewnętrzną (otwór). Obie mają ten sam wymiar nominalny, tutaj 40 mm. Za nim stoją dwie klasy tolerancji, najpierw otworu, potem wałka.
- Wielka litera = otwór, mała litera = wałek. H7 należy więc do otworu, g6 do wałka.
- Litera określa, gdzie leży pole tolerancji: bezpośrednio przy linii zerowej (H, h), poniżej lub powyżej niej. Fachowo nazywa się to odchyłką podstawową.
- Liczba to stopień tolerancji normalnej (IT). Im mniejsza liczba, tym węższe pole tolerancji i tym dokładniej trzeba wykonać część.
W budowie maszyn najczęściej stosuje się zasadę stałego otworu: otwór dostaje H (odchyłka dolna 0), a żądane pasowanie uzyskuje się wyłącznie przez wałek. To oszczędza rozwiertaki i sprawdziany trzpieniowe, bo wałki łatwiej doprowadzić na tokarce do dowolnego wymiaru. W zasadzie stałego wałka jest odwrotnie: wałek dostaje h (odchyłka górna 0), na przykład przy stali ciągnionej, montowanej bez obróbki.
Wzory
Każda część ma odchyłkę górną i dolną. Dla otworu oznacza się je ES i EI, dla wałka es i ei. Z nich wynikają wymiary graniczne:
Dla wałka podstawiasz es i ei. Czy powstaje luz, czy wcisk, pokazuje porównanie obu części:
- N wymiar nominalny
- Go, Gu wymiar górny i wymiar dolny
- ES, EI odchyłka górna i dolna otworu
- es, ei odchyłka górna i dolna wałka
- Smax, Smin luz maksymalny i luz minimalny; wartość ujemna oznacza wcisk
Przykład Ø 40 H7/g6
Przykład
Szukamy wymiarów granicznych otworu i wałka oraz rodzaju pasowania. Odchyłki dla zakresu wymiarów nominalnych powyżej 30 do 50 mm wynoszą:
| odchyłka górna | odchyłka dolna | wymiar górny | wymiar dolny | |
|---|---|---|---|---|
| Otwór H7 | +25 µm | 0 µm | 40,025 mm | 40,000 mm |
| Wałek g6 | −9 µm | −25 µm | 39,991 mm | 39,975 mm |
Największy luz powstaje przy największym otworze i najmniejszym wałku:
Smax = 25 µm − (−25 µm) = 50 µm
Najmniejszy luz powstaje przy najmniejszym otworze i największym wałku:
Smin = 0 µm − (−9 µm) = 9 µm
Obie wartości są dodatnie, więc jest to pasowanie luźne. Wałek w każdym przypadku obraca się lekko, ale bez wyraźnego chybotania.
Przykład przeciwny Ø 25 H7/p6
Tutaj pole tolerancji wałka leży nad polem otworu. Otwór ma od 25,000 do 25,021 mm, wałek od 25,022 do 25,035 mm.
Smax = 21 µm − 22 µm = −1 µm Smin = 0 µm − 35 µm = −35 µm
Obie wartości są ujemne: to pasowanie ciasne z wciskiem od 1 do 35 µm. Części wciska się na prasie albo łączy po nagrzaniu otworu.
Luz, pasowanie mieszane czy wcisk?
| Wynik | Rodzaj pasowania | Typowe zastosowanie |
|---|---|---|
| Luz minimalny ≥ 0 | Pasowanie luźne | Łożyska ślizgowe, prowadnice, rozłączne środkowania |
| Luz maksymalny ≤ 0 | Pasowanie ciasne | Tuleje, koła zębate i piasty bez wpustu |
| pomiędzy | Pasowanie mieszane | Części, które siedzą dokładnie i dają się połączyć lekkimi uderzeniami |
Niektóre skojarzenia spotkasz szczególnie często. H7/h6 pozwala przesuwać części ręcznie, H7/g6 daje lekko ruchome osadzenia, H7/k6 to pasowanie mieszane dla kół zębatych i kół pasowych z wpustem, a H7/p6 oznacza połączenia wciskowe.
Typowe błędy
- Znak przy odejmowaniu: minus razy minus daje plus. 25 − (−25) to 50, a nie 0.
- Zamieniony otwór z wałkiem: kto przypisze H7 do wałka, dostanie zupełnie inny wynik. Wielka litera oznacza otwór.
- Zły zakres wymiarów nominalnych: zakresy obowiązują „powyżej … do włącznie”. 30 mm należy jeszcze do zakresu powyżej 18 do 30.
- Nierozpoznany luz ujemny: luz −35 µm to wcisk 35 µm, a nie błąd obliczeń.
- Wykonanie na wymiar nominalny: przy H7 wymiar 40,000 mm jest jeszcze dobry, ale na granicy. Kto celuje w środek tolerancji (tutaj 40,0125 mm), ma zapas w obie strony.
Najczęstsze pytania
Dlaczego pola tolerancji są szersze przy większych średnicach?
Wraz ze średnicą rosną też odchyłki wykonania i pomiaru. Dlatego norma dzieli wymiary nominalne na zakresy, a każdy zakres ma dla tego samego stopnia nieco większą tolerancję. Dla IT7 to na przykład 21 µm do 30 mm i 25 µm do 50 mm.
Czy muszę znać odchyłki na pamięć?
Nie. Ważne, żebyś umiał odczytać oznaczenie i pewnie obliczyć wymiary graniczne. Odchyłki sprawdzasz w tabeli albo każesz je sobie obliczyć.