



En el plano pone Ø 40 H7/g6, y tienes que saber qué medida puede tener el agujero, cuál el eje y si después deslizarán con facilidad uno dentro del otro o solo entrarán con la prensa. Aquí aprendes a leer una designación de ajuste así y a calcularla paso a paso.
Qué contiene la designación del ajuste
Un ajuste describe siempre dos piezas que van juntas: una pieza interior (eje) y una exterior (agujero). Ambas tienen la misma medida nominal, aquí 40 mm. Detrás figuran dos clases de tolerancia, primero la del agujero y después la del eje.
- Mayúscula = agujero, minúscula = eje. Así, H7 corresponde al agujero y g6 al eje.
- La letra fija dónde está la zona de tolerancia: justo en la línea cero (H, h), por debajo o por encima. Técnicamente se llama diferencia fundamental.
- El número es el grado de tolerancia normalizado (IT). Cuanto menor es el número, más estrecha es la zona de tolerancia y más precisa debe ser la fabricación.
En construcción de maquinaria lo habitual es el sistema de agujero único: el agujero lleva H (diferencia inferior 0) y el ajuste deseado se obtiene solo con el eje. Eso ahorra escariadores y calibres tampón, porque los ejes se llevan más fácilmente a cualquier medida en el torno. En el sistema de eje único es al revés: el eje lleva h (diferencia superior 0), por ejemplo con acero calibrado estirado que se monta sin mecanizar.
Las fórmulas
Cada pieza tiene una diferencia superior y una inferior. En el agujero se llaman ES y EI, en el eje es y ei. De ellas resultan las medidas límite:
Para el eje sustituyes es y ei. Si hay juego o apriete lo indica la comparación de ambas piezas:
- N medida nominal
- Go, Gu medida máxima y medida mínima
- ES, EI diferencia superior e inferior del agujero
- es, ei diferencia superior e inferior del eje
- Smax, Smin juego máximo y juego mínimo; un valor negativo es un apriete
Ejemplo Ø 40 H7/g6
Ejemplo
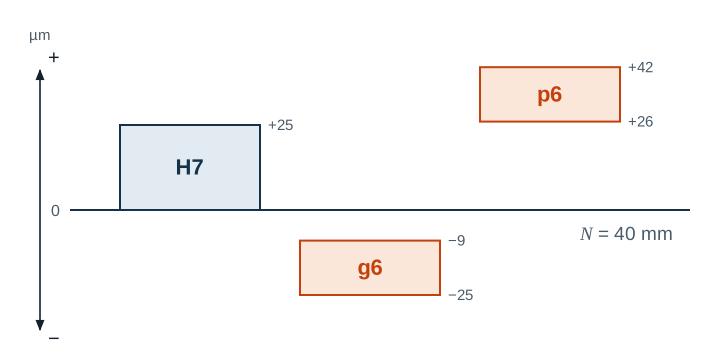
Se buscan las medidas límite del agujero y del eje y el tipo de ajuste. Las diferencias para el rango de medidas nominales de más de 30 hasta 50 mm son las siguientes:
| diferencia superior | diferencia inferior | medida máxima | medida mínima | |
|---|---|---|---|---|
| Agujero H7 | +25 µm | 0 µm | 40,025 mm | 40,000 mm |
| Eje g6 | −9 µm | −25 µm | 39,991 mm | 39,975 mm |
El juego máximo se da con el agujero más grande y el eje más pequeño:
Smax = 25 µm − (−25 µm) = 50 µm
El juego mínimo se da con el agujero más pequeño y el eje más grande:
Smin = 0 µm − (−9 µm) = 9 µm
Ambos valores son positivos, así que es un ajuste con juego. El eje gira siempre con facilidad, pero sin un bamboleo apreciable.
Contraejemplo Ø 25 H7/p6
Aquí la zona de tolerancia del eje está por encima de la del agujero. El agujero mide de 25,000 a 25,021 mm, el eje de 25,022 a 25,035 mm.
Smax = 21 µm − 22 µm = −1 µm Smin = 0 µm − 35 µm = −35 µm
Ambos valores son negativos: un ajuste con apriete de 1 a 35 µm de apriete. Las piezas se montan a presión o calentando el agujero.
¿Juego, indeterminado o apriete?
| Resultado | Tipo de ajuste | Aplicación típica |
|---|---|---|
| Juego mínimo ≥ 0 | Ajuste con juego | Cojinetes de fricción, guías, centrajes que se desmontan |
| Juego máximo ≤ 0 | Ajuste con apriete | Casquillos, ruedas dentadas y cubos sin chaveta |
| entre ambos | Ajuste indeterminado | Piezas que asientan con precisión y se montan con golpes suaves |
Algunos emparejamientos aparecen con especial frecuencia. Con H7/h6 las piezas se desplazan a mano, H7/g6 da asientos de fácil movimiento, H7/k6 es un ajuste indeterminado para ruedas dentadas y poleas con chaveta, y H7/p6 corresponde a asientos a presión.
Errores típicos
- Signo al restar: menos por menos da más. 25 − (−25) son 50 y no 0.
- Agujero y eje intercambiados: quien asigna H7 al eje obtiene un resultado completamente distinto. Mayúscula significa agujero.
- Rango de medida nominal equivocado: los rangos valen «más de … hasta … inclusive». 30 mm pertenece todavía al rango de más de 18 hasta 30.
- Juego negativo no reconocido: un juego de −35 µm es un apriete de 35 µm, no un error de cálculo.
- Fabricar a la medida nominal: con H7, 40,000 mm todavía es bueno, pero está en el límite. Quien apunta al centro de la tolerancia (aquí 40,0125 mm) tiene margen hacia ambos lados.
Preguntas frecuentes
¿Por qué las zonas de tolerancia son más anchas en diámetros mayores?
Con el diámetro también crecen las desviaciones de fabricación y de medición. Por eso la norma divide las medidas nominales en rangos, y cada rango tiene para el mismo grado una tolerancia algo mayor. En IT7 son, por ejemplo, 21 µm hasta 30 mm y 25 µm hasta 50 mm.
¿Tengo que saberme las diferencias de memoria?
No. Lo importante es que sepas leer la designación y calcular con seguridad las medidas límite. Las diferencias las consultas o dejas que te las calculen.