



图纸上写着 Ø 40 H7/g6——你需要知道孔允许多大尺寸、轴允许多大尺寸,以及两者以后是能轻松滑入,还是只能用压力机压装。在这里你将学会如何读懂这样的配合标注,并一步步算出来。
配合标注包含哪些信息
配合总是描述两个配套的零件:一个内部零件(轴)和一个外部零件(孔)。两者具有相同的公称尺寸,这里是 40 mm。后面是两个公差带代号,先是孔的,再是轴的。
- 大写字母 = 孔,小写字母 = 轴。因此 H7 属于孔,g6 属于轴。
- 字母决定公差带的位置:紧贴零线(H、h)、在零线以下或以上。专业术语叫基本偏差。
- 数字是标准公差等级(IT)。数字越小,公差带越窄,加工就必须越精确。
机械制造中通常采用基孔制:孔取 H(下极限偏差为 0),所需的配合完全通过轴来实现。这样可以节省铰刀和塞规,因为在车床上更容易把轴加工到任意尺寸。基轴制则相反:轴取 h(上极限偏差为 0),例如不经加工直接装配的冷拉光亮钢。
公式
每个零件都有一个上极限偏差和一个下极限偏差。孔的用 ES 和 EI 表示,轴的用 es 和 ei 表示。由此得出极限尺寸:
对于轴,代入 es 和 ei。比较两个零件即可判断是产生间隙还是过盈:
- N 公称尺寸
- Go、Gu 上极限尺寸和下极限尺寸
- ES、EI 孔的上极限偏差和下极限偏差
- es、ei 轴的上极限偏差和下极限偏差
- Smax、Smin 最大间隙和最小间隙;负值表示过盈
示例 Ø 40 H7/g6
示例
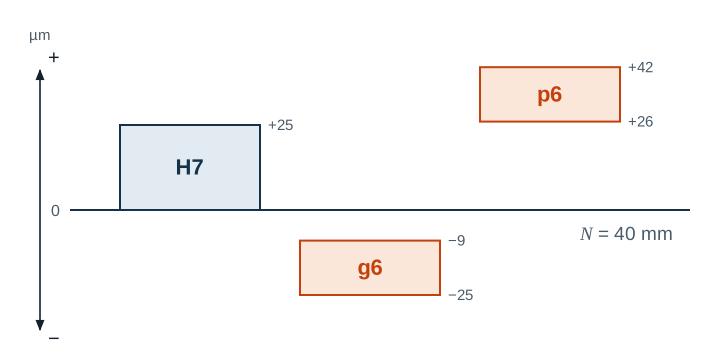
求孔和轴的极限尺寸以及配合类型。公称尺寸段大于 30 至 50 mm 的偏差为:
| 上极限偏差 | 下极限偏差 | 上极限尺寸 | 下极限尺寸 | |
|---|---|---|---|---|
| 孔 H7 | +25 µm | 0 µm | 40.025 mm | 40.000 mm |
| 轴 g6 | −9 µm | −25 µm | 39.991 mm | 39.975 mm |
孔最大、轴最小时,间隙最大:
Smax = 25 µm − (−25 µm) = 50 µm
孔最小、轴最大时,间隙最小:
Smin = 0 µm − (−9 µm) = 9 µm
两个值均为正,因此是间隙配合。轴在任何情况下都能轻松转动,且不会有明显晃动。
反例 Ø 25 H7/p6
这里轴的公差带位于孔的公差带上方。孔为 25.000 至 25.021 mm,轴为 25.022 至 25.035 mm。
Smax = 21 µm − 22 µm = −1 µm Smin = 0 µm − 35 µm = −35 µm
两个值均为负:这是过盈配合,过盈量为 1 至 35 µm。零件需压入,或加热孔后装配。
间隙、过渡还是过盈?
| 结果 | 配合类型 | 典型应用 |
|---|---|---|
| 最小间隙 ≥ 0 | 间隙配合 | 滑动轴承、导轨、需拆卸的定心配合 |
| 最大间隙 ≤ 0 | 过盈配合 | 无键连接的衬套、齿轮和轮毂 |
| 介于两者之间 | 过渡配合 | 定位准确、可用轻敲装配的零件 |
有些配合组合特别常见。H7/h6 可用手推动零件,H7/g6 形成转动灵活的配合,H7/k6 是用于带键齿轮和带轮的过渡配合,H7/p6 则代表压入配合。
常见错误
- 减法中的正负号:负负得正。25 − (−25) 等于 50,而不是 0。
- 孔和轴弄反:把 H7 当作轴的公差,结果就完全不同。大写字母表示孔。
- 公称尺寸段选错:尺寸段按“大于……至(含)……”划分。30 mm 仍属于大于 18 至 30 的尺寸段。
- 没有识别出负间隙:−35 µm 的间隙就是 35 µm 的过盈,并非计算错误。
- 按公称尺寸加工:对于 H7,40.000 mm 虽然刚好合格,但已在极限上。瞄准公差中值(这里是 40.0125 mm)加工,两侧都留有余量。
常见问题
为什么直径越大,公差带越宽?
制造误差和测量误差随直径增大。因此标准将公称尺寸划分为若干尺寸段,同一公差等级下,每个尺寸段的公差略大一些。例如 IT7 在 30 mm 以内为 21 µm,在 50 mm 以内为 25 µm。
必须背下偏差值吗?
不必。重要的是你能读懂标注并准确算出极限尺寸。偏差值可以查表,也可以让软件帮你算。