



Gesello 有 34 个模块,涵盖在机床旁、检验台和职业学校中需要计算的一切。每个模块都会显示结果、草图,并可按需显示计算步骤。在这里可以看到每个模块的内容,附 App 真实图片和实际应用示例。
公差与检验
零件合格还是不合格?这里提供极限尺寸、公差带和测量值,可直接用于工件。
ISO 配合
免费是计算出来的,不是查出来的:任意公称尺寸的极限尺寸。
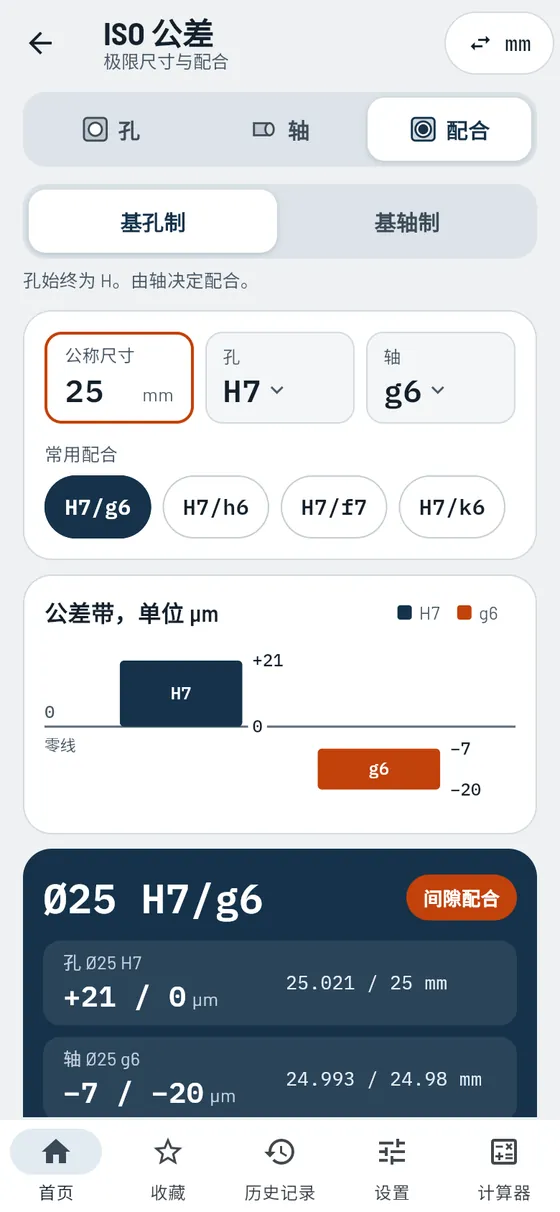
孔和轴要配合在一起,但还剩多少间隙?输入尺寸和配合,Gesello 计算上极限尺寸和下极限尺寸,并以图形显示公差带。一眼就能看出是间隙配合、过渡配合还是过盈配合。偏差并非来自照抄的表格:Gesello 根据标准公差等级和基本偏差的基本公式计算得出。因此,3150 mm 以内的任意公称尺寸都可与任意公差带代号组合。
- 真正的计算
标准公差等级和基本偏差由公式算出,而不是从表格分级中读取。 - 孔、轴或配合
可检查单个零件,也可同时查看两个配合件。 - 基孔制和基轴制
两种制度一键切换,最常用的配合点一下即可选用。 - 公差带图形
相对零线按比例绘制:是卡死还是有间隙? - 可追溯的计算步骤
每个数值都代入了具体数字,非常适合备考练习。
模块中还有
- 公差带中值在机床上加工时瞄准的尺寸,附计算步骤。
- 标准公差 IT每个公差带代号旁都直接给出公差带宽度。
- 常用公差带代号孔和轴的常用公差带代号,点一下即可选用。
- 自由选择公差带代号分别设置字母和 IT 等级,并预览偏差。
- 间隙和过盈最大和最小间隙或过盈,直接以 µm 显示。
- 组成配合点一下即可从单个零件转到完整配合。
- 装配温度轮毂须加热到多高,或轴须冷却到多低。
- 加热和冷却方式从加热板到液氮,附参考值和安全提示。
- 英寸公称尺寸选择英寸设置后即可输入 inch,计算按 mm 进行。
- 公式查阅极限尺寸和配合的全部公式,附图例。
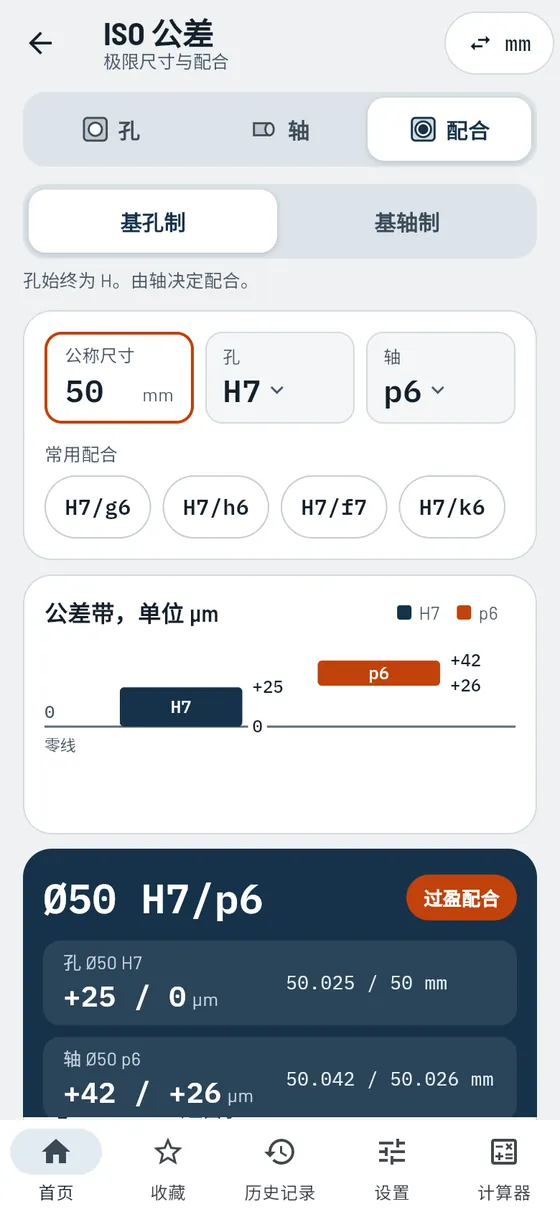
一个衬套要牢固地装在壳体中。图纸上标注为 Ø50 H7/p6。
50 H7/p6- 配合类型
- 过盈配合
- 孔
- 50.000 … 50.025 mm
- 轴
- 50.026 … 50.042 mm
- 过盈
- 1 … 42 µm
因此,衬套需要压入,而不是推入。

一般公差
免费每个未注公差的尺寸都能得到正确的极限。
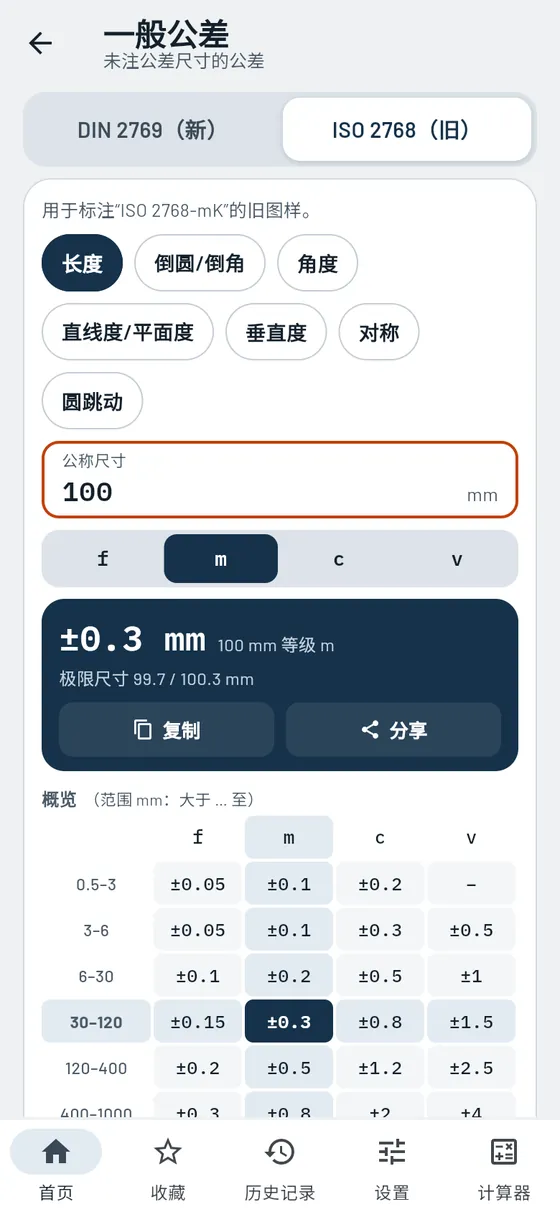
在大多数图纸上,只有部分尺寸标有单独的公差,其余尺寸适用标题栏中的规定。Gesello 告诉你,你的尺寸允许多大的偏差。新图纸和旧图纸都适用。
- 新图纸和旧图纸
现行标准和熟悉的 f、m、c、v 等级集于一个模块。 - 长度、半径、倒角、角度
输入尺寸,读取极限尺寸。 - 未注形状和位置公差
直线度、平面度、垂直度、对称度和圆跳动。 - 总览表
所有等级和尺寸段,你的数值会被突出显示。
模块中还有
- 面轮廓度新体系:整个零件只用一个值。
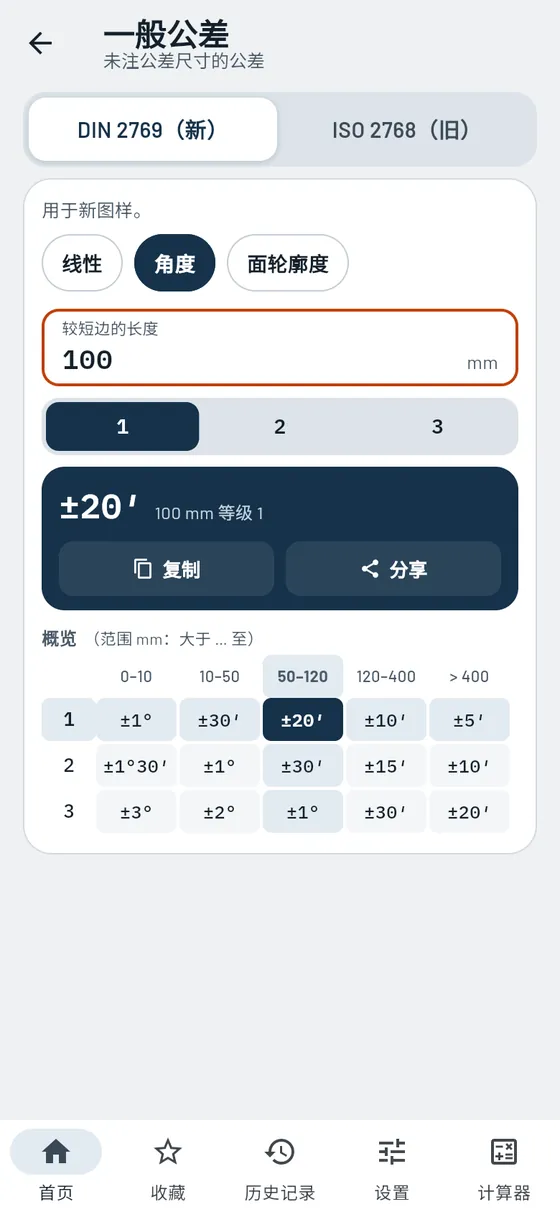
- 按边长确定角度公差允许偏差以度和分表示,取决于较短的边。
- 超出表格范围时明确提示尺寸太大或太小?Gesello 会给出适用范围。
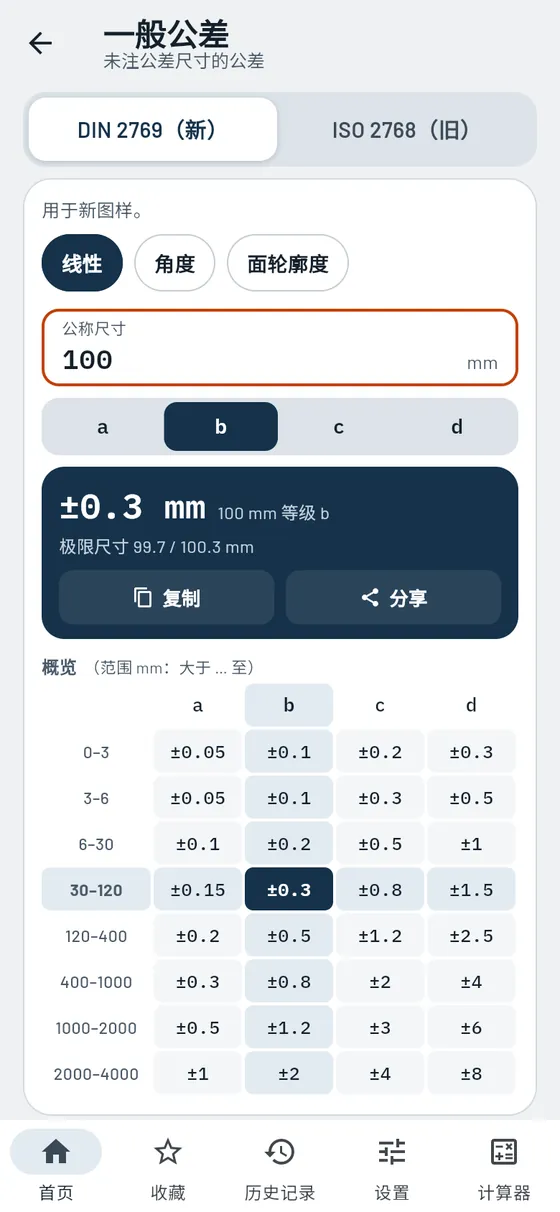
标题栏中注明公差等级 b。尺寸 100 mm 没有单独的公差。
100 mm等级 b- 允许偏差
- ± 0.3 mm
- 极限尺寸
- 99.7 … 100.3 mm

形状和位置
免费看懂公差框格,配图说明。
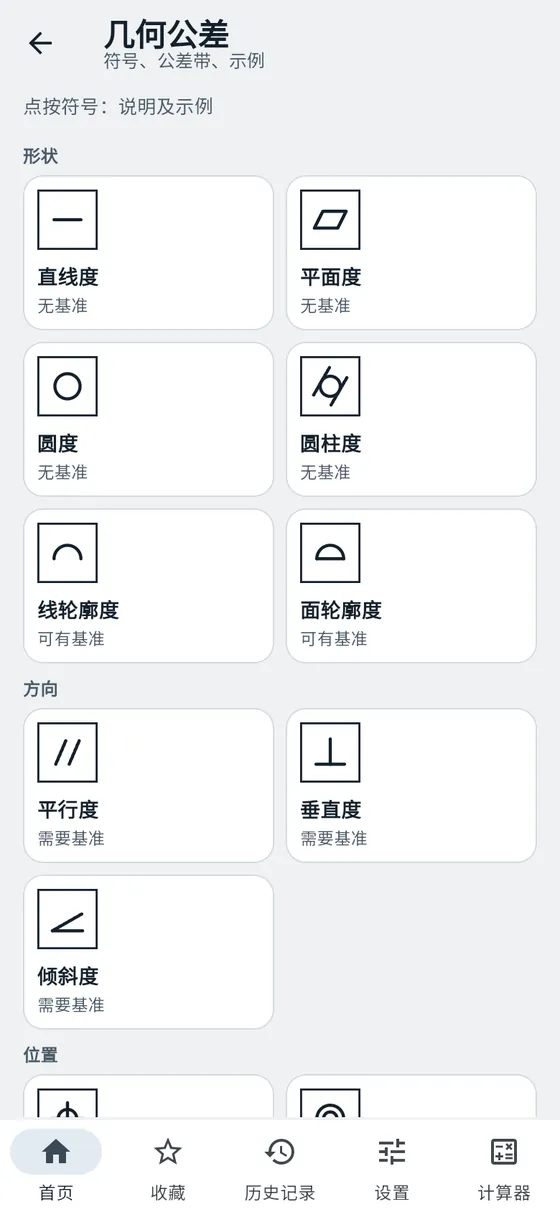
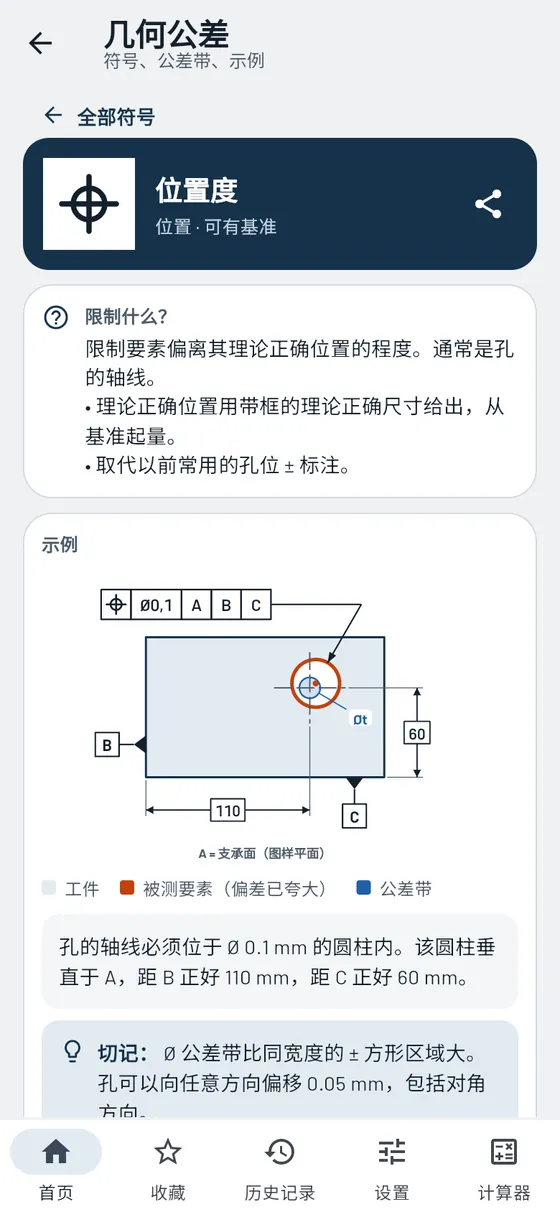
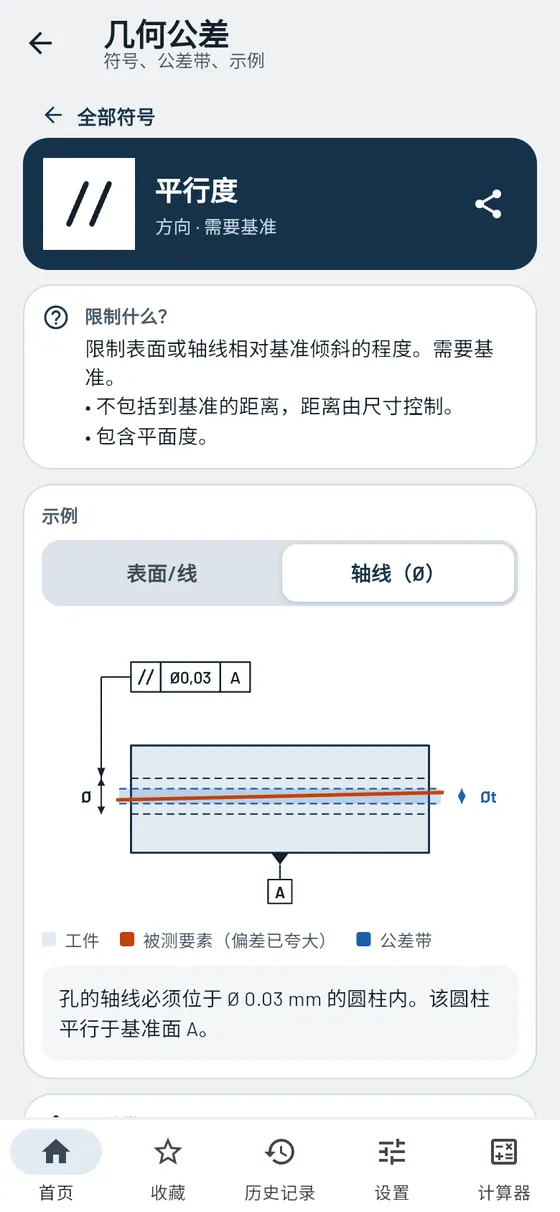
公差框格用寥寥几个符号表达了大量信息。Gesello 讲解全部 15 种符号:限制的是什么,公差带是什么样子,以及在车间如何检验。每个符号都有专门的示例草图。
- 全部符号一览
形状、方向、位置和跳动,每项都注明是否需要基准。 - 公差带草图
偏差被夸大绘制,让你看得清清楚楚。 - 如何检验
简要说明在车间如何测量该特征。 - 计算位置偏差
根据 Δx 和 Δy 立即判断合格或不合格。
模块中还有
- 读懂公差框格每格的含义:依次为符号、公差和基准。
- 基准和附加符号包容要求、最大实体、延伸公差带、自由状态等。
- 独立原则为什么尺寸公差和形状公差各自独立有效。
- 多个示例径向或轴向、表面或轴线:适用时可切换。
- 位置度计算器,附公式位置偏差的公式和符号说明,结果可复制和分享。
孔旁边的框格写着“位置度 Ø0.1 | A | B | C”。这是什么意思?
点击“位置度”- 含义
- 轴线位于直径 Ø0.1 mm 的圆柱内
- 基准
- 表面 A、B 和 C

测量与检验
Pro了解检测器具,正确测量,分析测量序列。
好零件离不开好的测量值。在这里可以练习游标卡尺和千分尺的读数,进行温度修正,并检查量具是否适合该公差。用于质量检验时,还可以分析整组测量序列。
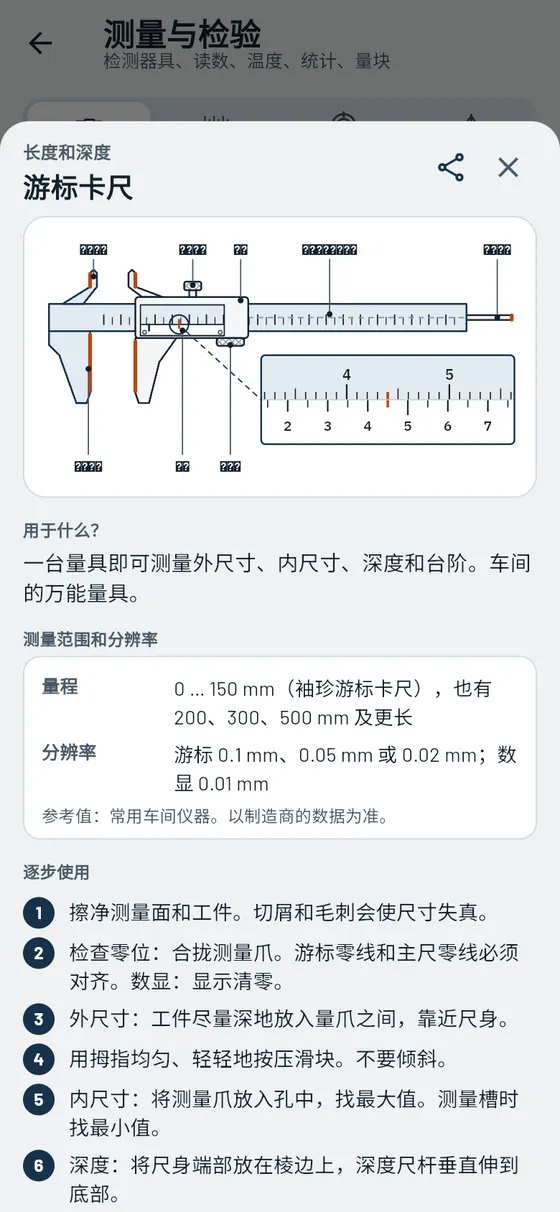
- 检测器具一览
20 多种测量和检验器具,附按比例绘制的图、正确用法和常见错误。 - 游标卡尺和千分尺
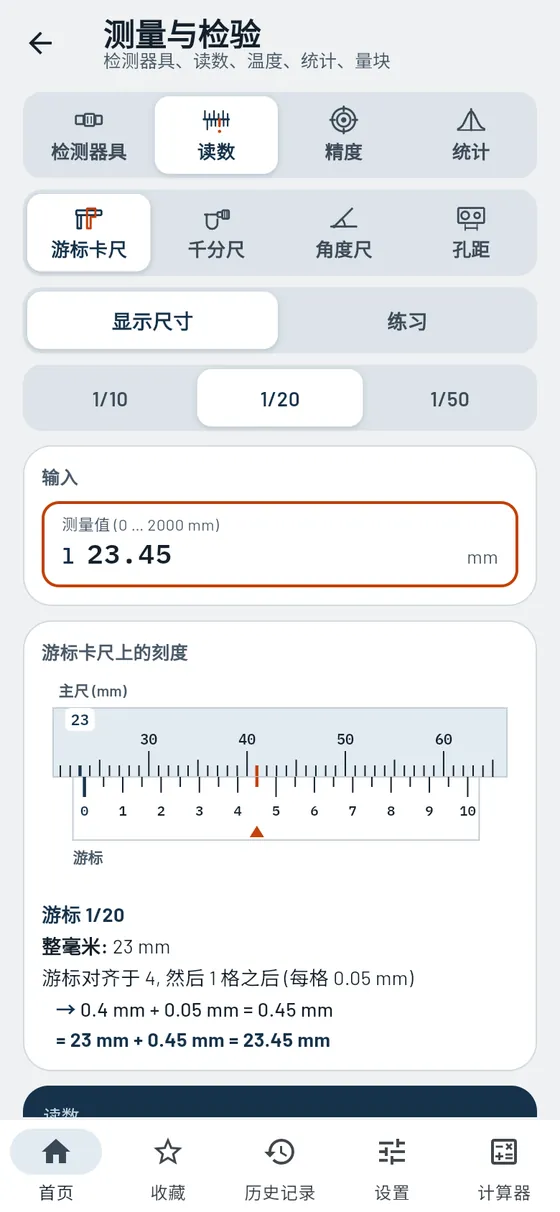
刻度带对齐刻线,另有随机出题的练习模式。 - 温度修正
工件还热?Gesello 换算回 20 °C 时的尺寸。 - 量具合适吗?
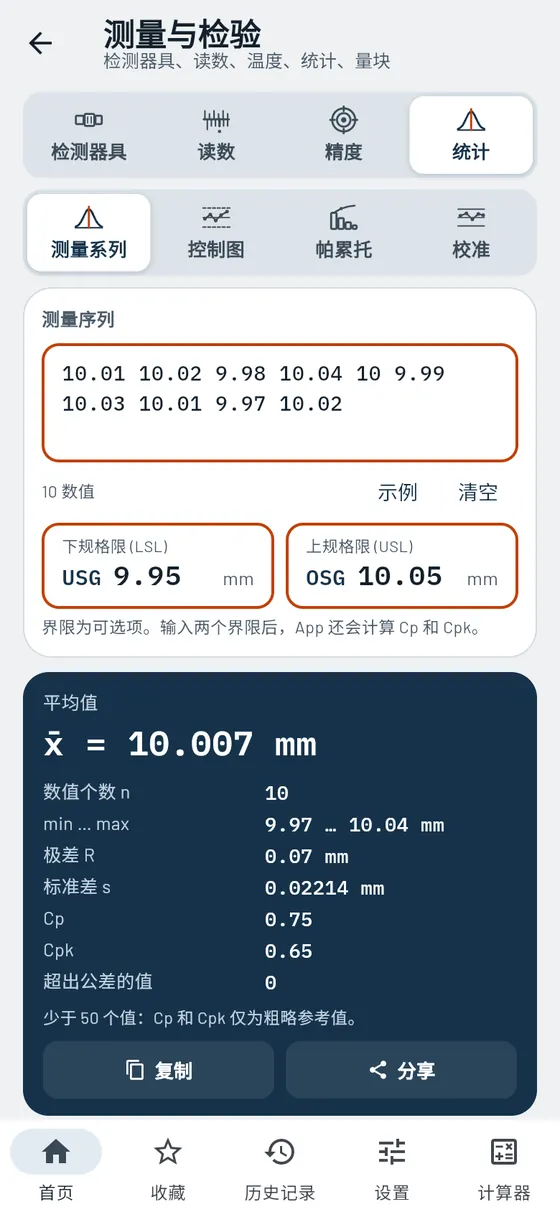
黄金法则,评判一目了然。 - Cp 和 Cpk 统计
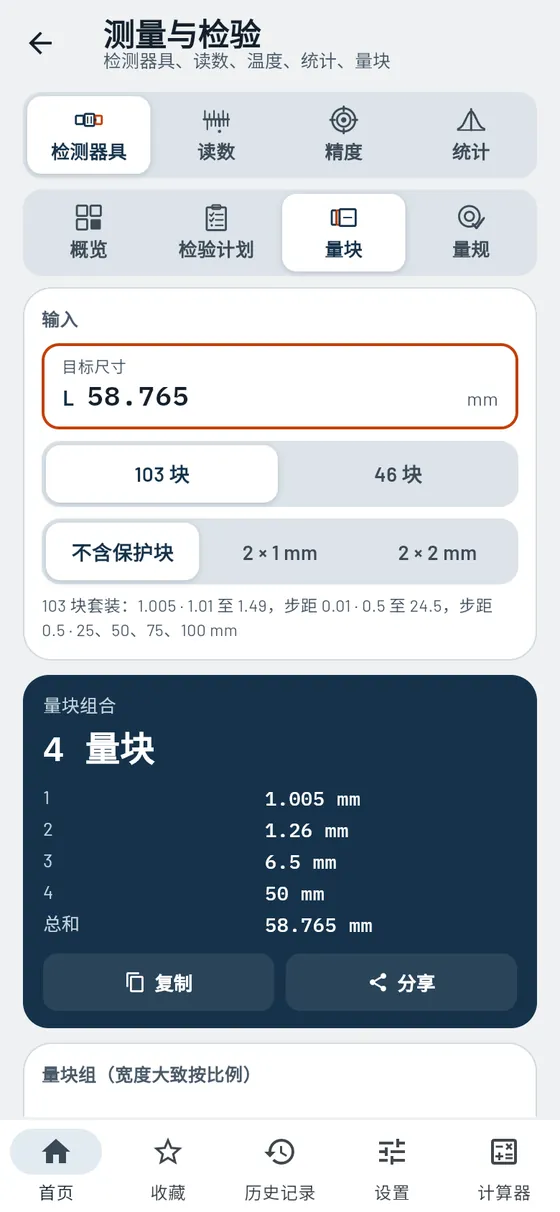
粘贴测量序列,读取趋势和能力指数。 - 量块组合
为目标尺寸找到合适的量块。
模块中还有
- 检验计划输入带公差的尺寸,推荐合适的检测器具和量规。
- 量规塞规、卡规和螺纹量规:合格、返修或报废。
- 三种游标读取 1/10、1/20 和 1/50 mm 的游标卡尺。
- 千分尺的结构带标注的图和读数处的放大刻度。
- 量角器用带角度游标的万能角度尺读到 5′,附练习。
- 孔距由外侧或内侧尺寸求两孔中心距。
- 杠杆百分表测头倾斜时的修正测量值,另附回程误差。
- 圆度两点或三点测量:哪种方法能发现什么?
- 控制图样本绘成 x̄-R 控制图,用文字评价趋势和链。
- 帕累托分析按缺陷类型排序,附累计曲线和 80/20 提示。
- 校准记录目标值和实际值、偏差和修正,附红绿灯标识,可分享。
已测量了这批产品中的 10 根轴。过程能力足够吗?
10 个测量值极限 9.95 / 10.05- 平均值
- 10.007 mm
- Cp
- 0,75
- 评估
- 需改进过程

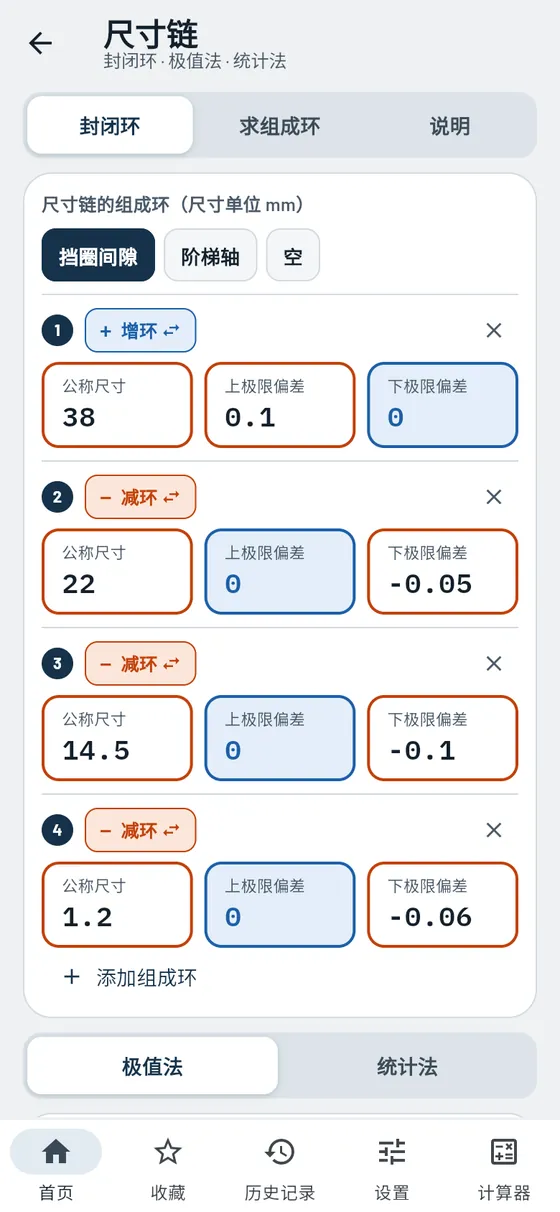
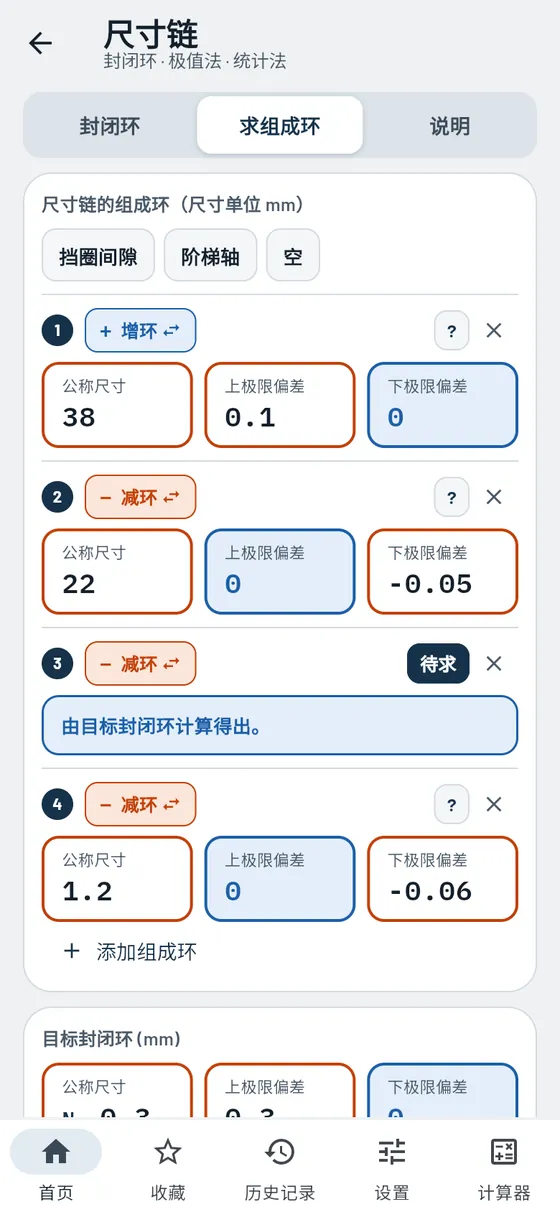
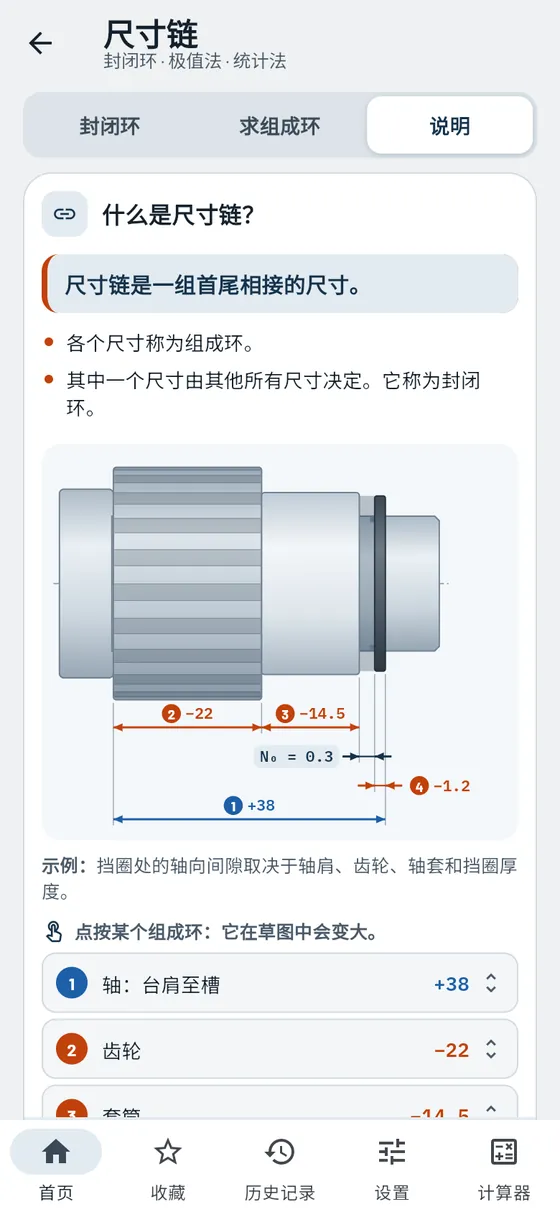
尺寸链
Pro最后还剩足够的间隙吗?算一算就知道。
多个带公差的零件依次排列,形成一个封闭环,例如挡圈处的间隙。Gesello 计算最大值和最小值,并以草图显示尺寸链。也可以反过来算:某个零件允许多大的公差?
- 输入组成环
尺寸、偏差和方向,组成环数量不限。 - 极值法和统计法
两种计算方法对比。 - 待求环
将公差分配给尚未确定的零件。 - 尺寸链草图
带正负号的箭头,封闭环突出显示。
模块中还有
- 增环或减环点一下即可切换每个组成环的方向。
- 分配公差平均分配、按尺寸大小分配,或将余量留给所求的环。
- 现成示例挡圈间隙和阶梯轴,可直接试算。
- 封闭环的范围上、下极限尺寸以条形图显示,按极值法和统计法。
- 带验算的计算步骤逐步计算中间偏差和公差,并验算。
- 附零件草图的讲解轴、齿轮、衬套和挡圈,各组成环均可点击。用示例值讲解术语,极值法和统计法计算简单易懂。
轴承、套筒和挡圈装在一根轴上。挡圈还有间隙吗?
4 个带偏差的组成环- 封闭环
- 0.30 … 0.61 mm
- 公差
- 0.31 mm

螺纹与连接
从螺纹底孔到拧紧力矩:螺钉、螺纹和标准件所需的一切。
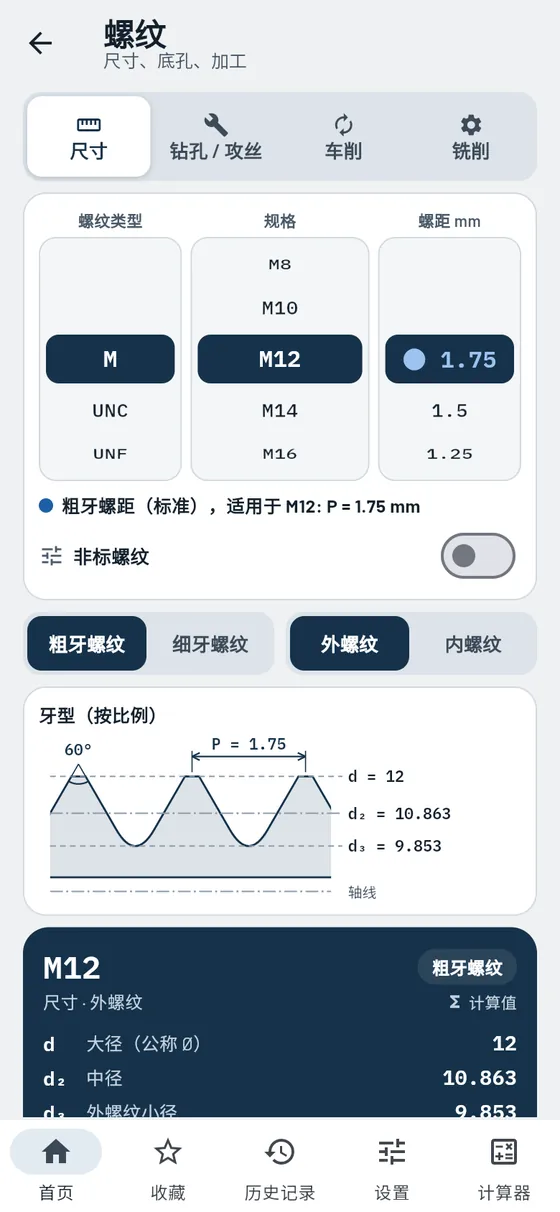
螺纹
免费每个尺寸都是计算出来的,任何表格中都查不到的螺纹也不例外。
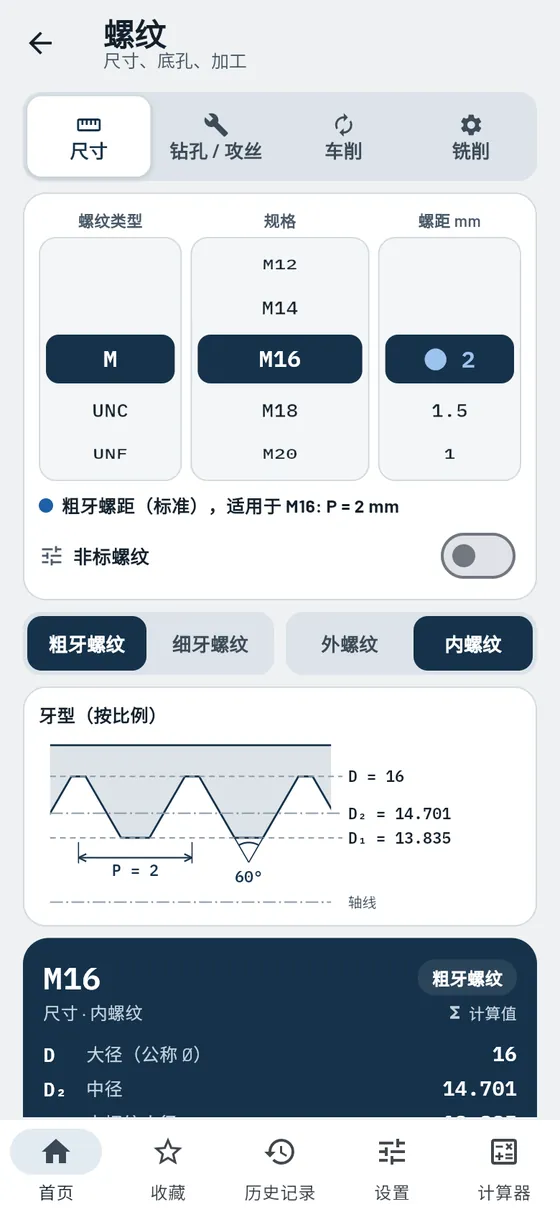
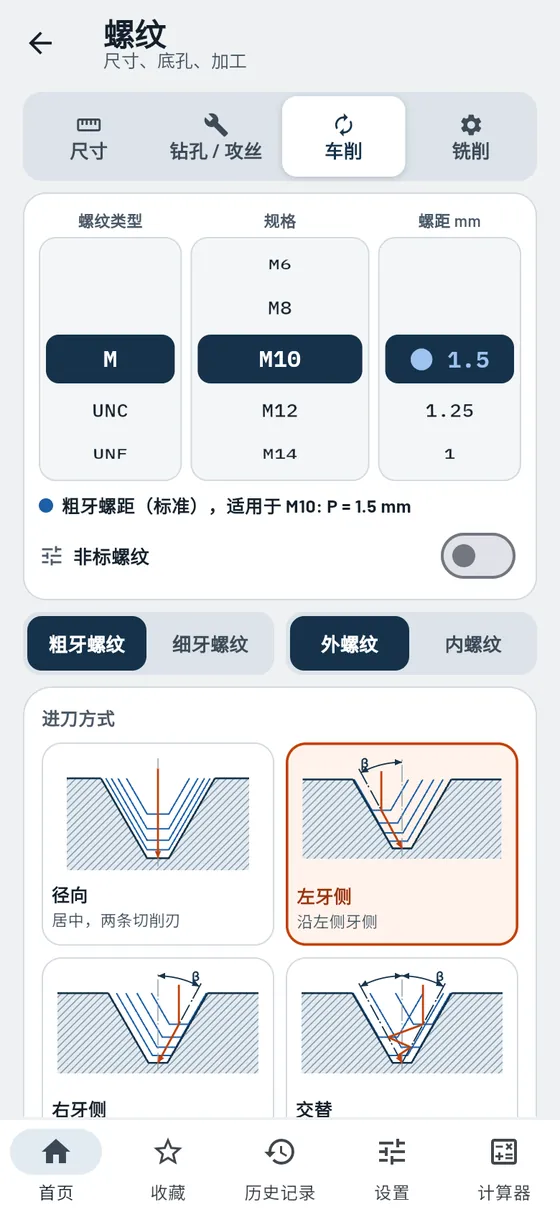
通过三个拨轮设置螺纹类型、规格和螺距,就像转密码锁一样。Gesello 按比例显示牙型和所有直径。下方说明螺纹的加工方法:钻孔攻丝、挤压、车削或铣削。Gesello 根据直径和螺距计算所有数值。因此,即使是自定义直径和螺距、在任何表格里都找不到的特殊螺纹,也同样适用。
- 六种螺纹类型
普通粗牙和细牙螺纹、UNC、UNF、惠氏螺纹、管螺纹和梯形螺纹。 - 由 d 和 P 计算
每个尺寸都有公式和计算步骤,特殊螺纹也一样。 - 按比例显示牙型
外螺纹和内螺纹,标注全部尺寸。 - 螺纹底孔与加工
钻头、挤压丝锥、锪孔、车削进刀、铣削轨迹。 - 退刀槽
外螺纹和内螺纹的尺寸及草图。
模块中还有
- 盲孔由螺纹深度、螺纹收尾和钻尖求钻孔深度,附按比例剖视图。
- 图样上的简化标注生成或解读“M8×12/16”这类标注并直接采用。
- 螺纹收尾由螺距求螺纹收尾,并直接在盲孔中校核。
- 选择刀具根据材料、孔和机床选择丝锥或板牙。
- 丝锥类型所有结构形式,附草图、优点、注意事项和切削锥形式。
- 车螺纹每刀后的深度、四种进刀方式和循环参数。
- 刀片倾斜角螺纹升角,让刀片在车削时自由切削。
- 铣螺纹右旋和左旋螺纹、内外螺纹的铣削方向,附草图。
- 铣削参数转速、轮廓处进给和铣刀中心轨迹,附参考值。
- 毛坯件和坯料车削用螺栓 Ø 和滚压螺纹用毛坯 Ø。
- 应力截面积强度计算所需的应力截面积和小径截面积一并给出。
- 公式附图由 d 和 P 计算的全部公式,附可放大的草图。
- 跳转到其他模块点一下即可转到底孔转速、旋合长度和 CNC 循环。
一块钢板上要加工 M16 螺纹。用什么钻头?
M16内螺纹- 螺纹底孔
- Ø 14 mm
- 用于挤压丝锥
- Ø 15.1 mm
- 锪孔 90°
- 至 Ø 16 mm

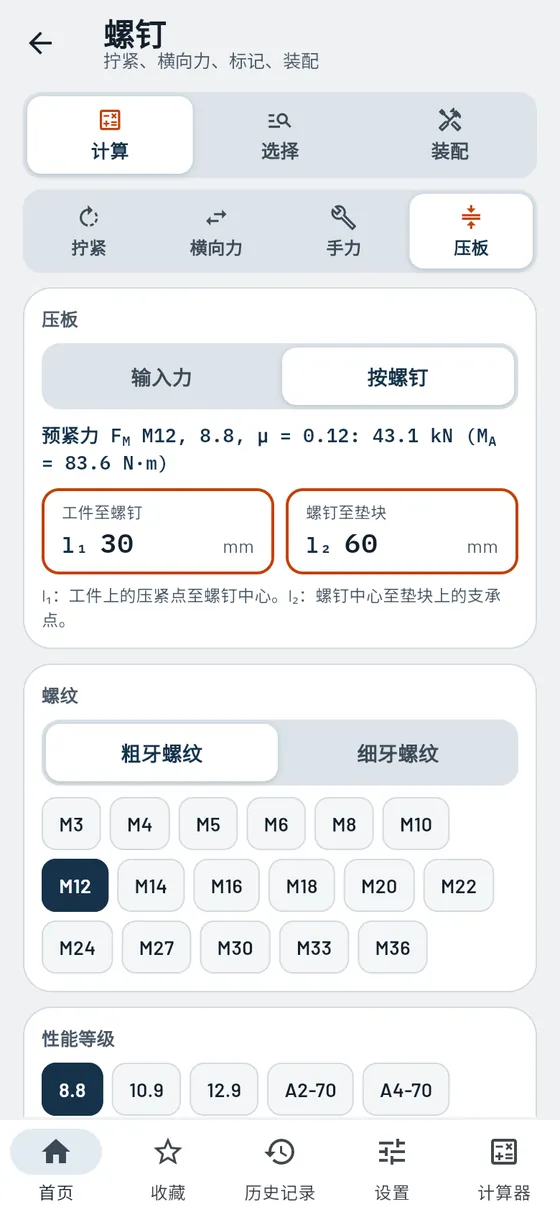
螺钉
免费适合你的螺钉的正确拧紧力矩。
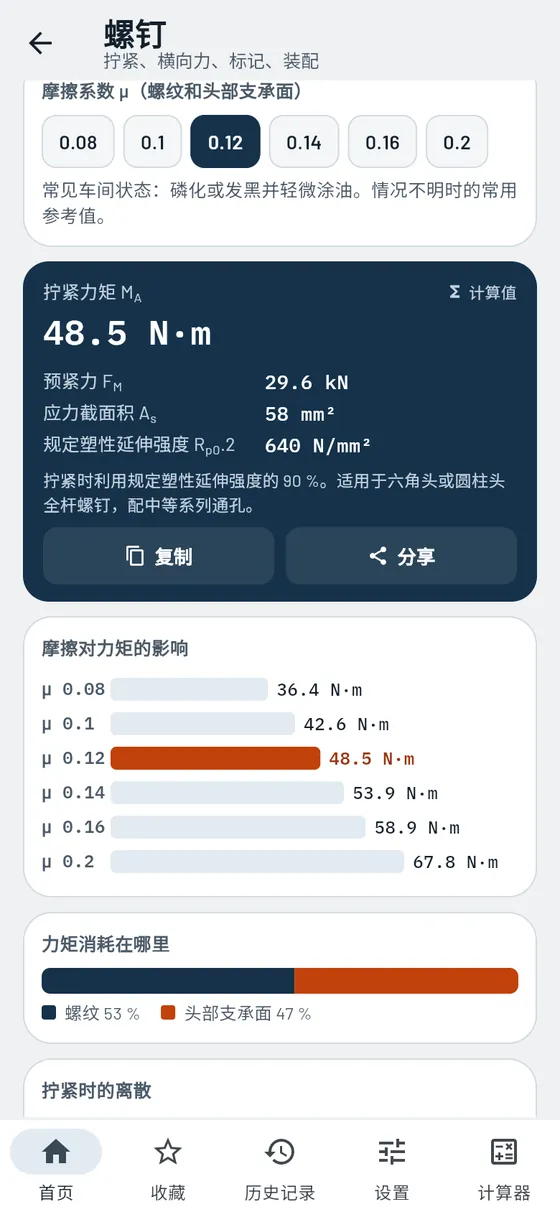
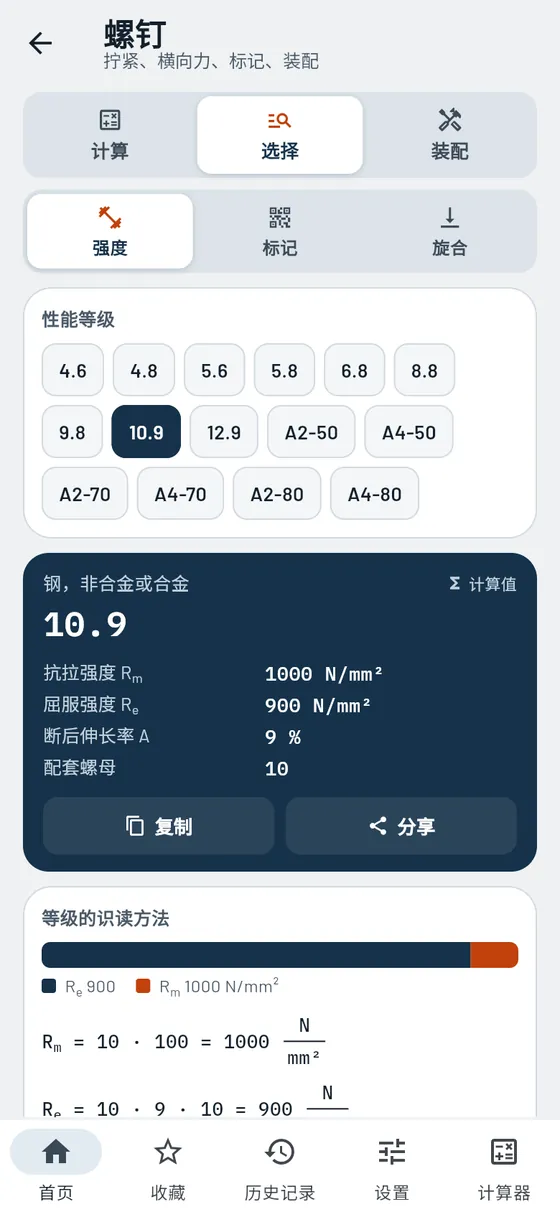
拧得太松会松脱,太紧会断裂。Gesello 根据螺纹、性能等级和润滑情况计算拧紧力矩。图表显示摩擦对数值的影响有多大。另有横向力、手动力、压板、标记,以及包括拧紧顺序和防松在内的装配。
- 拧紧力矩和预紧力
适用于 8.8 至 12.9 级钢制螺钉以及 A2/A4 不锈钢螺钉。 - 润滑的影响
以柱状图对比所有摩擦系数。 - 看懂性能等级
“8.8”是什么意思,配哪种螺母。 - 旋合深度
螺钉在钢、铸铁或铝中需要拧入多深。
模块中还有
- 力矩去了哪里螺纹和头部支承面所占比例的图示。
- 拧紧时的离散取决于拧紧方法的最小预紧力。
- 横向力摩擦连接能否承受?附所需螺栓数量。
- 扳手上的手动力手动力或所需力臂长度,另附扭力扳手使用提示。
- 压板按杠杆原理计算工件上的夹紧力和垫块上的负荷。
- 解读标记由标记查出螺钉、螺母或垫圈,附按比例草图。
- 零件中的螺纹深度旋合长度加螺纹收尾:螺纹必须达到的深度。
- 拧紧顺序圆形和矩形法兰的拧紧顺序,逐个螺栓点按查看。
- 分级拧紧每级的力矩参考值。
- 螺纹防松防松弛、防自松或防脱落:哪些有效,哪些无效。
法兰螺钉 M10,8.8 级,轻微涂油。扭力扳手该设多少?
M108.8µ 0.12- 拧紧力矩
- 48.5 N·m
- 预紧力
- 29.6 kN
- 干燥(µ 0.16)
- 58.9 N·m

对边宽度
免费用哪把扳手,选什么坯料?
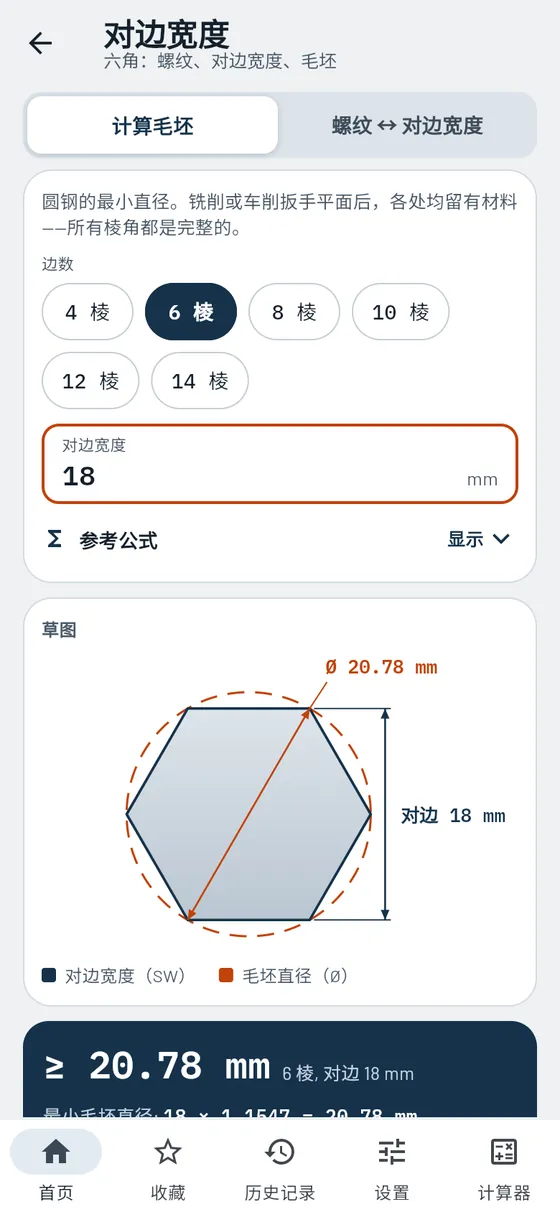
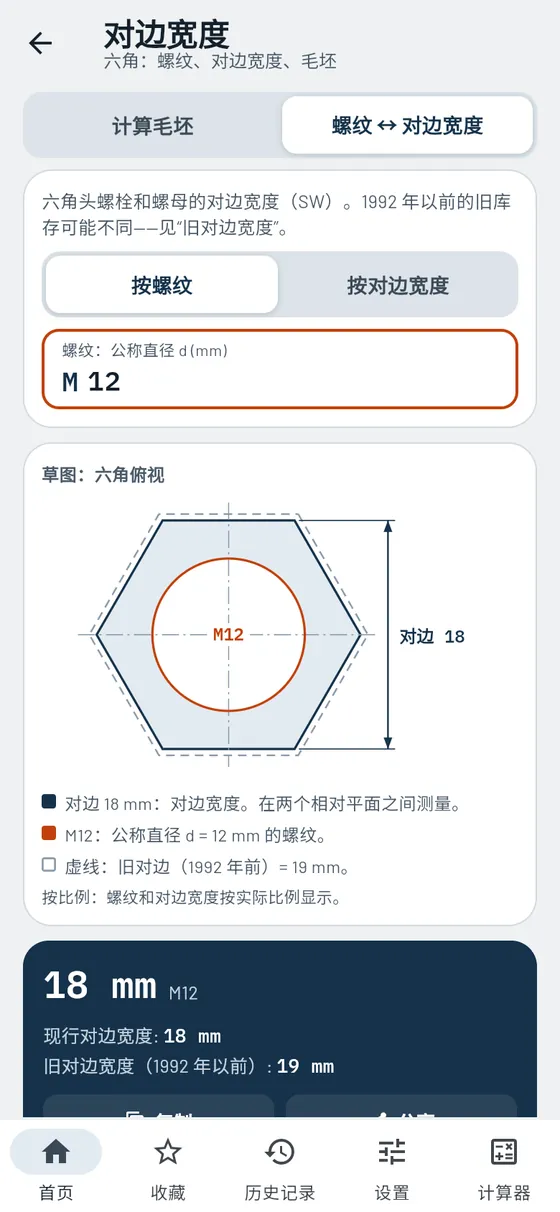
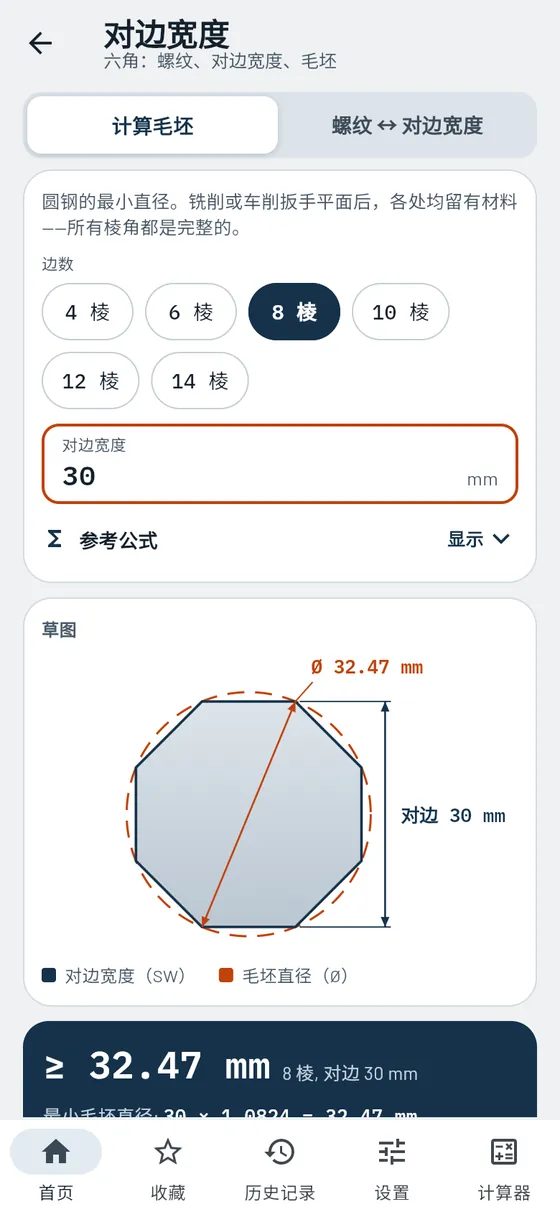
每种螺纹都有对应的对边宽度,包括许多库存零件上仍在使用的旧规格。如果你要自己铣六角:Gesello 会告诉你圆钢至少需要多粗。
- 多边形坯料
四方到十四边形,附草图。 - 螺纹 ↔ 对边宽度
新旧对边宽度并列显示。
模块中还有
- 按对边宽度查找从扳手到螺纹:SW 17 对应哪种螺纹?
- 概览所有螺纹的现行和旧对边宽度汇总在一张表中。
- 标出两种宽度的草图旧宽度用虚线表示,让你看清区别。
你要用圆钢铣一个对边宽度为 18 mm 的六角。
六角对边 18- 圆钢至少
- Ø 20.78 mm
加工时还需再留一些余量。

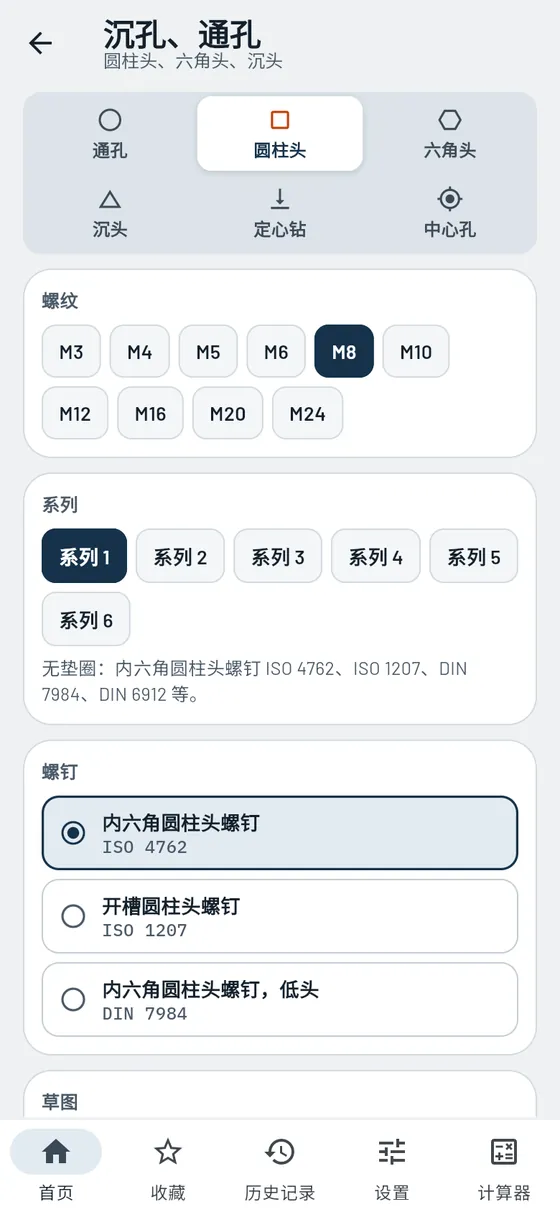
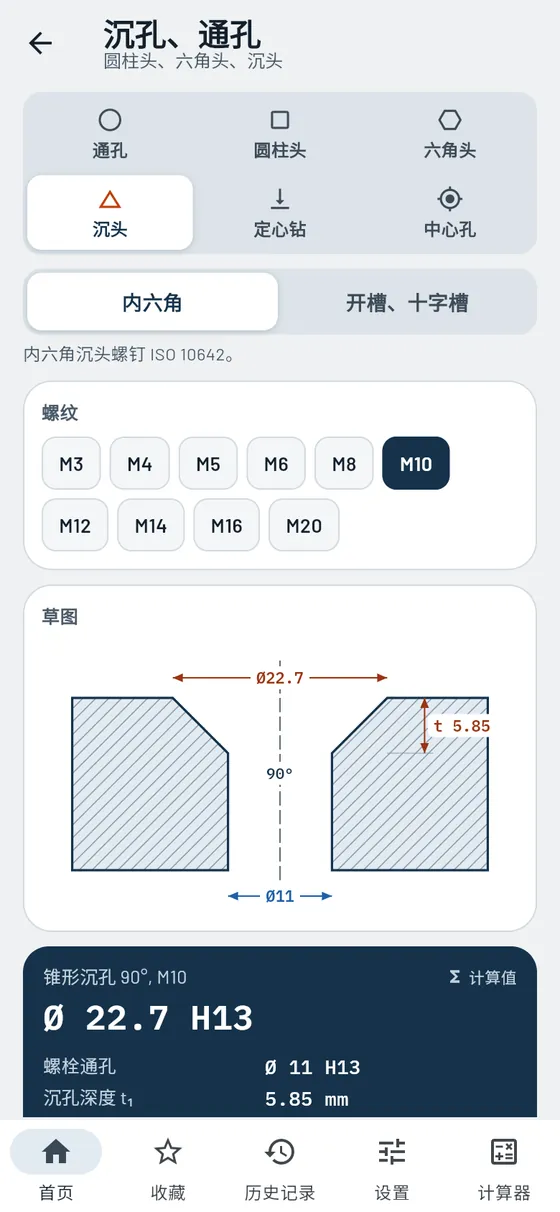
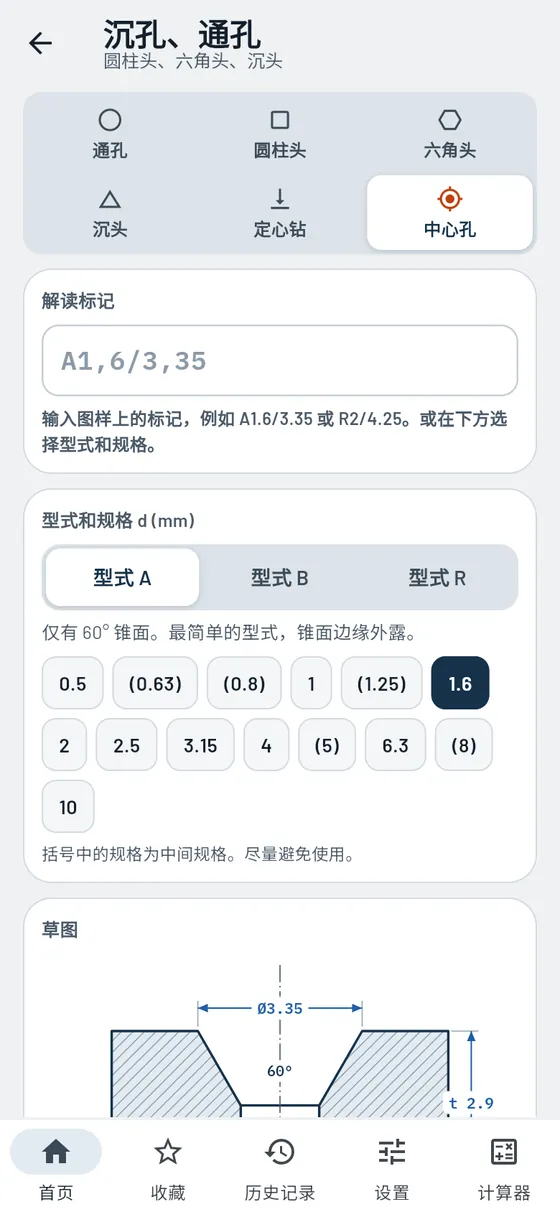
沉孔与通孔
Pro让螺钉头平齐。
适用于 M3 至 M24 内六角圆柱头螺钉、六角头螺钉和沉头螺钉的螺栓通孔、沉孔直径和沉孔深度。按比例绘制的剖视图展示螺钉与沉孔如何配合。
- 螺栓通孔
精装配、中等装配和粗装配,附公差。 - 圆柱头
沉孔与垫圈或弹簧垫圈相匹配,深度可自行复算。 - 六角头
为套筒扳手或梅花扳手留出空间。 - 90° 沉头
沉孔直径和深度,附计算步骤。
模块中还有
- 中心孔A 型、B 型和 R 型,附全部尺寸和按比例剖视图。
- 中心孔标记解读或生成标记,并给出匹配的中心钻。
- 由轴 Ø 确定尺寸参考值:哪种中心孔适合该轴。
- 图样中的符号必须保留、允许保留或不得保留,可跳转到图样符号。
- 钻倒角由孔、倒角和顶角求 NC 定心钻的切入深度 Z。
- 也可反算由深度求倒角,并检查定心钻是否够大。
一个 M10 内六角沉头螺钉要安装平齐。
沉头M10- 锥形沉孔 90°
- Ø 22.7 mm
- 螺栓通孔
- Ø 11 H13
- 沉孔深度
- 5.85 mm

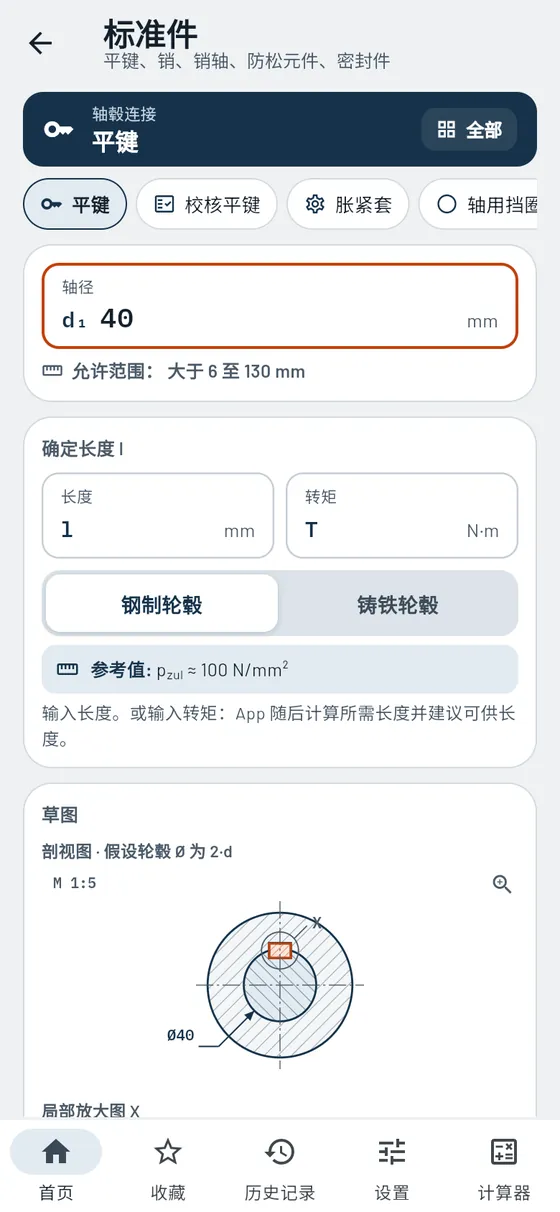
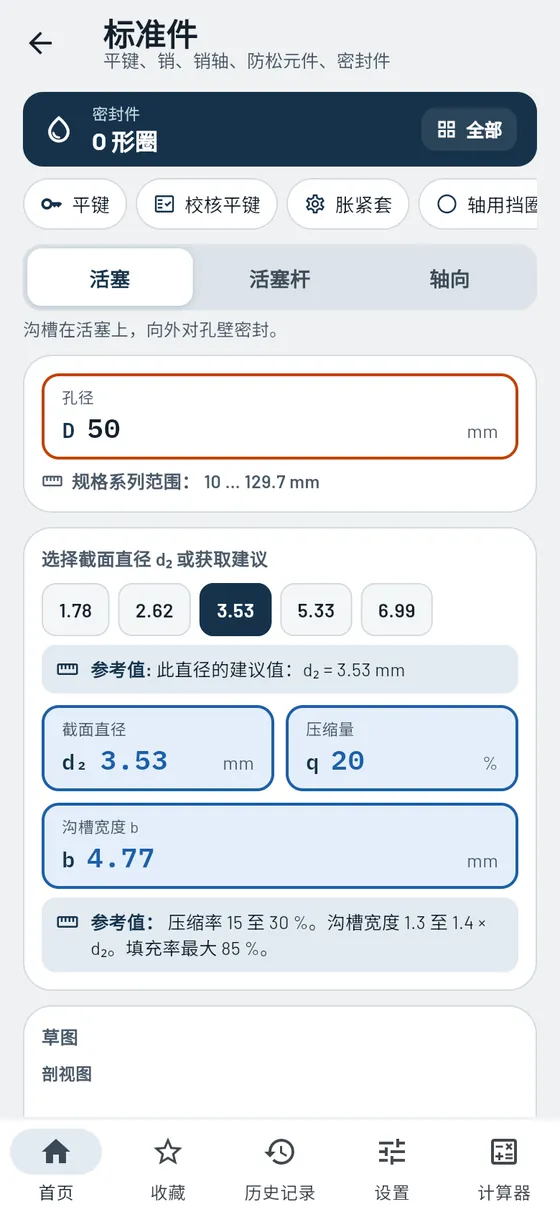
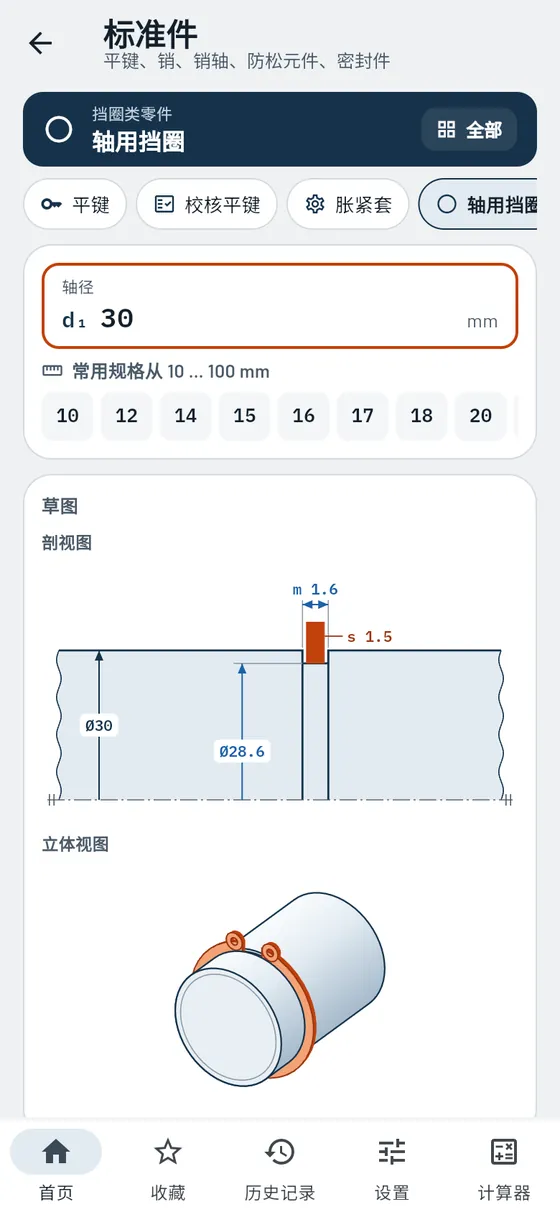
标准件
免费平键、挡圈或 O 形圈:找到合适的零件。
你知道轴径,需要与之匹配的零件。Gesello 查出平键、挡圈或 O 形圈,还告诉你需要加工什么:槽、刀具和检验尺寸。另有销、带开口销的销轴和胀紧套。
- 平键
按轴径确定规格,按转矩确定长度。 - 需要加工什么?
轴和轮毂上的键槽,附刀具和检验尺寸。 - 挡圈和挡片
槽尺寸,附剖视图和立体视图。 - O 形圈
截面直径、压缩率、填充率和沟槽尺寸。
模块中还有
- 订货标记平键 A b × h × l,可直接用于订货。
- 校核平键能否传递扭矩?轮毂处的挤压应力,也可反算。
- 按比例草图轴、槽和轮毂按真实比例绘制,点按可放大。
- 胀紧套按对角交叉分轮拧紧并正确拆卸,附草图。
- 按安装方式选 O 形圈活塞、活塞杆或轴向密封:给出合适的 O 形圈及理由和替代方案。
- 销圆柱销、圆锥销、弹性圆柱销和槽销:各自用途,附孔的要求。
- 销轴和开口销与销轴匹配的开口销,叉形接头草图,分步安装。
- 解读标记解读图样或明细栏中的销、销轴或开口销。
一根 Ø40 的轴要装平键。要铣什么?
平键Ø 40- 平键
- A 12 × 8
- 轴上键槽深度
- 5 mm
- 刀具
- 键槽铣刀 Ø 12
- 检验尺寸
- 35 mm

焊接
Pro确定角焊缝尺寸,规划焊丝用量和时间。
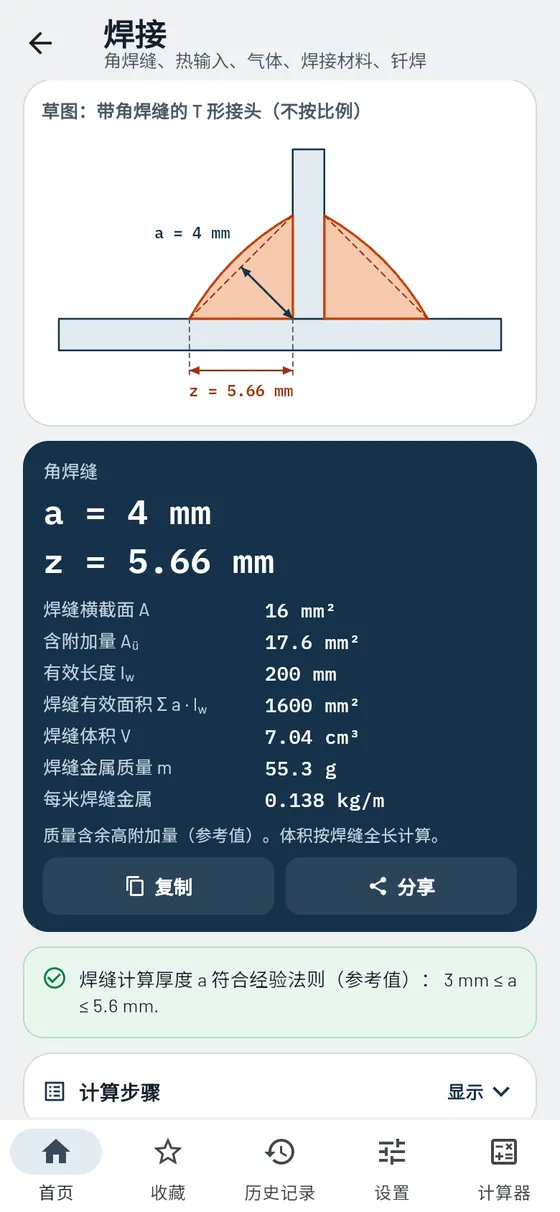
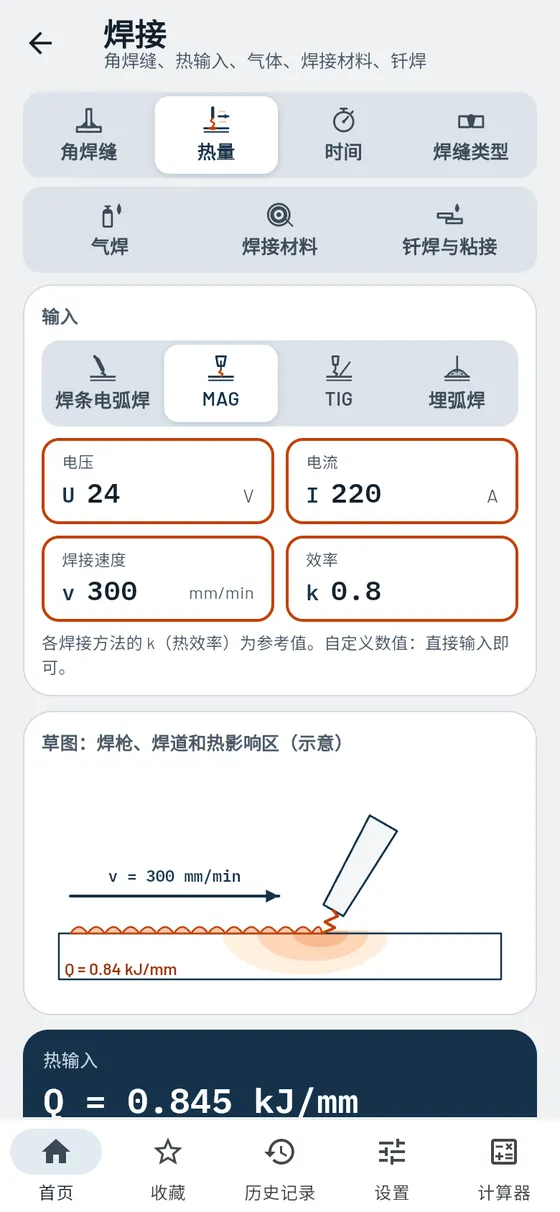
焊缝计算厚度 a 还是焊脚尺寸 z?Gesello 可由其一求出另一个,并对照板厚进行校核。另有焊缝体积、熔敷金属、热输入和焊接时间。此外还有:气瓶和火焰切割、焊接材料以及钎焊和粘接。
- 角焊缝
焊缝计算厚度 a 和焊脚尺寸 z、焊缝体积和熔敷金属。 - 强度
焊缝应力和利用率。 - 热量
焊条电弧焊、MAG 焊、TIG 焊和埋弧焊的热输入。 - 时间和焊丝
燃弧时间、焊接时间和焊接材料。 - 焊缝类型
七种焊缝形式的截面和符号。
模块中还有
- 焊缝端部有效焊缝长度,可选是否扣除端部弧坑。
- 气瓶瓶肩颜色、气瓶压力和工作压力、接口。
- 气焊炬设备组成,开启和关闭步骤以可勾选的检查清单列出。
- 火焰切割外轮廓和内孔的割缝和划线尺寸,附参考值。
- 解读焊接材料标记逐项解读 E 42 0 RR 12 这类标记。
- 保护气体解读代号,气体流量参考值。
- 焊条电流按焊芯 Ø 的经验公式,附参考值表。
- 钎焊软钎焊、硬钎焊或高温钎焊:哪种方法合适,附钎焊间隙和操作流程。
- 粘接简要讲解受力、结构设计、表面预处理和固化。
一个支架要焊两条 a 4 角焊缝,每条长 200 mm。
a 42 × 200 mm- 焊脚尺寸 z
- 5.66 mm
- 焊缝体积
- 7.04 cm³
- 熔敷金属
- 55.3 g

切削加工
车削、铣削、钻削:转速、进给以及你在机床上设定的一切参数。
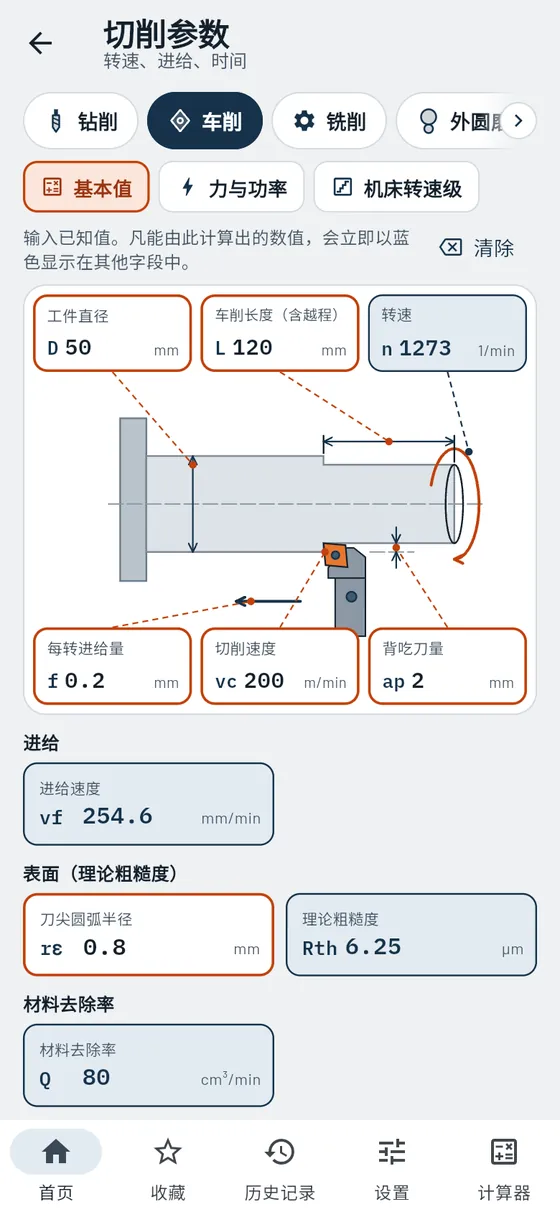
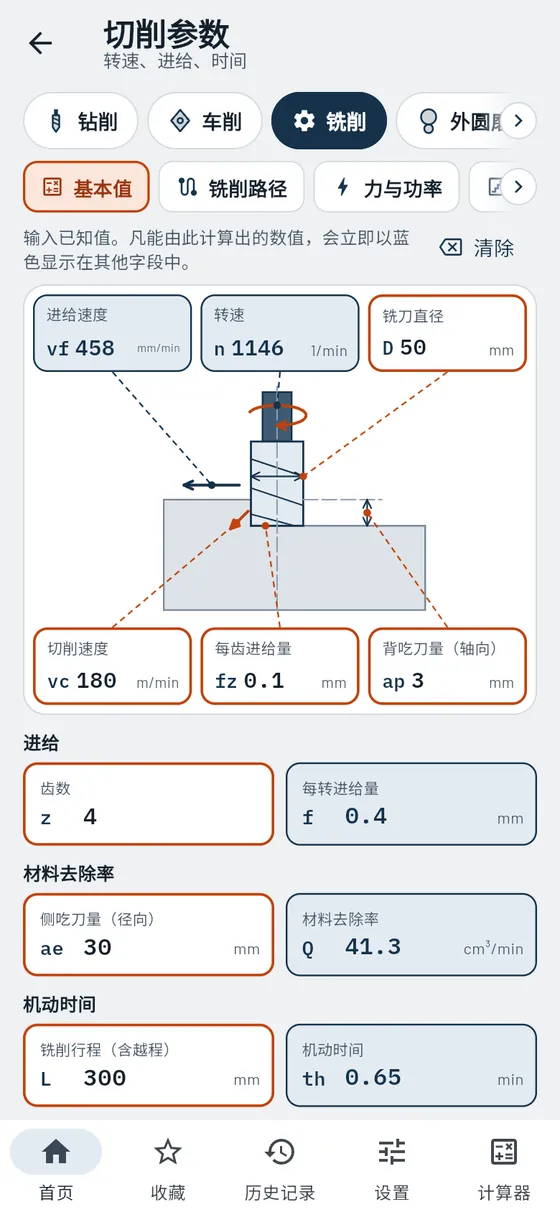
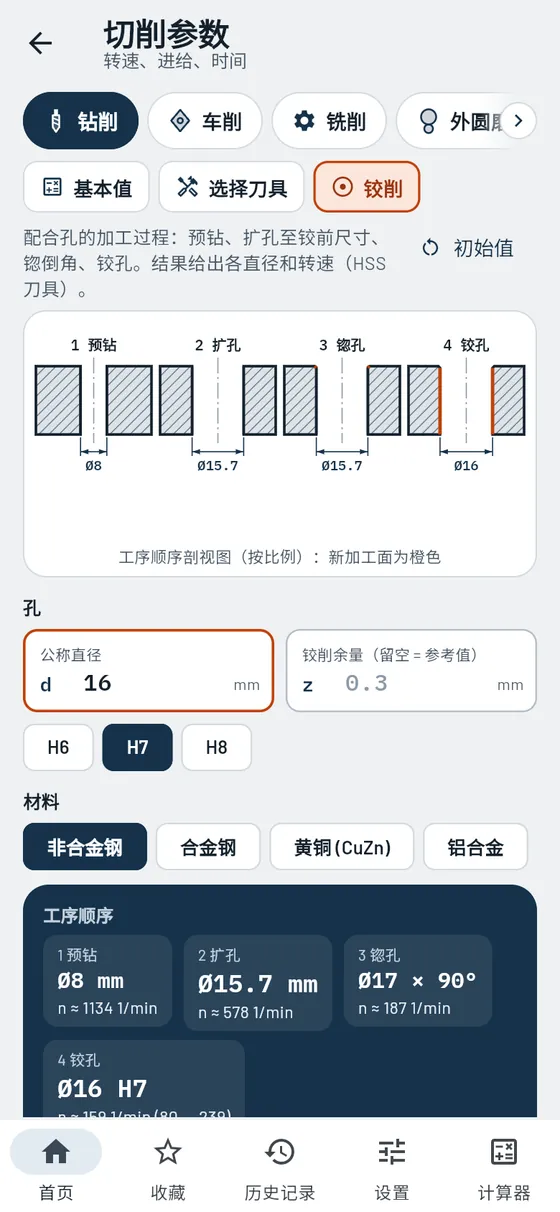
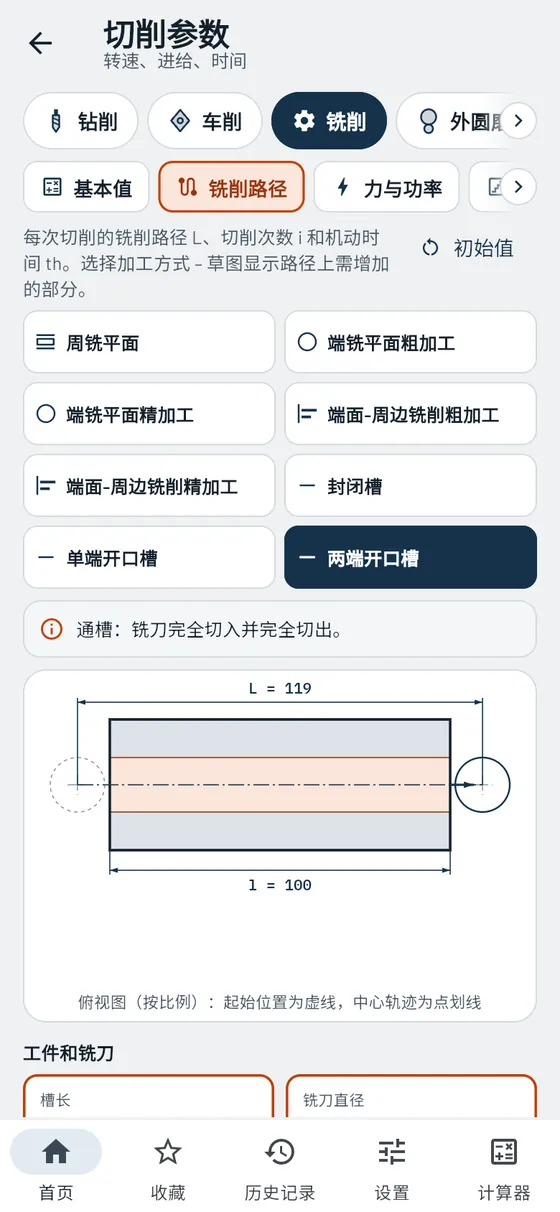
切削参数
免费转速、进给和时间,可朝任意方向计算。
输入你已知的数据,其余由 Gesello 计算。输入框直接位于车削、铣削、钻削或磨削的草图中。橙色为输入值,蓝色为计算值。
- 五种加工方法
钻削、车削、铣削、外圆磨削和平面磨削。 - 在草图中输入
每个数值在机床上对应什么位置,一目了然。 - 理论粗糙度
由进给量和刀尖圆弧半径直接算出。 - 机动时间
切削需要多长时间,以分和秒显示。
模块中还有
- 材料去除率每分钟去除多少材料。
- 选择刀具按材料选麻花钻:类型、角度、转速,HSS 或整体硬质合金。
- 检查刃磨识别钻头上的缺陷形态,附后果和对策。
- 锪钻等钻孔和锪孔刀具一览,附锪孔转速。
- 能达到什么水平?钻削和铰削可达到的粗糙度和公差等级对比。
- 铰削铰削余量、预钻和扩孔 Ø 以及工序顺序,附转速。
- 力和功率车削和铣削时的切削力、切削功率和机床负载率。
- 铣削时的切入情况按比例绘制切入弧,侧铣或居中,附平均切削厚度。
- 机床转速级输入自己机床的转速级和进给级,读取实际值。
- 铣削行程端铣和铣槽的行程、走刀次数和机动时间。
- 平衡品质刀具连同刀柄的允许剩余不平衡量和偏心距。
- 磨削外圆磨削和平面磨削的速比、工作台、行程和进给。
- 校核平面磨削校核往复磨削或缓进给磨削的进给量和磨削宽度。
精车一根 Ø50 的轴。参考值 vc 200 m/min,进给量 0.2 mm,刀尖圆弧半径 0.8。
vc 200D 50f 0.2rε 0.8- 转速
- 1273 1/min
- 进给速度
- 255 mm/min
- 粗糙度
- 6.25 µm

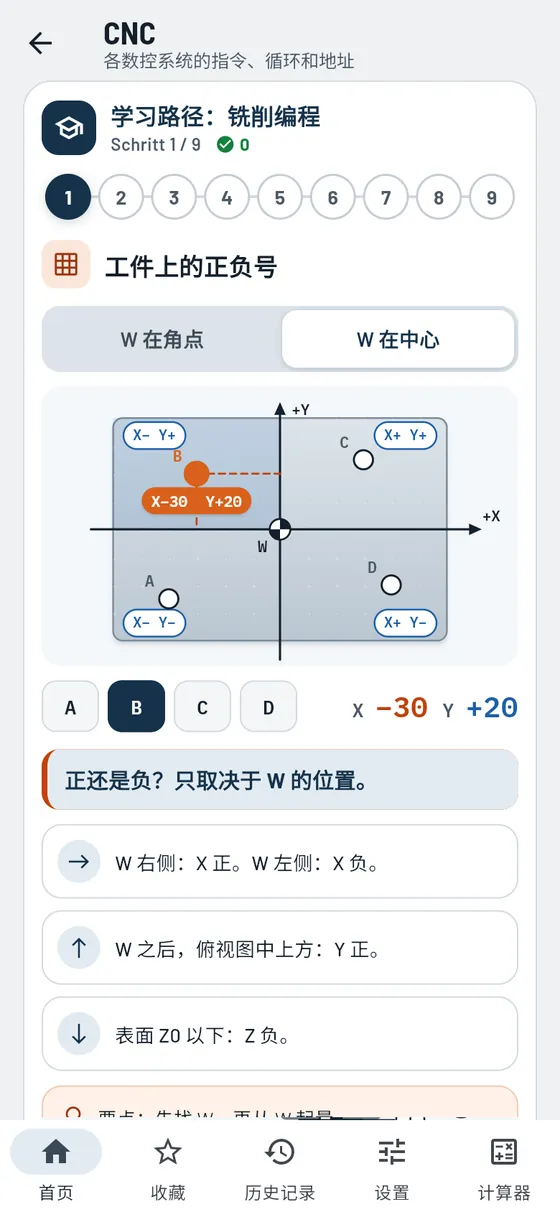
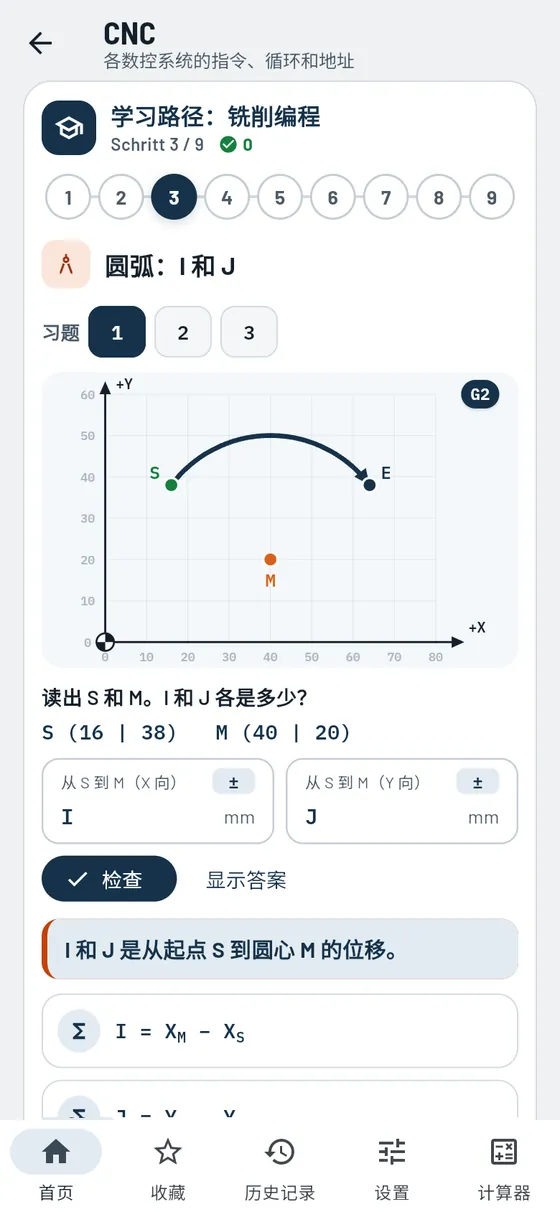
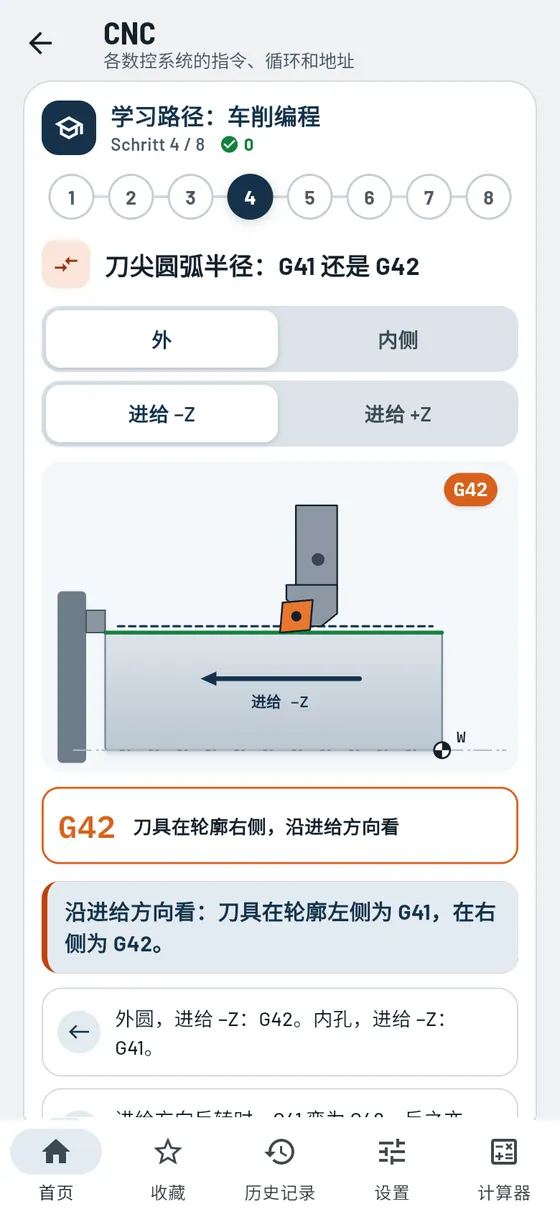
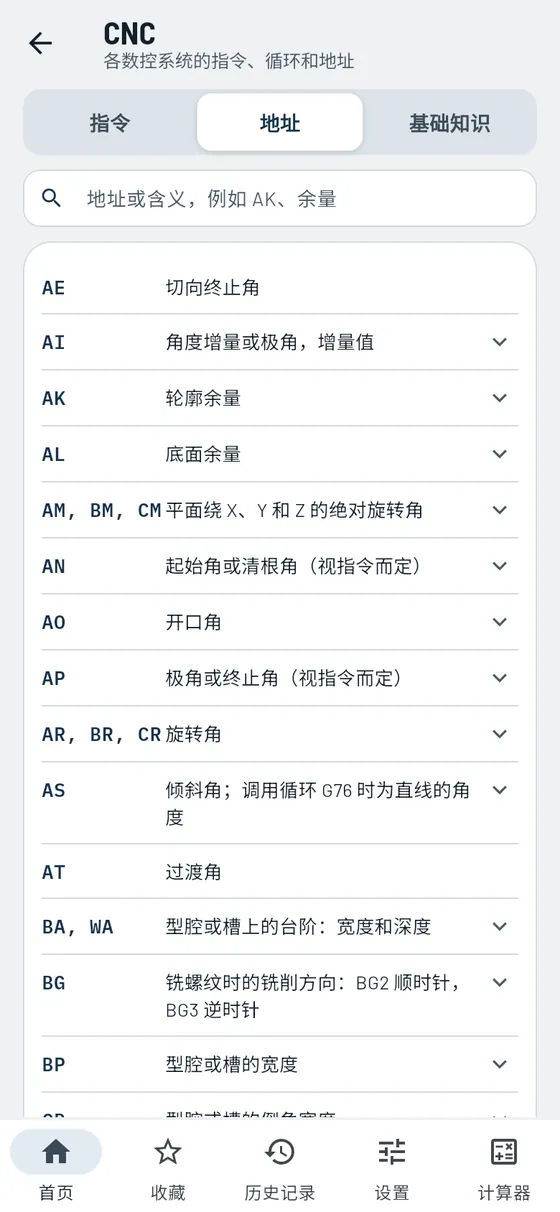
CNC
免费学习路径、所有 G 指令和 M 指令以及地址均免费。附输入界面的循环属于 Pro。
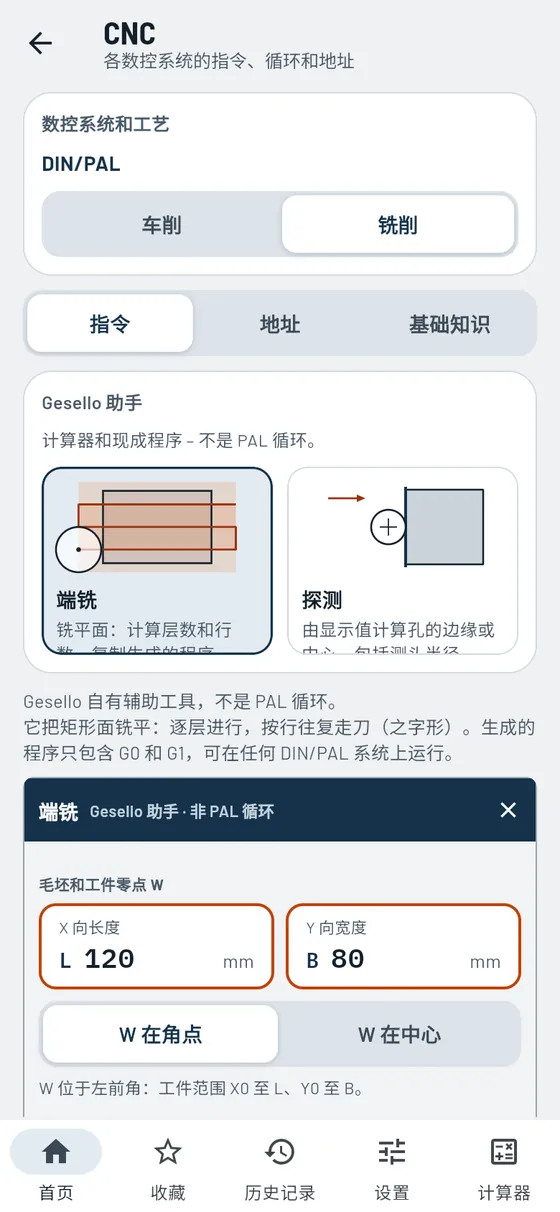
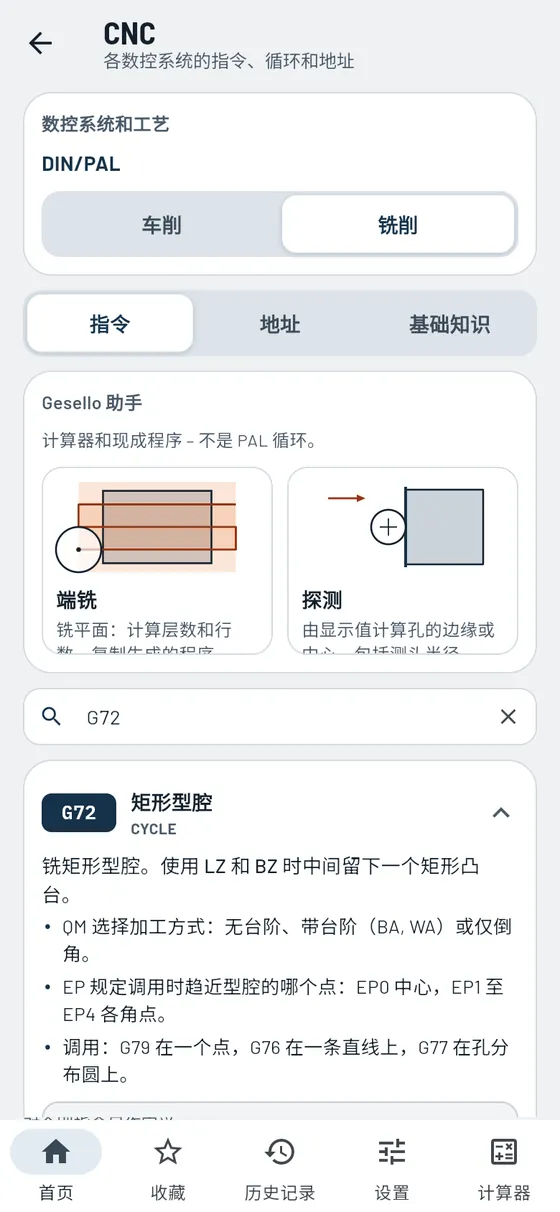
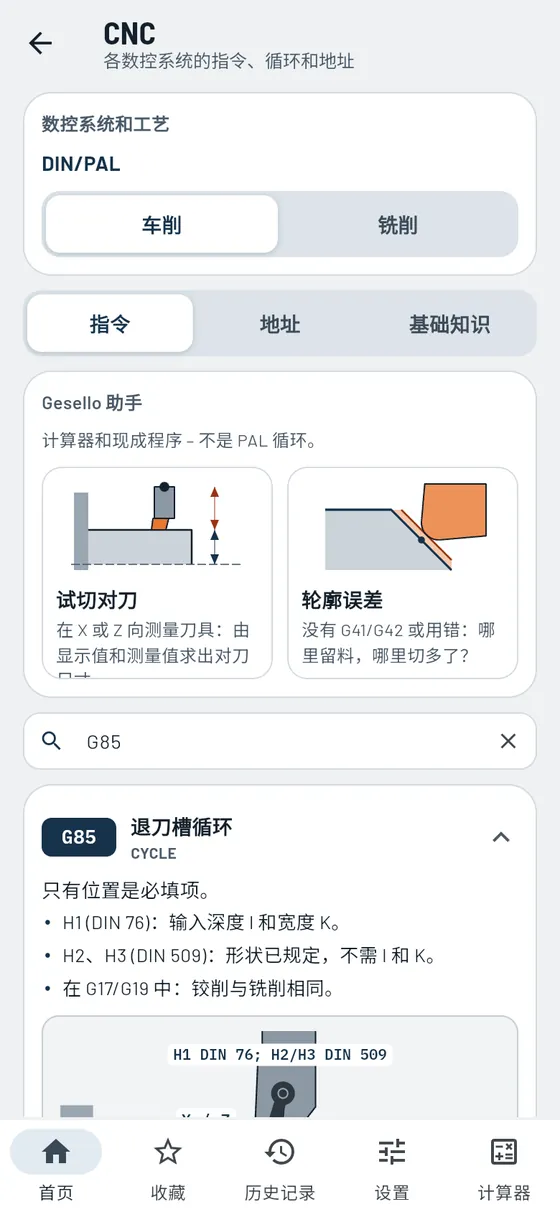
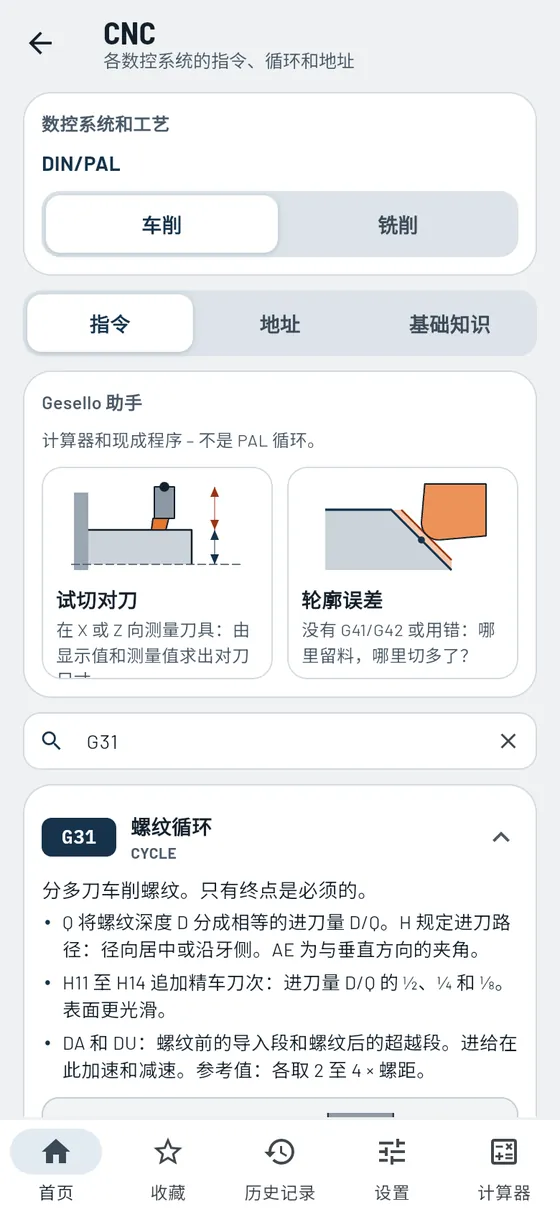
G85 有什么作用?G72 需要哪些地址?I 和 J 怎么算?交互式学习路径用 17 节课程带你学习车削和铣削。指令列表免费,每条指令都有说明,许多还附草图和示例程序段。使用 Pro,你可以像在数控系统上一样在界面中填写循环,并复制生成的 NC 程序段。
- 学习路径
17 节课程,附可点击的草图、圆弧训练器和测验题。 - 指令列表
符合 DIN/PAL 的 184 条 G 指令和 M 指令,带搜索框和示例程序段。 - 60 多幅草图
型腔、槽、孔分布圆、退刀槽、螺纹、刀具半径补偿。 - 循环输入界面 Pro
填入地址,复制程序段。 - 基础知识
关于坐标轴、零点、程序段结构、绝对尺寸和增量尺寸的主题卡片。
模块中还有
- 车削和铣削分开每种工艺都有各自的指令、草图和助手。
- 指令按组分类运动指令、趋近、平面、极坐标、循环和 M 功能分类排列。
- 动力刀具在车床上于端面和圆周面钻孔和铣削。
- 示例程序段许多指令附一行可复制的 NC 程序。
- 地址所有地址字母按字母顺序排列,可搜索。点击即可查看使用该字母的指令。
- 与 PAL 对照指令和开机状态符合当前 PAL 版本。
- 车螺纹的进刀方式螺纹循环的四种进刀方式草图。
- 70 多个输入界面Pro每个地址都有标记:必填、组内必填或可选。
- 端铣助手Pro计算层数和行数,复制完整的数控程序。
- 探测助手Pro由显示值求棱边、中心和孔径。
- 试切对刀助手Pro由显示值和测量值求车刀 X 向或 Z 向的刀具调整尺寸。
- 轮廓误差助手Pro不用或用反 G41/G42 时,斜面和圆弧处会出现什么情况。
- 控制方式点位、直线和轮廓控制,以及 2D、2½D 和 3D。
- 模态或非模态哪些指令持续有效,哪些只在本程序段内有效。
- M 功能的生效时机M 指令在程序段开始时还是结束时生效。
- 圆弧和轨迹补偿G2、G3、G41 和 G42,附草图和进给方向。
- 刀尖圆弧半径和轮廓误差为什么不补偿时斜面和圆弧尺寸不准。
- 刀尖方位号车削时的切削刃位置,每种方位都附草图。
- 测量刀具按车削和铣削分别讲解。
要在一根轴上车一个退刀槽。这个循环需要哪些地址?
G85- 必填
- X 和 Z 位置
- 可选
- 深度、宽度、半径、形式
- 另外
- 标注全部地址的草图

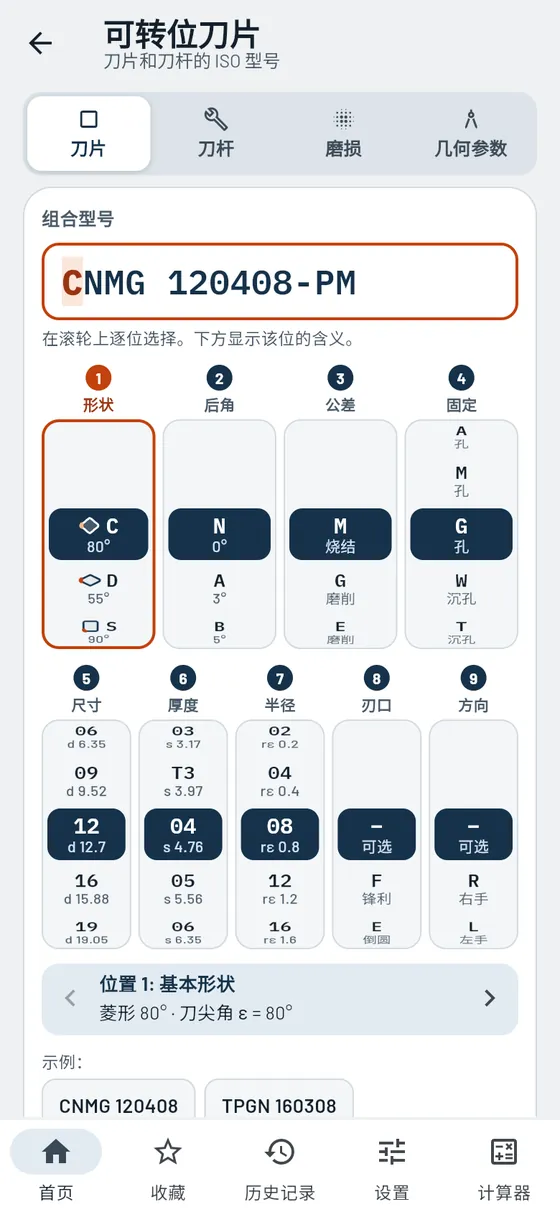
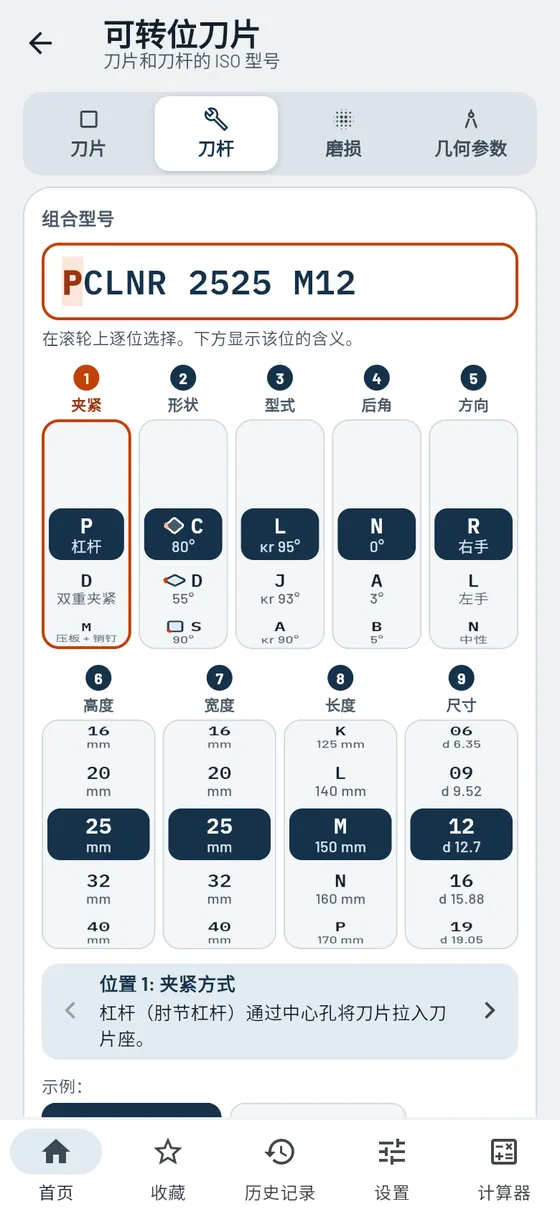
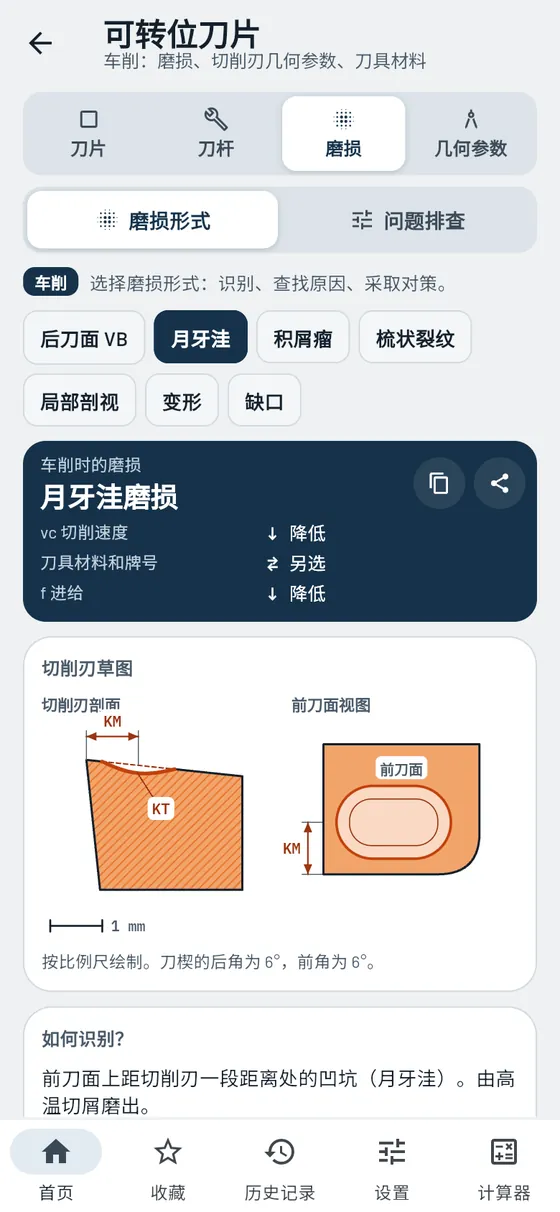
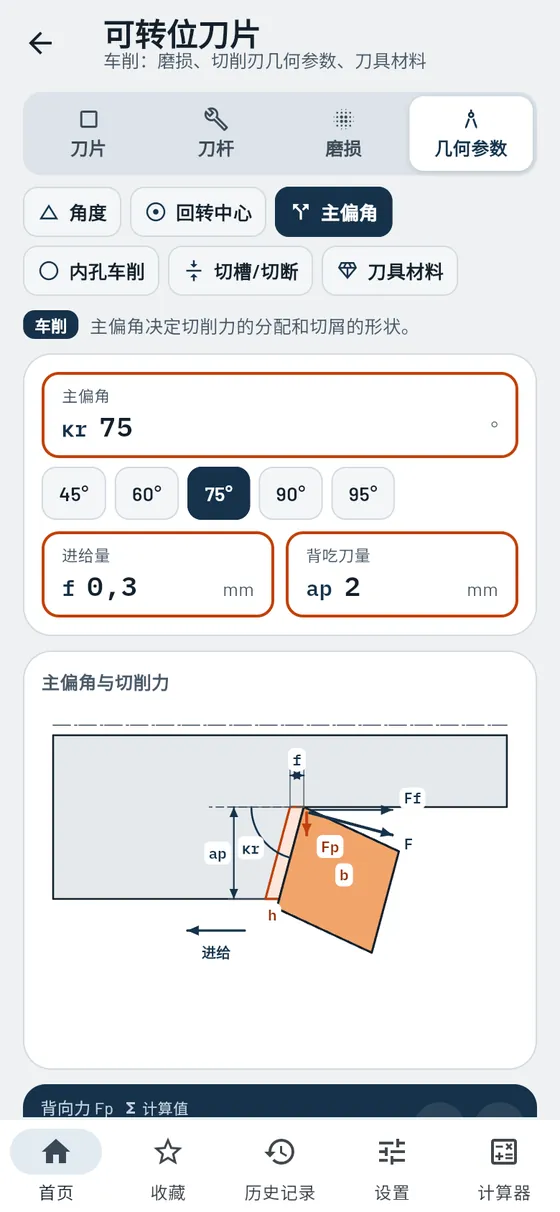
可转位刀片
ProCNMG、SVJBL 等型号,逐位解读。
刀片盒上的标记是一串代码。你在滚轮上逐位设置,Gesello 解释每一位,并按比例画出刀片和刀杆。另有磨损、问题排查和车削刀具几何角度。
- 解读刀片
形状、后角、尺寸、厚度、刀尖圆弧半径、断屑槽。 - 每位一个滚轮
在滚轮上逐位选择标记,每位都附简短说明。 - 按比例草图
刀片俯视图和剖视图。 - 刀杆
主偏角、刀柄和匹配的刀片。
模块中还有
- 形状符号每种刀片形状都有小图,刀尖角按比例绘制。
- 由内切圆求切削刃长度计算得出,附公式和计算步骤。
- 负型或正型后角对刀片和切削意味着什么。
- 刀尖角和刀尖圆弧半径大刀尖角或小刀尖角,另附理论粗糙度。
- 按比例绘制刀杆刀杆俯视图,附刀片和主偏角。
- 夹紧方式杠杆、压板、螺钉或双重夹紧对比。
- 标记检查提示标记中不匹配或不常见的位。
- 磨损形式识别、原因、后果和调整措施,附切削刃草图。
- 问题排查从缺陷形态到对策:哪些该提高、降低或检查。
- 刀楔上的角度后角、楔角和前角,以及增大或减小的作用。
- 切削刃高于或低于中心高度不对时的角度误差和残留凸台。
- 主偏角和切削力不同主偏角下的切削厚度、背向力和进给力。
- 镗杆钢制、硬质合金和减振镗杆的最大悬伸长度。
- 切槽和切断最大切槽深度和最小切削刃宽度,端部切削刃形状。
- 刀具材料从 HSS 到金刚石的大致对比,附牌号代码。
刀片盒上写着 CNMG 120408-PM。
CNMG 120408-PM- 形状
- 菱形 80°
- 内切圆
- 12.7 mm
- 厚度
- 4.76 mm
- 刀尖圆弧半径
- 0.8 mm

切削液
Pro正确配制和补充乳化液。
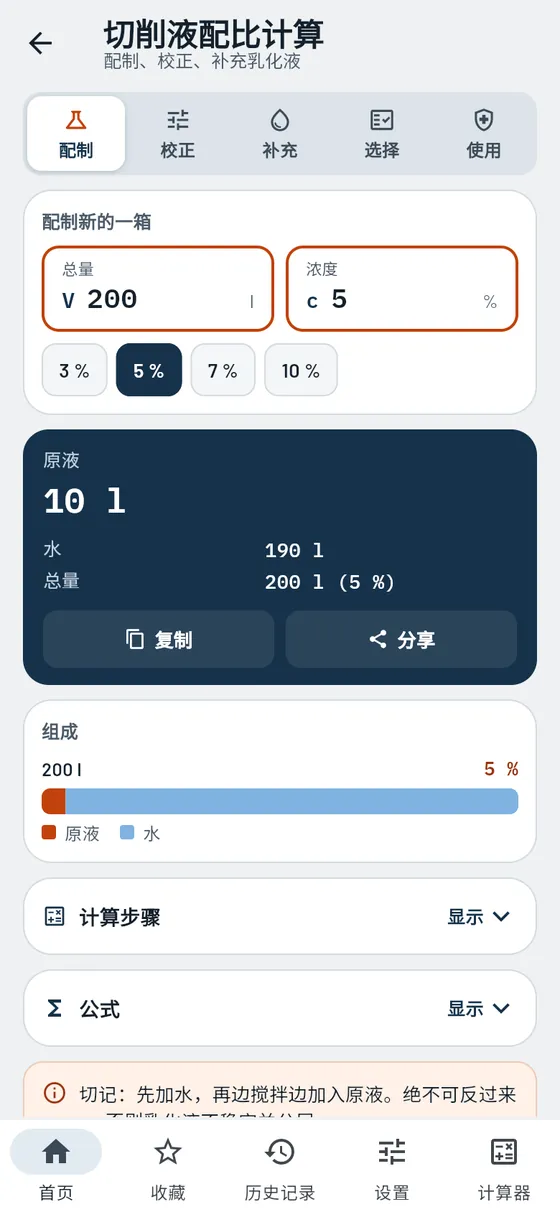
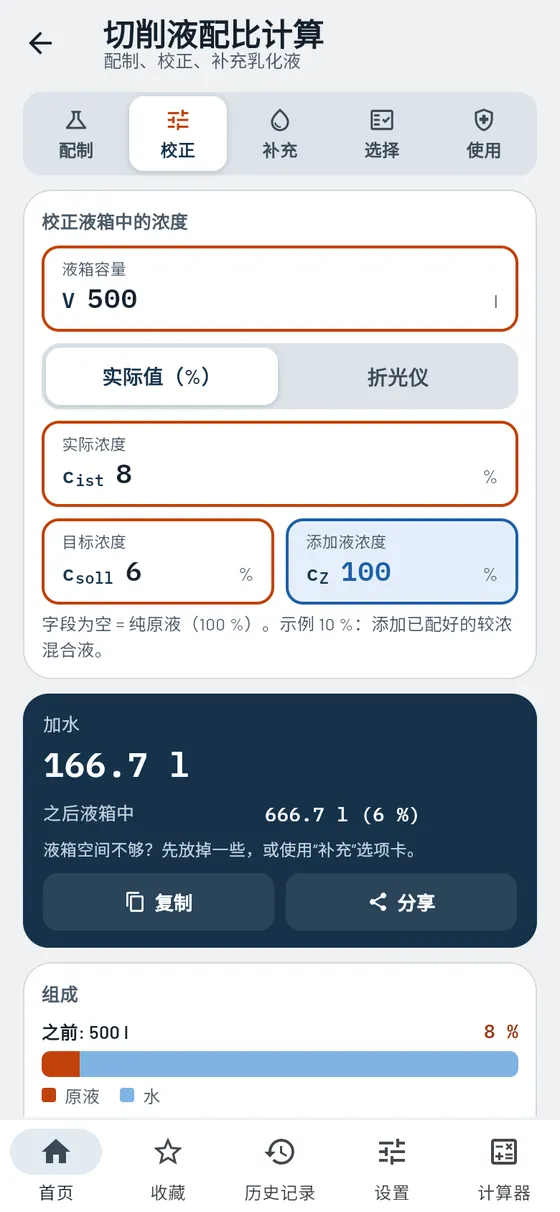
太稀会生锈,太浓会起泡。Gesello 计算你需要多少浓缩液和水:用于新配液、根据折光仪读数修正浓度以及补液。
- 配液
根据液箱容量和浓度计算浓缩液和水。 - 修正
实际值以百分比输入或取自折光仪。 - 补液
用哪种配比能让液箱恢复到目标值。 - 选型
乳化液、合成液或切削油,与加工方法和材料匹配。
模块中还有
- 双向修正太稀:加原液或浓度更高的混合液。太浓:加水。
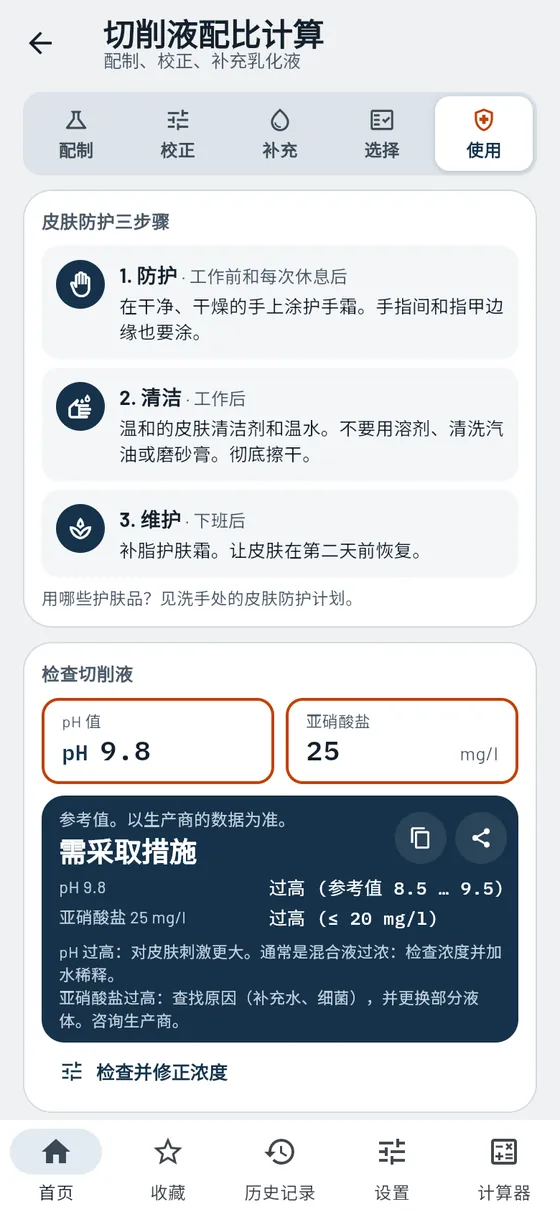
- 检查维护指标输入 pH 值和亚硝酸盐含量:在范围内或需要处理。
- 皮肤防护防护、清洁、护理三步走。
- 防护和急救防护装备,以及接触眼睛或皮肤时该怎么办。
- 废液处置废乳化液如何正确处置。
新机床的液箱容量为 200 升。目标浓度:5 %。
200 l5 %- 浓缩液
- 10 l
- 水
- 190 l
记住:先加水,再加浓缩液。

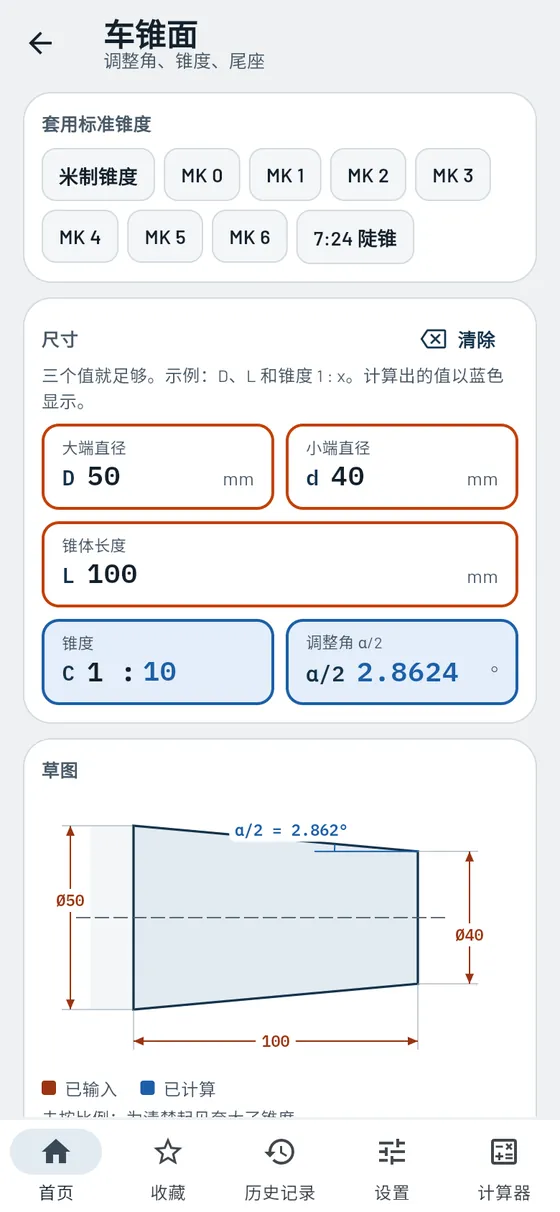
车锥面
免费小滑板的转角,精确到秒。
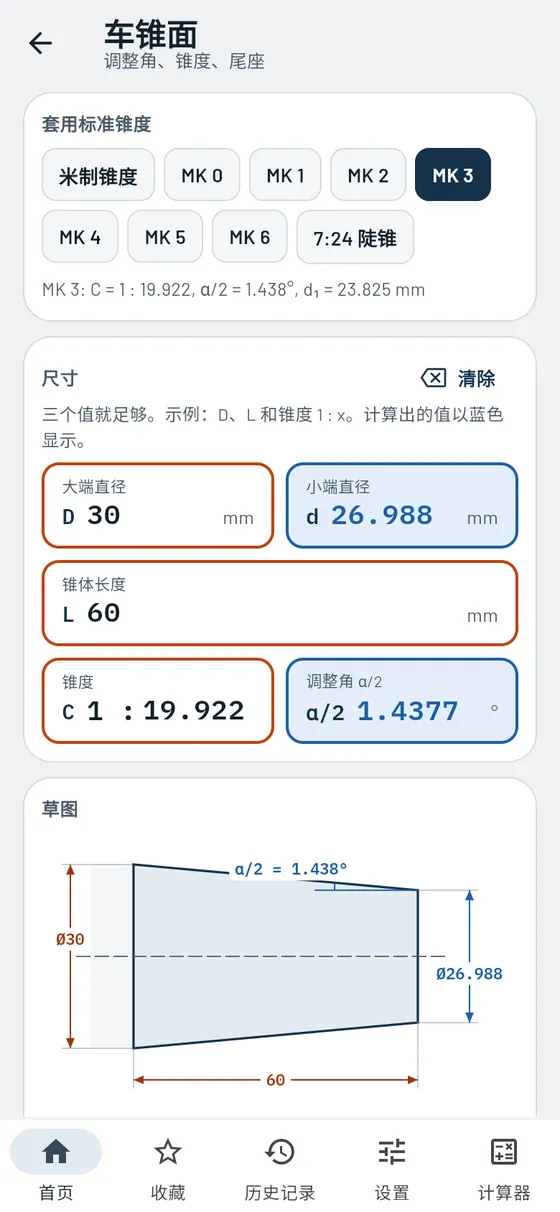
三个数值就够了,其余由 Gesello 计算。你会得到以度、分、秒表示的小滑板转角。莫氏锥度和 7:24 锥度点一下即可选择。
- 标准锥度
公制锥度、莫氏锥度 0 至 6 号、7:24 锥度。 - 转动小滑板
转角以度和 ° ′ ″ 表示。 - 草图
输入的尺寸显示为橙色,计算结果显示为蓝色。 - 偏移尾座
用于细长锥度的偏移量。
模块中还有
- 锥角和斜度锥角 α、斜度和锥度一并给出。
- 半径方向的进给量由两个直径求径向需去除多少材料。
- 计算步骤每个值都代入具体数字。
要修车一根带莫氏锥度 3 号的套筒。
莫氏 3 号- 锥度
- 1 : 19,922
- 小滑板
- 1° 26′ 16″

表面
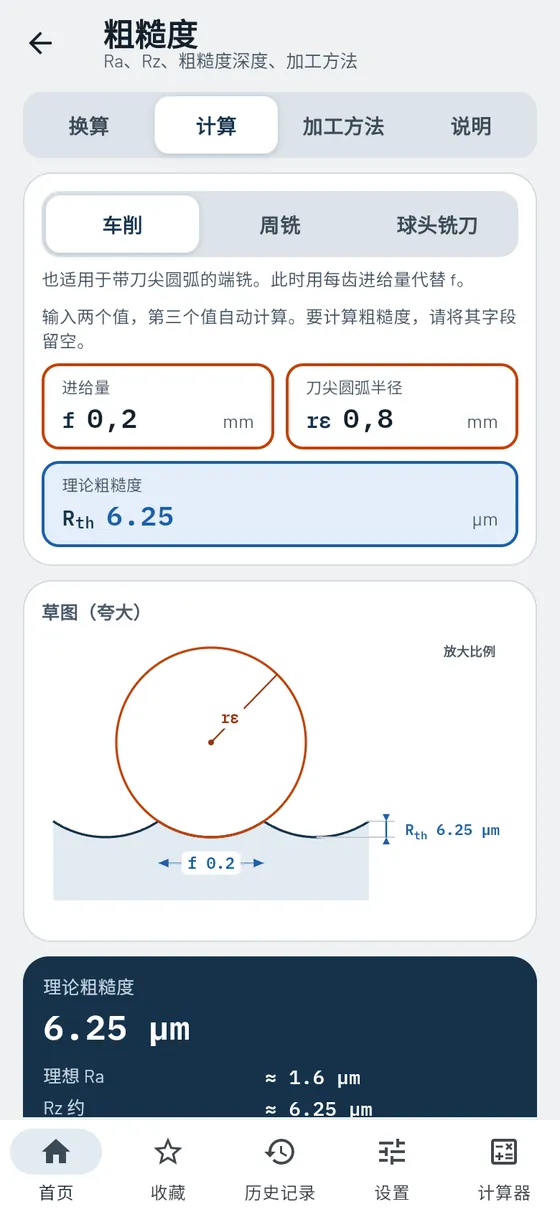
免费Ra、Rz 以及进给留下的粗糙度。
图纸要求 Ra,你的仪器显示 Rz?Gesello 帮你换算并给出常见范围。你还能看到进给量和刀尖圆弧半径会产生多大的粗糙度,以及哪些加工方法能达到要求的表面。
- Ra ↔ Rz
附常见范围和取样长度。 - 理论粗糙度
车削、周铣和球头铣刀,附刀纹草图。 - 选哪种加工方法?
以图表显示各加工方法可达到的粗糙度。 - 说明
轮廓上的 Ra 和 Rz,图纸上的标注。
模块中还有
- 反算输入三个值中的两个:进给量、刀尖圆弧半径或粗糙度。
- 旧粗糙度等级与你的数值对应的旧 N 等级,用于旧图样。
- 微英寸数值同时以微英寸显示,用于美国图样。
- 与公差等级相适应的粗糙度与公称尺寸和 IT 等级相适应的粗糙度。
- 车削粗糙度表常用进给量和刀尖圆弧半径下的粗糙度一目了然。
- 加工方法排序按精细程度或类别排序,只显示合适的或显示全部。
- 轮廓上的深划痕说明为什么 Rz 比 Ra 对个别划痕更敏感。
图纸要求 Ra 1.6,你的仪器显示 Rz。
Ra 1.6- 约等于
- Rz 9.6 µm
- 常见范围
- 6.4 … 11.2 µm
换算值为参考值。

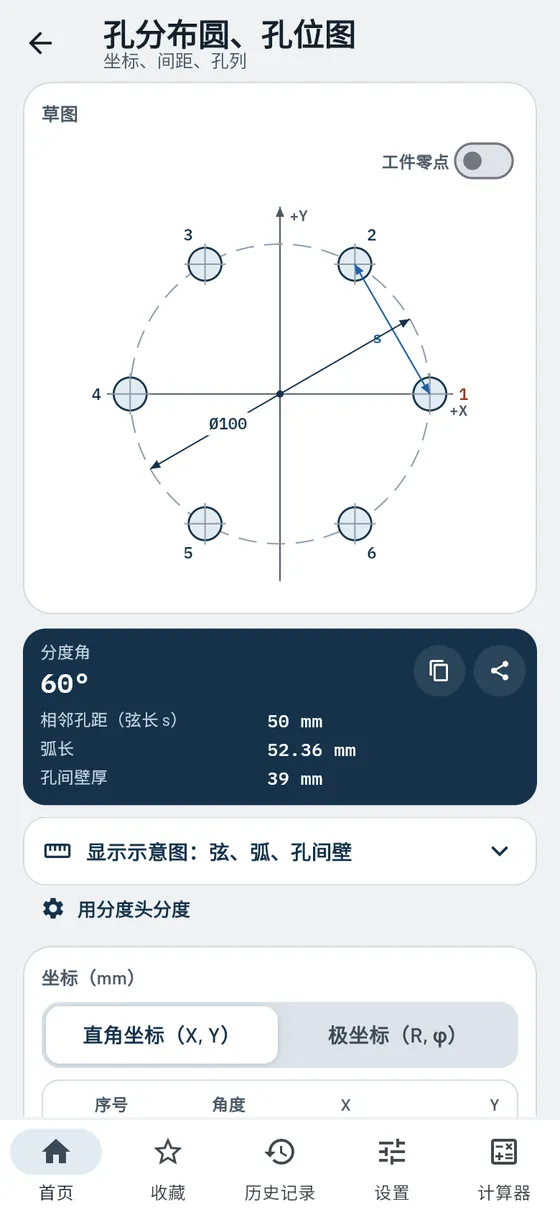
孔分布圆与孔位图
Pro每种孔位图的坐标和程序段。
Ø100 的孔分布圆上均布六个孔?Gesello 按比例画出孔位图,算出全部 X 值和 Y 值,并生成循环。工件零点由你自己确定。
- 孔分布圆
整圆或部分圆、起始角、旋转方向。 - 工件零点
角点或中心,尺寸直接标在草图上。 - 坐标
直角坐标或极坐标,可直接复制。 - 程序段
孔分布圆循环和孔列循环,可直接粘贴。 - 孔列
也支持多排和倾斜排列。
模块中还有
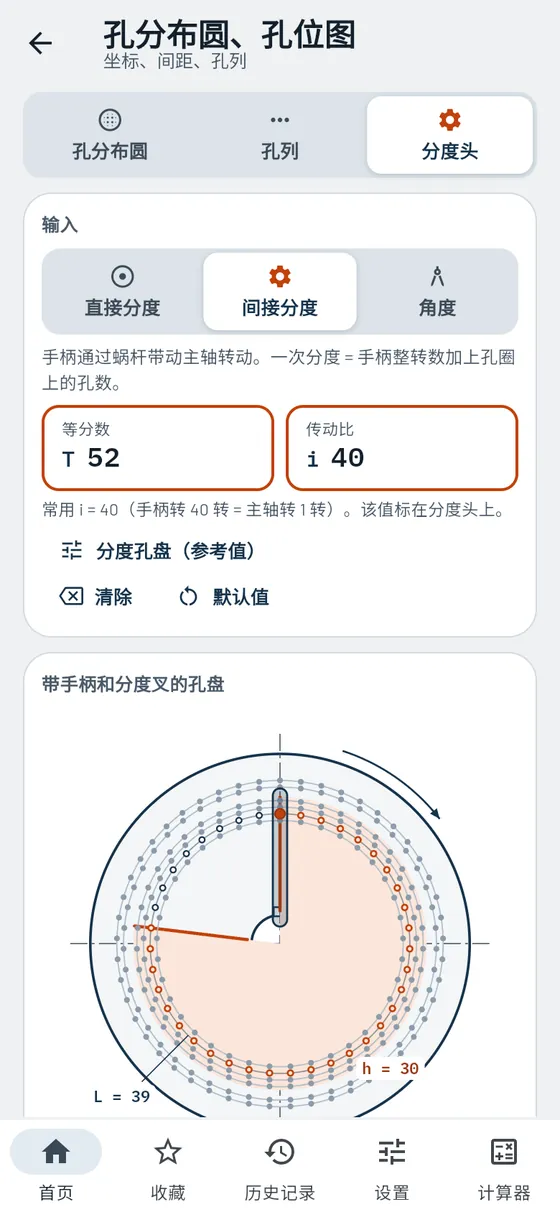
- 分度头:直接分度每次分度的定位槽数和分度盘可实现的等分数。
- 分度头:间接分度手柄转数、孔圈和分度叉,附每次分度的手柄位置。
- 角度分度按度和分分度,而不是按等分数。
- 从孔分布圆到分度头点一下即可在分度头上实现相同的分度。
- 弦长、弧长和孔间壁厚相邻孔的距离和孔间材料,附示意图。
- 带边距的孔列给定长度和边距或孔距,并绘出毛坯件。
- 加工顺序逐行或往复,附小草图,空行程短。
- 带位置编号的表每个孔都有用于图样的编号,可复制和分享。
一个法兰要在 Ø100 上钻六个孔。
Ø 1006 个孔- 分度
- 60°
- 间距
- 50 mm
- 孔 2
- X 25 / Y 43.301

砂轮
Pro读懂砂轮标记,检查转速,安全安装。
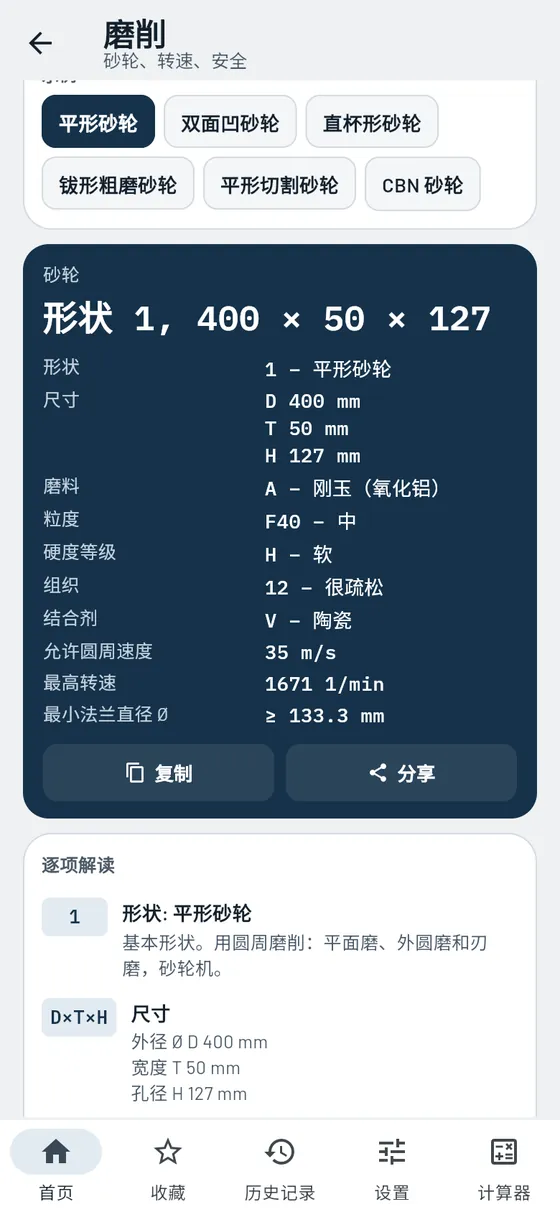
输入标签上的标记。Gesello 解释每个字符,并按比例画出砂轮。最高转速、法兰盘直径和安装检查清单一并提供。
- 解读标记
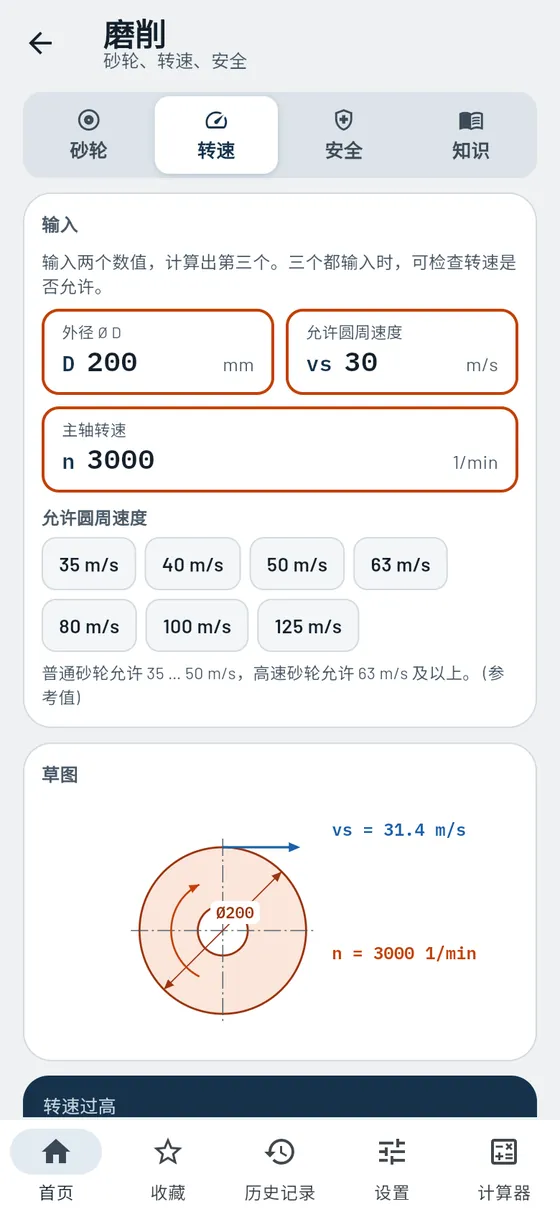
形状、尺寸、磨料、粒度、硬度、组织、结合剂、速度。 - 最高转速
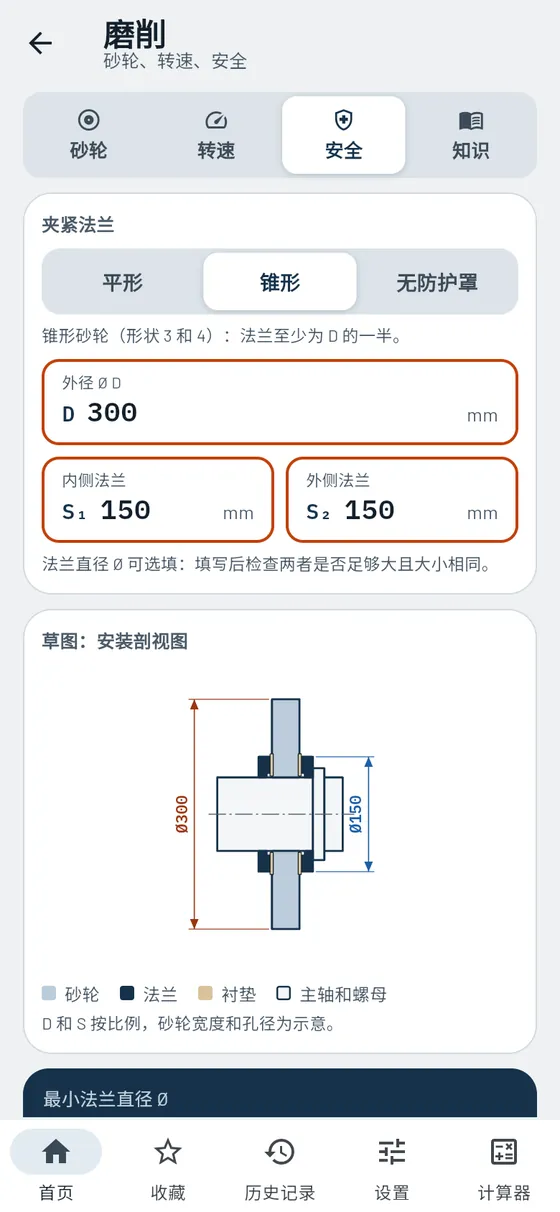
由直径和圆周速度计算,主轴转速过高时发出警告。 - 检查法兰盘
各种砂轮形状对应的最小法兰盘直径,附安装草图。 - 安装检查清单
敲击检查、衬垫、防护罩、试运转、修整。 - 磨削速查
附草图的磨削方法、磨料、结合剂、粒度选择。
模块中还有
- 最大砂轮直径 Ø在你的主轴转速下,砂轮最大允许多大。
- 转速表常用砂轮的最高转速一目了然。
- 金刚石和 CBN 砂轮还讲解浓度和粒度。
- 选型帮助哪种砂轮适合该材料和加工任务。
- 磨削过程和光磨逐步讲解磨削过程、进给、纵向磨削或切入磨削。
- 速比各材料的 q 参考值,外圆磨和平面磨。
- 修整和成形修整何时修整以及使用哪些设定值。
- 平衡简要讲解平衡和试运行。
- 电磁吸盘正确装夹,然后退磁。
- 冷却和磨削烧伤如何让切削液到达磨削区,如何让表层保持低温。
- 磨削缺陷识别、原因和对策。
标签上写着 1 – 400 × 50 × 127 – A/F40 H 12 V – 35。
1 – 400 × 50 × 127 – A/F40 H 12 V – 35- 磨料
- 棕刚玉
- 粒度
- F40,中粒度
- 结合剂
- 陶瓷
- n max
- ≈ 1671 1/min
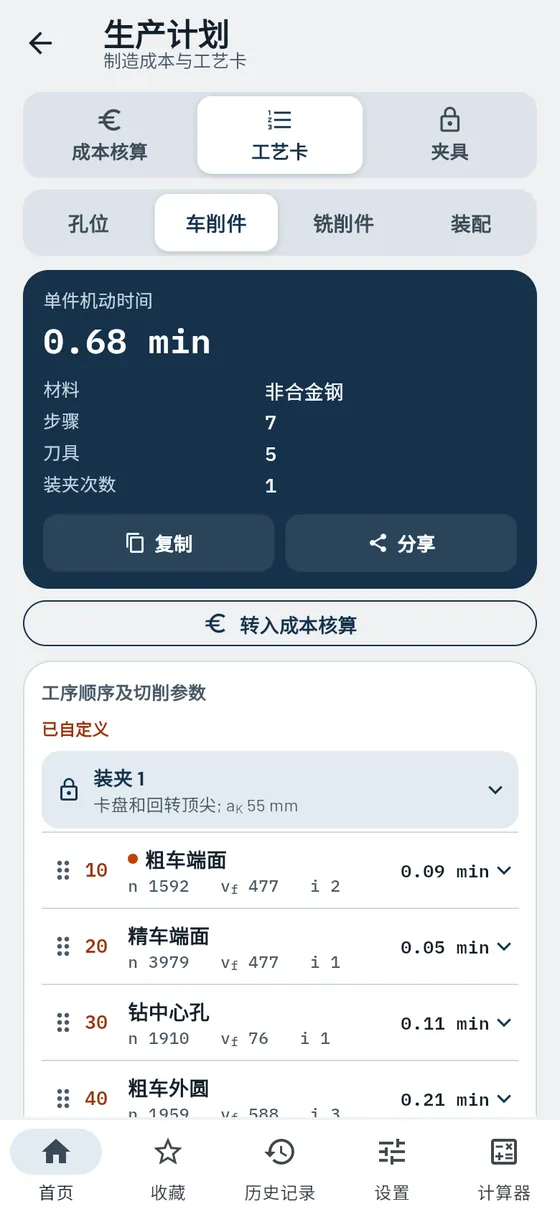
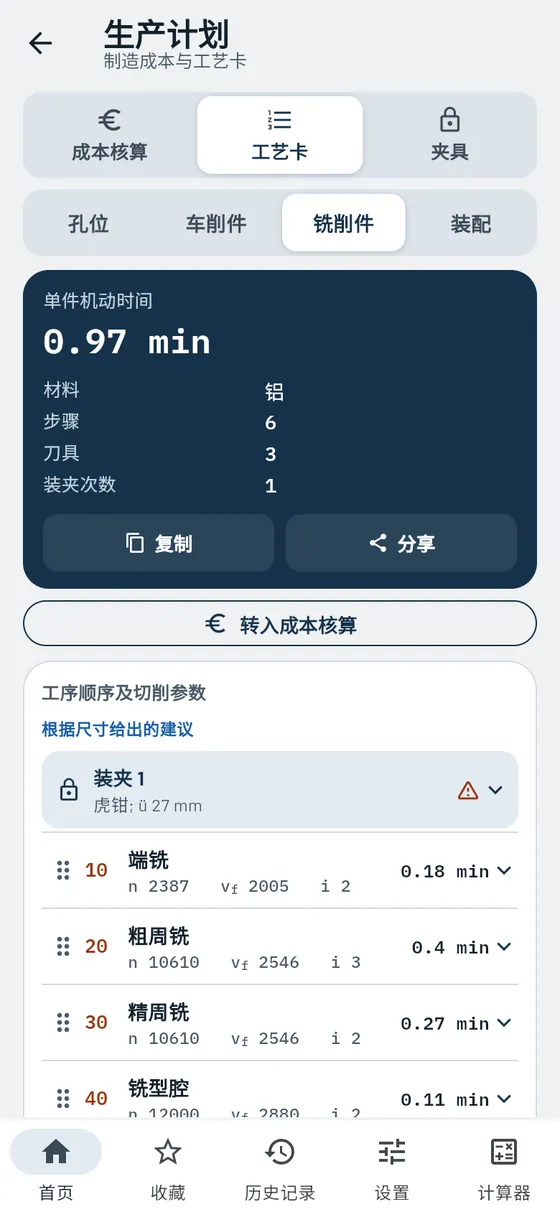
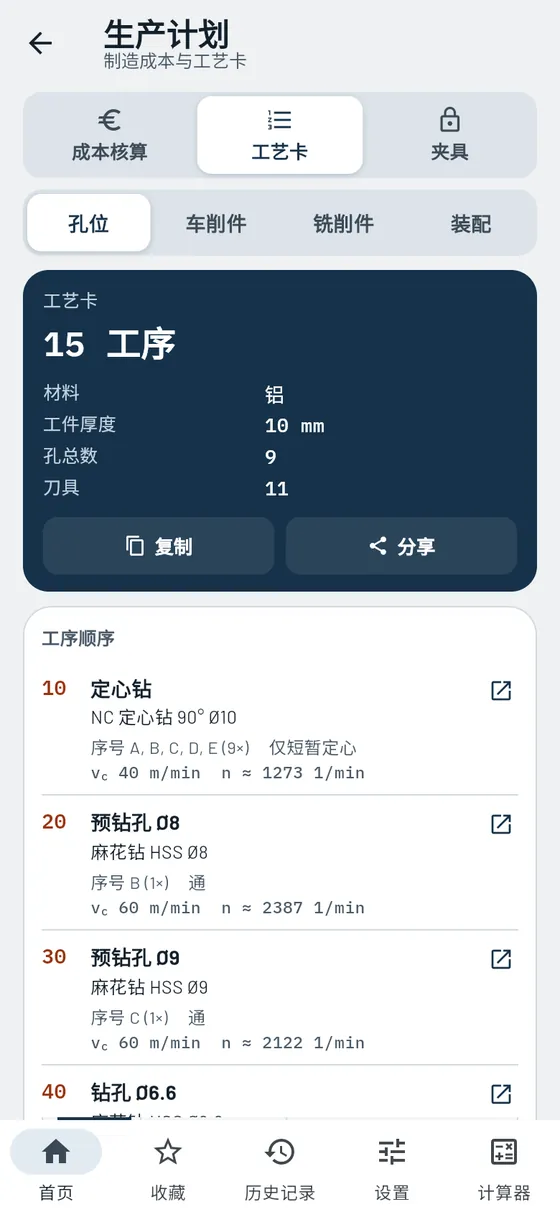
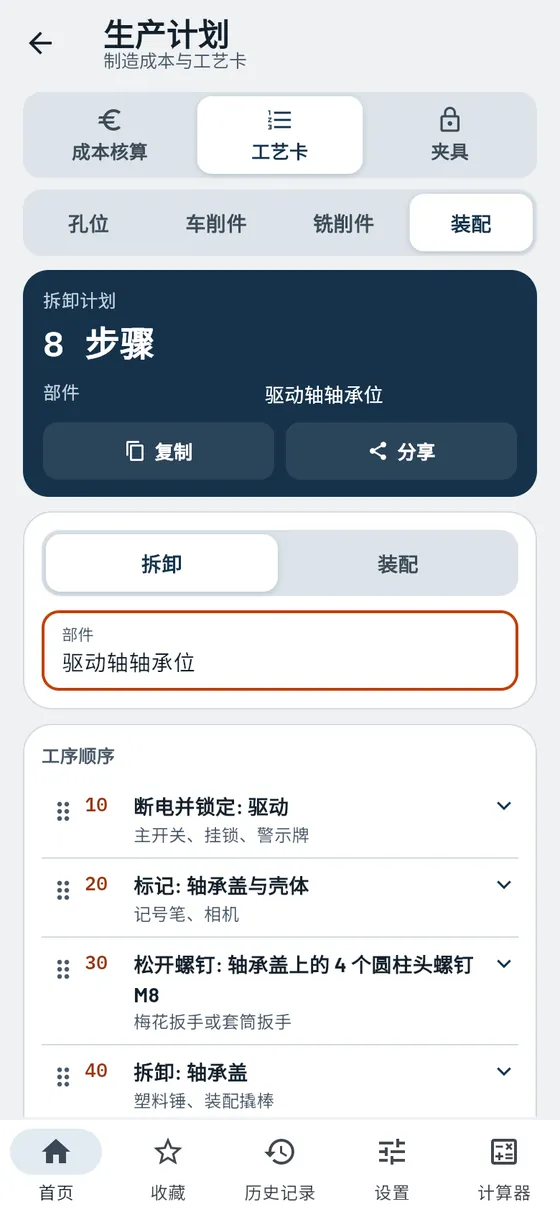
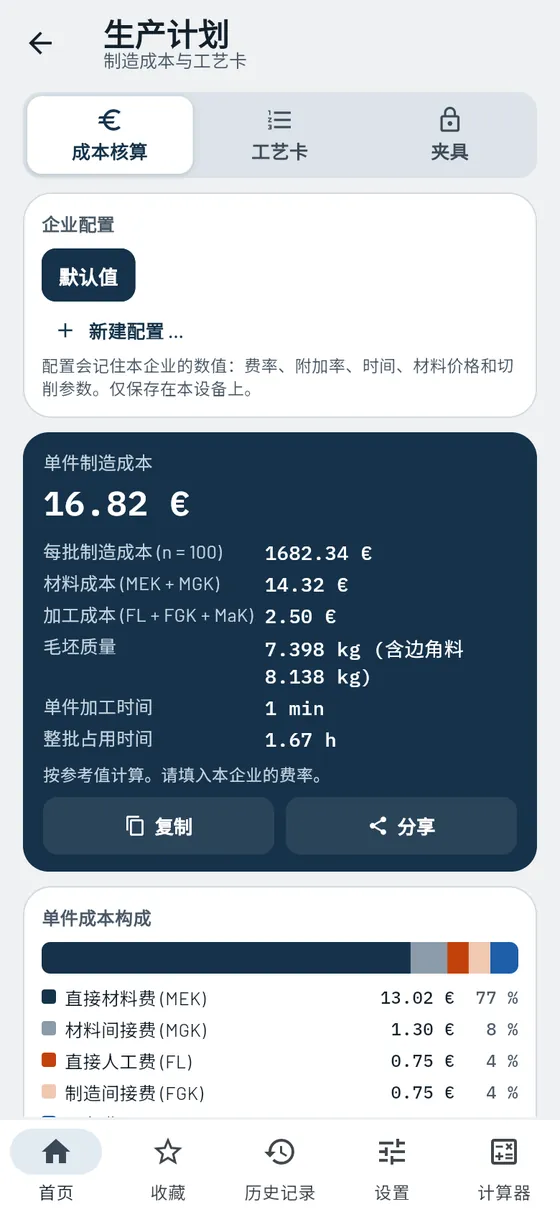
生产计划
Pro零件成本是多少,又该如何一步步加工出来?
生产计划模块为孔位图、车削件、铣削件和部件编制工艺卡:工序按合理顺序排列,每一步都带刀具、转速、进给量和时间。每一步都可以修改、补充或删除。它还会计算每个零件和每批的制造成本。费率和切削参数均为参考值,你可以在配置文件中替换为本厂的数值。
- 车削件工艺卡
车端面、钻中心孔、粗车、精车、切槽和车螺纹,附切削参数和时间。 - 铣削件工艺卡
端铣、轮廓、型腔、槽、孔和螺纹,附装夹次数和机动时间。 - 孔位图工艺卡
螺纹、配合孔和沉孔按清晰的顺序排列,附螺纹底孔和深度。 - 装配与夹具
部件的装配和拆卸顺序,每次装夹对应的合适夹具。 - 制造成本
每个零件和每批的材料、人工、机床和附加费用。机动时间可从工艺卡中直接调用。 - 本厂配置文件
保存费率、附加费用、刀具和切削参数,仅存储在本设备上。
模块中还有
- 工艺卡导出为 PDF分享或打印完成的工艺卡,也可作为文本复制。
- 合理性检查顺序不合理、有断裂或碰撞危险时给出提示。
- 每步一张草图加工区域为橙色,刀具附轨迹和进给方向。
- 每次装夹的装夹图卡盘、悬伸长度和工件零点草图。
- 由拆卸反向生成点一下即可由拆卸计划生成装配计划。
- 步骤排序拖动手柄,把装配步骤排成正确顺序。
- 装夹刀具刀柄附跳动参考值,HSK 和 SK 剖视图。
- 装夹工件车削和铣削时,附选型帮助和检查清单。
- 成本图表成本构成条形图,制造成本随批量变化的曲线。
一个盖板要加工四个 M8 螺纹(深 12)、两个 Ø8 H7 配合孔和两个沉孔。
4 × M8 × 122 × Ø8 H72 × 沉孔- 工序
- 9
- 刀具
- 7
- 螺纹底孔
- Ø6.8 mm
- 铰孔前扩孔
- Ø7.8 mm
费率和转速为参考值。
材料
钢里含有什么,材料有多重,零件有多硬?
重量
免费材料有多重,整板还能剩下多少?
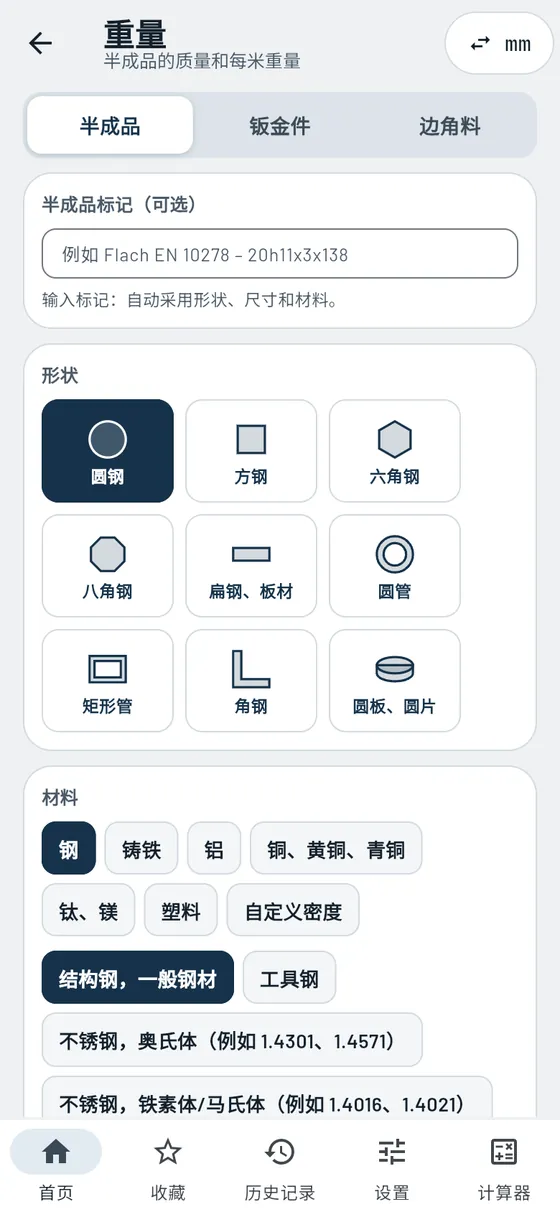
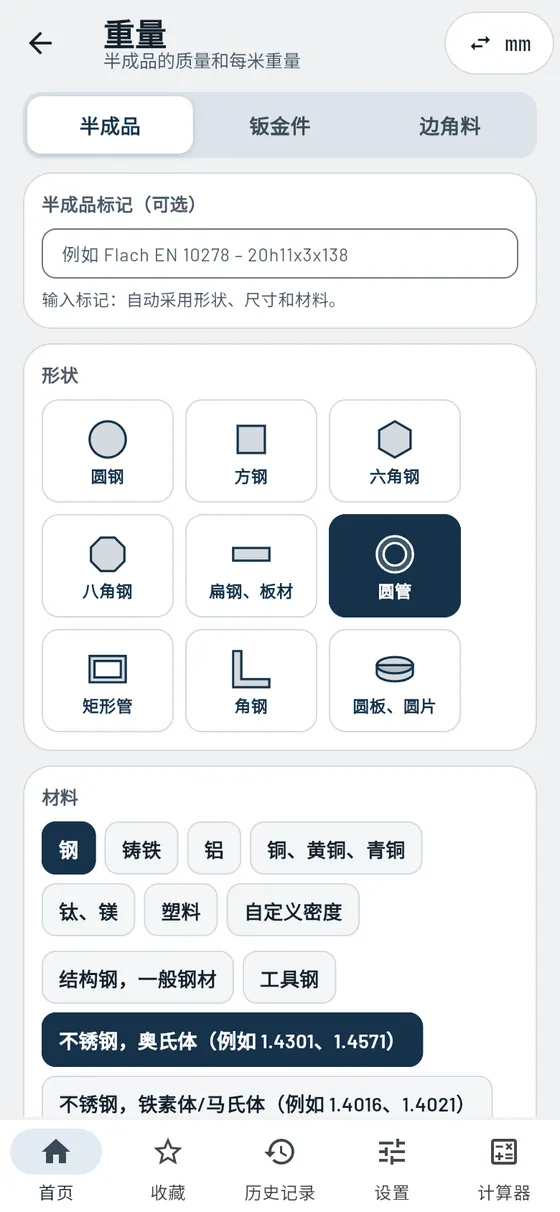
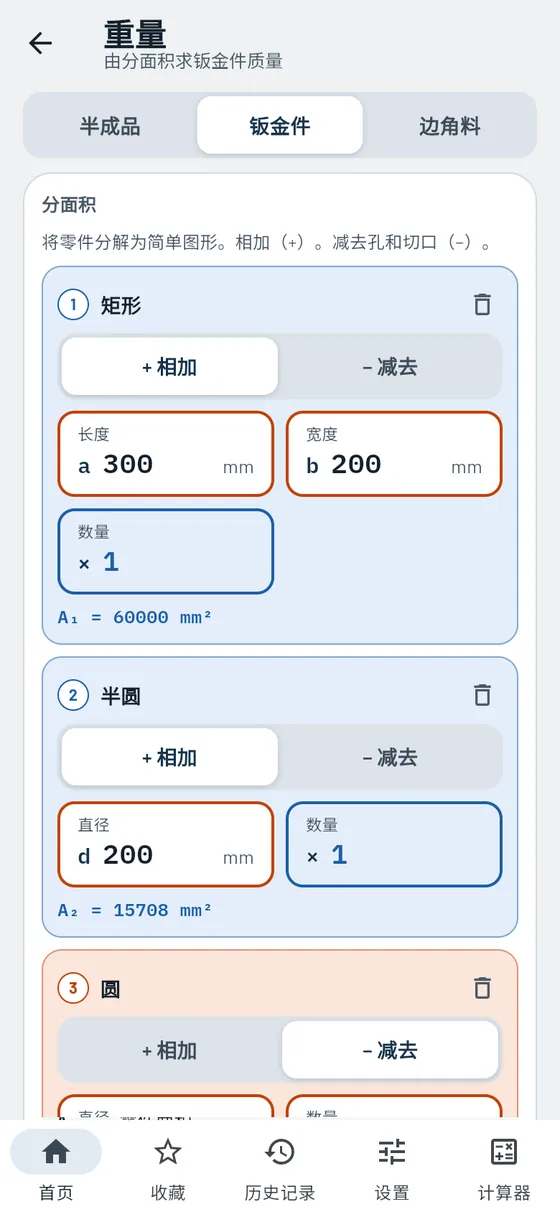
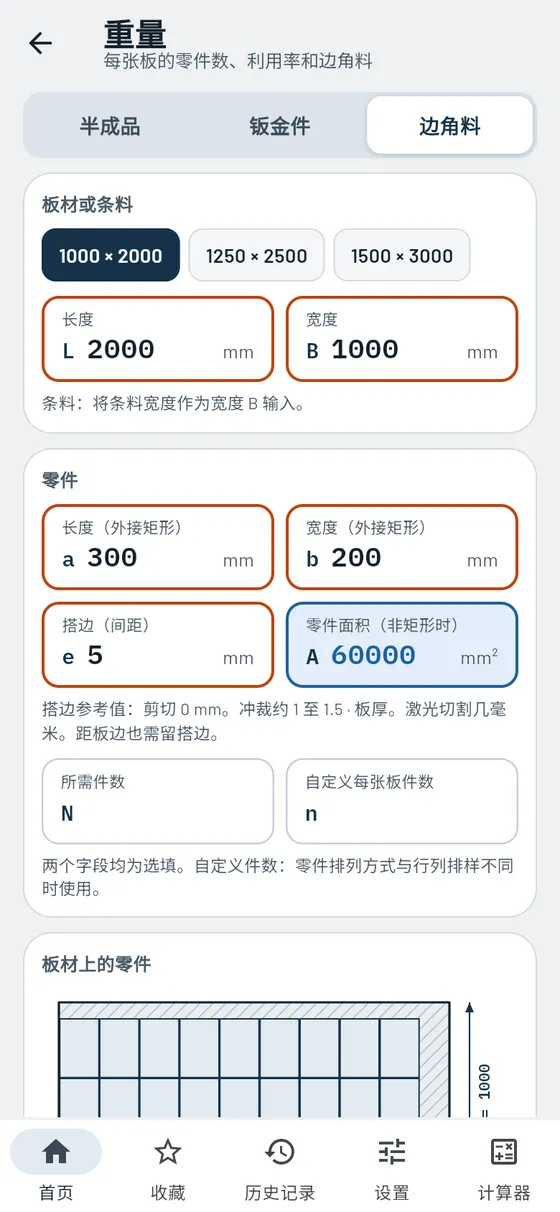
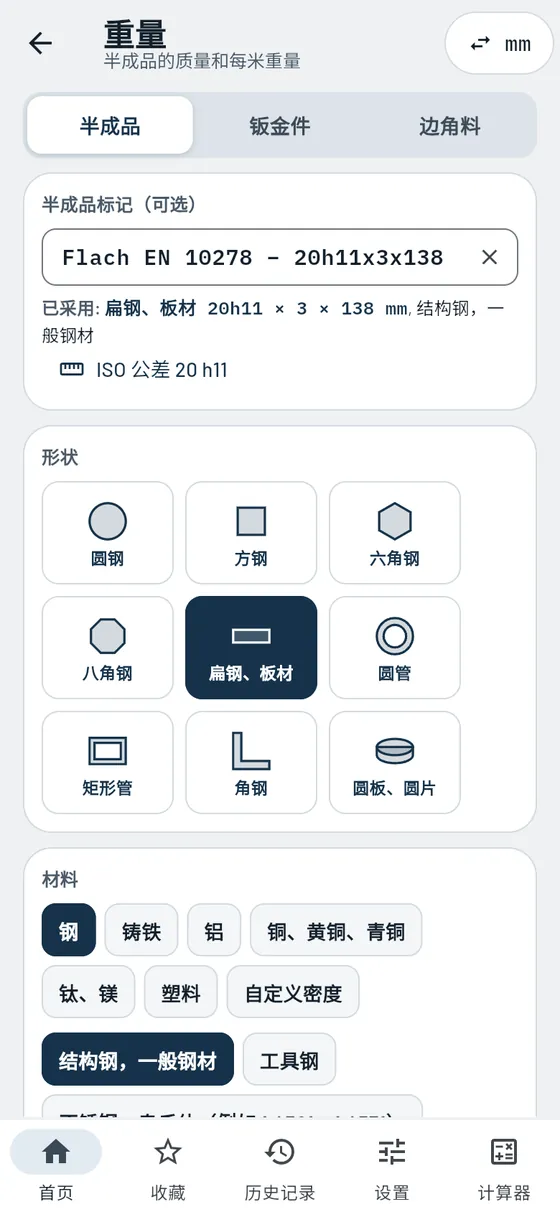
点选形状,选择材料,输入尺寸:Gesello 计算半成品的质量和每米重量。钣金件可以由简单的面积组合而成,再减去孔和切口。边角料计算显示一张板能排下多少个零件、剩下多少废料。订货、运输和核算时都很实用。
- 九种半成品形状
圆钢、方钢、六角钢、扁钢、管材、角钢、圆板等,也可根据规格输入。 - 20 多种材料
钢、铸铁、铝、铜、黄铜、钛、塑料,或自定义密度。 - 钣金件
由矩形、三角形、梯形、圆形和圆环组合,减去孔。附标准板材尺寸。 - 边角料
每张板或每条料的零件数、材料利用率、排样和到边缘的搭边。 - 件数
总重量、总长度和表面积。 - 草图和计算步骤
带尺寸的横截面,一直算到质量。
模块中还有
- 截面和对角宽度截面积、对角宽度和周长一并给出。
- 磅和英尺英寸设置下以磅显示质量,并给出每英尺重量。
- 标记对应的公差直接由半成品标记查出公差等级。
- 从钣金件到边角料点一下即可在板材上检查成品钣金件的排样。
- 剩余条料剩余条料中旋转排放的零件也计入。
- 所需板材张数你的订单需要多少张板材。
要寄送一米长的 60 × 5 不锈钢管。
管材不锈钢60 × 5 × 1000- 质量
- 6.83 kg
- 每米重量
- 6.83 kg/m


材料
Pro像行家一样读懂钢材牌号。
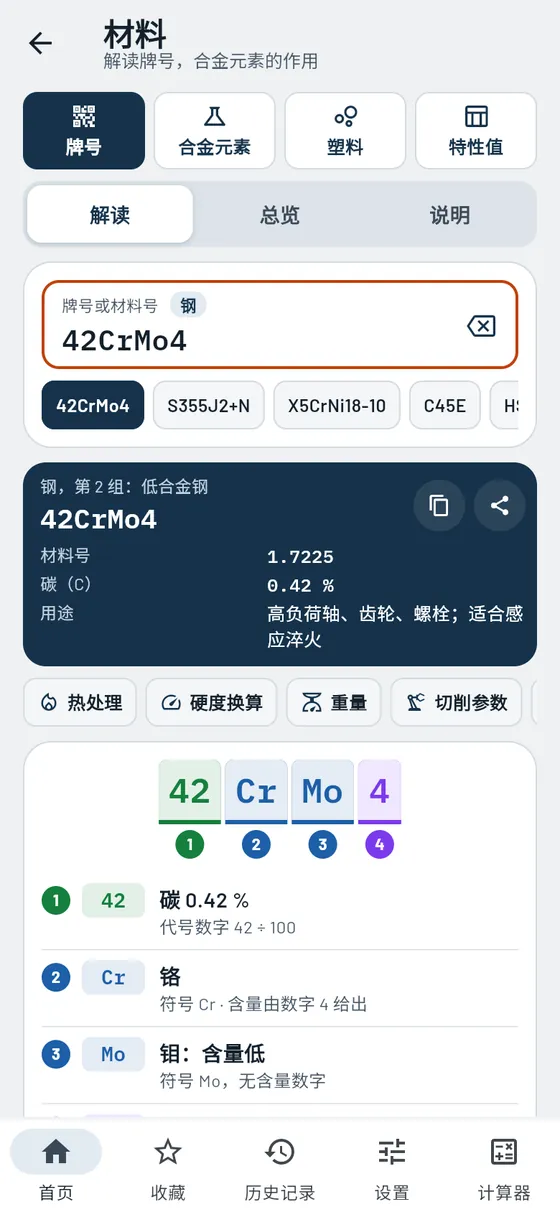
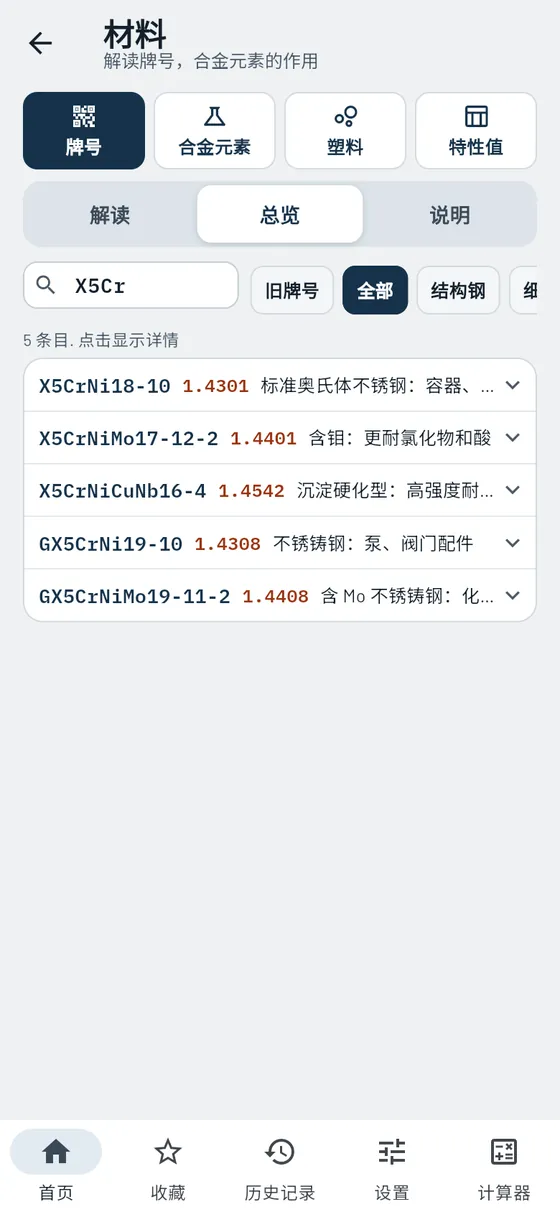
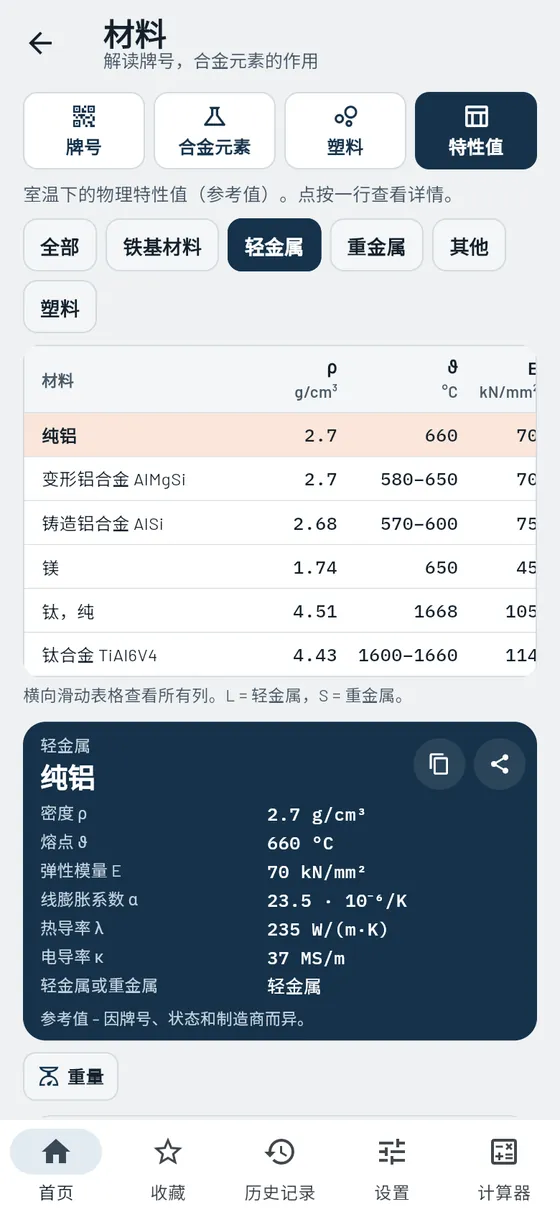
42CrMo4、S355J2、1.4301:Gesello 把每个牌号拆成彩色的几部分并逐一解释。你可以了解含碳量、合金成分和典型用途。另有:各合金元素如何改变钢的性能、塑料以及各类材料的特性值。
- 解读
钢、铸铁、铝、铜以及旧牌号。 - 含量柱状图
碳和合金元素一目了然。 - 合金元素
铬、镍或钼的作用。 - 矩阵
元素与性能汇于一张表。
模块中还有
- 读懂半成品标记送货单上的形状、尺寸、公差和材料,可跳转到重量计算。
- 常用牌号一览牌号、材料号和用途,可搜索。
- 牌号解读非合金钢、低合金钢和高合金钢、高速钢、铸造材料、铝和铜。
- 铸铁简明讲解灰铸铁、球墨铸铁和可锻铸铁。
- 各材料的切削参数车削、铣削、钻削和螺纹加工的参考值,也包括 HSC。
- 按性能查找哪些元素会改变硬度、韧性或耐腐蚀性。
- 塑料解读代号、类别、回收标识和典型零件。
- 特性值各类材料的密度、熔点、弹性模量、热膨胀和电导率。
- 轻金属还是重金属所有金属排列在一条密度标尺上。
- 受热引起的长度变化由长度和温度变化计算膨胀量。
- 跳转到其他模块可直接打开硬度换算和切削参数。
送货单上写着 42CrMo4。
42CrMo4- 类别
- 调质钢
- 材料号
- 1.7225
- 碳
- 0,42 %
- 铬
- 约 1 %


硬度换算
ProHRC、HV、HB 与抗拉强度相互换算。
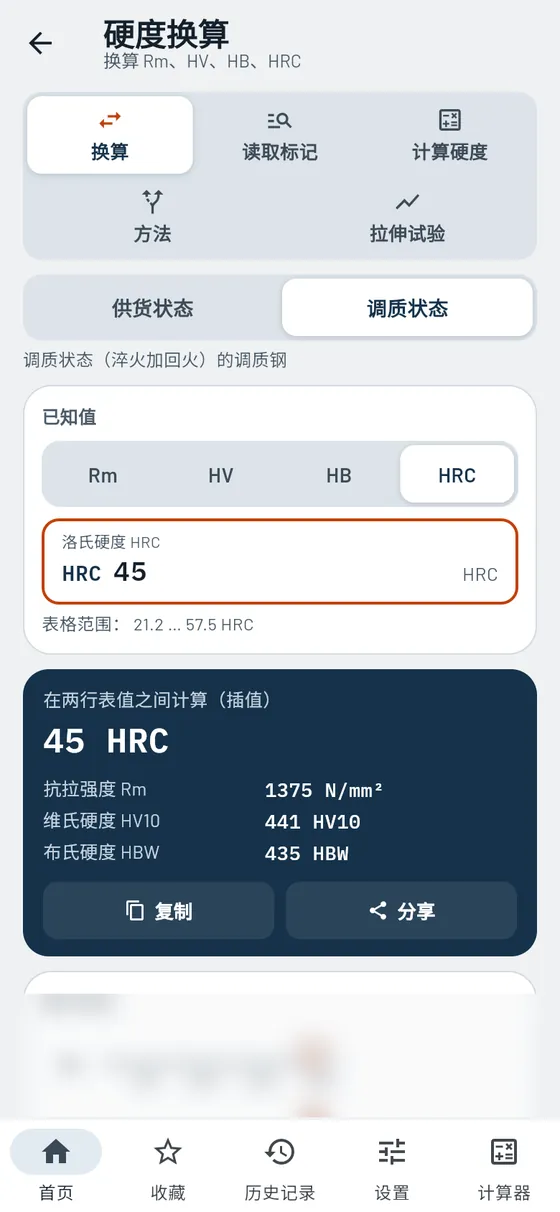
检测报告给的是 HRC,图样要求的是 HV?Gesello 进行换算,并将四种标尺并列显示。中间值采用可追溯的插值计算。此外,你还可以解读硬度标注、由压痕计算布氏和维氏硬度,并分析拉伸试验。
- 四种标尺
洛氏、维氏、布氏硬度和抗拉强度。 - 两类材料
供货状态或调质状态。 - 硬度对照尺
等效数值排在同一条线上。
模块中还有
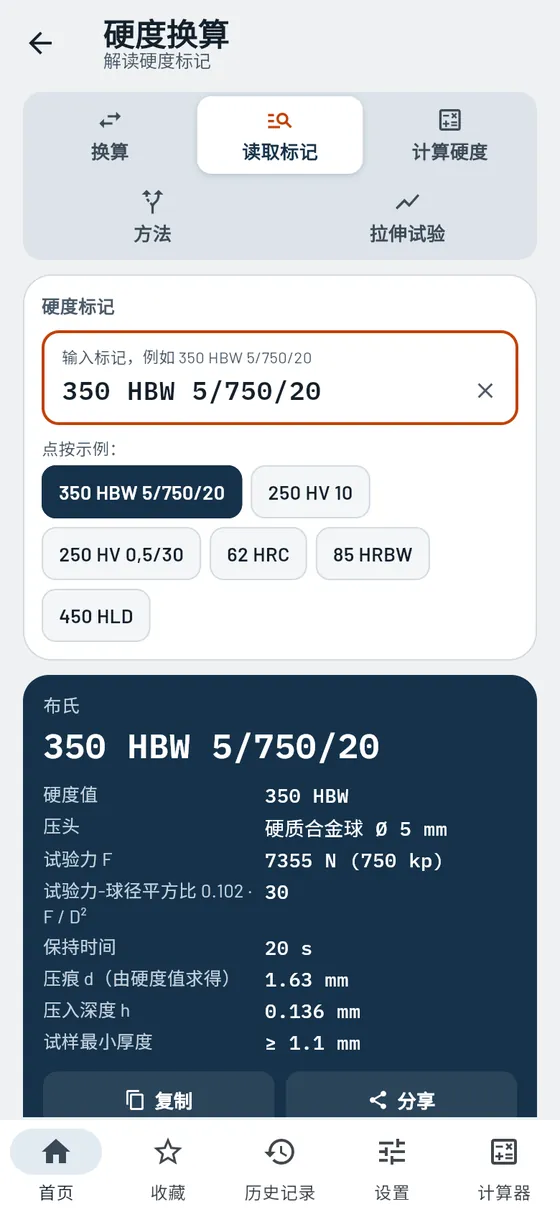
- 读懂硬度标注解读 400 HV10 这类标注,附压痕草图。
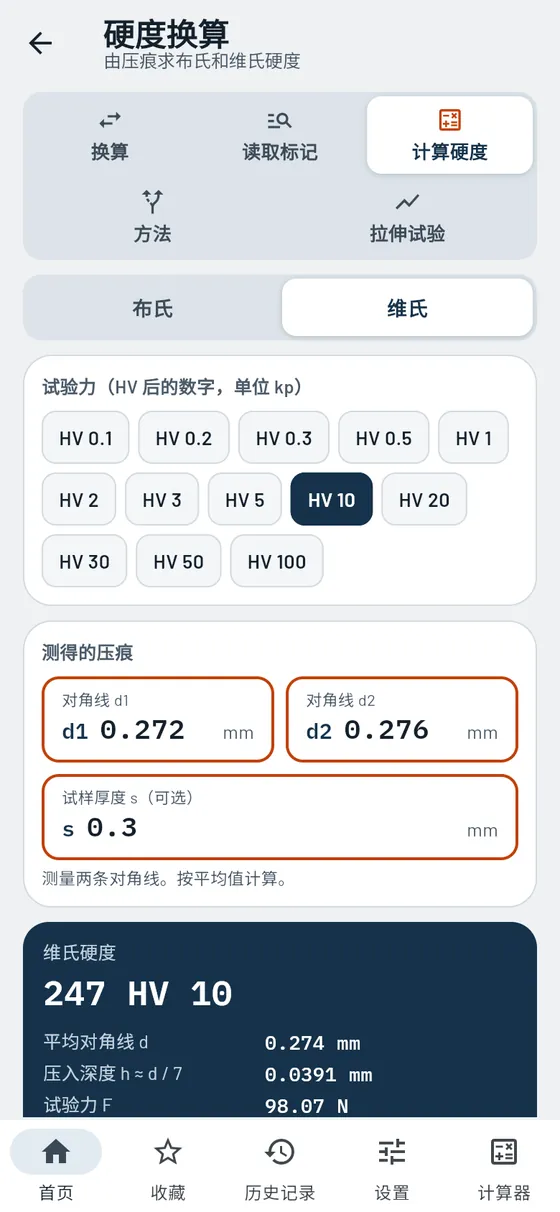
- 由压痕求硬度由测得的压痕求布氏和维氏硬度,附计算步骤。
- 哪种试验方法?按材料、状态和厚度辅助选择。
- 拉伸试验分析 Rm、Re、断后伸长率和断面收缩率,附应力-应变图。
- 缺口冲击试验简要说明它反映了哪些韧性信息。
一个调质零件的硬度为 45 HRC。它的抗拉强度大约是多少?
45 HRC调质- 抗拉强度
- ≈ 1375 N/mm²
- 维氏
- ≈ 441 HV10
- 布氏
- ≈ 435 HBW
换算值为参考值。

热处理
Pro由钢材牌号直接得出淬火温度和退火范围。
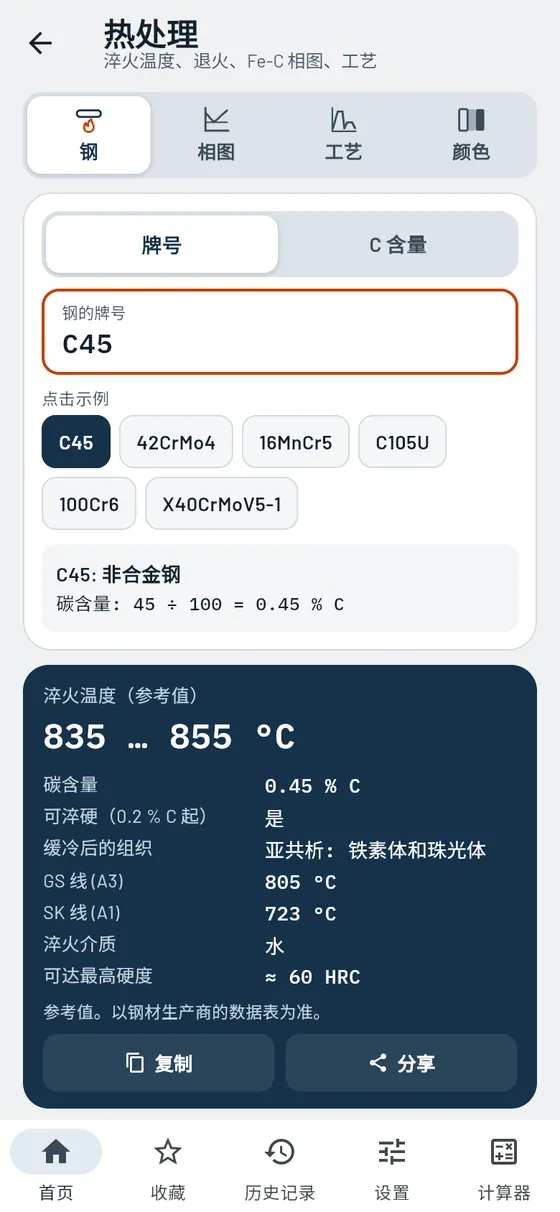
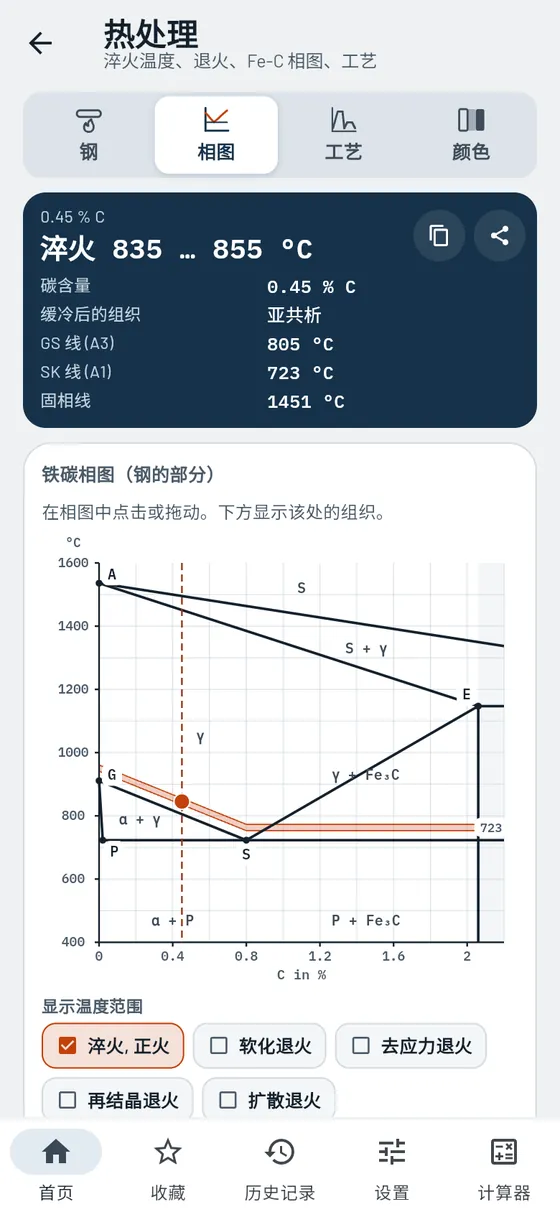
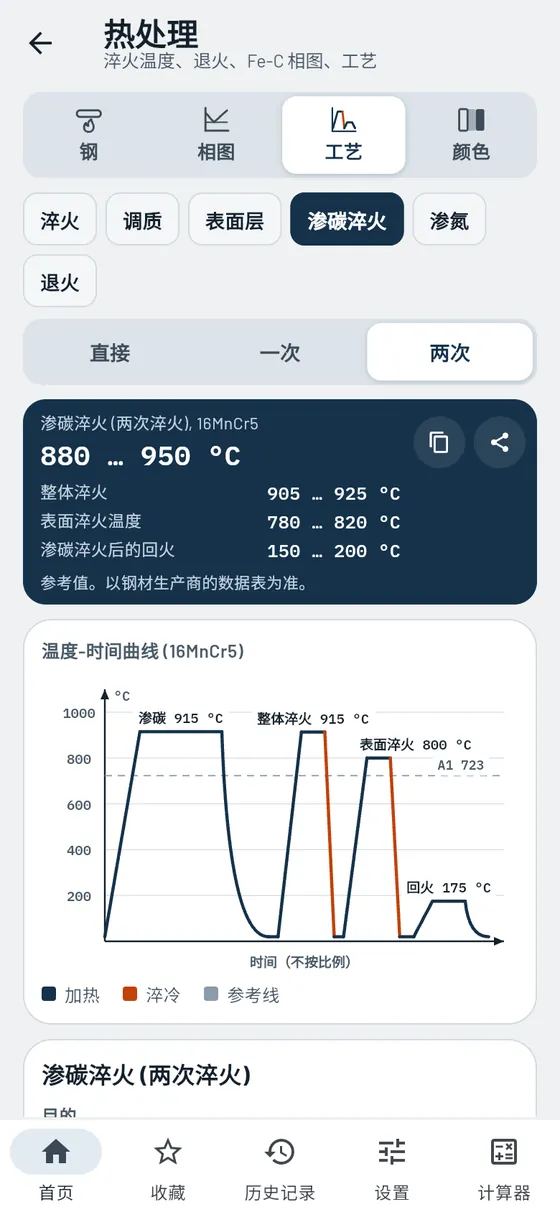
输入 C45、42CrMo4 或者直接输入含碳量。Gesello 告诉你这种钢能否淬火、在什么温度下淬火,以及在哪些温度范围内退火和回火。全部为参考值,附计算步骤和相图。
- 输入牌号,得出淬火温度
由牌号得出含碳量,再根据相图算出淬火温度。 - 铁碳相图
按比例绘制,退火范围用彩色标出。点按即可显示组织。 - 工艺一览
淬火、调质、表面淬火和渗碳淬火、渗氮、退火,附温度-时间示意图。 - 淬冷规则与安全
简要说明淬火的实用规则和危险。 - 回火色和退火色
颜色与温度,附典型刀具和工具。
模块中还有
- 仅凭 C 含量也可没有牌号时,有含碳量就够了。
- 相图中的线读出你的钢对应的 GS 线、SE 线和 SK 线。
- 淬火介质你的钢用什么介质淬火(参考值)。
- 合适的热处理方法针对所选钢种推荐合适的热处理。
- 温度范围退火、淬火和回火温度范围,点按即可打开对应方法。
- 五种退火方法正火、软化退火、去应力退火、再结晶退火和扩散退火。
- 各方法适用的钢和零件目的、流程、适用钢种和典型零件。
一根 42CrMo4 轴需要调质。
42CrMo4- 碳
- 0,42 %
- 可淬火
- 是,亚共析钢
- 淬火
- ≈ 840 … 860 °C
- 调质:回火
- 450 … 650 °C
温度为参考值。
数学与工具
职业学校和车间里的计算,附草图和计算步骤。
技术数学
免费50 多种计算,也可反算。
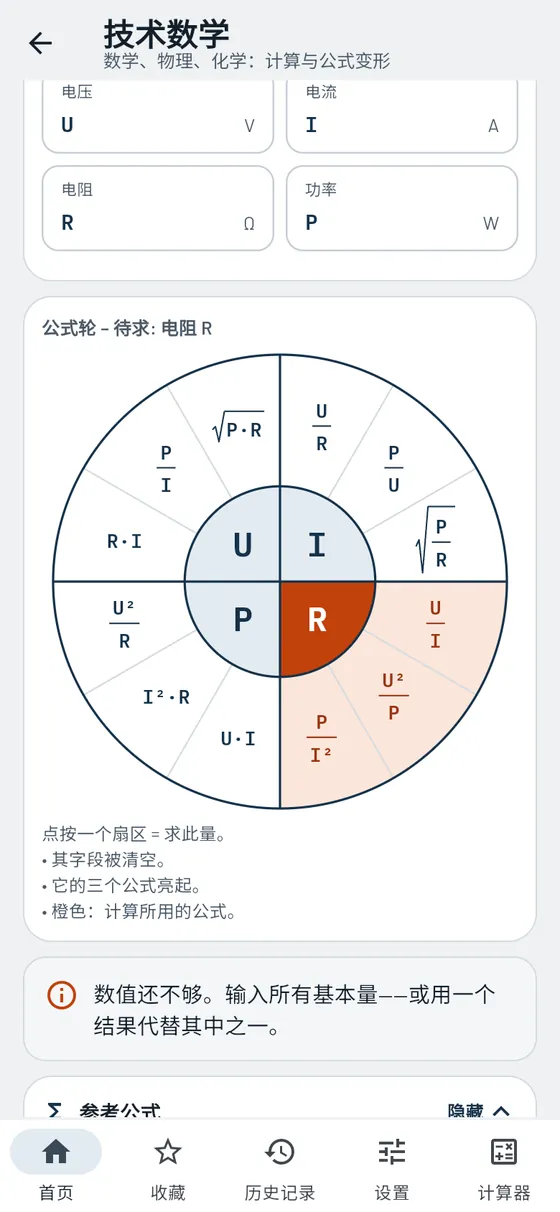
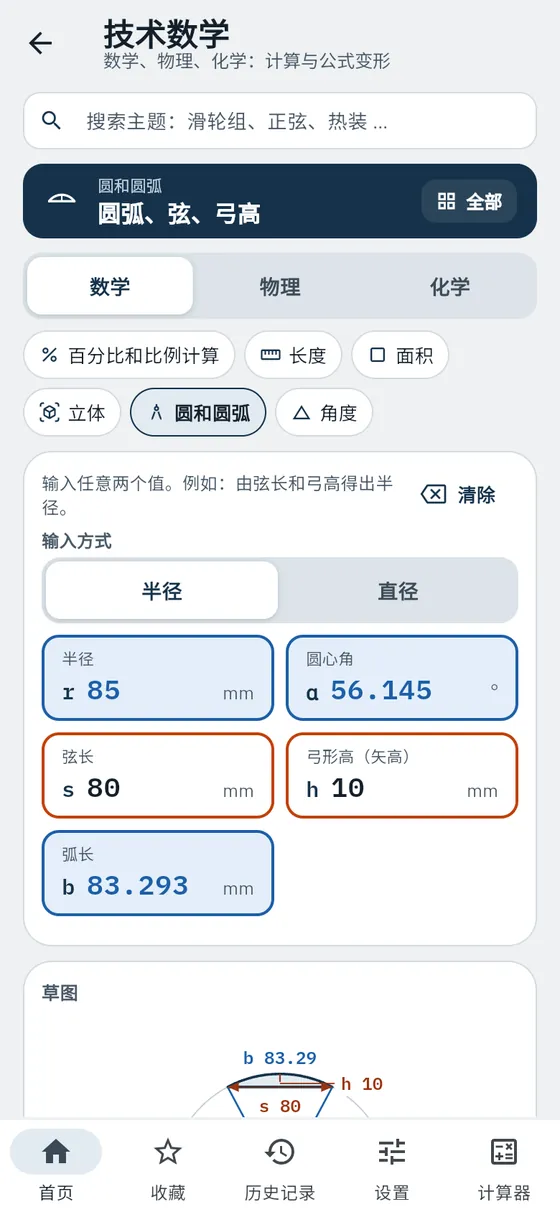
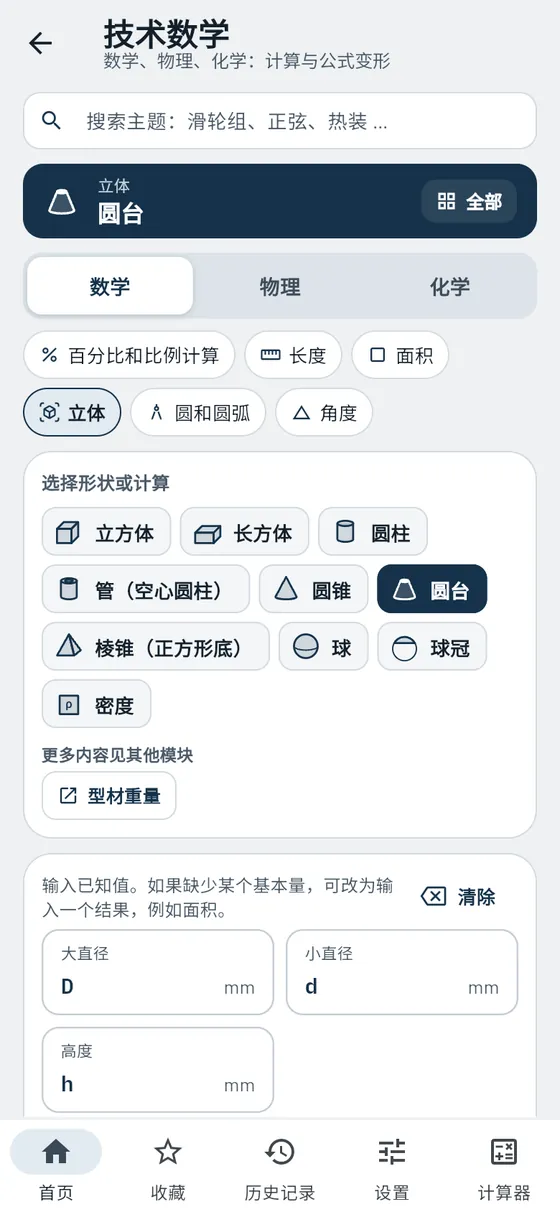
面积、立体、圆弧、百分比、力学和电工:输入已知量,其余由 Gesello 计算。每种计算都有带尺寸的草图和计算步骤。
- 面积与立体
从矩形到球缺,立体可算质量。 - 圆与圆弧
由弦长和弓高求工件上的半径。 - 电工
公式轮、电路、功率和电费。 - 力学
力、杠杆、摩擦、功率、运动。 - 热学
热膨胀和热套装配的加热温度。
模块中还有
- 百分比、比例计算、利息工作和日常中的基本计算,也包括复利。
- 角度和单位圆度、弧度、百分度,以及可在圆上拖动的 sin、cos、tan。
- 导线和三相交流电电压降、单相交流和三相交流功率、效率。
- 按配合求装配温度直接采用 H7/s6 这类配合的过盈量。
- 热量和加热时间加热需要多少能量和时间。
- 半径或直径圆和圆环可选用半径输入,利息也可按天计算。
- 用车间用语搜索输入时即可找到计算,同义词和输入错误也能识别。
- 公式查阅每种计算都有公式变换,附公式符号说明。
一段圆弧件缺少半径。你测得弦长 80 mm、弓高 10 mm。
s 80h 10- 半径
- 85 mm
- 圆心角
- 56,1°
- 弧长
- 83.3 mm

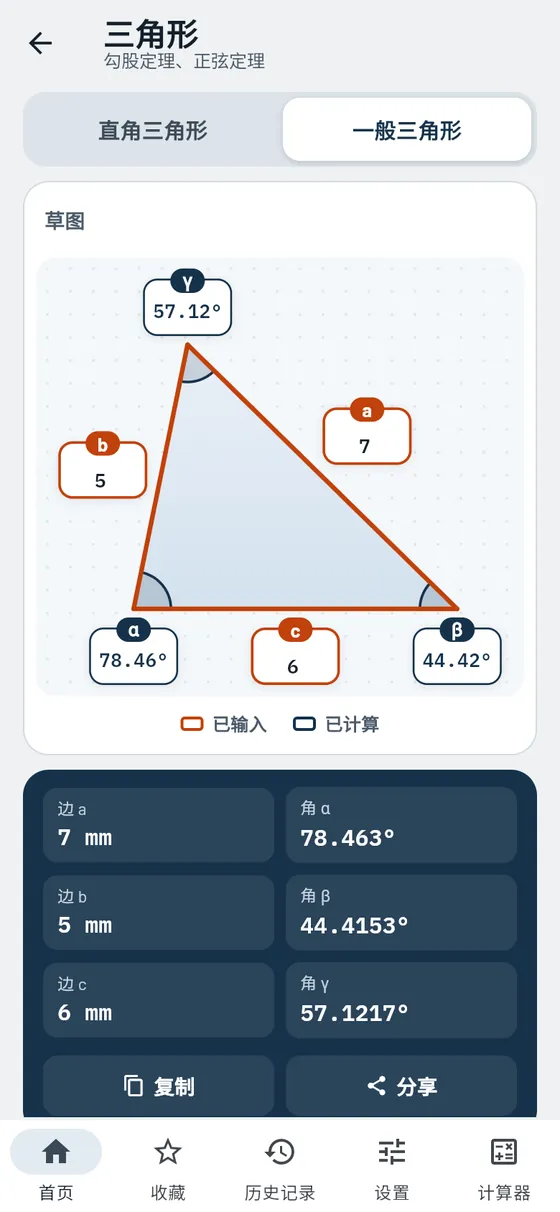
三角形
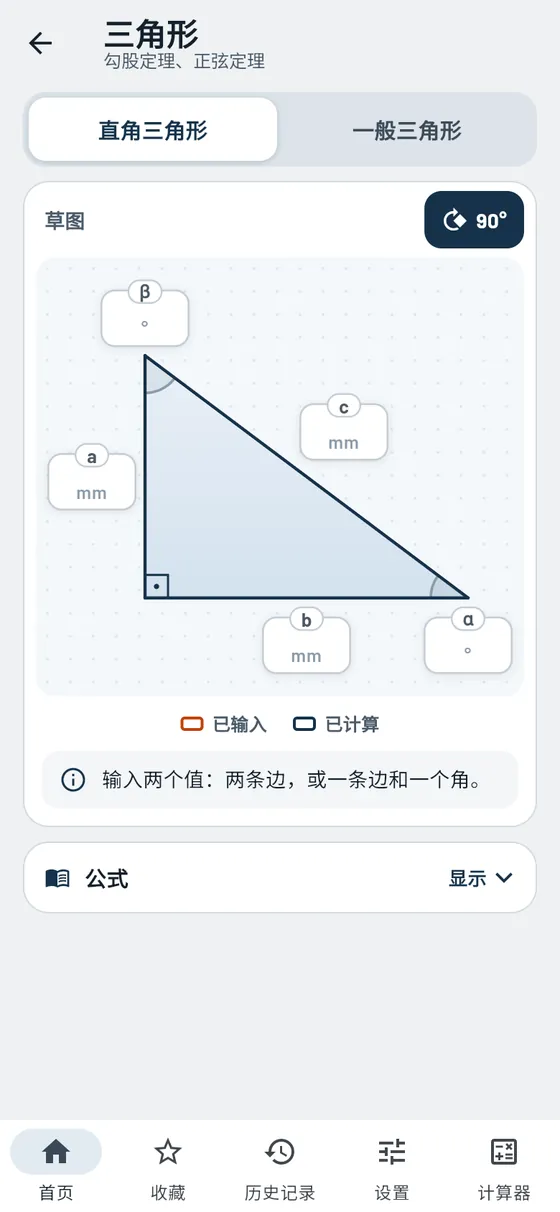
免费边和角直接在草图中输入。
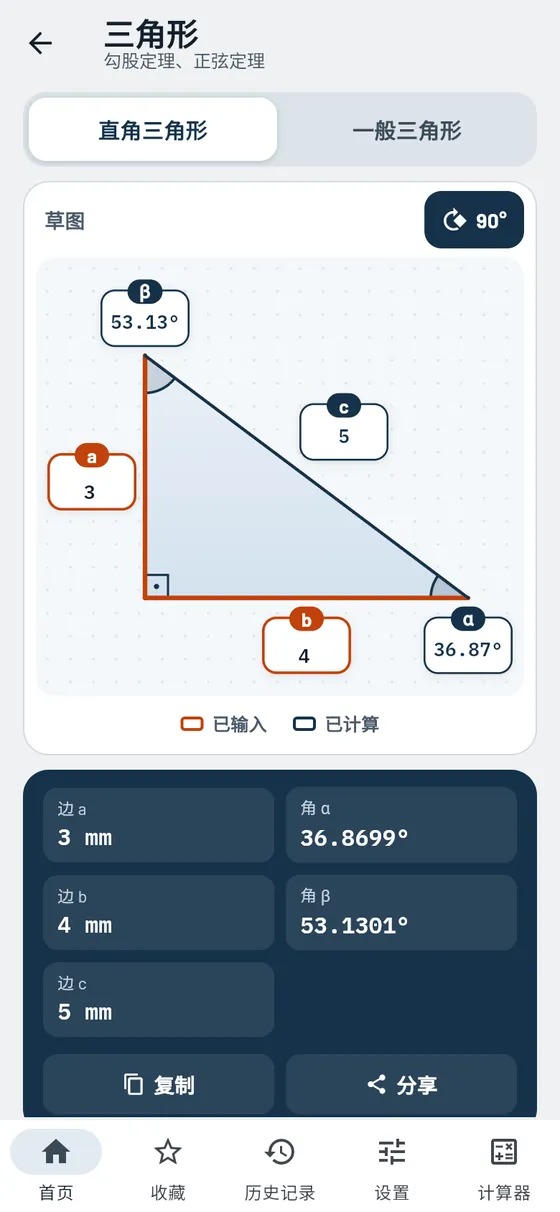
在画好的三角形中输入两个值,其余数值立即显示。计算步骤会注明所用方法:勾股定理、三角函数或正弦定理。
- 直角三角形
两个值就够了,草图可旋转。 - 任意三角形
输入三个值;有两个解时,Gesello 会同时显示。 - 注明方法的计算步骤
每一步都有名称。
模块中还有
- 余弦定理和内角和也适用于已知三边或两边及其夹角。
- 公式附符号说明勾股定理、三角函数、正弦定理和余弦定理,附全部公式符号。
一块板要加工一个斜面:高 30 mm,长 40 mm。
a 30b 40- 斜面
- 50 mm
- 角度
- 36.87° 和 53.13°

单位
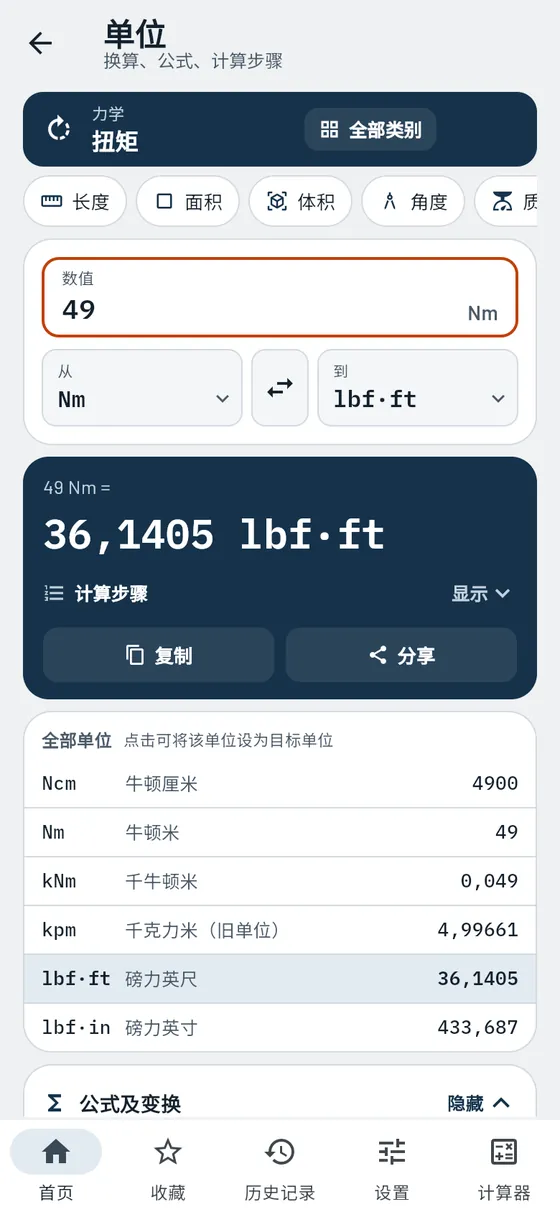
免费英寸、psi、lbf·ft:快速换算。
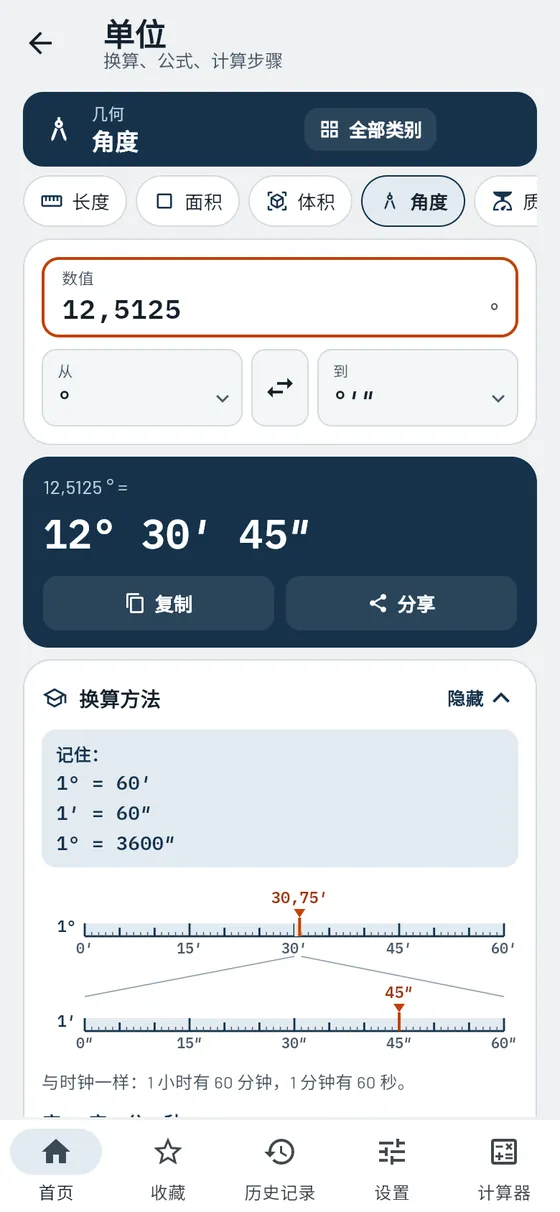
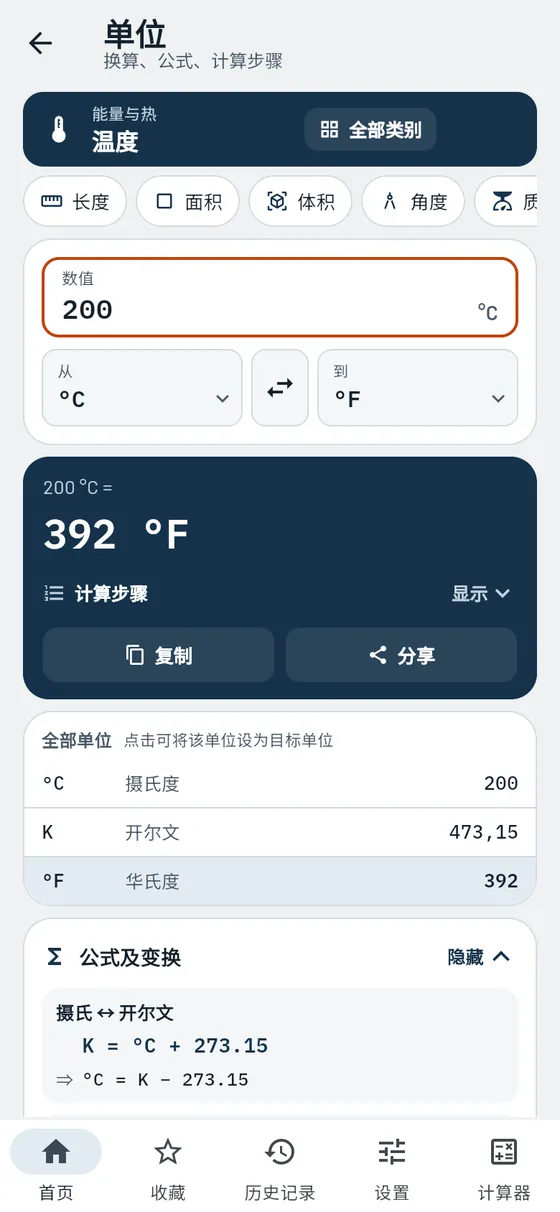
从长度到转速,共 14 种物理量。Gesello 显示计算步骤,并同时给出你的数值在所有单位下的结果。处理来自美国的图纸和设备时很实用。
- 14 种物理量
长度、压力、力、扭矩、温度等。 - 所有单位
你的数值在该物理量每种单位下的结果。 - 计算步骤
通过基本单位换算,清晰可查。
模块中还有
- 度、分、秒角度分三栏输入,附双向换算的计算步骤。
- 公式及变换每个物理量的相关公式,例如 F = m · a 或 p = F / A。
- 旧单位包括千克力、工程大气压和公制马力(PS)。
- 按类别排列几何、力学、能量与热、运动与时间。
扭力扳手显示 lbf·ft,规定值为 49 N·m。
49 N·m换算为 lbf·ft- 设定值
- 36.14 lbf·ft

计算器
Pro可在任意页面上调出的科学计算器。
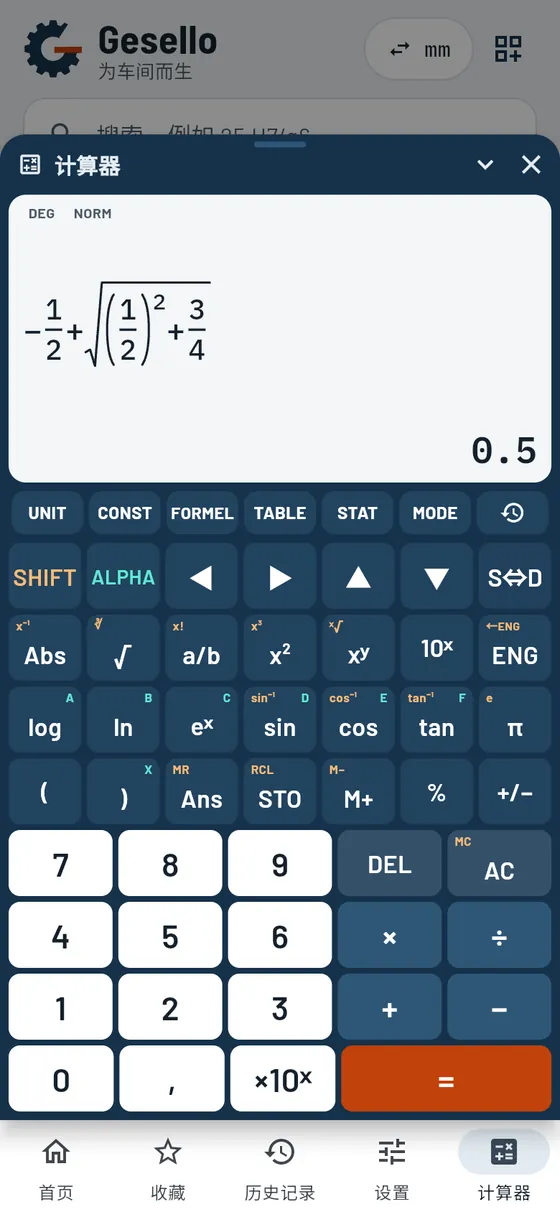
计算器可以覆盖在任意模块上。读取一个数值后马上就能接着算。分数在屏幕上以真正的分数形式显示,和作业本上一样。同类学生计算器在商店里要卖 25 到 30 欧元,Pro 版已包含在内。
- 分数与函数
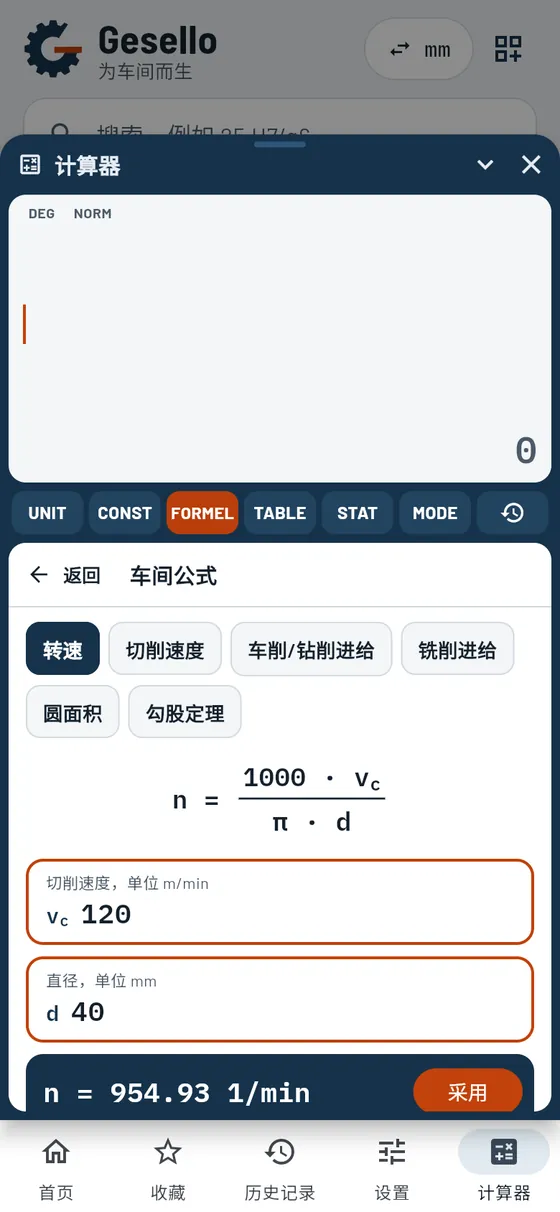
真分数显示、开方、乘方、三角函数。 - 车间公式
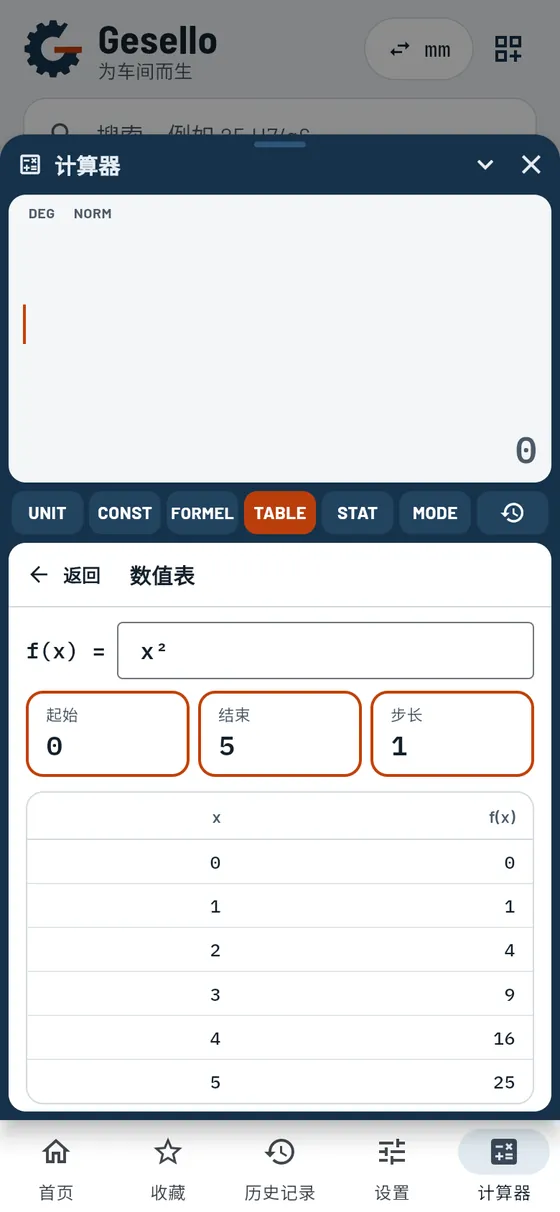
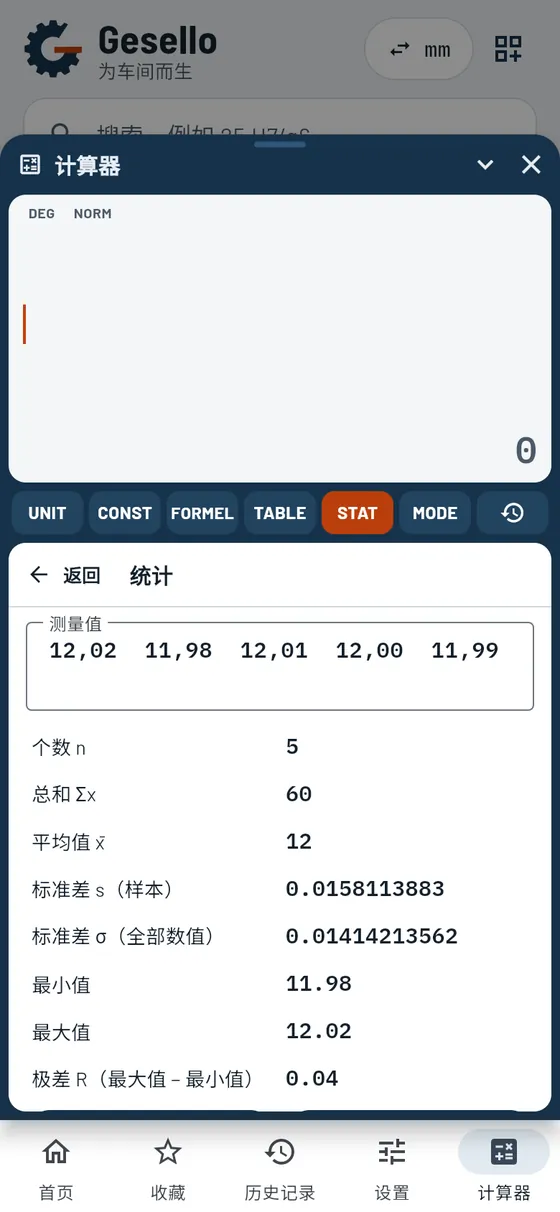
转速、进给、圆面积,以表单形式计算。 - 统计与数值表
分析测量数据,生成函数数值表。 - 历史记录与存储
调出以前的计算。
模块中还有
- 单位换算将结果直接换算成其他单位。
- 常数π、e、g、英寸换算 mm 和开方,点一下即可输入。
- 变量 A 至 F存储和调用数值,另有 Ans。
- 显示设置FIX、SCI 和 ENG,位数,度、弧度或百分度。
- 用方向键输入分数用 ▲▼ 在分子和分母之间切换。
- 可折叠只保留显示屏,下方的模块仍可阅读。
- 随时可用底部栏中有专用按钮,手机、平板和电脑上均可使用。
数学作业:用 pq 公式解 x² + x − ¾ = 0。
−½ + √((½)² + ¾)- x₁
- 0,5
- 显示
- 分数和作业本上一样

练习
免费考试题型练习,附解题步骤。
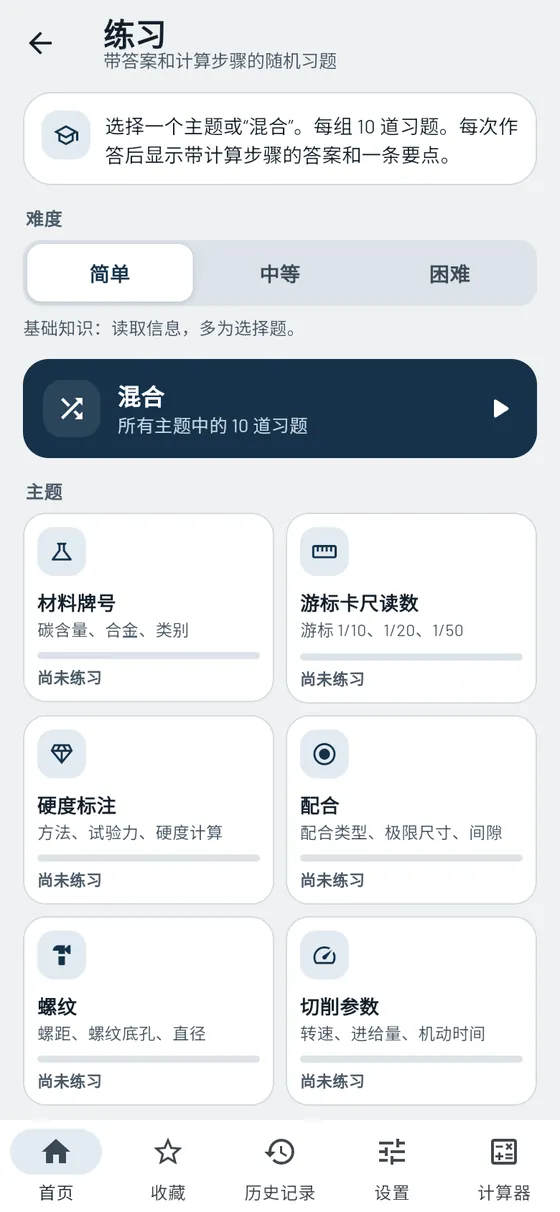
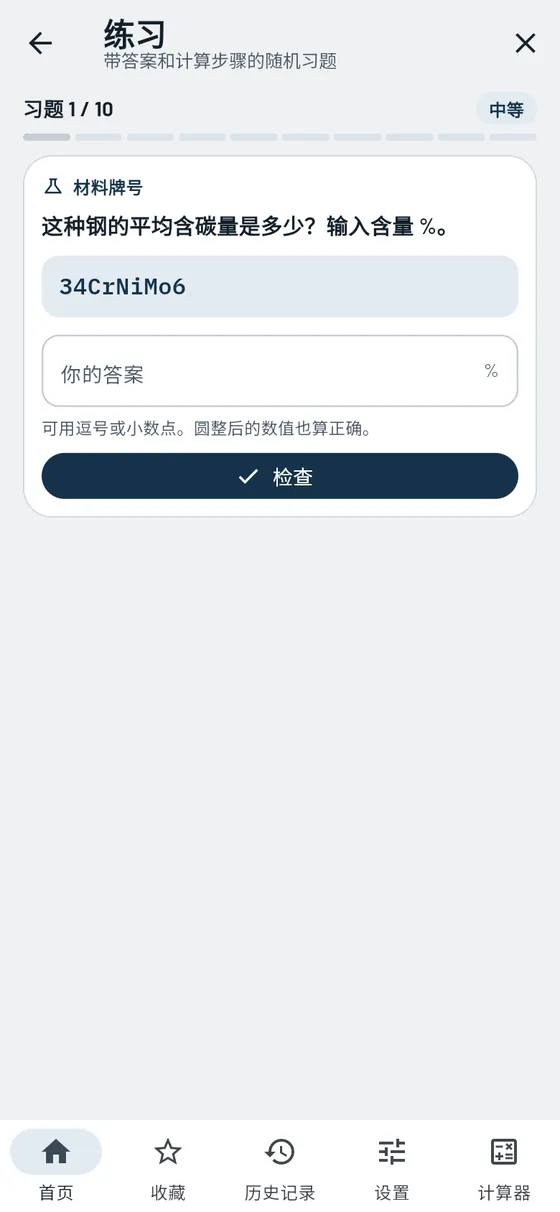
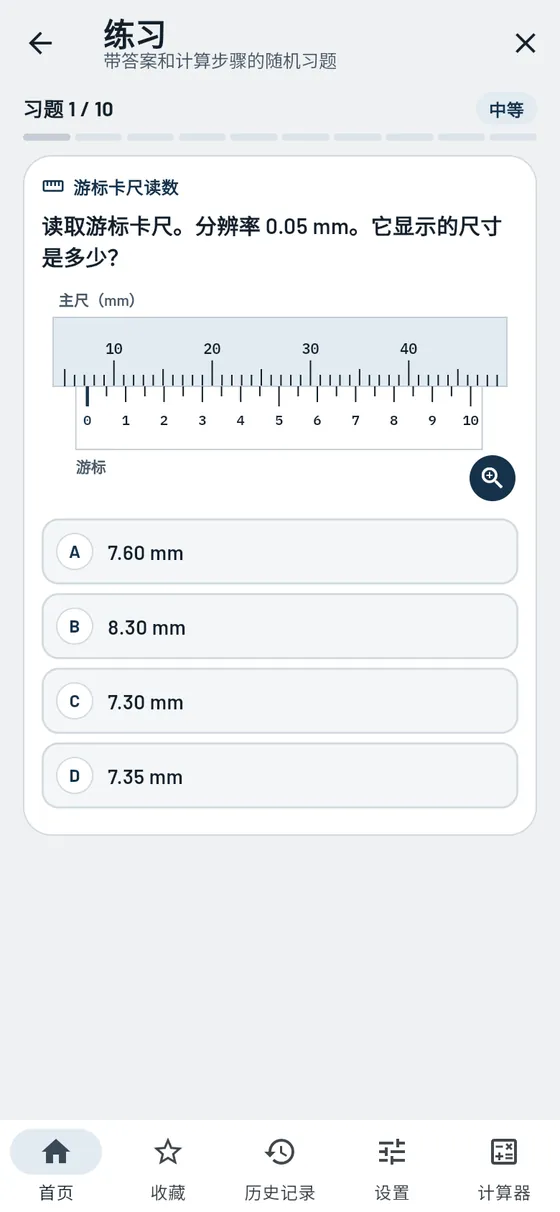
Gesello 为你出车间里的习题:解读钢材牌号、读游标卡尺、配合、螺纹、切削参数、硬度标注等。每次作答后都能看到答案和计算步骤,还可以直接在对应模块中打开该主题。
- 八个主题
材料、游标卡尺、硬度、配合、螺纹、切削参数、刀片、半成品。 - 三个难度
简单、中等、困难,或全部混合。 - 成套练习与评估
每套 10 道题,之后可再练做错的题。 - 解题步骤
逐步讲解,附记忆要点。
模块中还有
- 点选或输入有时选择答案,有时输入结果。
- 已知和求解计算题以方框清晰列出,而不是一长段文字。
- 习题草图绘出带放大镜的游标卡尺、公差带或螺纹。
- 分享习题链接直接打开这道习题,方便班级使用。
- 本次练习进度每个主题已答对多少道题。
考试临近,你想准确读懂材料牌号。
材料牌号中等- 习题
- 42CrMo4 含多少铬?
- 答案
- 4 ÷ 4 = 1 % 铬
弯曲、传动、制图
钣金、齿轮、气缸和图纸:设计与装配相关的主题。
弯曲
Pro板材、管材和型材的下料、展开和受力计算。
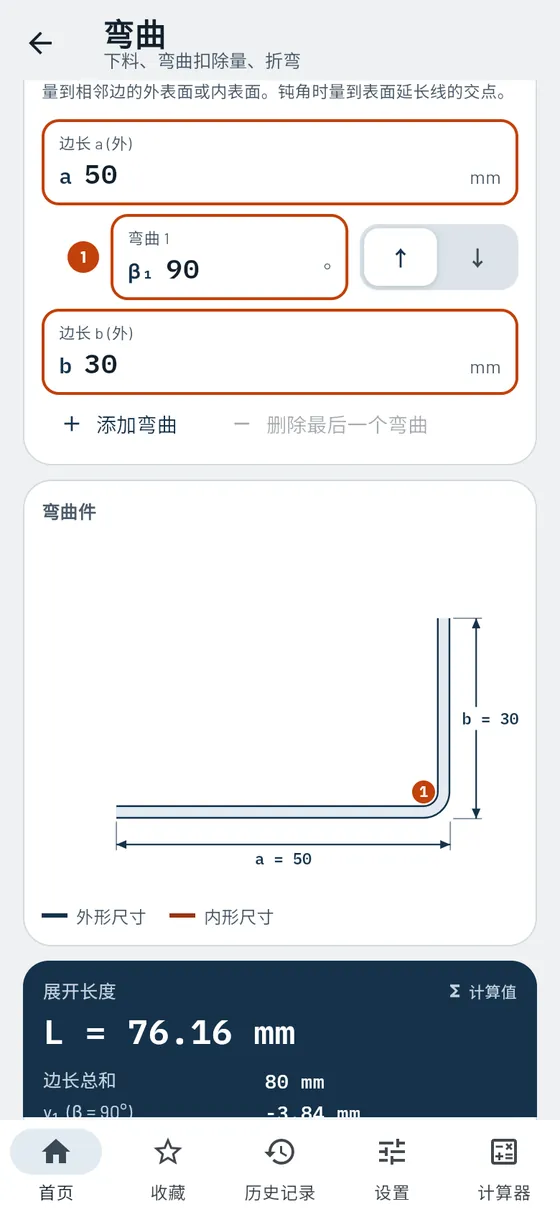
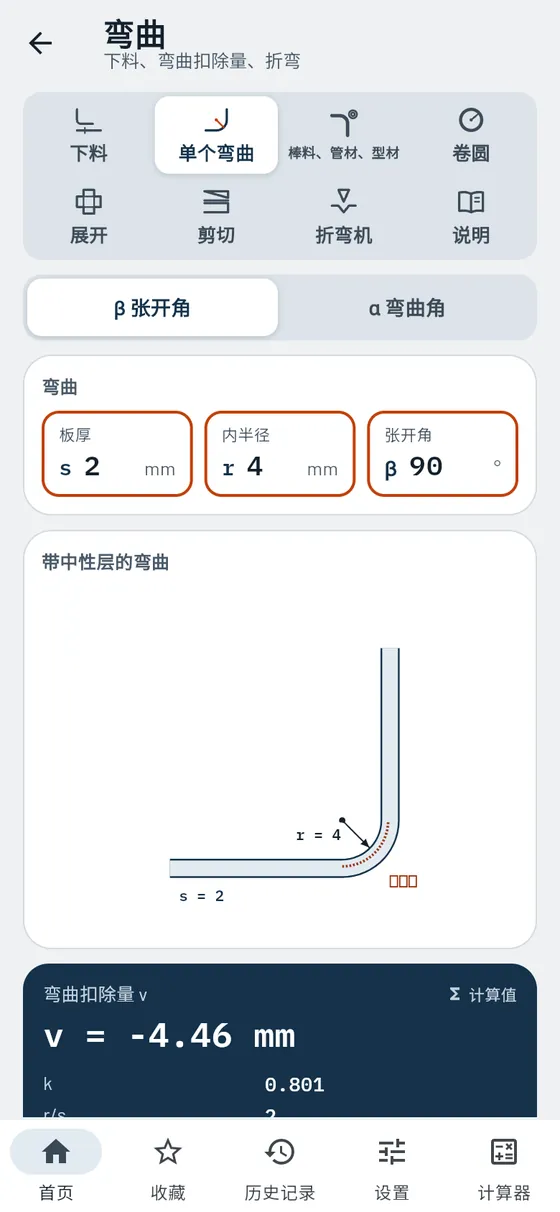
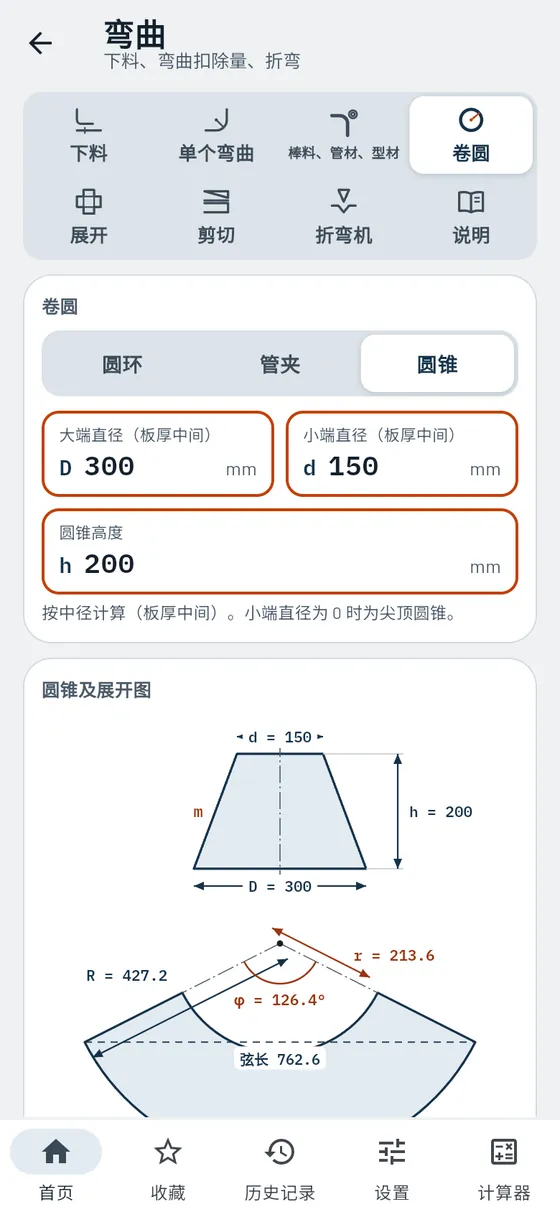
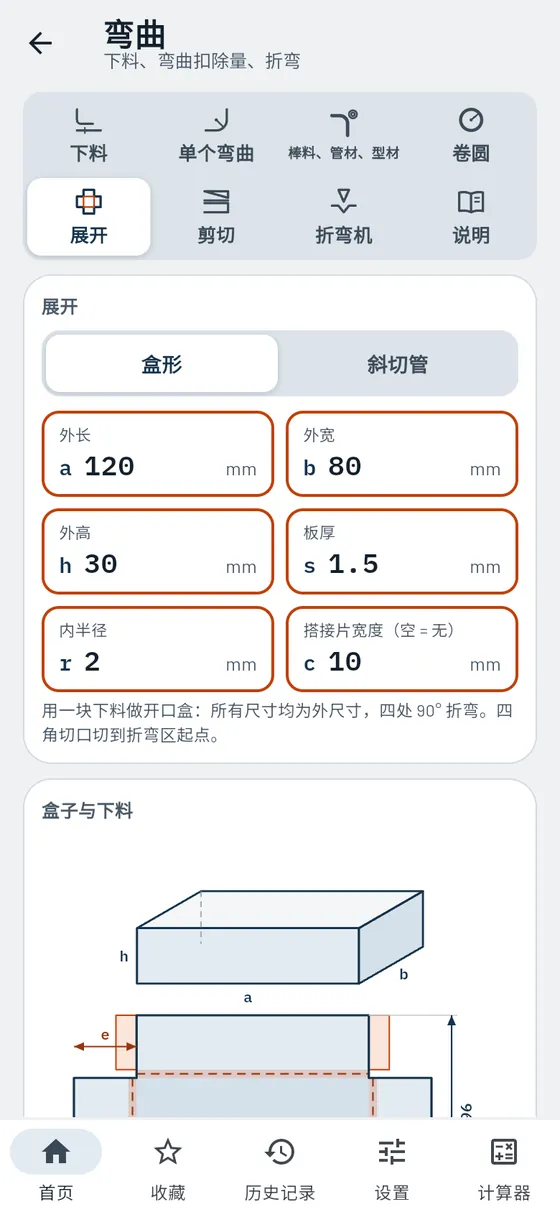
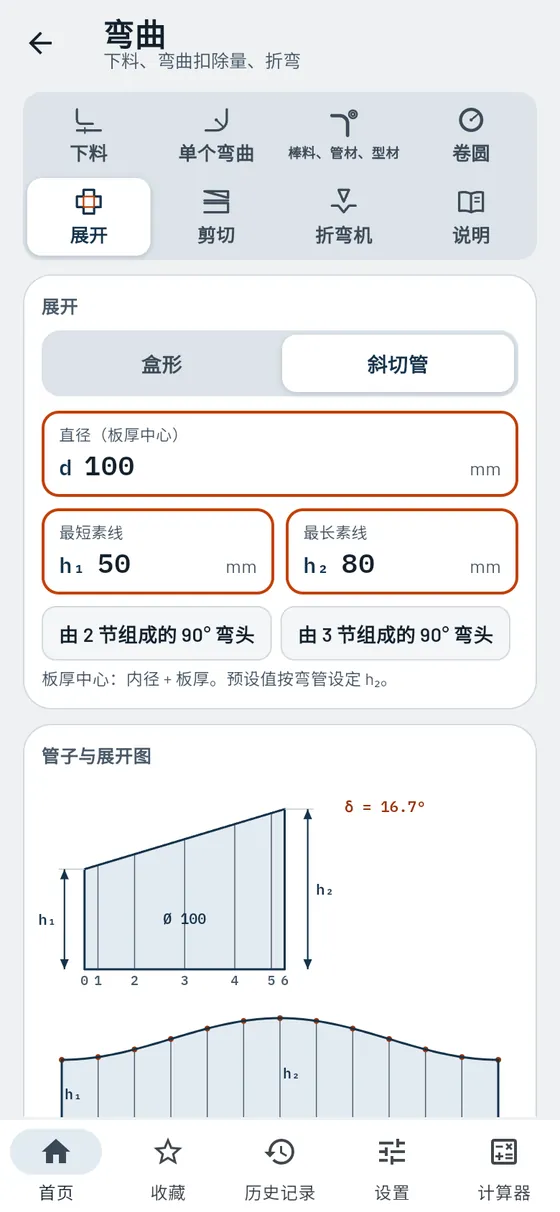
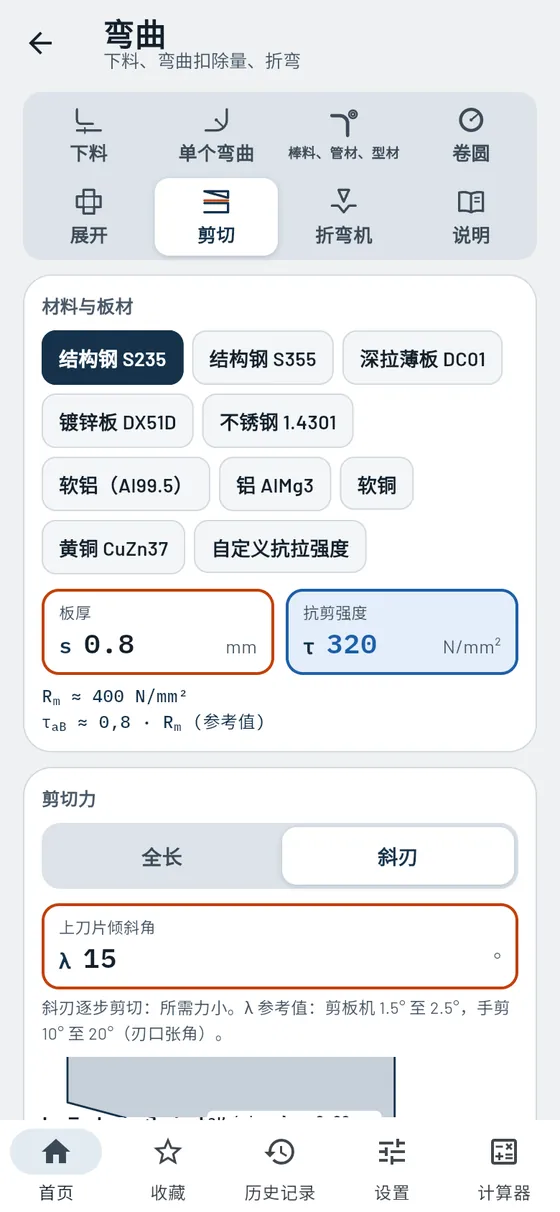
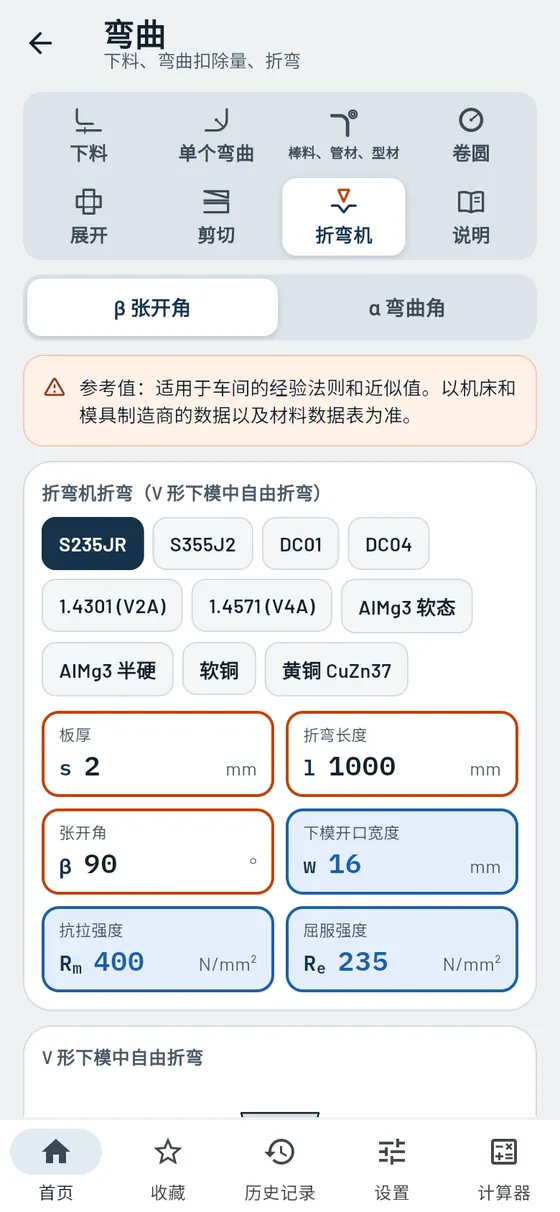
下料要多长,弯曲后所有尺寸才能对?Gesello 按中性层计算展开长度,按比例画出零件,并告诉你在哪里划弯曲线。此外还有卷圆、展开、剪切以及附折弯力和下模的折弯计算。
- 下料与弯曲线
L 形、U 形、Z 形和帽形型材,最多八道弯,附划线尺寸和最小弯曲半径。 - 单次弯曲
单道弯的弯曲扣除量和修正系数。 - 圆钢、管材、型材
按重心线计算展开长度,也适用于弯管。 - 卷圆
用板材卷制圆环、圆筒、管卡和圆锥面。 - 展开
带角部切口和翻边的开口箱体,斜切管。 - 剪切
剪切力、剪切间隙和手动杠杆剪。 - 折弯
折弯力、下模开口宽度和回弹(参考值)。 - 说明
中性层、弯曲扣除量、轧制方向。
模块中还有
- 选择尺寸基准边长按外侧、内侧标注,或每条边单独标注。
- 折边翻折 180°,开口或压合。
- 轧制方向校核平行或垂直于轧制方向的最小弯曲半径。
- 大弯曲角超过 165° 时另给出简化规则及其偏差。
- 最小边长V 形下模中折弯边至少须多长。
- 斜刃剪切按上刀片倾斜和有效剪切长度计算剪切力。
- 各剪板机的最大板厚每种剪板机能剪多厚的钢、铝和不锈钢。
- 下料重量点一下即可在重量模块中继续计算。
用 2 mm 板材折一个角件:外侧边长 50 mm 和 30 mm,内半径 2。
s 2r 250 / 3090°- 下料
- 76.16 mm
- 弯曲线
- 位于 48.08 mm 处

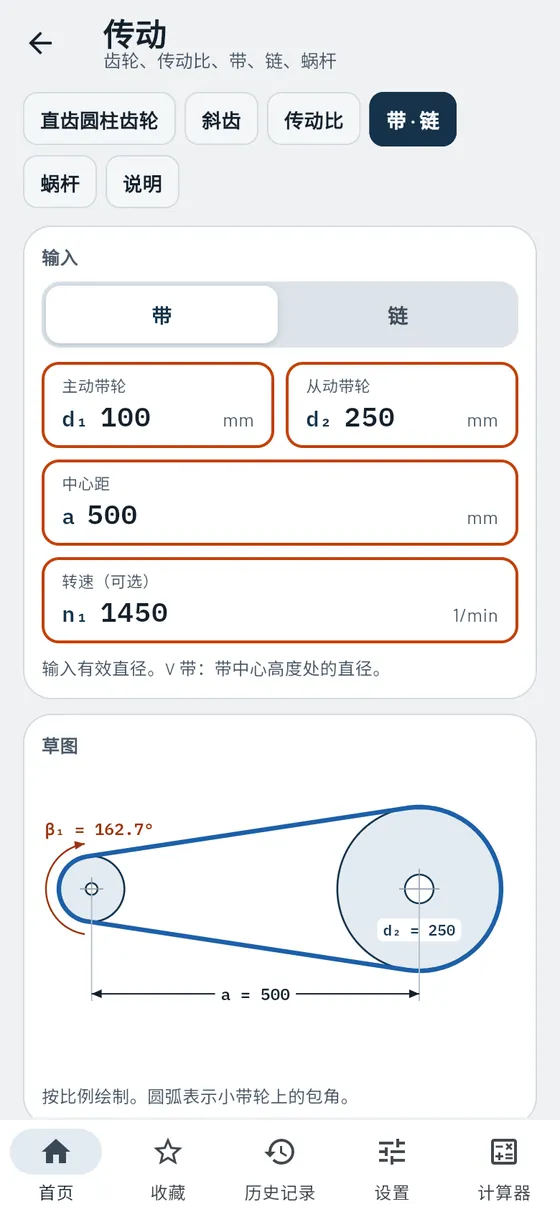
传动
Pro齿轮、带、链和蜗杆。
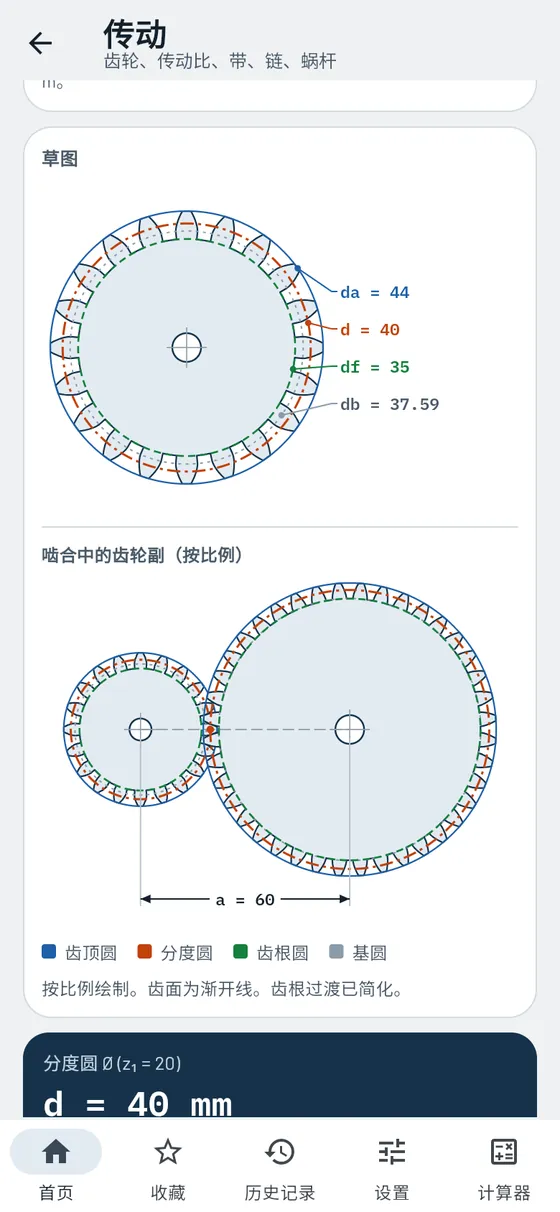
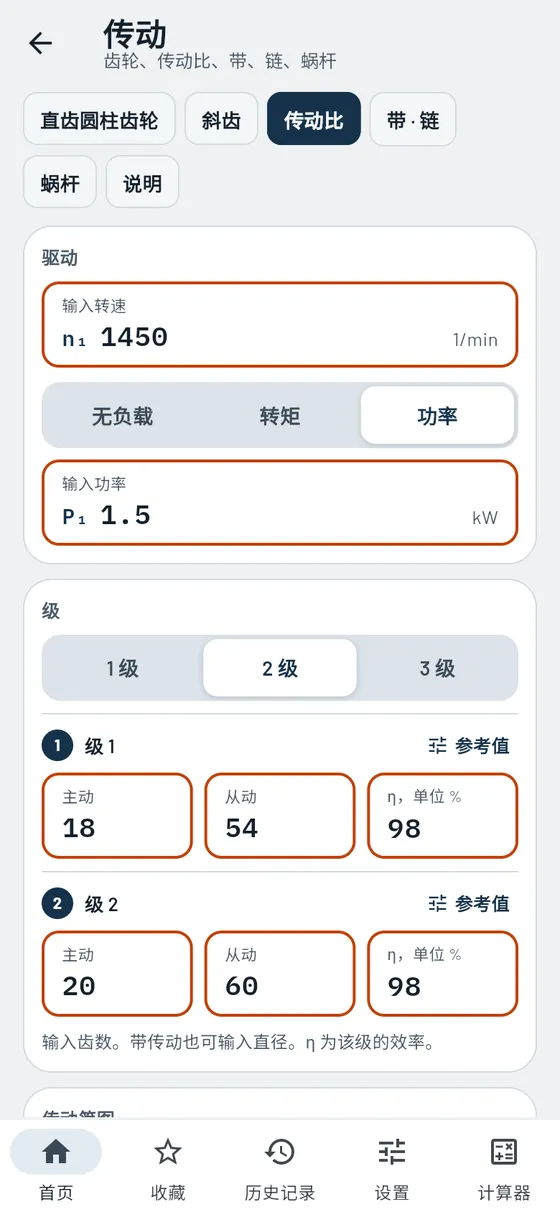
输入模数和齿数,Gesello 计算所有圆的直径,并画出啮合中的齿轮副。也可以反过来:根据测得的齿顶圆,求出替换齿轮的模数。
- 圆柱齿轮
所有圆、齿距、中心距,有根切时发出警告。 - 确定模数
根据测得的齿顶圆。 - 传动比
最多三级,附转速和扭矩。 - 带、链、蜗杆
长度、包角、链节数、自锁。
模块中还有
- 斜齿轮法向模数、端面模数和螺旋角,也可由中心距求得。
- 给定中心距由模数、齿顶圆或期望中心距计算圆柱齿轮。
- 轮齿尺寸齿距、齿高、齿厚、基圆和顶隙。
- 顶隙可选顶隙系数 0.25、0.2 或 0.167 乘以模数。
- 效率每级的参考值,输出端的扭矩和功率。
- 传动简图所有传动级的简图,另附一览表。
- 说明简要讲解模数、渐开线、传动比、斜齿轮传动和蜗杆传动。
两个齿轮,模数 2,齿数分别为 20 和 40。两轴相距多远?
m 2z 20 / 40- 分度圆
- Ø 40 和 Ø 80 mm
- 中心距
- 60 mm
- 传动比
- i = 2

液压与气动
Pro气缸力、耗气量、压力机。
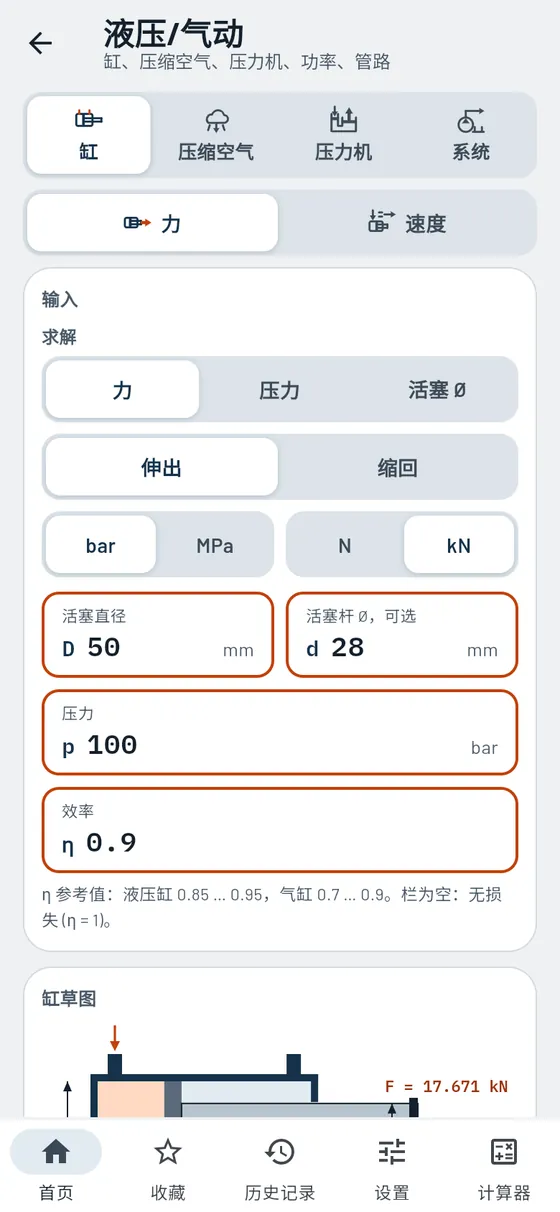
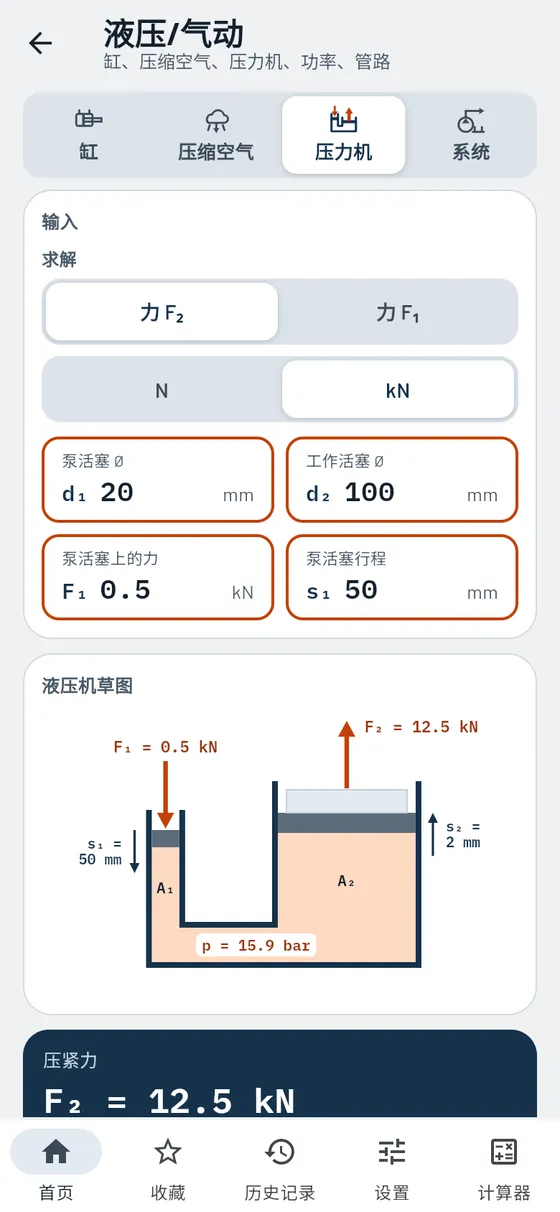
夹紧缸的力够不够?Gesello 计算伸出和缩回时的力、速度和耗气量。此外还有压力机、泵功率和管路计算。
- 气缸
伸出和缩回时的力、压力或活塞直径。 - 压缩空气
每分钟和每小时的耗气量。 - 压力机
压力和传动比。 - 系统
泵功率和管路中的流动。
模块中还有
- 速度和行程时间由流量求伸出和缩回速度、行程时间和油量。
- 活塞面积和环形面积面积和面积比一并给出。
- 单作用或双作用两种结构形式的耗气量,也可按每个双行程计算。
- 压机上的行程行程比:工作活塞移动多远。
- 泵和液压马达驱动功率、输出功率和损失热量。
- 管路设计所需内径,附吸油管路、压力管路和回油管路的参考值。
- 调试检查清单液压系统分四个阶段逐项勾选,附安全规则。
一个 D 50 液压缸以 100 bar 夹紧。实际能产生多大的力?
D 50d 28100 bar- 伸出
- 17.67 kN
- 缩回
- 12.13 kN
效率按 0.9 计。

图样符号
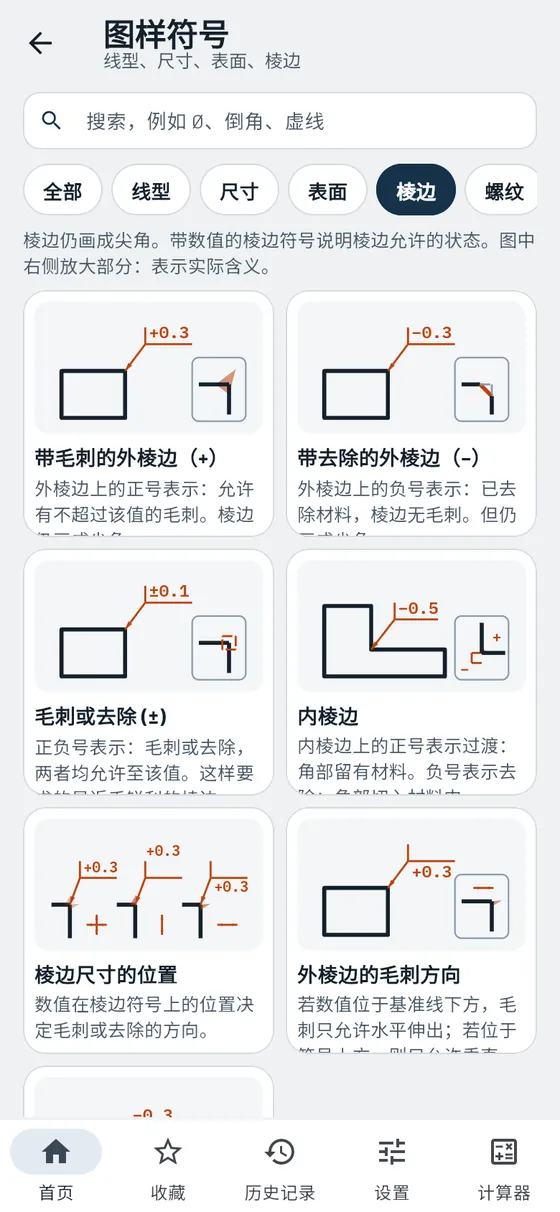
免费正确读懂线型、棱边和符号。
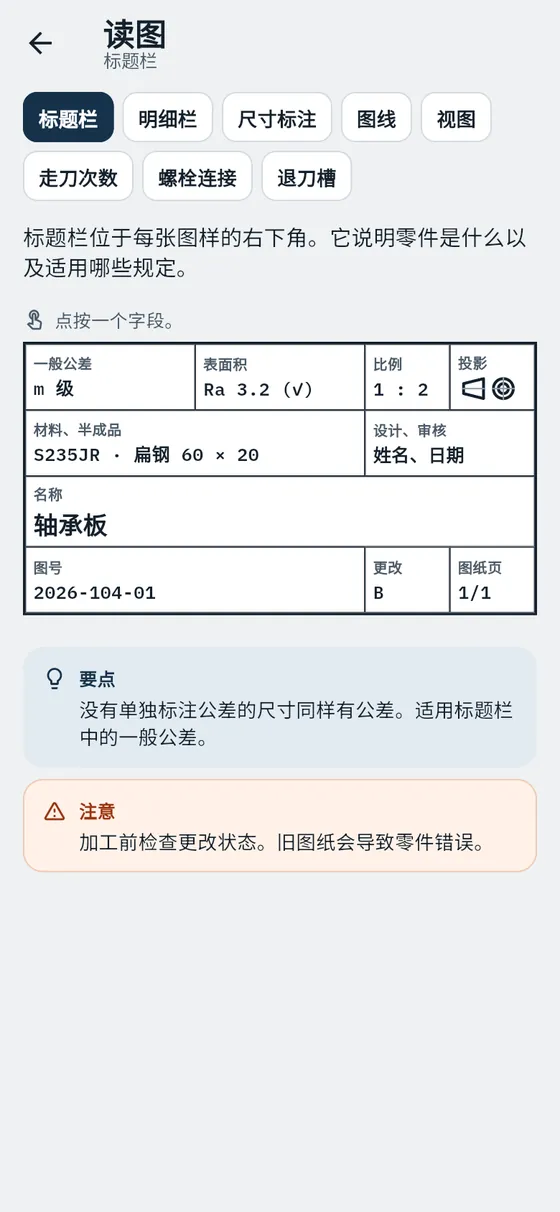
点画线是什么意思?带加号的棱边符号又表示什么?每个符号都绘制清晰并附说明,还有示例和最常见的错误。
- 六个类别
线型、尺寸、表面、棱边、螺纹、表示法。 - 详情页
放大的符号、含义和示例。 - 常见错误
实际工作中经常出错的地方。
模块中还有
- 识图可点按的标题栏和明细栏,视图、剖视图、螺钉和退刀槽。
- 面向 CNC 的尺寸标注坐标式尺寸标注、直角坐标和极坐标、坐标表。
- 搜索可按符号或文字查找,例如 Ø、倒角或虚线。
- 相关模块点一下即可转到形状和位置、螺纹或粗糙度。
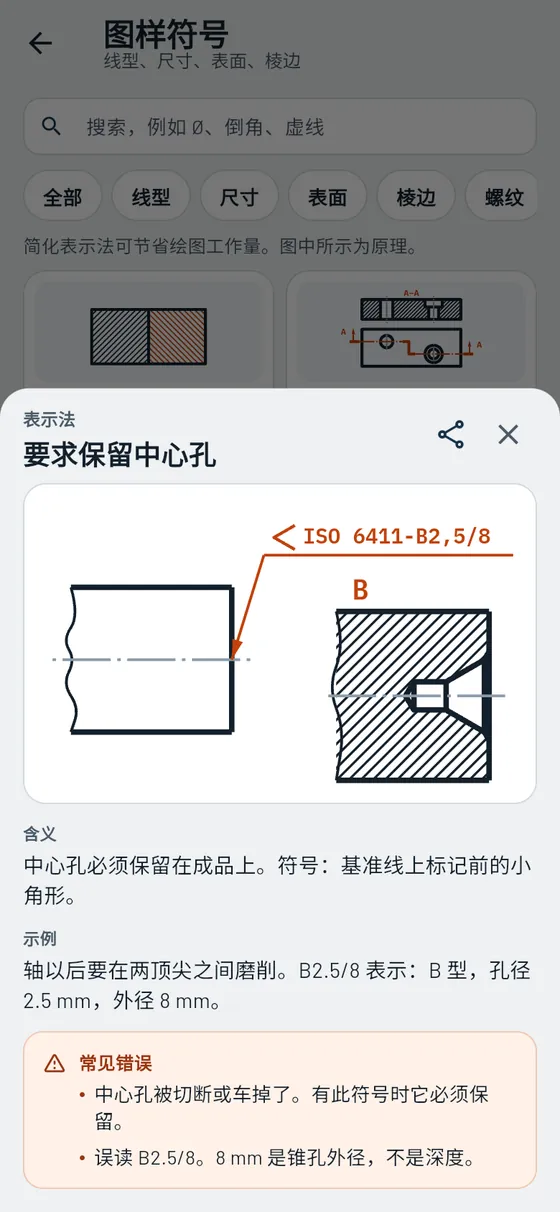
图纸上在轴上标注了一个中心孔。
中心孔- 含义
- 必须保留在零件上
- 示例
- B 型,孔径 2.5 mm

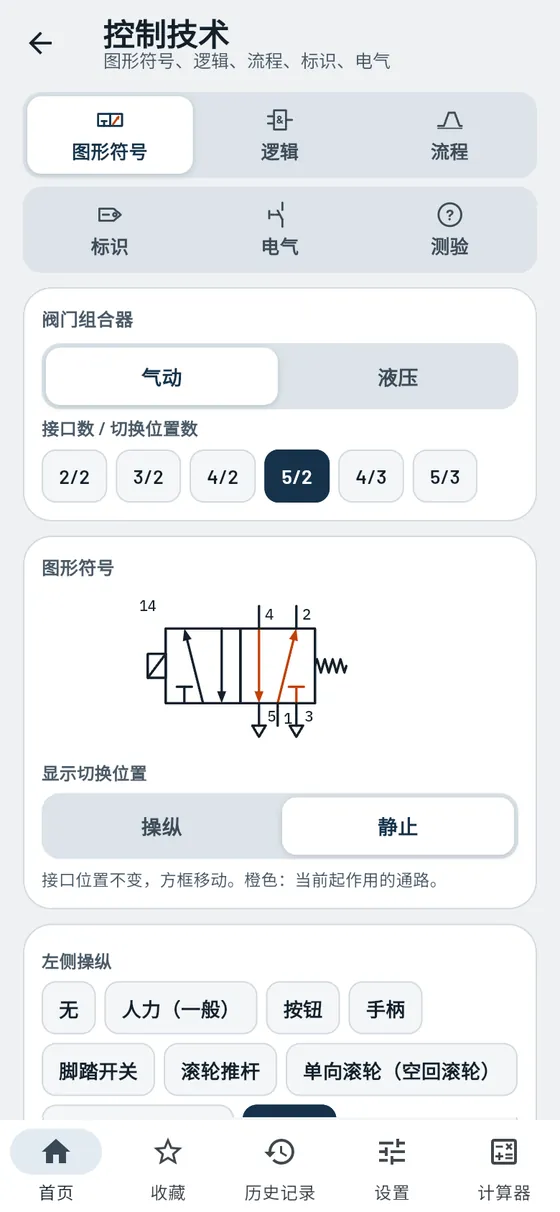
控制技术
Pro看懂图形符号、逻辑和动作顺序,从换向阀到 GRAFCET。
组合一个换向阀,立即看到正确的图形符号及其名称和标识字母。点按逻辑输入,输入“A+ B+ B− A−”这样的动作顺序,或解读回路图中的标注。
- 换向阀组合器
选择接口、位数和操纵方式,或直接输入“5/2 电磁 弹簧”。 - 元件目录
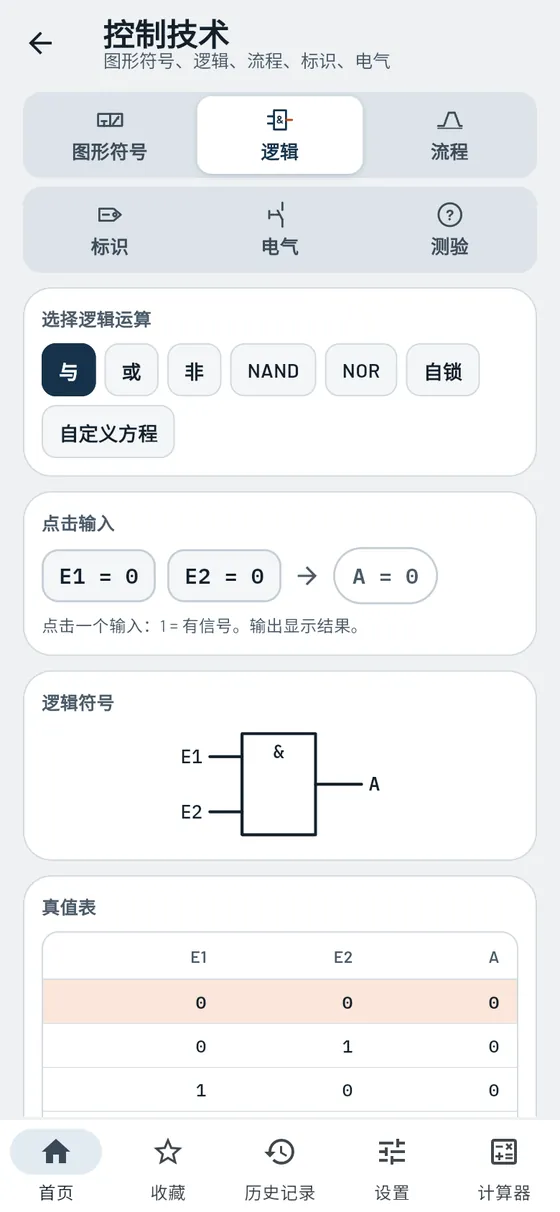
气动和液压元件并排对照。 - 点按即测的逻辑
真值表、逻辑符号,以及气动和电气实现方式。 - 动作顺序
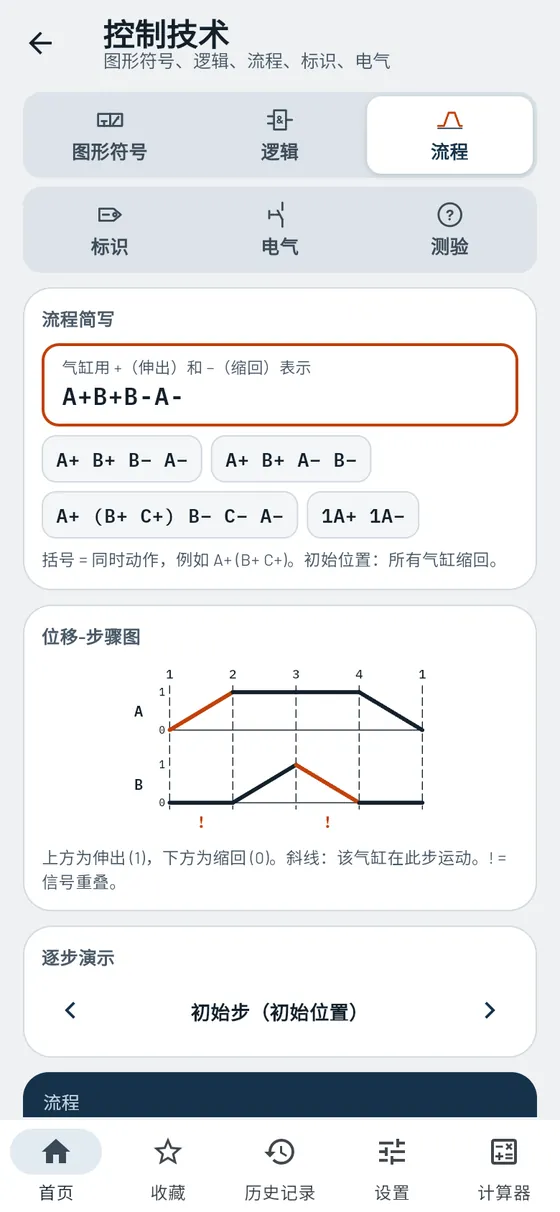
由简写生成位移-步骤图和 GRAFCET,信号重叠时发出警告。 - 标识
解读 -KF1、1.6、13-14 或 Ø100/70×200。 - 电气
时间继电器及时序图、电路图、接线端子图、检查清单。
模块中还有
- 测验识别图形符号:由符号到名称,也可反过来。
- 显示切换位置阀处于静止或操纵状态,附接口和代号字母。
- 自定义逻辑方程最多五个输入,附气动实现所需的元件清单。
- 自锁以可点按的逻辑图和带阀的电路图显示。
- 逐步演示动作过程逐步点按动作过程,单独查看每个运动。
- 触点和电磁阀常开触点、常闭触点和转换触点,直动式或先导式阀。
- 代号字母设备主类和子类一览。
- 继续计算直接在液压/气动模块中计算缸。
两个气缸依次伸出,再按相反顺序缩回:A+ B+ B− A−。
A+ B+ B− A−- 步骤
- 4
- 信号重叠
- 在第 1 步和第 3 步
- 结果
- 位移-步骤图和 GRAFCET
示例数值取自 App。App 中的参考值均已标明。图片为手机界面,在电脑上列表和模块并排显示。