



一个角形件的外形尺寸为 40 mm 和 30 mm。折弯前板材应该多长?外形尺寸之和 70 mm 太长了,因为在弯曲处材料内侧受压缩、外侧被拉伸。正确的下料长度叫展开长度,要通过中性层来求。
中性层
板材弯曲时,有一层既不缩短也不伸长:中性层。它的长度就是零件的展开长度。弯曲半径大时,中性层位于板厚中间;半径小时,它向内侧移动。修正系数 k 考虑了这一点:
- r 内侧弯曲半径,单位 mm;s 板厚,单位 mm
- k 修正系数(中性层的位置)
- rn 中性层半径,单位 mm
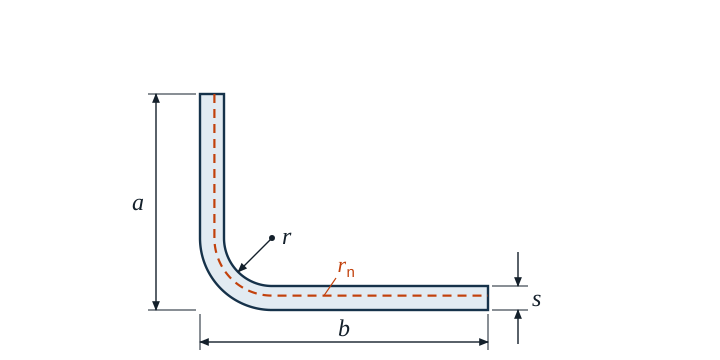
90° 弯曲的展开长度
每段直边等于外形尺寸减去内侧半径和板厚,再加上中性层的四分之一圆弧:
示例
用 2 mm 钢板制作的角形件,内侧半径 4 mm,外形尺寸 40 mm 和 30 mm。
rs = 42 = 2 → k = 0.65 + 0.5 · lg 2 ≈ 0.80
rn = 4 mm + 2 mm2 · 0.80 = 4.80 mm
L = (40 − 6) mm + (30 − 6) mm + π2 · 4.80 mm ≈ 34 mm + 24 mm + 7.54 mm = 65.54 mm
下料长度取 65.5 mm。弯曲中心的折弯线距 40 mm 边的端部 37.8 mm。
用弯曲扣除量计算
车间里常用更简单的算法:外形尺寸之和减去每个弯曲处的弯曲扣除量 v。弯曲扣除量正是两种算法之差。本例中为 70 mm − 65.54 mm = 4.46 mm。
常用半径和板厚的弯曲扣除量可在表中查到。对于其他任何半径、内侧尺寸或大于 90° 的角度,要自己通过中性层计算。
最小弯曲半径和回弹
弯得太急,板材外侧会开裂。因此每种材料都有最小弯曲半径,它随板厚增大而增大。折弯线与轧制方向平行时,所需半径比垂直于轧制方向时更大。
弯曲后板材会回弹一些,角度会略微张开。回弹多少取决于材料、半径和板厚。强度越高的材料、半径越大,回弹越大。因此要略微过弯,并对首件进行测量。
常见错误
- 直接把外形尺寸相加:下料会长出一个弯曲扣除量。
- 内外尺寸混用:某条边按内侧标注时,该处只减 r,而不是 r + s。
- 总把中性层当作在中间:半径小时,这样下料会偏长。本例中会得到 65.85 mm 而不是 65.54 mm。
- 弯曲角与张开角混淆:张开角为 120° 的零件只需弯曲 60°。
- 弯曲扣除量的正负号:表中 v 为正数时,应减去而不是加上。
- 忽视轧制方向:折弯线与轧制方向平行时,在垂直方向上还能弯的半径下板材就已开裂。
常见问题
为什么叫“展开长度”?
因为这是把零件重新完全拉直后应有的长度——也就是下料长度。
多处弯曲也能这样算吗?
能。把所有直边和所有圆弧相加即可。用弯曲扣除量时,每个弯曲处减去一个 v。