



Kutnik izvana treba biti dug 40 mm i 30 mm. Koliko dugačak mora biti lim prije savijanja? Zbroj vanjskih mjera, 70 mm, predug je jer se u luku materijal s unutarnje strane sabija, a s vanjske isteže. Ispravna duljina pripremka zove se razvijena duljina, a dobivate je preko neutralne osi.
Neutralna os
Pri savijanju u limu postoji sloj koji se niti skraćuje niti produljuje: neutralna os. Njezina je duljina razvijena duljina dijela. Kod velikih radijusa ona leži u sredini lima. Kod malih radijusa pomiče se prema unutarnjoj strani. To uzima u obzir korekcijski faktor k:
- r unutarnji radijus u mm, s debljina lima u mm
- k korekcijski faktor (položaj neutralne osi)
- rn radijus neutralne osi u mm
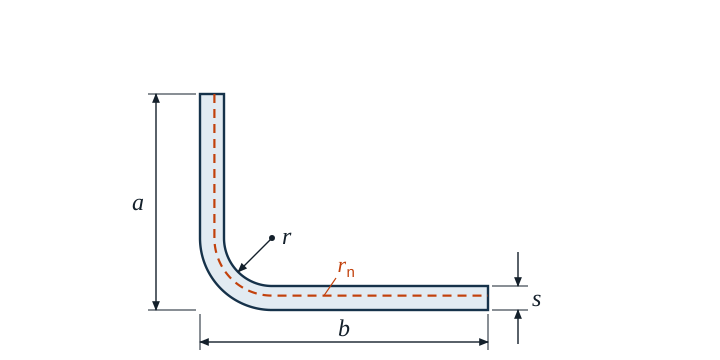
Razvijena duljina za savijanje pod 90°
Svaki ravni dio jednak je vanjskoj mjeri umanjenoj za unutarnji radijus i debljinu lima. Tome se dodaje četvrtina kružnog luka neutralne osi:
Primjer
Kutnik od čeličnog lima debljine 2 mm s unutarnjim radijusom 4 mm, vanjske mjere 40 mm i 30 mm.
rs = 42 = 2 → k = 0,65 + 0,5 · lg 2 ≈ 0,80
rn = 4 mm + 2 mm2 · 0,80 = 4,80 mm
L = (40 − 6) mm + (30 − 6) mm + π2 · 4,80 mm ≈ 34 mm + 24 mm + 7,54 mm = 65,54 mm
Pripremak se reže na 65,5 mm. Linija savijanja za sredinu luka nalazi se 37,8 mm od ruba kraka od 40 mm.
Proračun s korekcijskom vrijednošću
U radionici se često računa jednostavnije: zbroj vanjskih mjera minus korekcijska vrijednost v za svako mjesto savijanja. Korekcijska vrijednost upravo je razlika između tih dvaju načina. U primjeru to iznosi 70 mm − 65,54 mm = 4,46 mm.
Korekcijske vrijednosti za uobičajene radijuse i debljine nalaze se u tablicama. Za svaki drugi radijus, za unutarnje mjere ili za kutove veće od 90° izračunajte ih sami preko neutralne osi.
Najmanji radijus savijanja i povratno opružanje
Ako se savija preoštro, lim na vanjskoj strani puca. Zato svaki materijal ima najmanji radijus savijanja, koji raste s debljinom lima. Ako je brid savijanja paralelan sa smjerom valjanja, potreban vam je veći radijus nego poprečno na njega.
Nakon savijanja lim se malo vrati, a kut se ponovno malo otvori. Koliko, ovisi o materijalu, radijusu i debljini. Čvršći materijali i veći radijusi jače opružaju. Zato se lim savija malo preko kuta i mjeri se prvi komad.
Tipične pogreške
- Vanjske mjere jednostavno zbrojene: Pripremak je tada predug za korekcijsku vrijednost.
- Pomiješane unutarnje i vanjske mjere: Ako je krak kotiran s unutarnje strane, ondje oduzimate samo r, a ne r + s.
- Neutralna os uvijek pretpostavljena u sredini: Kod malih radijusa pripremak je zbog toga predug. U primjeru bi iznosio 65,85 mm umjesto 65,54 mm.
- Zamijenjeni kut savijanja i kut otvora: Dio s kutom otvora od 120° savija se samo za 60°.
- Predznak korekcijske vrijednosti: Ako je v u tablici naveden kao pozitivan broj, oduzima se, a ne dodaje.
- Previđen smjer valjanja: Ako je brid savijanja paralelan sa smjerom valjanja, lim puca već pri radijusima koji poprečno na njega još prolaze.
Česta pitanja
Zašto se zove „razvijena duljina“?
Zato što je to duljina koju bi dio imao kad bi ga se ponovno potpuno izravnalo – dakle duljina pripremka.
Vrijedi li proračun i za više savijanja?
Da. Zbrojite sve ravne dijelove i sve lukove. S korekcijskom vrijednošću za svako mjesto savijanja oduzimate po jedan v.