



Antes de tallar o laminar una rosca interior, el agujero para roscar tiene que ser correcto. Si es demasiado pequeño, el macho se atasca o se rompe. Si es demasiado grande, a los filetes les faltan las crestas y el tornillo sujeta menos. Con una fórmula sencilla encuentras la broca correcta para cualquier rosca métrica, también para roscas finas que no figuran en ninguna tabla resumida.
La regla práctica para roscar con macho de corte
- dB diámetro del agujero para roscar (diámetro de la broca) en mm
- d diámetro nominal de la rosca en mm
- P paso en mm
El resultado lo redondeas a una broca que exista en el comercio. Hasta 4 mm son habituales las brocas en escalones de 0,05 mm, por encima en escalones de 0,1 mm. Si el valor queda justo entre dos escalones, sirven las dos brocas vecinas. Lo habitual es 6,8 mm para M8 (calculado 6,75 mm) y 10,2 mm para M12 (calculado 10,25 mm).
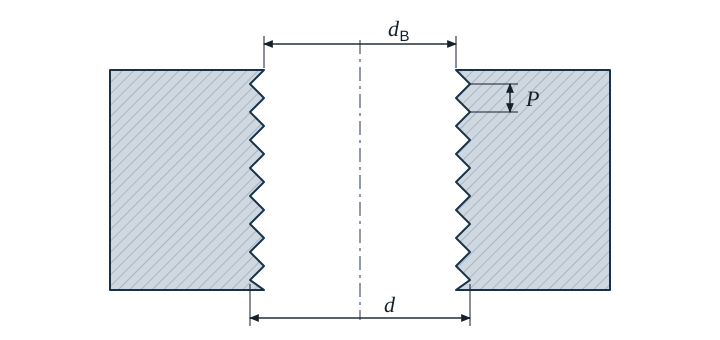
Ejemplo M10
Ejemplo
Se va a tallar una rosca M10 con macho de corte. El paso normal de M10 es de 1,5 mm.
dB = 10 mm − 1,5 mm = 8,5 mm
Se taladra con 8,5 mm. Después se avellana a 90° hasta unos 10 mm para que el macho entre recto y no se levante rebaba en el borde.
Tabla para roscas métricas normales
Los machos de laminación no cortan, sino que desplazan el material hasta darle la forma de la rosca. Por eso necesitan un taladro previo mayor. Los valores para laminar son orientativos; prevalece la indicación del fabricante de la herramienta.
| Roscas | Paso P | Agujero para roscar (corte) | Taladro previo laminado (orientativo) | Avellanar hasta unos |
|---|---|---|---|---|
| M3 | 0,5 | 2,5 | 2,8 | 3,0 |
| M4 | 0,7 | 3,3 | 3,7 | 4,0 |
| M5 | 0,8 | 4,2 | 4,6 | 5,0 |
| M6 | 1 | 5,0 | 5,6 | 6,0 |
| M8 | 1,25 | 6,8 | 7,4 | 8,0 |
| M10 | 1,5 | 8,5 | 9,3 | 10,0 |
| M12 | 1,75 | 10,2 | 11,2 | 12,0 |
| M16 | 2 | 14,0 | 15,1 | 16,0 |
| M20 | 2,5 | 17,5 | 18,9 | 20,0 |
| M24 | 3 | 21,0 | 22,7 | 24,0 |
Todas las medidas en mm. Para laminar, Gesello calcula con el valor orientativo d − 0,45 · P y redondea a 0,1 mm.
Rosca fina: el paso marca la diferencia
En las roscas finas el paso figura en la designación, por ejemplo M10 × 1. Precisamente ese paso va en la fórmula, no el paso normal.
| Roscas | Agujero para roscar (corte) | Taladro previo laminado (orientativo) |
|---|---|---|
| M8 × 1 | 7,0 | 7,6 |
| M10 × 1 | 9,0 | 9,6 |
| M10 × 1,25 | 8,8 | 9,4 |
| M12 × 1,5 | 10,5 | 11,3 |
| M16 × 1,5 | 14,5 | 15,3 |
¿Qué profundidad debe tener el agujero ciego?
Un macho de roscar tiene delante una entrada que todavía no genera una rosca completa. A ello se suma la punta de la broca. Por eso la profundidad de taladrado consta de tres partes: la longitud útil de rosca, la salida para la entrada del macho y la punta de la broca. Con un ángulo de punta de 118°, la punta mide aproximadamente 0,3 · dB. Cuánta salida necesitas depende del paso y de la forma de la entrada; Gesello te calcula la profundidad de taladrado adecuada al paso.
Errores típicos
- Paso normal usado en rosca fina: una rosca M10 × 1 necesita 9,0 mm, no 8,5 mm.
- Agujero para laminar y para cortar confundidos: un macho de laminación en un agujero demasiado pequeño se rompe muy rápido.
- Sin avellanar: el primer filete se arranca y el macho entra torcido.
- Agujero ciego demasiado corto: se olvidaron la entrada y la punta de la broca, y el macho choca con el fondo.
- Rosca en pulgadas mal convertida: en UNC y UNF el paso se indica en hilos por pulgada. El paso en mm es 25,4 dividido entre el número de hilos.
Preguntas frecuentes
¿Por qué funciona d − P si el diámetro del núcleo es menor?
El agujero para roscar es a propósito algo mayor que el diámetro del núcleo normalizado de la rosca interior. Así la rosca resiste casi igual de bien, pero el macho trabaja con más suavidad y se rompe con menos frecuencia.
¿Vale la fórmula también para roscas Whitworth o de tubo?
No. La regla práctica está pensada para roscas con ángulo de flanco de 60°, es decir, roscas métricas ISO y, por analogía, UNC y UNF. Las roscas Whitworth y de tubo tienen un ángulo de flanco de 55° y valores propios de agujero para roscar.