



Înainte ca un filet interior să fie executat prin așchiere sau prin deformare, gaura pentru filetare trebuie să fie corectă. Dacă este prea mică, tarodul se blochează sau se rupe. Dacă este prea mare, spirelor le lipsesc vârfurile și șurubul ține mai puțin. Cu o formulă simplă găsiți burghiul potrivit pentru orice filet metric – inclusiv pentru filetele cu pas fin, care nu apar în niciun tabel scurt.
Regula practică pentru tarodare
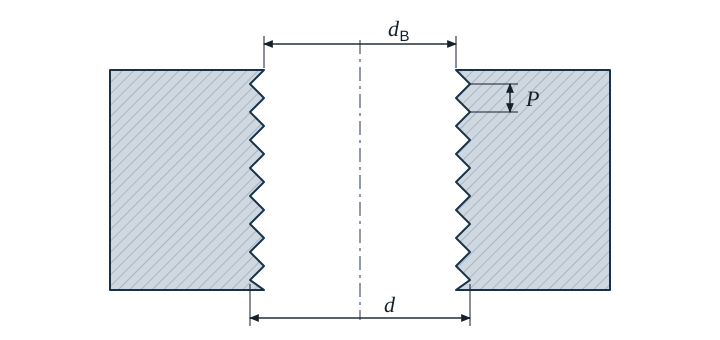
- dB diametrul găurii pentru filetare (diametrul burghiului) în mm
- d diametrul nominal al filetului în mm
- P pas în mm
Rezultatul îl rotunjiți la un burghiu care se găsește în comerț. Până la 4 mm, burghiele sunt uzuale în trepte de 0,05 mm, peste această valoare în trepte de 0,1 mm. Dacă valoarea se află exact între două trepte, funcționează ambele burghie vecine. Uzuale sunt 6,8 mm pentru M8 (calculat 6,75 mm) și 10,2 mm pentru M12 (calculat 10,25 mm).
Exemplu: M10
Exemplu
Un filet M10 trebuie executat cu tarodul. Pasul normal al filetului M10 este de 1,5 mm.
dB = 10 mm − 1,5 mm = 8,5 mm
Se găurește cu 8,5 mm. Apoi se adâncește conic la 90° până la aproximativ 10 mm, pentru ca tarodul să pornească drept și să nu se ridice bavură la margine.
Tabel pentru filete metrice cu pas normal
Tarozii de deformare nu așchiază, ci presează materialul în forma filetului. De aceea au nevoie de o gaură inițială mai mare. Valorile pentru deformare sunt valori orientative; indicația producătorului sculei are prioritate.
| Filete | Pas P | Gaură pentru filetare prin așchiere | Pregăurire pentru deformare (valoare orientativă) | Adâncire conică la aprox. |
|---|---|---|---|---|
| M3 | 0,5 | 2,5 | 2,8 | 3,0 |
| M4 | 0,7 | 3,3 | 3,7 | 4,0 |
| M5 | 0,8 | 4,2 | 4,6 | 5,0 |
| M6 | 1 | 5,0 | 5,6 | 6,0 |
| M8 | 1,25 | 6,8 | 7,4 | 8,0 |
| M10 | 1,5 | 8,5 | 9,3 | 10,0 |
| M12 | 1,75 | 10,2 | 11,2 | 12,0 |
| M16 | 2 | 14,0 | 15,1 | 16,0 |
| M20 | 2,5 | 17,5 | 18,9 | 20,0 |
| M24 | 3 | 21,0 | 22,7 | 24,0 |
Toate dimensiunile în mm. Pentru deformare, Gesello calculează cu valoarea orientativă d − 0,45 · P și rotunjește la 0,1 mm.
Filete cu pas fin: pasul face diferența
La filetele cu pas fin, pasul apare în denumire, de exemplu M10 × 1. Exact acest pas intră în formulă, nu pasul normal.
| Filete | Gaură pentru filetare prin așchiere | Pregăurire pentru deformare (valoare orientativă) |
|---|---|---|
| M8 × 1 | 7,0 | 7,6 |
| M10 × 1 | 9,0 | 9,6 |
| M10 × 1,25 | 8,8 | 9,4 |
| M12 × 1,5 | 10,5 | 11,3 |
| M16 × 1,5 | 14,5 | 15,3 |
Cât de adâncă trebuie să fie gaura înfundată?
Un tarod are în față un con de atac care încă nu produce un filet complet. La acesta se adaugă vârful burghiului. De aceea, adâncimea de găurire se compune din trei părți: lungimea utilă a filetului, ieșirea pentru conul de atac și vârful burghiului. La un unghi la vârf de 118°, vârful are o lungime de aproximativ 0,3 · dB. Câtă ieșire vă trebuie depinde de pas și de forma conului de atac – Gesello vă calculează adâncimea de găurire potrivită pasului.
Greșeli tipice
- Pas normal folosit la un filet cu pas fin: un filet M10 × 1 necesită 9,0 mm, nu 8,5 mm.
- Gaura pentru deformare confundată cu cea pentru așchiere: un tarod de deformare într-o gaură prea mică se rupe foarte repede.
- Fără adâncire conică: prima spiră se smulge, tarodul pornește strâmb.
- Gaură înfundată prea puțin adâncă: conul de atac și vârful burghiului au fost uitate, tarodul lovește fundul găurii.
- Filet în țoli convertit greșit: la UNC și UNF, pasul este indicat în spire pe țol. Pasul în mm este 25,4 împărțit la numărul de spire.
Întrebări frecvente
De ce funcționează d − P, deși diametrul interior este mai mic?
Gaura pentru filetare este intenționat ceva mai mare decât diametrul interior standardizat al filetului interior. Astfel filetul preia sarcina aproape la fel de bine, dar tarodul merge mai ușor și se rupe mai rar.
Se aplică formula și pentru filetele Whitworth sau pentru filetele de țeavă?
Nu. Regula practică este gândită pentru filete cu unghiul flancurilor de 60°, adică filete metrice ISO și, prin analogie, UNC și UNF. Filetele Whitworth și filetele de țeavă au unghiul flancurilor de 55° și propriile valori pentru gaura de filetare.