



Прежде чем нарезать или накатать внутреннюю резьбу, нужно правильно выбрать отверстие под резьбу. Если оно слишком мало, метчик заклинивает или ломается. Если слишком велико, у витков не хватает вершин, и винт держит хуже. С помощью простой формулы вы найдёте нужное сверло для любой метрической резьбы — в том числе для мелких резьб, которых нет ни в одной краткой таблице.
Эмпирическая формула для нарезания резьбы
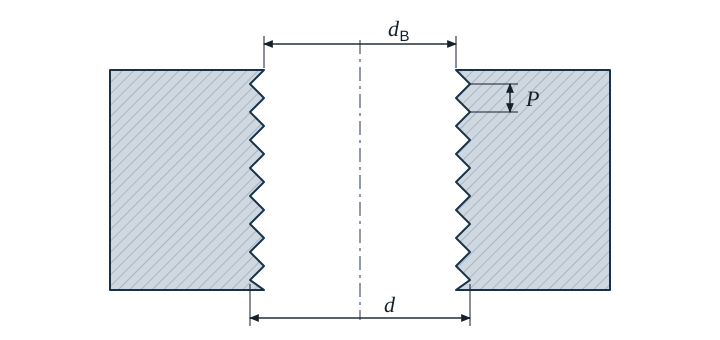
- dB диаметр отверстия под резьбу (диаметр сверла) в мм
- d номинальный диаметр резьбы в мм
- P шаг в мм
Результат округлите до сверла, которое можно купить. До 4 мм свёрла обычно идут с шагом 0,05 мм, выше — с шагом 0,1 мм. Если значение лежит ровно между двумя ступенями, подойдут оба соседних сверла. Обычно берут 6,8 мм для M8 (расчётно 6,75 мм) и 10,2 мм для M12 (расчётно 10,25 мм).
Пример: M10
Пример
Резьбу M10 нужно нарезать метчиком. Крупный шаг M10 составляет 1,5 мм.
dB = 10 мм − 1,5 мм = 8,5 мм
Сверлят сверлом 8,5 мм. Затем зенкуют под 90° примерно до 10 мм, чтобы метчик входил ровно и на кромке не образовывался заусенец.
Таблица для метрических резьб с крупным шагом
Раскатники не режут, а выдавливают материал в форму резьбы. Поэтому им нужно отверстие большего диаметра. Значения для накатывания ориентировочные, приоритет имеют данные производителя инструмента.
| Резьба | Шаг P | Отверстие для нарезания | Отверстие для накатывания (ориентир.) | Зенковать примерно до |
|---|---|---|---|---|
| M3 | 0,5 | 2,5 | 2,8 | 3,0 |
| M4 | 0,7 | 3,3 | 3,7 | 4,0 |
| M5 | 0,8 | 4,2 | 4,6 | 5,0 |
| M6 | 1 | 5,0 | 5,6 | 6,0 |
| M8 | 1,25 | 6,8 | 7,4 | 8,0 |
| M10 | 1,5 | 8,5 | 9,3 | 10,0 |
| M12 | 1,75 | 10,2 | 11,2 | 12,0 |
| M16 | 2 | 14,0 | 15,1 | 16,0 |
| M20 | 2,5 | 17,5 | 18,9 | 20,0 |
| M24 | 3 | 21,0 | 22,7 | 24,0 |
Все размеры в мм. Для накатывания Gesello считает по ориентировочному значению d − 0,45 · P и округляет до 0,1 мм.
Мелкая резьба: всё решает шаг
У мелких резьб шаг указан в обозначении, например M10 × 1. Именно этот шаг подставляется в формулу, а не крупный.
| Резьба | Отверстие для нарезания | Отверстие для накатывания (ориентир.) |
|---|---|---|
| M8 × 1 | 7,0 | 7,6 |
| M10 × 1 | 9,0 | 9,6 |
| M10 × 1,25 | 8,8 | 9,4 |
| M12 × 1,5 | 10,5 | 11,3 |
| M16 × 1,5 | 14,5 | 15,3 |
Какой глубины должно быть глухое отверстие?
У метчика спереди есть заборная часть, которая ещё не формирует полную резьбу. К этому добавляется вершина сверла. Поэтому глубина сверления складывается из трёх частей: полезной длины резьбы, сбега под заборную часть и вершины сверла. При угле при вершине 118° длина вершины составляет около 0,3 · dB. Какой сбег нужен, зависит от шага и формы заборной части — Gesello рассчитает глубину сверления с учётом шага.
Типичные ошибки
- Для мелкой резьбы взят крупный шаг: резьбе M10 × 1 нужно 9,0 мм, а не 8,5 мм.
- Перепутаны отверстия под накатывание и под нарезание: раскатник в слишком малом отверстии ломается очень быстро.
- Не зенковано: первый виток срывается, метчик входит с перекосом.
- Глухое отверстие слишком мелкое: забыли про заборную часть и вершину сверла — метчик упирается в дно.
- Неверно пересчитана дюймовая резьба: для UNC и UNF шаг указан в витках на дюйм. Шаг в мм равен 25,4, делённому на число витков.
Частые вопросы
Почему d − P работает, хотя внутренний диаметр меньше?
Отверстие под резьбу намеренно делают чуть больше стандартного внутреннего диаметра внутренней резьбы. Резьба держит почти так же хорошо, но метчик идёт легче и реже ломается.
Подходит ли формула для резьбы Витворта или трубной резьбы?
Нет. Эмпирическая формула рассчитана на резьбы с углом профиля 60°, то есть метрические резьбы ISO и по аналогии UNC и UNF. У резьбы Витворта и трубной резьбы угол профиля 55° и свои значения отверстий под резьбу.