



Voordat een binnendraad wordt gesneden of gevormd, moet het kerngat kloppen. Is het te klein, dan klemt de draadtap of breekt hij af. Is het te groot, dan ontbreken de toppen van de schroefdraadgangen en houdt de bout minder. Met een kleine formule vind je de juiste boor voor elke metrische schroefdraad – ook voor fijne draad die in geen enkele beknopte tabel staat.
De vuistregel voor draadtappen
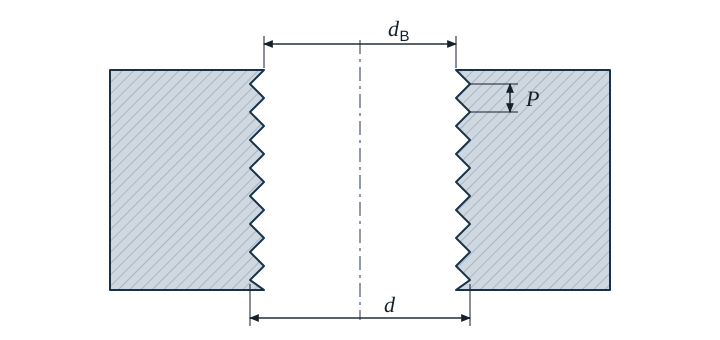
- dB kerngatdiameter (boordiameter) in mm
- d nominale diameter van de schroefdraad in mm
- P spoed in mm
Het resultaat rond je af op een boor die te koop is. Tot 4 mm zijn boren in stappen van 0,05 mm gebruikelijk, daarboven in stappen van 0,1 mm. Ligt de waarde precies tussen twee stappen, dan werken beide naastgelegen boren. Gebruikelijk zijn 6,8 mm voor M8 (berekend 6,75 mm) en 10,2 mm voor M12 (berekend 10,25 mm).
Voorbeeld M10
Voorbeeld
Een schroefdraad M10 moet met de draadtap worden gesneden. De grove spoed van M10 is 1,5 mm.
dB = 10 mm − 1,5 mm = 8,5 mm
Er wordt geboord met 8,5 mm. Daarna wordt onder 90° tot ongeveer 10 mm verzonken, zodat de draadtap recht aansnijdt en er aan de rand geen braam wordt opgeworpen.
Tabel voor metrische grove draad
Vormtappen snijden niet, ze drukken het materiaal in de draadvorm. Daarom hebben ze een groter voorboorgat nodig. De waarden voor het vormen zijn richtwaarden; de opgave van de gereedschapsfabrikant heeft voorrang.
| Schroefdraad | Spoed P | Kerngat snijden | Voorboren vormen (richtwaarde) | Verzinken tot ca. |
|---|---|---|---|---|
| M3 | 0,5 | 2,5 | 2,8 | 3,0 |
| M4 | 0,7 | 3,3 | 3,7 | 4,0 |
| M5 | 0,8 | 4,2 | 4,6 | 5,0 |
| M6 | 1 | 5,0 | 5,6 | 6,0 |
| M8 | 1,25 | 6,8 | 7,4 | 8,0 |
| M10 | 1,5 | 8,5 | 9,3 | 10,0 |
| M12 | 1,75 | 10,2 | 11,2 | 12,0 |
| M16 | 2 | 14,0 | 15,1 | 16,0 |
| M20 | 2,5 | 17,5 | 18,9 | 20,0 |
| M24 | 3 | 21,0 | 22,7 | 24,0 |
Alle maten in mm. Voor het vormen rekent Gesello met de richtwaarde d − 0,45 · P en rondt af op 0,1 mm.
Fijne draad: de spoed maakt het verschil
Bij fijne draad staat de spoed in de aanduiding, bijvoorbeeld M10 × 1. Precies die spoed hoort in de formule, niet de grove spoed.
| Schroefdraad | Kerngat snijden | Voorboren vormen (richtwaarde) |
|---|---|---|
| M8 × 1 | 7,0 | 7,6 |
| M10 × 1 | 9,0 | 9,6 |
| M10 × 1,25 | 8,8 | 9,4 |
| M12 × 1,5 | 10,5 | 11,3 |
| M16 × 1,5 | 14,5 | 15,3 |
Hoe diep moet het blinde gat zijn?
Een draadtap heeft vooraan een aansnijding die nog geen volledige schroefdraad maakt. Daarbij komt de boorpunt. De boordiepte bestaat daarom uit drie delen: de bruikbare draadlengte, de uitloop voor de aansnijding en de punt van de boor. Bij een tophoek van 118° is de punt ongeveer 0,3 · dB lang. Hoeveel uitloop je nodig hebt, hangt af van de spoed en de aansnijdingsvorm – Gesello rekent de boordiepte passend bij de spoed voor je uit.
Typische fouten
- Grove spoed gebruikt bij fijne draad: een schroefdraad M10 × 1 heeft 9,0 mm nodig, niet 8,5 mm.
- Vormgat en snijgat verwisseld: een vormtap in een te klein gat breekt heel snel.
- Niet verzonken: de eerste gang scheurt uit, de draadtap snijdt scheef aan.
- Blind gat te ondiep: aansnijding en boorpunt vergeten, de draadtap stoot op de bodem.
- Inchschroefdraad verkeerd omgerekend: bij UNC en UNF wordt de spoed opgegeven in gangen per inch. De spoed in mm is 25,4 gedeeld door het aantal gangen.
Veelgestelde vragen
Waarom werkt d − P, hoewel de kerndiameter kleiner is?
Het kerngat is bewust iets groter dan de genormeerde kerndiameter van de binnendraad. Zo draagt de schroefdraad nog bijna even goed, maar loopt de draadtap lichter en breekt hij minder vaak.
Geldt de formule ook voor Whitworth- of pijpschroefdraad?
Nee. De vuistregel is bedoeld voor schroefdraad met een flankhoek van 60°, dus metrische ISO-schroefdraad en naar analogie UNC en UNF. Whitworth- en pijpschroefdraad hebben een flankhoek van 55° en eigen kerngatwaarden.