



Een flens heeft zes gaten op Ø 80 mm. Op de CNC-machine of bij het aftekenen heb je voor elk gat de X- en Y-coördinaat nodig. Met sinus en cosinus reken je die in een paar stappen uit – als je starthoek, draairichting en voortekens onder controle hebt.
Deelhoek
Liggen de gaten gelijkmatig over de hele cirkel verdeeld, dan wordt de volle cirkel gedeeld door het aantal gaten:
- n aantal gaten
- Δφ deelhoek tussen twee gaten
- φ0 starthoek van het eerste gat
- φi hoek van gat nummer i
Er wordt – zoals in de CNC-techniek gebruikelijk – vanaf de positieve X-as tegen de klok in geteld.
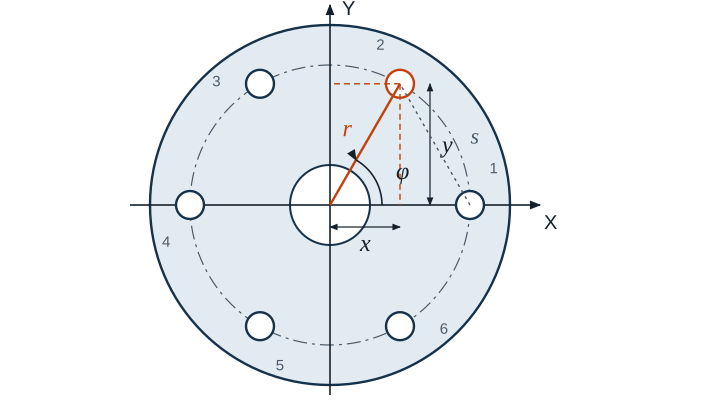
Coördinaten van elk gat
Daarbij is r de radius van de steekcirkel, dus de halve steekcirkeldiameter. Ligt het nulpunt niet in het midden, maar bijvoorbeeld op een hoek van het werkstuk, dan tel je de coördinaten van het middelpunt erbij op.
Voorbeeld
Een steekcirkel heeft 6 gaten op Ø 80 mm, het eerste ligt op 0°. De radius is 40 mm, de deelhoek 360° / 6 = 60°.
x2 = 40 mm · cos 60° = 20 mm y2 = 40 mm · sin 60° ≈ 34,641 mm
| Gat | Hoek | X in mm | Y in mm |
|---|---|---|---|
| 1 | 0° | 40 | 0 |
| 2 | 60° | 20 | 34,641 |
| 3 | 120° | −20 | 34,641 |
| 4 | 180° | −40 | 0 |
| 5 | 240° | −20 | −34,641 |
| 6 | 300° | 20 | −34,641 |
De voortekens volgen vanzelf uit sinus en cosinus, zolang de rekenmachine op graden (DEG) staat.
Als het eerste gat bovenaan zit
Bij vijf gaten op Ø 100 mm ligt het eerste vaak bovenaan, dus op 90°. De deelhoek is 72°.
| Gat | Hoek | X in mm | Y in mm |
|---|---|---|---|
| 1 | 90° | 0 | 50 |
| 2 | 162° | −47,553 | 15,451 |
| 3 | 234° | −29,389 | −40,451 |
| 4 | 306° | 29,389 | −40,451 |
| 5 | 378° = 18° | 47,553 | 15,451 |
Afstand tussen twee gaten
Om na te meten met de schuifmaat heb je de rechte afstand tussen twee naast elkaar liggende gaten nodig, de koorde:
Voor Ø 80 mm met 6 gaten is dat 80 mm · sin 30° = 40 mm, voor Ø 100 mm met 5 gaten 100 mm · sin 36° ≈ 58,779 mm.
Op de CNC-machine
Veel besturingen hebben een steekcirkelcyclus. Je voert middelpunt, radius, starthoek, deelhoek en aantal in, de besturing berekent de posities zelf. Toch loont het om de coördinaten met de hand te kunnen bepalen: om de simulatie te controleren, om af te tekenen en voor machines zonder cyclus.
Typische fouten
- Diameter in plaats van radius ingevuld: Alle coördinaten worden twee keer zo groot.
- Sinus en cosinus verwisseld: De X-coördinaat hoort bij de cosinus, de Y-coördinaat bij de sinus, als vanaf de X-as wordt geteld.
- Rekenmachine in radialen: cos 60 geeft dan −0,95 in plaats van 0,5.
- Starthoek vanaf de Y-as geteld: Het gatenpatroon draait 90°.
- Middelpunt vergeten: Ligt het nulpunt op de hoek, dan ontbreken bij alle gaten de coördinaten van het middelpunt.
- Deel van een cirkel als volle cirkel berekend: Liggen de gaten alleen op een cirkelboog, dan geldt de opgegeven hoek, niet 360° / n.