



Bir flanşın Ø 80 mm üzerinde altı deliği var. CNC tezgâhında veya markalamada her delik için X ve Y koordinatına ihtiyacınız var. Sinüs ve kosinüsle bunları birkaç adımda hesaplarsınız – başlangıç açısına, dönüş yönüne ve işaretlere hâkimseniz.
Bölüm açısı
Delikler tüm daire üzerinde eşit dağılmışsa, tam daire delik sayısına bölünür:
- n delik sayısı
- Δφ iki delik arasındaki bölüm açısı
- φ0 ilk deliğin başlangıç açısı
- φi i numaralı deliğin açısı
CNC tekniğinde olağan olduğu gibi pozitif X ekseninden saat yönünün tersine sayılır.
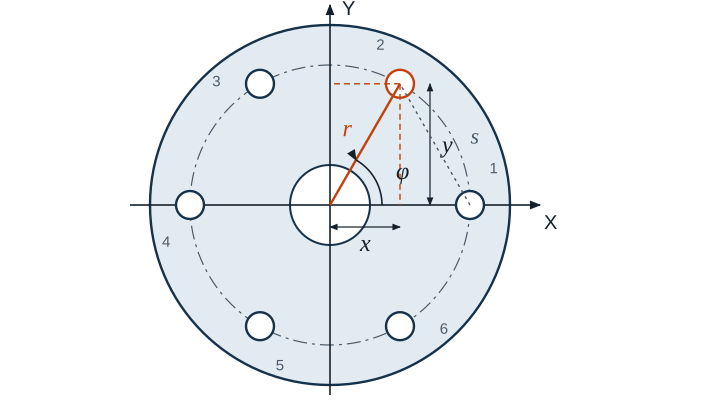
Her deliğin koordinatları
Burada r, delik dairesinin yarıçapıdır, yani delik dairesi çapının yarısı. Sıfır noktası merkezde değil de örneğin bir iş parçası köşesindeyse, merkezin koordinatlarını eklersiniz.
Örnek
Bir delik dairesinde Ø 80 mm üzerinde 6 delik var, ilki 0°'de. Yarıçap 40 mm, bölüm açısı 360° / 6 = 60°.
x2 = 40 mm · cos 60° = 20 mm y2 = 40 mm · sin 60° ≈ 34,641 mm
| Delik | Açı | X (mm) | Y (mm) |
|---|---|---|---|
| 1 | 0° | 40 | 0 |
| 2 | 60° | 20 | 34,641 |
| 3 | 120° | −20 | 34,641 |
| 4 | 180° | −40 | 0 |
| 5 | 240° | −20 | −34,641 |
| 6 | 300° | 20 | −34,641 |
Hesap makinesi derece (DEG) modunda olduğu sürece işaretler sinüs ve kosinüsten kendiliğinden çıkar.
İlk delik üstte olduğunda
Ø 100 mm üzerinde beş delikte ilk delik çoğunlukla üstte, yani 90°'dedir. Bölüm açısı 72°'dir.
| Delik | Açı | X (mm) | Y (mm) |
|---|---|---|---|
| 1 | 90° | 0 | 50 |
| 2 | 162° | −47,553 | 15,451 |
| 3 | 234° | −29,389 | −40,451 |
| 4 | 306° | 29,389 | −40,451 |
| 5 | 378° = 18° | 47,553 | 15,451 |
İki delik arasındaki mesafe
Kumpasla kontrol ölçümü için iki komşu delik arasındaki düz mesafeye, yani kirişe ihtiyacınız var:
6 delikli Ø 80 mm için bu 80 mm · sin 30° = 40 mm, 5 delikli Ø 100 mm için 100 mm · sin 36° ≈ 58,779 mm'dir.
CNC tezgâhında
Birçok kumandada bir delik dairesi çevrimi vardır. Merkezi, yarıçapı, başlangıç açısını, bölüm açısını ve sayıyı girersiniz, kumanda konumları kendisi hesaplar. Koordinatları elle bilmek yine de faydalıdır: simülasyonu kontrol etmek, markalamak ve çevrimi olmayan tezgâhlar için.
Tipik hatalar
- Yarıçap yerine çap kullanıldı: Tüm koordinatlar iki kat büyük çıkar.
- Sinüs ve kosinüs karıştırıldı: X ekseninden sayıldığında X koordinatı kosinüse, Y koordinatı sinüse aittir.
- Hesap makinesi radyan modunda: cos 60 o zaman 0,5 yerine −0,95 verir.
- Başlangıç açısı Y ekseninden sayıldı: Resim 90° döner.
- Merkez unutuldu: Sıfır noktası köşedeyse, tüm deliklerde merkez koordinatları eksik kalır.
- Kısmi daire tam daire gibi hesaplandı: Delikler yalnızca bir daire yayı üzerindeyse 360° / n değil, verilen açı geçerlidir.