



Kołnierz ma sześć otworów na Ø 80 mm. Na maszynie CNC lub przy trasowaniu potrzebujesz dla każdego otworu współrzędnej X i Y. Z sinusem i cosinusem obliczysz je w kilku krokach – jeśli opanujesz kąt początkowy, kierunek obrotu i znaki.
Kąt podziału
Jeśli otwory są rozmieszczone równomiernie na całym okręgu, kąt pełny dzieli się przez liczbę otworów:
- n liczba otworów
- Δφ kąt podziału między dwoma otworami
- φ0 kąt początkowy pierwszego otworu
- φi kąt otworu numer i
Kąty liczy się – jak zwykle w technice CNC – od dodatniej osi X przeciwnie do ruchu wskazówek zegara.
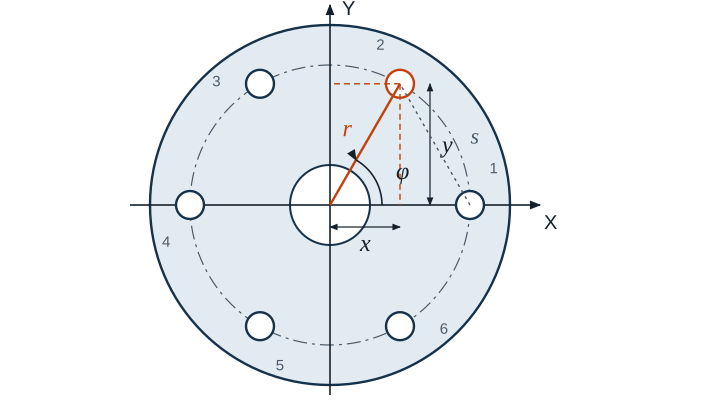
Współrzędne każdego otworu
Przy tym r to promień okręgu podziałowego, czyli połowa jego średnicy. Jeśli punkt zerowy nie leży w środku, tylko na przykład w narożu przedmiotu, dodajesz współrzędne środka.
Przykład
Okrąg podziałowy ma 6 otworów na Ø 80 mm, pierwszy leży przy 0°. Promień wynosi 40 mm, kąt podziału 360° / 6 = 60°.
x2 = 40 mm · cos 60° = 20 mm y2 = 40 mm · sin 60° ≈ 34,641 mm
| Otwór | Kąty | X w mm | Y w mm |
|---|---|---|---|
| 1 | 0° | 40 | 0 |
| 2 | 60° | 20 | 34,641 |
| 3 | 120° | −20 | 34,641 |
| 4 | 180° | −40 | 0 |
| 5 | 240° | −20 | −34,641 |
| 6 | 300° | 20 | −34,641 |
Znaki wynikają same z sinusa i cosinusa, o ile kalkulator jest ustawiony na stopnie (DEG).
Gdy pierwszy otwór jest u góry
Przy pięciu otworach na Ø 100 mm pierwszy często leży u góry, czyli przy 90°. Kąt podziału wynosi 72°.
| Otwór | Kąty | X w mm | Y w mm |
|---|---|---|---|
| 1 | 90° | 0 | 50 |
| 2 | 162° | −47,553 | 15,451 |
| 3 | 234° | −29,389 | −40,451 |
| 4 | 306° | 29,389 | −40,451 |
| 5 | 378° = 18° | 47,553 | 15,451 |
Odległość między dwoma otworami
Do sprawdzenia suwmiarką potrzebujesz odległości w linii prostej między dwoma sąsiednimi otworami, czyli cięciwy:
Dla Ø 80 mm z 6 otworami to 80 mm · sin 30° = 40 mm, dla Ø 100 mm z 5 otworami 100 mm · sin 36° ≈ 58,779 mm.
Na maszynie CNC
Wiele układów sterowania ma cykl okręgu otworów. Podajesz środek, promień, kąt początkowy, kąt podziału i liczbę otworów, a sterowanie samo oblicza pozycje. Znajomość współrzędnych liczonych ręcznie i tak się opłaca: do sprawdzenia symulacji, do trasowania i dla maszyn bez takiego cyklu.
Typowe błędy
- Średnica zamiast promienia: wszystkie współrzędne wychodzą dwa razy za duże.
- Zamienione sinus i cosinus: współrzędna X należy do cosinusa, współrzędna Y do sinusa, gdy liczy się od osi X.
- Kalkulator w radianach: cos 60 daje wtedy −0,95 zamiast 0,5.
- Kąt początkowy liczony od osi Y: cały układ obraca się o 90°.
- Zapomniany środek: jeśli punkt zerowy leży w narożu, wszystkim otworom brakuje współrzędnych środka.
- Wycinek liczony jak pełny okrąg: jeśli otwory leżą tylko na łuku, obowiązuje zadany kąt, a nie 360° / n.