



Una flangia ha sei fori su Ø 80 mm. Alla macchina CNC o durante la tracciatura ti servono le coordinate X e Y di ogni foro. Con seno e coseno le calcoli in pochi passaggi – se tieni sotto controllo angolo iniziale, senso di rotazione e segni.
Angolo di divisione
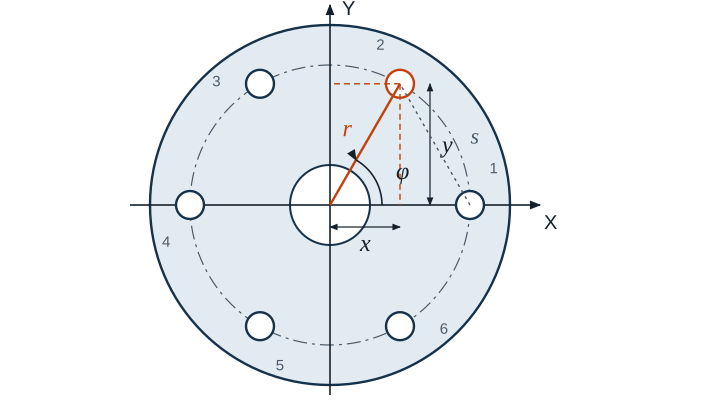
Se i fori sono distribuiti uniformemente su tutta la circonferenza, l'angolo giro si divide per il numero di fori:
- n numero di fori
- Δφ angolo di divisione tra due fori
- φ0 angolo iniziale del primo foro
- φi angolo del foro numero i
Come d'uso nella tecnica CNC, si conta dall'asse X positivo in senso antiorario.
Coordinate di ogni foro
Qui r è il raggio della circonferenza dei fori, cioè metà del suo diametro. Se lo zero pezzo non è al centro ma, ad esempio, su uno spigolo del pezzo, aggiungi le coordinate del centro.
Esempio
Una circonferenza dei fori ha 6 fori su Ø 80 mm, il primo a 0°. Il raggio è 40 mm, l'angolo di divisione 360° / 6 = 60°.
x2 = 40 mm · cos 60° = 20 mm y2 = 40 mm · sin 60° ≈ 34,641 mm
| Foro | Angolo | X in mm | Y in mm |
|---|---|---|---|
| 1 | 0° | 40 | 0 |
| 2 | 60° | 20 | 34,641 |
| 3 | 120° | −20 | 34,641 |
| 4 | 180° | −40 | 0 |
| 5 | 240° | −20 | −34,641 |
| 6 | 300° | 20 | −34,641 |
I segni risultano da soli da seno e coseno, purché la calcolatrice sia impostata in gradi (DEG).
Se il primo foro è in alto
Con cinque fori su Ø 100 mm il primo è spesso in alto, cioè a 90°. L'angolo di divisione è 72°.
| Foro | Angolo | X in mm | Y in mm |
|---|---|---|---|
| 1 | 90° | 0 | 50 |
| 2 | 162° | −47,553 | 15,451 |
| 3 | 234° | −29,389 | −40,451 |
| 4 | 306° | 29,389 | −40,451 |
| 5 | 378° = 18° | 47,553 | 15,451 |
Distanza tra due fori
Per il controllo con il calibro a corsoio ti serve la distanza in linea retta tra due fori vicini, la corda:
Per Ø 80 mm con 6 fori sono 80 mm · sin 30° = 40 mm, per Ø 100 mm con 5 fori 100 mm · sin 36° ≈ 58,779 mm.
Alla macchina CNC
Molti controlli hanno un ciclo per circonferenza di fori. Inserisci centro, raggio, angolo iniziale, angolo di divisione e numero di fori, e il controllo calcola da solo le posizioni. Conoscere le coordinate a mano conviene comunque: per verificare la simulazione, per la tracciatura e per le macchine senza ciclo.
Errori tipici
- Diametro invece del raggio: tutte le coordinate risultano doppie.
- Seno e coseno scambiati: la coordinata X va con il coseno, la Y con il seno, se si conta dall'asse X.
- Calcolatrice in radianti: cos 60 dà allora −0,95 invece di 0,5.
- Angolo iniziale contato dall'asse Y: lo schema ruota di 90°.
- Centro dimenticato: se lo zero pezzo è sullo spigolo, a tutti i fori mancano le coordinate del centro.
- Arco calcolato come cerchio completo: se i fori sono solo su un arco, vale l'angolo indicato, non 360° / n.