



La velocità di taglio indica quanto velocemente il tagliente attraversa il materiale. Sulla macchina però puoi impostare solo il numero di giri e l'avanzamento. Qui vedi come passare dalla velocità di taglio al numero di giri, dall'avanzamento per dente all'avanzamento della tavola e infine al tempo che dura il taglio.
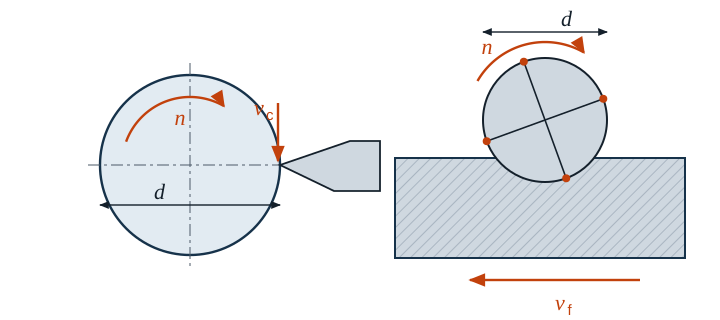
Numero di giri dalla velocità di taglio
In un giro un punto sulla circonferenza percorre il tratto π · d. Moltiplicato per il numero di giri dà la velocità di taglio. Poiché vc è espressa in m/min e d in mm, nella formula compare il fattore 1000:
- n numero di giri in 1/min
- vc velocità di taglio in m/min
- d diametro in mm (in tornitura il diametro del pezzo, in fresatura e foratura il diametro dell'utensile)
Velocità di avanzamento
In tornitura e foratura indichi l'avanzamento f per giro. In fresatura più taglienti si dividono il lavoro, quindi calcoli con l'avanzamento per dente:
- vf velocità di avanzamento in mm/min
- f avanzamento per giro in mm
- fz avanzamento per dente in mm, z numero di taglienti
Tempo di lavorazione
Il tempo in cui si producono davvero trucioli risulta dalla corsa e dalla velocità di avanzamento. Alla corsa appartengono anche l'avvicinamento e l'extracorsa, in fresatura di solito anche il diametro della fresa.
- th tempo di lavorazione in min
- L corsa di avanzamento in mm, i numero di passate
Esempio di tornitura
Un albero in S235 con Ø 60 mm viene sgrossato con un inserto in metallo duro su una lunghezza di 80 mm. Si scelgono vc = 180 m/min e f = 0,25 mm.
n = 180 · 1000π · 60 ≈ 955 1/min
vf = 0,25 mm · 955 1/min ≈ 239 mm/min
th = 80 mm · 1239 mm/min ≈ 0,33 min ≈ 20 s
Se la macchina ha gradini di velocità fissi, scegli il gradino immediatamente inferiore. Così la velocità di taglio resta sotto il valore scelto, e questo preserva il tagliente.
Esempio di fresatura
Si fresa una cava con una fresa a candela in metallo duro integrale a 4 taglienti (Ø 12 mm; vc = 160 m/min; fz = 0,05 mm). La cava attraversa tutta la lunghezza del pezzo di 100 mm, quindi il diametro della fresa rientra nella corsa.
n = 160 · 1000π · 12 ≈ 4244 1/min
vf = 0,05 mm · 4 · 4244 1/min ≈ 849 mm/min
th = (100 mm + 12 mm) · 1849 mm/min ≈ 0,132 min ≈ 8 s
Valori indicativi per iniziare
La velocità di taglio dipende dal materiale, dal materiale dell'utensile, dal raffreddamento e dalla macchina. Gli intervalli seguenti sono valori indicativi per il metallo duro. Parti dal limite inferiore e avvicinati gradualmente. Valgono sempre le indicazioni del produttore dell'utensile.
| Materiale | Tornitura di sgrossatura vc | Tornitura di finitura vc | Fresa a candela vc | Fresa a candela fz |
|---|---|---|---|---|
| Acciaio da costruzione, ad es. S235 | 180–280 | 220–350 | 150–220 | 0,05–0,10 |
| Acciaio inossidabile, austenitico | 120–190 | 150–230 | 70–120 | 0,03–0,06 |
| Lega di alluminio da lavorazione plastica | 400–800 | 500–1000 | 300–600 | 0,05–0,12 |
vc in m/min, fz in mm.
Errori tipici
- Dimenticato il fattore 1000: il numero di giri risulta mille volte troppo piccolo.
- Raggio invece del diametro: con il raggio il numero di giri raddoppia e il tagliente si usura subito.
- Dimenticato il numero di taglienti in fresatura: chi calcola solo fz · n, con quattro taglienti lavora con un quarto dell'avanzamento e i taglienti strisciano invece di tagliare.
- Confusi f e fz: in fresatura l'avanzamento al giro è z volte l'avanzamento per dente.
- Diametro sbagliato nella sfacciatura: con numero di giri fisso calcola con il diametro maggiore, altrimenti la velocità di taglio all'esterno è troppo alta.
- Corsa senza extracorsa in entrata e in uscita: il tempo di lavorazione viene sottostimato.
Domande frequenti
Perché non si calcola direttamente con il numero di giri?
Perché il tagliente «sente» la velocità di taglio, non il numero di giri. Un diametro grande richiede, per la stessa velocità di taglio, un numero di giri molto più basso di uno piccolo. Per questo i valori indicativi si danno sempre per vc.
Posso calcolare anche al contrario?
Sì. Se trasformi la formula, puoi ricavare ad esempio la velocità di taglio effettiva da un numero di giri esistente. In Gesello inserisci semplicemente i valori che conosci e quelli mancanti vengono calcolati.