



切削速度は、刃先が材料の中をどれだけの速さで進むかを表します。しかし機械で設定できるのは回転速度と送りだけです。ここでは、切削速度から回転速度を、1刃当たりの送りからテーブル送り速度を求め、最後に切削にかかる時間を求める方法を説明します。
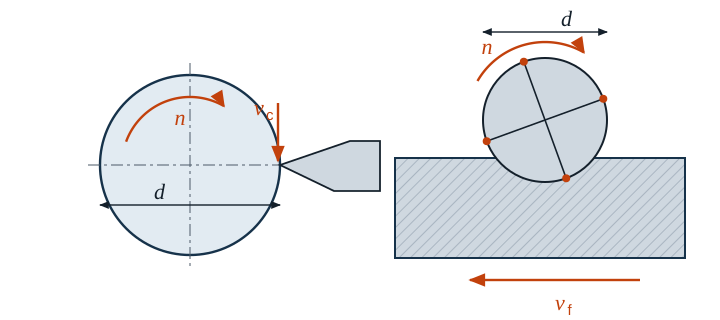
切削速度から回転速度を求める
1回転で、外周上の1点はπ · dの距離を進みます。これに回転速度を掛けると切削速度になります。vcはm/min、dはmmで表すため、公式には係数1000が入ります。
- n 回転速度 1/min
- vc 切削速度 m/min
- d 直径 mm(旋削では工作物の直径、フライス削りと穴あけでは工具の直径)
送り速度
旋削と穴あけでは、1回転当たりの送りfを指定します。フライス削りでは複数の切れ刃で仕事を分担するため、1刃当たりの送りで計算します。
- vf 送り速度 mm/min
- f 1回転当たりの送り mm
- fz 1刃当たりの送り mm、z 切れ刃の数
切削時間
実際に切りくずが出ている時間は、移動距離と送り速度から求まります。移動距離にはアプローチとオーバーランも含まれ、フライス削りでは通常、さらにフライスの直径も加えます。
- th 切削時間 min
- L 送り距離 mm、i 切削回数
旋削の例
S235製、Ø 60 mmの軸を、超硬チップで長さ80 mmにわたって荒削りします。選んだ条件はvc = 180 m/min、f = 0.25 mmです。
n = 180 · 1000π · 60 ≈ 955 1/min
vf = 0.25 mm · 955 1/min ≈ 239 mm/min
th = 80 mm · 1239 mm/min ≈ 0.33 min ≈ 20 s
機械の回転速度が段階式の場合は、1つ下の段を選びます。そうすれば切削速度は選んだ値を下回り、刃先に優しくなります。
フライス削りの例
刃数4枚の超硬ソリッドエンドミル(Ø 12 mm、vc = 160 m/min、fz = 0.05 mm)で溝を削ります。溝は工作物の全長100 mmを貫通するため、工具の直径も移動距離に含めます。
n = 160 · 1000π · 12 ≈ 4244 1/min
vf = 0.05 mm · 4 · 4244 1/min ≈ 849 mm/min
th = (100 mm + 12 mm) · 1849 mm/min ≈ 0.132 min ≈ 8 s
最初の目安値
切削速度は、材料、工具材料、冷却、機械によって変わります。以下の範囲は超硬合金工具の目安値です。下限から始めて、少しずつ上げてください。常に工具メーカーの推奨値が優先です。
| 材料 | 旋削・荒削り vc | 旋削・仕上げ vc | エンドミル vc | エンドミル fz |
|---|---|---|---|---|
| 一般構造用鋼(例:S235) | 180–280 | 220–350 | 150–220 | 0,05–0,10 |
| オーステナイト系ステンレス鋼 | 120–190 | 150–230 | 70–120 | 0,03–0,06 |
| アルミニウム展伸材 | 400–800 | 500–1000 | 300–600 | 0,05–0,12 |
vcの単位はm/min、fzの単位はmm。
よくある間違い
- 係数1000を忘れる:回転速度が1000分の1の値になってしまいます。
- 直径の代わりに半径を使う:回転速度が2倍になり、切れ刃がすぐに摩耗します。
- フライス削りで刃数を忘れる:fz · nだけで計算すると、4枚刃では送りが4分の1しかなく、切れ刃が削らずにこすってしまいます。
- fとfzを取り違える:フライス削りでは、1回転当たりの送りは1刃当たりの送りのz倍です。
- 端面削りで直径を間違える:回転速度一定の場合は最大直径で計算します。そうしないと外周の切削速度が高すぎます。
- アプローチとオーバーランを含めない:切削時間を短く見積もってしまいます。
よくある質問
なぜ回転速度で直接計算しないのですか?
切れ刃が「感じる」のは回転速度ではなく切削速度だからです。同じ切削速度でも、直径が大きいほど回転速度はずっと低くなります。そのため、目安値は常にvcで示されます。
逆算もできますか?
はい。式を変形すれば、たとえば現在の回転速度から実際の切削速度を求められます。Gesello では分かっている値を入力するだけで、足りない値が計算されます。