



Kesme hızı, kesici ağzın malzeme içinden ne kadar hızlı geçtiğini söyler. Tezgâhta ise yalnızca devir sayısını ve ilerlemeyi ayarlayabilirsiniz. Burada kesme hızından devir sayısına, diş başına ilerlemeden tabla ilerlemesine ve sonunda kesmenin süreceği zamana nasıl ulaşacağınızı görürsünüz.
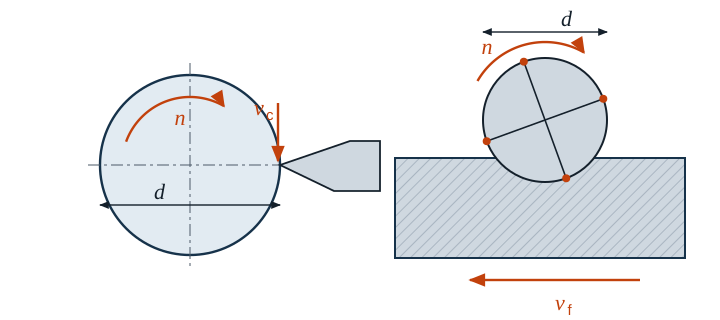
Kesme hızından devir sayısı
Bir devirde çevredeki bir nokta π · d yolunu kat eder. Bunun devir sayısıyla çarpımı kesme hızını verir. vc m/min, d ise mm cinsinden verildiği için formülde 1000 çarpanı bulunur:
- n devir sayısı, 1/min cinsinden
- vc kesme hızı, m/min cinsinden
- d çap, mm cinsinden (tornalamada iş parçası çapı, frezeleme ve delmede takım çapı)
İlerleme hızı
Tornalama ve delmede ilerleme f'yi devir başına verirsiniz. Frezelemede işi birden çok kesici ağız paylaşır, bu yüzden diş başına ilerleme ile hesaplarsınız:
- vf ilerleme hızı, mm/min cinsinden
- f devir başına ilerleme, mm cinsinden
- fz diş başına ilerleme, mm cinsinden; z kesici ağız sayısı
Esas işleme süresi
Gerçekten talaş kaldırılan süre, yol ve ilerleme hızından bulunur. Yola yaklaşma ve taşma mesafesi de dahildir, frezelemede çoğunlukla ayrıca freze çapı eklenir.
- th esas işleme süresi, min cinsinden
- L ilerleme yolu, mm cinsinden; i paso sayısı
Örnek tornalama
S235'ten Ø 60 mm'lik bir mil, sert metal kesici uçla 80 mm boyunca kaba işlenir. Seçilen değerler vc = 180 m/min ve f = 0,25 mm.
n = 180 · 1000π · 60 ≈ 955 1/min
vf = 0,25 mm · 955 1/min ≈ 239 mm/min
th = 80 mm · 1239 mm/min ≈ 0,33 min ≈ 20 s
Tezgâhın sabit devir kademeleri varsa bir alttaki kademeyi alırsınız. Böylece kesme hızı seçilen değerin altında kalır ve kesici ağız korunur.
Örnek frezeleme
Tam karbür, 4 kesici ağızlı bir parmak freze ile kanal açılır (Ø 12 mm; vc = 160 m/min; fz = 0,05 mm). Kanal 100 mm'lik iş parçası boyunca baştan sona geçer, bu yüzden freze çapı yola dahildir.
n = 160 · 1000π · 12 ≈ 4244 1/min
vf = 0,05 mm · 4 · 4244 1/min ≈ 849 mm/min
th = (100 mm + 12 mm) · 1849 mm/min ≈ 0,132 min ≈ 8 s
Başlangıç için kılavuz değerler
Kesme hızı malzemeye, kesici malzemeye, soğutmaya ve tezgâha bağlıdır. Aşağıdaki aralıklar sert metal için kılavuz değerlerdir. Alt aralıktan başlayın ve yavaş yavaş artırın. Takım üreticisinin verileri her zaman belirleyicidir.
| Malzeme | Tornalama kaba vc | Tornalama ince vc | Parmak freze vc | Parmak freze fz |
|---|---|---|---|---|
| Yapı çeliği, örn. S235 | 180–280 | 220–350 | 150–220 | 0,05–0,10 |
| Paslanmaz çelik, östenitik | 120–190 | 150–230 | 70–120 | 0,03–0,06 |
| Alüminyum dövme alaşımı | 400–800 | 500–1000 | 300–600 | 0,05–0,12 |
vc m/min, fz mm cinsinden.
Tipik hatalar
- 1000 çarpanı unutuldu: Devir sayısı bin kat küçük çıkar.
- Çap yerine yarıçap: Yarıçapla devir sayısı iki kat yüksek çıkar, kesici ağız hemen aşınır.
- Frezelemede kesici ağız sayısı unutuldu: Yalnızca fz · n hesaplayan, dört kesici ağızda ilerlemenin yalnızca dörtte biriyle çalışır ve ağızları kesmek yerine sürtündürür.
- f ve fz karıştırıldı: Frezelemede devir başına ilerleme, diş başına ilerlemenin z katıdır.
- Alın tornalamada yanlış çap alındı: Sabit devirde en büyük çapla hesaplarsınız, aksi halde dışta kesme hızı çok yüksek olur.
- Yaklaşma ve taşma mesafesi olmadan yol: Esas işleme süresi çok kısa tahmin edilir.
Sık sorulan sorular
Neden doğrudan devir sayısıyla hesaplanmaz?
Çünkü kesici ağız devir sayısını değil, kesme hızını „hisseder“. Büyük bir çap, aynı kesme hızı için küçük bir çaptan çok daha düşük bir devir sayısı gerektirir. Bu yüzden kılavuz değerler her zaman vc için verilir.
Geriye doğru da hesaplayabilir miyim?
Evet. Formülü düzenlerseniz örneğin mevcut bir devir sayısından gerçek kesme hızını bulursunuz. Gesello'da bildiğiniz değerleri girmeniz yeterli, eksik olanlar hesaplanır.