



A velocidade de corte diz com que rapidez a aresta passa pelo material. Na máquina, porém, você só consegue ajustar a rotação e o avanço. Aqui você vê como chegar da velocidade de corte à rotação, do avanço por dente ao avanço da mesa e, no fim, ao tempo que o corte leva.
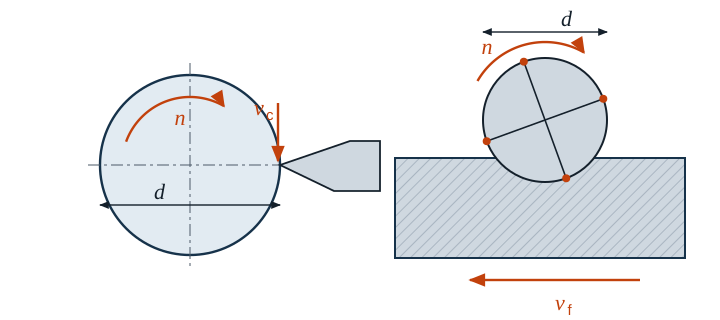
Rotação a partir da velocidade de corte
Em uma volta, um ponto na periferia percorre o caminho π · d. Multiplicado pela rotação, isso dá a velocidade de corte. Como vc é dada em m/min e d em mm, o fator 1000 aparece na fórmula:
- n rotação em 1/min
- vc velocidade de corte em m/min
- d diâmetro em mm (no torneamento, o diâmetro da peça; no fresamento e na furação, o diâmetro da ferramenta)
Velocidade de avanço
No torneamento e na furação, você informa o avanço f por volta. No fresamento, várias arestas dividem o trabalho, por isso você calcula com o avanço por dente:
- vf velocidade de avanço em mm/min
- f avanço por volta em mm
- fz avanço por dente em mm, z número de arestas
Tempo de corte
O tempo em que realmente saem cavacos resulta do percurso e da velocidade de avanço. O percurso inclui também a aproximação e a saída; no fresamento, geralmente ainda o diâmetro da fresa.
- th tempo de corte em min
- L percurso de avanço em mm, i número de passes
Exemplo de torneamento
Um eixo de S235 com Ø 60 mm é desbastado com inserto de metal duro em 80 mm de comprimento. Escolhem-se vc = 180 m/min e f = 0,25 mm.
n = 180 · 1000π · 60 ≈ 955 1/min
vf = 0,25 mm · 955 1/min ≈ 239 mm/min
th = 80 mm · 1239 mm/min ≈ 0,33 min ≈ 20 s
Se a máquina tiver degraus fixos de rotação, use o degrau imediatamente abaixo. Assim a velocidade de corte fica abaixo do valor escolhido, o que poupa a aresta.
Exemplo de fresamento
Um rasgo é fresado com uma fresa de topo de metal duro integral com 4 arestas (Ø 12 mm; vc = 160 m/min; fz = 0,05 mm). O rasgo atravessa todo o comprimento da peça, de 100 mm, por isso o diâmetro da fresa entra no percurso.
n = 160 · 1000π · 12 ≈ 4244 1/min
vf = 0,05 mm · 4 · 4244 1/min ≈ 849 mm/min
th = (100 mm + 12 mm) · 1849 mm/min ≈ 0,132 min ≈ 8 s
Valores de referência para começar
A velocidade de corte depende do material da peça, do material de corte, da refrigeração e da máquina. As faixas a seguir são valores de referência para metal duro. Comece pela parte de baixo da faixa e vá ajustando. O que vale sempre são as indicações do fabricante da ferramenta.
| Material | Desbaste no torno vc | Acabamento no torno vc | Fresa de topo vc | Fresa de topo fz |
|---|---|---|---|---|
| Aço estrutural, p. ex. S235 | 180–280 | 220–350 | 150–220 | 0,05–0,10 |
| Aço inoxidável austenítico | 120–190 | 150–230 | 70–120 | 0,03–0,06 |
| Liga de alumínio trabalhada | 400–800 | 500–1000 | 300–600 | 0,05–0,12 |
vc em m/min, fz em mm.
Erros típicos
- Esquecer o fator 1000 na fórmula: a rotação sai mil vezes menor do que deveria.
- Raio em vez de diâmetro: com o raio, a rotação fica o dobro e a aresta se desgasta na hora.
- Esquecer o número de arestas no fresamento: quem calcula só fz · n trabalha, com quatro arestas, com só um quarto do avanço e faz as arestas esfregarem em vez de cortar.
- f e fz confundidos: no fresamento, o avanço por volta é z vezes o avanço por dente.
- Diâmetro errado no faceamento: com rotação fixa, calcule com o maior diâmetro; senão a velocidade de corte fica alta demais na parte externa.
- Percurso sem aproximação e saída: o tempo de corte é estimado curto demais.
Perguntas frequentes
Por que não se calcula direto com a rotação?
Porque a aresta “sente” a velocidade de corte, não a rotação. Um diâmetro grande precisa de uma rotação bem menor que um pequeno para a mesma velocidade de corte. Por isso os valores de referência são sempre dados para vc.
Dá para calcular ao contrário?
Sim. Rearranjando a fórmula, você obtém, por exemplo, a velocidade de corte real a partir de uma rotação existente. No Gesello, basta digitar os valores que você conhece, e os que faltam são calculados.