



Die Schnittgeschwindigkeit sagt, wie schnell die Schneide durch den Werkstoff läuft. Einstellen kannst du an der Maschine aber nur die Drehzahl und den Vorschub. Hier siehst du, wie du von der Schnittgeschwindigkeit zur Drehzahl kommst, vom Vorschub je Zahn zum Tischvorschub und am Ende zur Zeit, die der Schnitt dauert.
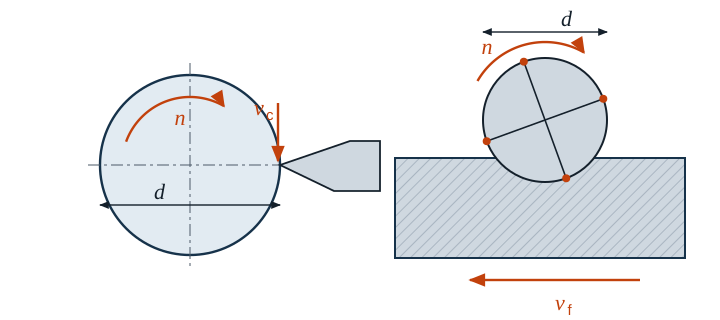
Drehzahl aus der Schnittgeschwindigkeit
Bei einer Umdrehung legt ein Punkt am Umfang den Weg π · d zurück. Mal Drehzahl ergibt das die Schnittgeschwindigkeit. Weil vc in m/min und d in mm angegeben werden, steht der Faktor 1000 in der Formel:
- n Drehzahl in 1/min
- vc Schnittgeschwindigkeit in m/min
- d Durchmesser in mm (beim Drehen der Werkstückdurchmesser, beim Fräsen und Bohren der Werkzeugdurchmesser)
Vorschubgeschwindigkeit
Beim Drehen und Bohren gibst du den Vorschub f je Umdrehung an. Beim Fräsen teilen sich mehrere Schneiden die Arbeit, deshalb rechnest du mit dem Vorschub je Zahn:
- vf Vorschubgeschwindigkeit in mm/min
- f Vorschub je Umdrehung in mm
- fz Vorschub je Zahn in mm, z Anzahl der Schneiden
Hauptnutzungszeit
Die Zeit, in der wirklich Späne fallen, ergibt sich aus dem Weg und der Vorschubgeschwindigkeit. Zum Weg gehören auch An- und Überlauf, beim Fräsen meist zusätzlich der Fräserdurchmesser.
- th Hauptnutzungszeit in min
- L Vorschubweg in mm, i Anzahl der Schnitte
Beispiel Drehen
Eine Welle aus S235 mit Ø 60 mm wird mit einer Hartmetallplatte über 80 mm Länge geschruppt. Gewählt werden vc = 180 m/min und f = 0,25 mm.
n = 180 · 1000π · 60 ≈ 955 1/min
vf = 0,25 mm · 955 1/min ≈ 239 mm/min
th = 80 mm · 1239 mm/min ≈ 0,33 min ≈ 20 s
Hat die Maschine feste Drehzahlstufen, nimmst du die nächstkleinere Stufe. Dann bleibt die Schnittgeschwindigkeit unter dem gewählten Wert, und das schont die Schneide.
Beispiel Fräsen
Eine Nut wird mit einem Schaftfräser aus Vollhartmetall mit 4 Schneiden gefräst (Ø 12 mm; vc = 160 m/min; fz = 0,05 mm). Die Nut läuft über die ganze Werkstücklänge von 100 mm durch, deshalb gehört der Fräserdurchmesser zum Weg.
n = 160 · 1000π · 12 ≈ 4244 1/min
vf = 0,05 mm · 4 · 4244 1/min ≈ 849 mm/min
th = (100 mm + 12 mm) · 1849 mm/min ≈ 0,132 min ≈ 8 s
Richtwerte zum Einstieg
Die Schnittgeschwindigkeit hängt von Werkstoff, Schneidstoff, Kühlung und Maschine ab. Die folgenden Spannen sind Richtwerte für Hartmetall. Beginne im unteren Bereich und taste dich heran. Maßgeblich sind immer die Angaben des Werkzeugherstellers.
| Werkstoff | Drehen schruppen vc | Drehen schlichten vc | Schaftfräser vc | Schaftfräser fz |
|---|---|---|---|---|
| Baustahl, z. B. S235 | 180–280 | 220–350 | 150–220 | 0,05–0,10 |
| Nichtrostender Stahl, austenitisch | 120–190 | 150–230 | 70–120 | 0,03–0,06 |
| Aluminium-Knetlegierung | 400–800 | 500–1000 | 300–600 | 0,05–0,12 |
vc in m/min, fz in mm.
Typische Fehler
- Faktor 1000 vergessen: Die Drehzahl kommt dann tausendmal zu klein heraus.
- Radius statt Durchmesser: Mit dem Radius wird die Drehzahl doppelt so hoch, die Schneide verschleißt sofort.
- Beim Fräsen die Schneidenzahl vergessen: Wer nur fz · n rechnet, fährt bei vier Schneiden nur mit einem Viertel des Vorschubs und lässt die Schneiden reiben statt schneiden.
- f und fz verwechselt: Der Vorschub je Umdrehung ist beim Fräsen z-mal so groß wie der Vorschub je Zahn.
- Beim Plandrehen den falschen Durchmesser genommen: Mit fester Drehzahl rechnest du mit dem größten Durchmesser, sonst ist die Schnittgeschwindigkeit außen zu hoch.
- Weg ohne Anlauf und Überlauf: Die Hauptzeit wird zu kurz geschätzt.
Häufige Fragen
Warum rechnet man nicht direkt mit der Drehzahl?
Weil die Schneide die Schnittgeschwindigkeit „spürt“, nicht die Drehzahl. Ein großer Durchmesser braucht für dieselbe Schnittgeschwindigkeit eine viel kleinere Drehzahl als ein kleiner. Richtwerte gibt es deshalb immer für vc.
Kann ich auch rückwärts rechnen?
Ja. Stellst du die Formel um, bekommst du zum Beispiel aus einer vorhandenen Drehzahl die tatsächliche Schnittgeschwindigkeit. In Gesello trägst du einfach die Werte ein, die du kennst, und die fehlenden werden ausgerechnet.