



De snijsnelheid geeft aan hoe snel de snijkant door het materiaal gaat. Op de machine kun je echter alleen het toerental en de voeding instellen. Hier zie je hoe je van de snijsnelheid naar het toerental komt, van de voeding per tand naar de tafelvoeding en uiteindelijk naar de tijd die de snede duurt.
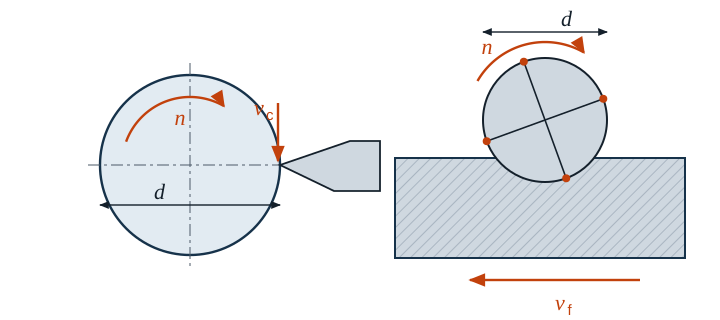
Toerental uit de snijsnelheid
Bij één omwenteling legt een punt op de omtrek de afstand π · d af. Maal het toerental geeft dat de snijsnelheid. Omdat vc in m/min en d in mm wordt opgegeven, staat de factor 1000 in de formule:
- n toerental in 1/min
- vc snijsnelheid in m/min
- d diameter in mm (bij draaien de werkstukdiameter, bij frezen en boren de gereedschapsdiameter)
Voedingssnelheid
Bij draaien en boren geef je de voeding f per omwenteling op. Bij frezen verdelen meerdere snijkanten het werk, daarom reken je met de voeding per tand:
- vf voedingssnelheid in mm/min
- f voeding per omwenteling in mm
- fz voeding per tand in mm, z aantal snijkanten
Hoofdtijd
De tijd waarin echt spanen vallen, volgt uit de weg en de voedingssnelheid. Tot de weg horen ook aanloop en uitloop, bij frezen meestal bovendien de freesdiameter.
- th hoofdtijd in min
- L voedingsweg in mm, i aantal sneden
Voorbeeld draaien
Een as van S235 met Ø 60 mm wordt met een hardmetalen wisselplaat over een lengte van 80 mm voorgedraaid. Gekozen worden vc = 180 m/min en f = 0,25 mm.
n = 180 · 1000π · 60 ≈ 955 1/min
vf = 0,25 mm · 955 1/min ≈ 239 mm/min
th = 80 mm · 1239 mm/min ≈ 0,33 min ≈ 20 s
Heeft de machine vaste toerentaltrappen, neem dan de eerstvolgende lagere trap. Dan blijft de snijsnelheid onder de gekozen waarde, en dat spaart de snijkant.
Voorbeeld frezen
Een sleuf wordt gefreesd met een vingerfrees van massief hardmetaal met 4 snijkanten (Ø 12 mm; vc = 160 m/min; fz = 0,05 mm). De sleuf loopt over de hele werkstuklengte van 100 mm door, daarom hoort de freesdiameter bij de weg.
n = 160 · 1000π · 12 ≈ 4244 1/min
vf = 0,05 mm · 4 · 4244 1/min ≈ 849 mm/min
th = (100 mm + 12 mm) · 1849 mm/min ≈ 0,132 min ≈ 8 s
Richtwaarden om mee te beginnen
De snijsnelheid hangt af van materiaal, snijmateriaal, koeling en machine. De volgende bereiken zijn richtwaarden voor hardmetaal. Begin aan de onderkant van het bereik en werk je stap voor stap omhoog. Bepalend zijn altijd de opgaven van de gereedschapsfabrikant.
| Materiaal | Voordraaien vc | Nadraaien vc | Vingerfrees vc | Vingerfrees fz |
|---|---|---|---|---|
| Constructiestaal, bijv. S235 | 180–280 | 220–350 | 150–220 | 0,05–0,10 |
| Roestvast staal, austenitisch | 120–190 | 150–230 | 70–120 | 0,03–0,06 |
| Aluminium-kneedlegering | 400–800 | 500–1000 | 300–600 | 0,05–0,12 |
vc in m/min, fz in mm.
Typische fouten
- Factor 1000 vergeten: het toerental komt dan duizend keer te klein uit.
- Radius in plaats van diameter: met de radius wordt het toerental twee keer zo hoog en slijt de snijkant meteen.
- Bij frezen het aantal snijkanten vergeten: wie alleen fz · n rekent, rijdt bij vier snijkanten met maar een kwart van de voeding en laat de snijkanten wrijven in plaats van snijden.
- f en fz verwisseld: de voeding per omwenteling is bij frezen z keer zo groot als de voeding per tand.
- Bij vlakdraaien de verkeerde diameter genomen: bij een vast toerental reken je met de grootste diameter, anders is de snijsnelheid aan de buitenkant te hoog.
- Weg zonder aanloop en uitloop: de hoofdtijd wordt te kort geschat.
Veelgestelde vragen
Waarom reken je niet direct met het toerental?
Omdat de snijkant de snijsnelheid “voelt”, niet het toerental. Een grote diameter heeft voor dezelfde snijsnelheid een veel lager toerental nodig dan een kleine. Richtwaarden zijn er daarom altijd voor vc.
Kan ik ook terugrekenen?
Ja. Als je de formule omvormt, krijg je bijvoorbeeld uit een bestaand toerental de werkelijke snijsnelheid. In Gesello vul je gewoon de waarden in die je kent, en de ontbrekende worden uitgerekend.