



A forgácsolási sebesség megmondja, milyen gyorsan halad a forgácsolóél az anyagon. A gépen azonban csak a fordulatszámot és az előtolást tudod beállítani. Itt megnézheted, hogyan jutsz el a forgácsolási sebességtől a fordulatszámig, a fogankénti előtolástól az asztalelőtolásig, és végül ahhoz az időhöz, amíg a fogás tart.
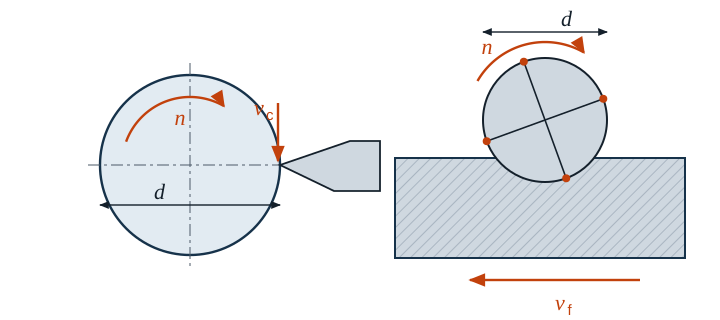
Fordulatszám a forgácsolási sebességből
Egy fordulat alatt a kerület egy pontja π · d utat tesz meg. Ezt a fordulatszámmal megszorozva kapod a forgácsolási sebességet. Mivel a vc-t m/min-ben, a d-t mm-ben adják meg, a képletben az 1000-es tényező szerepel:
- n fordulatszám 1/min-ben
- vc forgácsolási sebesség m/min-ben
- d átmérő mm-ben (esztergálásnál a munkadarab átmérője, marásnál és fúrásnál a szerszám átmérője)
Előtolási sebesség
Esztergálásnál és fúrásnál az f előtolást fordulatonként adod meg. Marásnál több forgácsolóél osztozik a munkán, ezért a fogankénti előtolással számolsz:
- vf előtolási sebesség mm/min-ben
- f fordulatonkénti előtolás mm-ben
- fz fogankénti előtolás mm-ben, z a forgácsolóélek száma
Gépi főidő
Az az idő, amely alatt ténylegesen forgács keletkezik, az útból és az előtolási sebességből adódik. Az úthoz a rá- és túlfutás is hozzátartozik, marásnál többnyire a maróátmérő is.
- th gépi főidő min-ben
- L előtolási út mm-ben, i a fogások száma
Példa: esztergálás
Egy S235-ös, Ø 60 mm-es tengelyt keményfém váltólapkával 80 mm hosszon nagyolsz. A választott értékek: vc = 180 m/min és f = 0,25 mm.
n = 180 · 1000π · 60 ≈ 955 1/min
vf = 0,25 mm · 955 1/min ≈ 239 mm/min
th = 80 mm · 1239 mm/min ≈ 0,33 min ≈ 20 s
Ha a gépnek rögzített fordulatszám-fokozatai vannak, a következő kisebb fokozatot választod. Így a forgácsolási sebesség a választott érték alatt marad, és ez kíméli a forgácsolóélt.
Példa: marás
Egy hornyot 4 élű tömör keményfém szármaróval marsz (Ø 12 mm; vc = 160 m/min; fz = 0,05 mm). A horony a munkadarab teljes, 100 mm-es hosszán végigfut, ezért a maróátmérő is az úthoz tartozik.
n = 160 · 1000π · 12 ≈ 4244 1/min
vf = 0,05 mm · 4 · 4244 1/min ≈ 849 mm/min
th = (100 mm + 12 mm) · 1849 mm/min ≈ 0,132 min ≈ 8 s
Irányértékek kezdéshez
A forgácsolási sebesség az anyagtól, a szerszámanyagtól, a hűtéstől és a géptől függ. Az alábbi tartományok keményfémre vonatkozó irányértékek. Kezdd az alsó tartományban, és fokozatosan közelíts. Mindig a szerszámgyártó adatai a mérvadók.
| Anyag | Nagyolóesztergálás vc | Simítóesztergálás vc | Szármaró vc | Szármaró fz |
|---|---|---|---|---|
| Szerkezeti acél, pl. S235 | 180–280 | 220–350 | 150–220 | 0,05–0,10 |
| Korrózióálló acél, ausztenites | 120–190 | 150–230 | 70–120 | 0,03–0,06 |
| Alakítható alumíniumötvözet | 400–800 | 500–1000 | 300–600 | 0,05–0,12 |
vc m/min-ben, fz mm-ben.
Tipikus hibák
- Elfelejtett 1000-es tényező: ilyenkor a fordulatszám ezerszer kisebbre jön ki.
- Sugár átmérő helyett: a sugárral a fordulatszám kétszer akkora lesz, a forgácsolóél azonnal elkopik.
- Marásnál elfelejtett élszám: aki csak fz · n-nel számol, négy élnél az előtolásnak csak a negyedével dolgozik, és az élek dörzsölnek ahelyett, hogy forgácsolnának.
- Az f és az fz összekeverve: marásnál a fordulatonkénti előtolás z-szer akkora, mint a fogankénti előtolás.
- Homlokesztergálásnál rossz átmérővel számoltál: rögzített fordulatszámnál a legnagyobb átmérővel számolj, különben kívül túl nagy a forgácsolási sebesség.
- Út rá- és túlfutás nélkül: a gépi főidőt túl rövidre becsülöd.
Gyakori kérdések
Miért nem számolunk közvetlenül a fordulatszámmal?
Mert a forgácsolóél a forgácsolási sebességet „érzi”, nem a fordulatszámot. Egy nagy átmérőnek ugyanakkora forgácsolási sebességhez sokkal kisebb fordulatszám kell, mint egy kicsinek. Ezért az irányértékeket mindig vc-re adják meg.
Visszafelé is számolhatok?
Igen. Ha átrendezed a képletet, például egy meglévő fordulatszámból megkapod a tényleges forgácsolási sebességet. A Gesellóban egyszerűen beírod az ismert értékeket, a hiányzókat pedig kiszámolja.