



Řezná rychlost udává, jak rychle se břit pohybuje materiálem. Na stroji ale můžete nastavit jen otáčky a posuv. Zde uvidíte, jak se od řezné rychlosti dostanete k otáčkám, od posuvu na zub k posuvu stolu a nakonec k času, který řez trvá.
Otáčky z řezné rychlosti
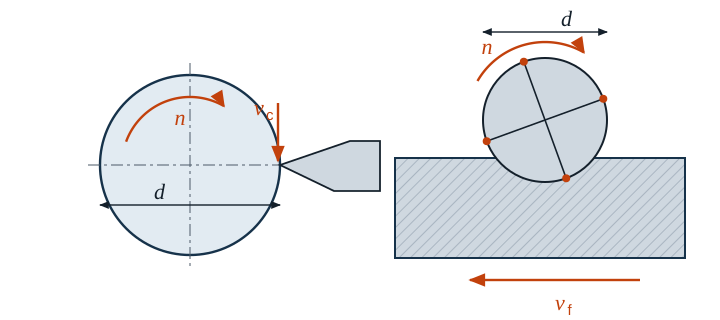
Za jednu otáčku urazí bod na obvodu dráhu π · d. Vynásobeno otáčkami to dává řeznou rychlost. Protože se vc udává v m/min a d v mm, je ve vzorci činitel 1000:
- n otáčky v 1/min
- vc řezná rychlost v m/min
- d průměr v mm (při soustružení průměr obrobku, při frézování a vrtání průměr nástroje)
Rychlost posuvu
Při soustružení a vrtání zadáváte posuv f na otáčku. Při frézování se o práci dělí několik břitů, proto počítáte s posuvem na zub:
- vf rychlost posuvu v mm/min
- f posuv na otáčku v mm
- fz posuv na zub v mm, z počet břitů
Strojní čas
Čas, kdy opravdu odcházejí třísky, vyplývá z dráhy a rychlosti posuvu. K dráze patří i náběh a přeběh, při frézování obvykle navíc průměr frézy.
- th strojní čas v min
- L dráha posuvu v mm, i počet řezů
Příklad soustružení
Hřídel z S235 o Ø 60 mm se hrubuje destičkou ze slinutého karbidu na délce 80 mm. Zvoleno je vc = 180 m/min a f = 0,25 mm.
n = 180 · 1000π · 60 ≈ 955 1/min
vf = 0,25 mm · 955 1/min ≈ 239 mm/min
th = 80 mm · 1239 mm/min ≈ 0,33 min ≈ 20 s
Má-li stroj pevné stupně otáček, zvolte nejbližší nižší stupeň. Řezná rychlost pak zůstane pod zvolenou hodnotou, což šetří břit.
Příklad frézování
Drážka se frézuje stopkovou frézou z celistvého slinutého karbidu se 4 břity (Ø 12 mm; vc = 160 m/min; fz = 0,05 mm). Drážka prochází po celé délce obrobku 100 mm, proto k dráze patří i průměr frézy.
n = 160 · 1000π · 12 ≈ 4244 1/min
vf = 0,05 mm · 4 · 4244 1/min ≈ 849 mm/min
th = (100 mm + 12 mm) · 1849 mm/min ≈ 0,132 min ≈ 8 s
Orientační hodnoty pro začátek
Řezná rychlost závisí na materiálu, řezném materiálu, chlazení a stroji. Následující rozsahy jsou orientační hodnoty pro slinutý karbid. Začněte na spodní hranici a postupně hodnoty zvyšujte. Rozhodující jsou vždy údaje výrobce nástroje.
| Materiál | Soustružení nahrubo vc | Soustružení načisto vc | Stopková fréza vc | Stopková fréza fz |
|---|---|---|---|---|
| Konstrukční ocel, např. S235 | 180–280 | 220–350 | 150–220 | 0,05–0,10 |
| Korozivzdorná ocel, austenitická | 120–190 | 150–230 | 70–120 | 0,03–0,06 |
| Tvářená slitina hliníku | 400–800 | 500–1000 | 300–600 | 0,05–0,12 |
vc v m/min, fz v mm.
Typické chyby
- Zapomenutý činitel 1000: otáčky pak vyjdou tisíckrát menší.
- Poloměr místo průměru: s poloměrem vyjdou otáčky dvakrát vyšší a břit se okamžitě opotřebuje.
- Při frézování zapomenutý počet břitů: kdo počítá jen fz · n, jede při čtyřech břitech jen se čtvrtinou posuvu a břity místo řezání jen třou.
- Záměna f a fz: posuv na otáčku je při frézování z-krát větší než posuv na zub.
- Nesprávný průměr při čelním soustružení: při pevných otáčkách počítejte s největším průměrem, jinak je řezná rychlost na vnějším průměru příliš vysoká.
- Dráha bez náběhu a přeběhu: strojní čas se odhadne příliš krátký.
Časté dotazy
Proč se nepočítá přímo s otáčkami?
Protože břit „cítí“ řeznou rychlost, ne otáčky. Velký průměr potřebuje pro stejnou řeznou rychlost mnohem nižší otáčky než malý. Orientační hodnoty se proto vždy udávají pro vc.
Mohu počítat i zpětně?
Ano. Když vzorec upravíte, získáte například z nastavených otáček skutečnou řeznou rychlost. V aplikaci Gesello jednoduše zadáte hodnoty, které znáte, a chybějící se dopočítají.