



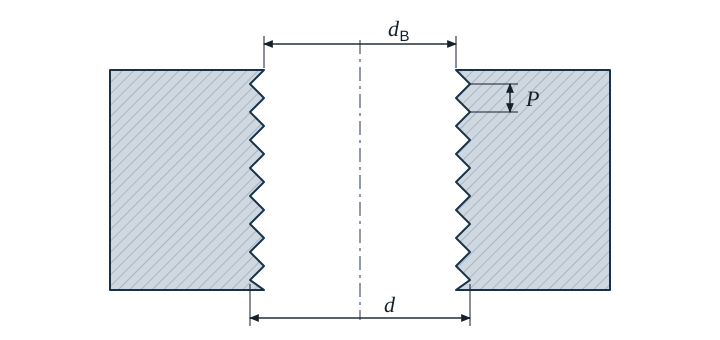
Než se vnitřní závit vyřeže nebo vytvoří tvářením, musí být správná díra pro závit. Je-li příliš malá, závitník se zasekne nebo ulomí. Je-li příliš velká, chybí závitům vrcholy a šroub drží méně. Pomocí jednoduchého vzorce najdete správný vrták pro každý metrický závit – i pro jemné závity, které nenajdete v žádné zkrácené tabulce.
Orientační vzorec pro řezání závitů
- dB průměr díry pro závit (průměr vrtáku) v mm
- d jmenovitý průměr závitu v mm
- P stoupání v mm
Výsledek zaokrouhlete na vrták, který se dá koupit. Do 4 mm jsou obvyklé vrtáky odstupňované po 0,05 mm, nad tím po 0,1 mm. Leží-li hodnota přesně mezi dvěma stupni, fungují oba sousední vrtáky. Obvyklé jsou 6,8 mm pro M8 (vypočteno 6,75 mm) a 10,2 mm pro M12 (vypočteno 10,25 mm).
Příklad M10
Příklad
Závit M10 se má vyřezat závitníkem. Hrubé stoupání M10 je 1,5 mm.
dB = 10 mm − 1,5 mm = 8,5 mm
Vrtá se vrtákem 8,5 mm. Potom se díra zahloubí pod úhlem 90° asi na 10 mm, aby závitník nasadil rovně a na okraji se nevytvořil otřep.
Tabulka pro metrické závity s hrubým stoupáním
Tvářecí závitníky neřežou, ale vtlačují materiál do tvaru závitu. Proto potřebují větší předvrtanou díru. Hodnoty pro tváření jsou orientační, přednost mají údaje výrobce nástroje.
| Závity | Stoupání P | Díra pro závit – řezání | Předvrtání – tváření (orientační hodnota) | Zahloubení asi na |
|---|---|---|---|---|
| M3 | 0,5 | 2,5 | 2,8 | 3,0 |
| M4 | 0,7 | 3,3 | 3,7 | 4,0 |
| M5 | 0,8 | 4,2 | 4,6 | 5,0 |
| M6 | 1 | 5,0 | 5,6 | 6,0 |
| M8 | 1,25 | 6,8 | 7,4 | 8,0 |
| M10 | 1,5 | 8,5 | 9,3 | 10,0 |
| M12 | 1,75 | 10,2 | 11,2 | 12,0 |
| M16 | 2 | 14,0 | 15,1 | 16,0 |
| M20 | 2,5 | 17,5 | 18,9 | 20,0 |
| M24 | 3 | 21,0 | 22,7 | 24,0 |
Všechny rozměry v mm. Pro tváření počítá Gesello s orientační hodnotou d − 0,45 · P a zaokrouhluje na 0,1 mm.
Jemné závity: rozdíl dělá stoupání
U jemných závitů je stoupání uvedeno v označení, například M10 × 1. Právě toto stoupání patří do vzorce, ne hrubé stoupání.
| Závity | Díra pro závit – řezání | Předvrtání – tváření (orientační hodnota) |
|---|---|---|
| M8 × 1 | 7,0 | 7,6 |
| M10 × 1 | 9,0 | 9,6 |
| M10 × 1,25 | 8,8 | 9,4 |
| M12 × 1,5 | 10,5 | 11,3 |
| M16 × 1,5 | 14,5 | 15,3 |
Jak hluboká musí být slepá díra?
Závitník má vpředu náběh, který ještě nevytváří plný závit. K tomu se přidává špička vrtáku. Hloubka vrtání se proto skládá ze tří částí: z využitelné délky závitu, z výběhu pro náběh a ze špičky vrtáku. Při vrcholovém úhlu 118° je špička dlouhá asi 0,3 · dB. Kolik výběhu potřebujete, závisí na stoupání a tvaru náběhu – Gesello vám spočítá hloubku vrtání podle stoupání.
Typické chyby
- Hrubé stoupání u jemného závitu: závit M10 × 1 potřebuje 9,0 mm, ne 8,5 mm.
- Záměna díry pro tváření a pro řezání: tvářecí závitník v příliš malé díře se velmi rychle zlomí.
- Bez zahloubení: první závit se vytrhne a závitník nasadí šikmo.
- Příliš mělká slepá díra: náběh a špička vrtáku zapomenuty, závitník narazí na dno.
- Chybný převod palcových závitů: u UNC a UNF se stoupání udává v počtu závitů na palec. Stoupání v mm je 25,4 děleno počtem závitů.
Časté dotazy
Proč funguje d − P, i když je malý průměr menší?
Díra pro závit je záměrně o něco větší než normalizovaný malý průměr vnitřního závitu. Závit tak nese téměř stejně dobře, ale závitník jde lehčeji a méně často se zlomí.
Platí vzorec i pro Whitworthovy nebo trubkové závity?
Ne. Orientační vzorec je určen pro závity s úhlem profilu 60°, tedy metrické závity ISO a obdobně UNC a UNF. Whitworthovy a trubkové závity mají úhel profilu 55° a vlastní hodnoty díry pro závit.