



Innan en invändig gänga skärs eller formas måste förborrningshålet stämma. Är det för litet kärvar gängtappen eller går av. Är det för stort saknar gängorna toppar och skruven håller sämre. Med en enkel formel hittar du rätt borr för varje metrisk gänga – även för fingängor som inte finns i någon kort tabell.
Tumregeln för gängskärning
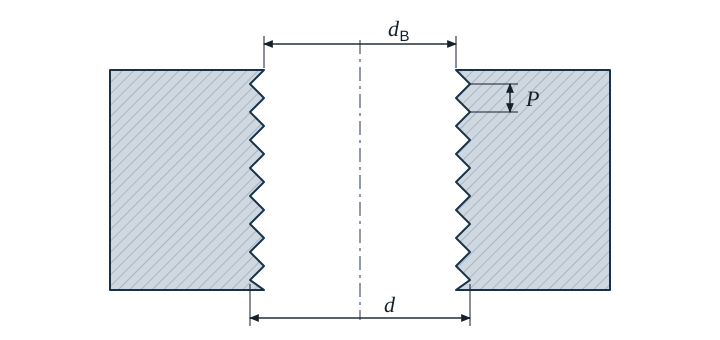
- dB förborrningsdiameter (borrdiameter) i mm
- d gängans nominella diameter i mm
- P stigning i mm
Resultatet avrundar du till en borr som går att köpa. Upp till 4 mm finns borrar oftast i steg om 0,05 mm, därovanför i steg om 0,1 mm. Ligger värdet exakt mellan två steg fungerar båda närliggande borrar. Vanligt är 6,8 mm för M8 (beräknat 6,75 mm) och 10,2 mm för M12 (beräknat 10,25 mm).
Exempel M10
Exempel
En M10-gänga ska skäras med gängtapp. Den grova stigningen för M10 är 1,5 mm.
dB = 10 mm − 1,5 mm = 8,5 mm
Borra med 8,5 mm. Försänk sedan med 90° till cirka 10 mm så att gängtappen börjar rakt och ingen grad trycks upp vid kanten.
Tabell för metriska grovgängor
Gängformare skär inte, de pressar materialet till gängformen. Därför behöver de ett större förborrningshål. Värdena för formning är riktvärden, verktygstillverkarens uppgift har företräde.
| Gängor | Stigning P | Förborrning gängskärning | Förborrning gängformning (riktvärde) | Försänk till cirka |
|---|---|---|---|---|
| M3 | 0,5 | 2,5 | 2,8 | 3,0 |
| M4 | 0,7 | 3,3 | 3,7 | 4,0 |
| M5 | 0,8 | 4,2 | 4,6 | 5,0 |
| M6 | 1 | 5,0 | 5,6 | 6,0 |
| M8 | 1,25 | 6,8 | 7,4 | 8,0 |
| M10 | 1,5 | 8,5 | 9,3 | 10,0 |
| M12 | 1,75 | 10,2 | 11,2 | 12,0 |
| M16 | 2 | 14,0 | 15,1 | 16,0 |
| M20 | 2,5 | 17,5 | 18,9 | 20,0 |
| M24 | 3 | 21,0 | 22,7 | 24,0 |
Alla mått i mm. För formning räknar Gesello med riktvärdet d − 0,45 · P och avrundar till 0,1 mm.
Fingänga: stigningen gör skillnaden
För fingängor står stigningen i beteckningen, till exempel M10 × 1. Det är just den stigningen som ska in i formeln, inte den grova stigningen.
| Gängor | Förborrning gängskärning | Förborrning gängformning (riktvärde) |
|---|---|---|
| M8 × 1 | 7,0 | 7,6 |
| M10 × 1 | 9,0 | 9,6 |
| M10 × 1,25 | 8,8 | 9,4 |
| M12 × 1,5 | 10,5 | 11,3 |
| M16 × 1,5 | 14,5 | 15,3 |
Hur djupt måste bottenhålet vara?
En gängtapp har framtill en anskärning som ännu inte skapar full gänga. Till det kommer borrspetsen. Borrdjupet består därför av tre delar: den användbara gänglängden, utloppet för anskärningen och borrens spets. Vid 118° spetsvinkel är spetsen ungefär 0,3 · dB lång. Hur mycket utlopp du behöver beror på stigningen och anskärningsformen – Gesello räknar ut borrdjupet anpassat till stigningen.
Typiska misstag
- Grov stigning använd för fingänga: en M10 × 1-gänga behöver 9,0 mm, inte 8,5 mm.
- Formarhål och skärhål förväxlade: en gängformare i ett för litet hål går av mycket snabbt.
- Inte försänkt: den första gängan rivs ut och gängtappen börjar snett.
- Bottenhålet för grunt: anskärning och borrspets bortglömda, gängtappen slår i botten.
- Tumgänga felaktigt omräknad: för UNC och UNF anges stigningen i gängor per tum. Stigningen i mm är 25,4 delat med antalet gängor per tum.
Vanliga frågor
Varför fungerar d − P fast kärndiametern är mindre?
Förborrningshålet är medvetet lite större än den standardiserade kärndiametern för den invändiga gängan. Gängan bär då nästan lika bra, men gängtappen löper lättare och bryts mer sällan.
Gäller formeln även för Whitworth- eller rörgängor?
Nej. Tumregeln är avsedd för gängor med 60° flankvinkel, alltså metriska ISO-gängor och på motsvarande sätt UNC och UNF. Whitworth- och rörgängor har 55° flankvinkel och egna värden för förborrningshål.