



Mielőtt belső menetet metszel vagy formázol, a menetfúrás előtti furatnak rendben kell lennie. Ha túl kicsi, a menetfúró beszorul vagy eltörik. Ha túl nagy, a menetekről hiányoznak a csúcsok, és a csavar kevésbé tart. Egy egyszerű képlettel bármelyik metrikus menethez megtalálod a megfelelő fúrót – azokhoz a finommenetekhez is, amelyek egyetlen rövid táblázatban sincsenek benne.
Ökölszabály menetfúráshoz
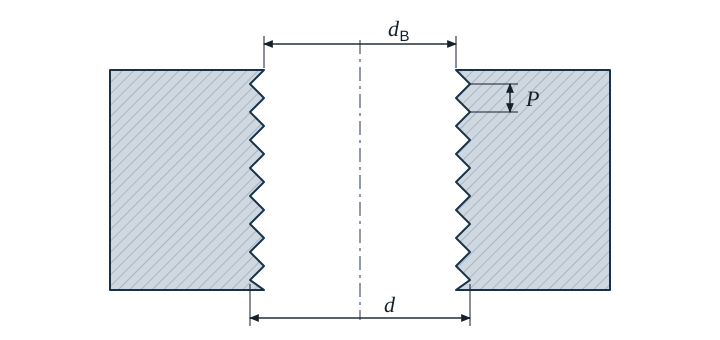
- dB a menetfúrás előtti furat átmérője (fúróátmérő) mm-ben
- d a menet névleges átmérője mm-ben
- P menetemelkedés mm-ben
Az eredményt egy kapható fúróméretre kerekíted. 4 mm-ig a fúrók általában 0,05 mm-es lépcsőkben kaphatók, fölötte 0,1 mm-es lépcsőkben. Ha az érték pontosan két lépcső közé esik, mindkét szomszédos fúró megfelel. Szokásos a 6,8 mm M8-hoz (számítva 6,75 mm) és a 10,2 mm M12-höz (számítva 10,25 mm).
Példa: M10
Példa
Egy M10-es menetet menetfúróval kell elkészíteni. Az M10 normál menetemelkedése 1,5 mm.
dB = 10 mm − 1,5 mm = 8,5 mm
8,5 mm-es fúróval fúrsz. Utána 90°-os süllyesztővel kb. 10 mm-re süllyeszted a furatot, hogy a menetfúró egyenesen induljon, és a peremen ne képződjön sorja.
Táblázat metrikus normál menetekhez
A menetformázók nem forgácsolnak, hanem a menet alakjába nyomják az anyagot. Ezért nagyobb előfurat kell nekik. A formázási értékek irányértékek, a szerszámgyártó adatai az elsődlegesek.
| Menetek | Menetemelkedés P | Furat menetfúráshoz | Előfurat menetformázáshoz (irányérték) | Süllyesztési átmérő kb. |
|---|---|---|---|---|
| M3 | 0,5 | 2,5 | 2,8 | 3,0 |
| M4 | 0,7 | 3,3 | 3,7 | 4,0 |
| M5 | 0,8 | 4,2 | 4,6 | 5,0 |
| M6 | 1 | 5,0 | 5,6 | 6,0 |
| M8 | 1,25 | 6,8 | 7,4 | 8,0 |
| M10 | 1,5 | 8,5 | 9,3 | 10,0 |
| M12 | 1,75 | 10,2 | 11,2 | 12,0 |
| M16 | 2 | 14,0 | 15,1 | 16,0 |
| M20 | 2,5 | 17,5 | 18,9 | 20,0 |
| M24 | 3 | 21,0 | 22,7 | 24,0 |
Minden méret mm-ben. Menetformázáshoz a Gesello a d − 0,45 · P irányértékkel számol, és 0,1 mm-re kerekít.
Finommenet: a menetemelkedés a döntő
Finommeneteknél a menetemelkedés szerepel a jelölésben, például M10 × 1. Pontosan ez a menetemelkedés kerül a képletbe, nem a normál menetemelkedés.
| Menetek | Furat menetfúráshoz | Előfurat menetformázáshoz (irányérték) |
|---|---|---|
| M8 × 1 | 7,0 | 7,6 |
| M10 × 1 | 9,0 | 9,6 |
| M10 × 1,25 | 8,8 | 9,4 |
| M12 × 1,5 | 10,5 | 11,3 |
| M16 × 1,5 | 14,5 | 15,3 |
Milyen mély legyen a zsákfurat?
A menetfúró elején rávágás van, amely még nem hoz létre teljes menetet. Ehhez jön még a fúró csúcsa. A furatmélység ezért három részből áll: a hasznos menethosszból, a rávágás kifutásából és a fúró csúcsából. 118°-os csúcsszögnél a csúcs kb. 0,3 · dB hosszú. Hogy mennyi kifutás kell, az a menetemelkedéstől és a rávágás alakjától függ – a Gesello a menetemelkedéshez illő furatmélységet számolja ki neked.
Tipikus hibák
- Finommenetnél a normál menetemelkedéssel számoltál: egy M10 × 1-es menethez 9,0 mm kell, nem 8,5 mm.
- A menetformázó és a menetfúró furata összekeverve: a túl kicsi furatba hajtott menetformázó nagyon hamar eltörik.
- Nincs süllyesztve: az első menet kiszakad, a menetfúró ferdén indul.
- Túl sekély zsákfurat: a rávágás és a fúrócsúcs kimaradt a számításból, a menetfúró nekiütközik a furat aljának.
- Hibásan átszámított colos menet: UNC- és UNF-menetnél a menetemelkedést colonkénti menetszámban adják meg. A menetemelkedés mm-ben 25,4 osztva a menetszámmal.
Gyakori kérdések
Miért működik a d − P, holott a magátmérő kisebb?
A menetfúrás előtti furat szándékosan valamivel nagyobb, mint a belső menet szabványos magátmérője. Így a menet majdnem ugyanolyan jól hordoz, a menetfúró viszont könnyebben fut és ritkábban törik.
Érvényes a képlet Whitworth- vagy csőmenetekre is?
Nem. Az ökölszabály 60°-os profilszögű menetekhez készült, vagyis metrikus ISO-menetekhez, és értelemszerűen UNC- és UNF-menetekhez. A Whitworth- és a csőmenetek profilszöge 55°, és saját furatértékeik vannak.