



Avant de tailler ou de refouler un taraudage, l’avant-trou doit être juste. Trop petit, le taraud coince ou casse. Trop grand, les filets n’ont plus de sommets et la vis tient moins bien. Avec une petite formule, vous trouvez le bon foret pour tout filetage métrique – y compris les filetages à pas fin qui ne figurent dans aucun tableau abrégé.
La règle pratique pour le taraudage
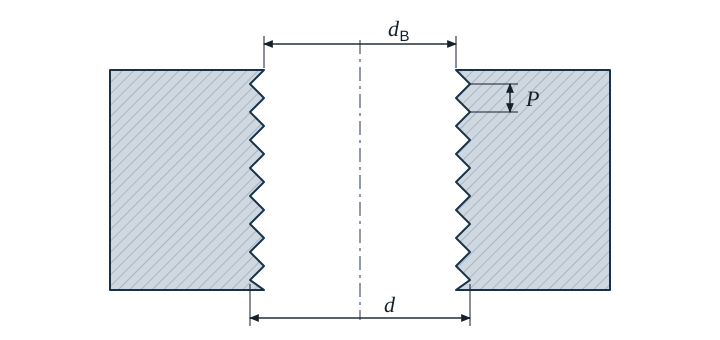
- dB diamètre de l’avant-trou (diamètre du foret) en mm
- d diamètre nominal du filetage en mm
- P pas en mm
Arrondissez le résultat à un foret disponible dans le commerce. Jusqu’à 4 mm, les forets existent généralement par pas de 0,05 mm, au-delà par pas de 0,1 mm. Si la valeur tombe exactement entre deux pas, les deux forets voisins conviennent. On utilise couramment 6,8 mm pour M8 (calcul : 6,75 mm) et 10,2 mm pour M12 (calcul : 10,25 mm).
Exemple : M10
Exemple
Un filetage M10 doit être taillé au taraud. Le pas normal de M10 est de 1,5 mm.
dB = 10 mm − 1,5 mm = 8,5 mm
On perce à 8,5 mm. On chanfreine ensuite à 90° sur environ 10 mm, pour que le taraud attaque droit et qu’aucune bavure ne se forme au bord.
Tableau des filetages métriques à pas normal
Les tarauds à refouler ne coupent pas, ils repoussent la matière dans la forme du filet. Ils ont donc besoin d’un avant-trou plus grand. Les valeurs pour le refoulement sont des valeurs indicatives ; les données du fabricant de l’outil priment.
| Filetages | Pas P | Avant-trou taraudage par coupe | Avant-trou refoulement (valeur indicative) | Chanfreiner à environ |
|---|---|---|---|---|
| M3 | 0,5 | 2,5 | 2,8 | 3,0 |
| M4 | 0,7 | 3,3 | 3,7 | 4,0 |
| M5 | 0,8 | 4,2 | 4,6 | 5,0 |
| M6 | 1 | 5,0 | 5,6 | 6,0 |
| M8 | 1,25 | 6,8 | 7,4 | 8,0 |
| M10 | 1,5 | 8,5 | 9,3 | 10,0 |
| M12 | 1,75 | 10,2 | 11,2 | 12,0 |
| M16 | 2 | 14,0 | 15,1 | 16,0 |
| M20 | 2,5 | 17,5 | 18,9 | 20,0 |
| M24 | 3 | 21,0 | 22,7 | 24,0 |
Toutes les cotes en mm. Pour le refoulement, Gesello calcule avec la valeur indicative d − 0,45 · P et arrondit à 0,1 mm.
Filetages à pas fin : le pas fait la différence
Pour les filetages à pas fin, le pas figure dans la désignation, par exemple M10 × 1. C’est précisément ce pas qui entre dans la formule, et non le pas normal.
| Filetages | Avant-trou taraudage par coupe | Avant-trou refoulement (valeur indicative) |
|---|---|---|
| M8 × 1 | 7,0 | 7,6 |
| M10 × 1 | 9,0 | 9,6 |
| M10 × 1,25 | 8,8 | 9,4 |
| M12 × 1,5 | 10,5 | 11,3 |
| M16 × 1,5 | 14,5 | 15,3 |
Quelle profondeur pour le trou borgne ?
Un taraud possède à l’avant une entrée qui ne produit pas encore de filet complet. S’y ajoute la pointe du foret. La profondeur de perçage se compose donc de trois parties : la longueur de filetage utile, la sortie pour l’entrée et la pointe du foret. Avec un angle de pointe de 118°, la pointe mesure environ 0,3 · dB. La sortie nécessaire dépend du pas et de la forme d’entrée – Gesello vous calcule la profondeur de perçage adaptée au pas.
Erreurs fréquentes
- Pas normal utilisé pour un filetage à pas fin : un filetage M10 × 1 nécessite 9,0 mm, et non 8,5 mm.
- Trou de refoulement et trou de coupe confondus : un taraud à refouler dans un trou trop petit casse très vite.
- Pas de chanfrein : le premier filet est arraché, le taraud attaque de travers.
- Trou borgne trop peu profond : entrée et pointe du foret oubliées, le taraud bute au fond.
- Filetages en pouces mal convertis : pour UNC et UNF, le pas est indiqué en filets par pouce. Le pas en mm vaut 25,4 divisé par le nombre de filets.
Questions fréquentes
Pourquoi d − P fonctionne-t-il alors que le diamètre à fond de filet est plus petit ?
L’avant-trou est volontairement un peu plus grand que le diamètre à fond de filet normalisé du taraudage. Le filet porte presque aussi bien, mais le taraud travaille plus facilement et casse moins souvent.
La formule vaut-elle aussi pour les filetages Whitworth ou gaz ?
Non. La règle pratique est prévue pour les filetages à angle de flanc de 60°, c’est-à-dire les filetages métriques ISO et, par analogie, UNC et UNF. Les filetages Whitworth et gaz ont un angle de flanc de 55° et leurs propres valeurs d’avant-trou.