



Une bride comporte six trous sur Ø 80 mm. Sur la machine CNC ou au traçage, il vous faut les coordonnées X et Y de chaque trou. Avec le sinus et le cosinus, vous les calculez en quelques étapes – à condition de maîtriser l’angle de départ, le sens de rotation et les signes.
Angle de division
Si les trous sont répartis régulièrement sur tout le cercle, on divise le cercle complet par le nombre de trous :
- n nombre de trous
- Δφ angle de division entre deux trous
- φ0 angle de départ du premier trou
- φi angle du trou numéro i
Comme d’usage en commande numérique, les angles se comptent à partir de l’axe X positif, dans le sens antihoraire.
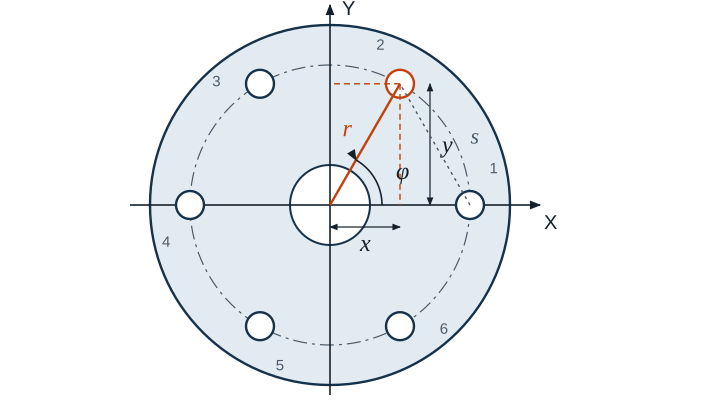
Coordonnées de chaque trou
Ici, r est le rayon du cercle de perçage, soit la moitié de son diamètre. Si l’origine n’est pas au centre mais, par exemple, à un coin de la pièce, ajoutez les coordonnées du centre.
Exemple
Un cercle de perçage comporte 6 trous sur Ø 80 mm, le premier à 0°. Le rayon vaut 40 mm et l’angle de division 360° / 6 = 60°.
x2 = 40 mm · cos 60° = 20 mm y2 = 40 mm · sin 60° ≈ 34,641 mm
| Alésage | Angle | X en mm | Y en mm |
|---|---|---|---|
| 1 | 0° | 40 | 0 |
| 2 | 60° | 20 | 34,641 |
| 3 | 120° | −20 | 34,641 |
| 4 | 180° | −40 | 0 |
| 5 | 240° | −20 | −34,641 |
| 6 | 300° | 20 | −34,641 |
Les signes découlent automatiquement du sinus et du cosinus, tant que la calculatrice est réglée en degrés (DEG).
Quand le premier trou est en haut
Avec cinq trous sur Ø 100 mm, le premier se trouve souvent en haut, donc à 90°. L’angle de division vaut 72°.
| Alésage | Angle | X en mm | Y en mm |
|---|---|---|---|
| 1 | 90° | 0 | 50 |
| 2 | 162° | −47,553 | 15,451 |
| 3 | 234° | −29,389 | −40,451 |
| 4 | 306° | 29,389 | −40,451 |
| 5 | 378° = 18° | 47,553 | 15,451 |
Distance entre deux trous
Pour contrôler au pied à coulisse, il vous faut la distance en ligne droite entre deux trous voisins, c’est-à-dire la corde :
Pour Ø 80 mm avec 6 trous, cela donne 80 mm · sin 30° = 40 mm ; pour Ø 100 mm avec 5 trous, 100 mm · sin 36° ≈ 58,779 mm.
Sur la machine CNC
De nombreuses commandes disposent d’un cycle de cercle de perçage. Vous indiquez le centre, le rayon, l’angle de départ, l’angle de division et le nombre de trous, et la commande calcule elle-même les positions. Savoir calculer les coordonnées à la main reste utile : pour vérifier la simulation, pour le traçage et pour les machines sans ce cycle.
Erreurs fréquentes
- Diamètre utilisé au lieu du rayon : toutes les coordonnées sont deux fois trop grandes.
- Sinus et cosinus inversés : la coordonnée X va avec le cosinus, la coordonnée Y avec le sinus, lorsqu’on compte à partir de l’axe X.
- Calculatrice en radians : cos 60 donne alors −0,95 au lieu de 0,5.
- Angle de départ compté à partir de l’axe Y : la figure est tournée de 90°.
- Centre oublié : si l’origine est au coin, les coordonnées du centre manquent pour tous les trous.
- Arc de cercle calculé comme un cercle complet : si les trous ne sont répartis que sur un arc, c’est l’angle indiqué qui s’applique, et non 360° / n.