



Egy karimán hat furat van egy Ø 80 mm-es körön. A CNC-gépen vagy előrajzoláskor minden furathoz kell az X- és az Y-koordináta. Szinusszal és koszinusszal néhány lépésben kiszámolod őket – ha a kezdőszöget, a forgásirányt és az előjeleket kézben tartod.
Osztásszög
Ha a furatok egyenletesen oszlanak el a teljes körön, a teljes kört elosztod a furatok számával:
- n a furatok száma
- Δφ osztásszög két furat között
- φ0 az első furat kezdőszöge
- φi az i. számú furat szöge
A szöget – ahogy a CNC-technikában szokásos – a pozitív X tengelytől az óramutató járásával ellentétes irányban mérjük.
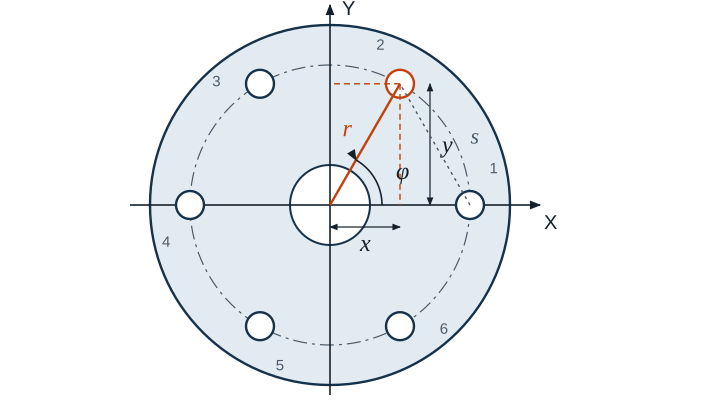
Az egyes furatok koordinátái
Itt r a furatkör sugara, vagyis a furatkör átmérőjének fele. Ha a nullpont nem a középpontban, hanem például a munkadarab egyik sarkán van, hozzáadod a középpont koordinátáit.
Példa
Egy Ø 80 mm-es furatkörön 6 furat van, az első 0°-nál. A sugár 40 mm, az osztásszög 360° / 6 = 60°.
x2 = 40 mm · cos 60° = 20 mm y2 = 40 mm · sin 60° ≈ 34,641 mm
| Furat | Szög | X mm-ben | Y mm-ben |
|---|---|---|---|
| 1 | 0° | 40 | 0 |
| 2 | 60° | 20 | 34,641 |
| 3 | 120° | −20 | 34,641 |
| 4 | 180° | −40 | 0 |
| 5 | 240° | −20 | −34,641 |
| 6 | 300° | 20 | −34,641 |
Az előjelek maguktól adódnak a szinuszból és a koszinuszból, ha a számológép fok (DEG) üzemmódban van.
Ha az első furat felül van
Ha egy Ø 100 mm-es körön öt furat van, az első gyakran felül, vagyis 90°-nál helyezkedik el. Az osztásszög 72°.
| Furat | Szög | X mm-ben | Y mm-ben |
|---|---|---|---|
| 1 | 90° | 0 | 50 |
| 2 | 162° | −47,553 | 15,451 |
| 3 | 234° | −29,389 | −40,451 |
| 4 | 306° | 29,389 | −40,451 |
| 5 | 378° = 18° | 47,553 | 15,451 |
Két furat közötti távolság
A tolómérős ellenőrzéshez két szomszédos furat egyenes vonalú távolságára, a húrra van szükséged:
Ø 80 mm-nél és 6 furatnál ez 80 mm · sin 30° = 40 mm, Ø 100 mm-nél és 5 furatnál 100 mm · sin 36° ≈ 58,779 mm.
A CNC-gépen
Sok vezérlésnek van furatkör-ciklusa. Megadod a középpontot, a sugarat, a kezdőszöget, az osztásszöget és a furatok számát, a vezérlés pedig maga számolja ki a pozíciókat. A koordináták kézi kiszámítása mégis megéri: a szimuláció ellenőrzéséhez, az előrajzoláshoz és a ciklus nélküli gépekhez.
Tipikus hibák
- Sugár helyett átmérő beírva: Minden koordináta kétszer akkora lesz.
- Felcserélt szinusz és koszinusz: Ha az X tengelytől mérsz, az X-koordinátához a koszinusz, az Y-koordinátához a szinusz tartozik.
- Számológép radián üzemmódban: A cos 60 ekkor 0,5 helyett −0,95-öt ad.
- Kezdőszög az Y tengelytől mérve: A furatkép 90°-kal elfordul.
- Elfelejtett középpont: Ha a nullpont a sarokban van, minden furatnál hiányoznak a középpont koordinátái.
- Részkör teljes körként számolva: Ha a furatok csak egy köríven helyezkednek el, a megadott szög érvényes, nem 360° / n.