



Egy kúpot gyorsan megrajzolsz, de az esztergán tudnod kell, hány fokkal fordítsd el a felsőszánt. Itt megnézheted, hogyan számolod ki a rajz méreteiből a kúposságot és a beállítási szöget, és mikor alkalmasabb a felsőszán helyett a szegnyereg.
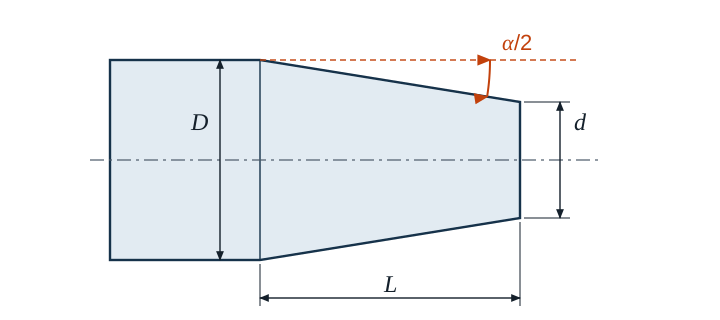
Kúposság
A kúposság megmutatja, hány millimétert csökken az átmérő egy adott hosszon. A rajzokon többnyire arányként szerepel, például 1 : 10 – az átmérő 10 mm hosszon 1 mm-rel lesz kisebb.
- C kúposság (számként vagy 1 : x alakban)
- D nagy átmérő mm-ben, d kis átmérő mm-ben
- L kúphossz mm-ben
A felsőszán beállítási szöge
A felsőszánt az α/2 fél kúpszöggel fordítod el. Ezt a tangens segítségével kapod meg. Mivel az átmérő a tengely mindkét oldalán csökken, a számlálóba az átmérőkülönbség fele kerül:
Példa
Egy kúpot a felsőszánnal kell esztergálni (D = 30 mm; d = 24 mm; L = 60 mm).
C = 30 mm − 24 mm60 mm = 0,1 = 1 : 10
tan α2 = 0,12 = 0,05 → α2 ≈ 2,8624° ≈ 2° 51′ 45″
A felsőszánt valamivel kevesebb mint 2° 52′-cel fordítod el. Sugárirányban összesen (30 − 24) / 2 = 3 mm a fogásvétel.
Fok, perc, másodperc
A felsőszán skálái gyakran fokra és percre vannak osztva. A számológép tizedes fokot ad. Az átszámításhoz a tizedesjegyeket megszorzod 60-nal. Így 0,8624° · 60 = 51,74′, vagyis 51 perc, és 0,74′ · 60 kerekítve 45 másodperc. A 2,86° tehát nem 2° 86′, hanem 2° 51′ 45″.
Felsőszán vagy szegnyereg?
A felsőszánnal bármilyen szög beállítható, de az útja rövid, és kézzel mozgatják. Hosszú, karcsú kúpokhoz helyette oldalirányban eltolhatod a szegnyerget, és a munkadarabot csúcsok között, hosszirányú előtolással esztergálhatod. Az eltolás ekkor a munkadarab teljes LW hosszától függ:
Ez csak karcsú kúpokhoz alkalmas. Ha az eltolás nagyobb lesz a munkadarab hosszának körülbelül ötvened részénél, a csúcsok ferdén ülnek a központfuratokban. Ez minden 1 : 25-nél meredekebb kúpnál így van – a fenti 1 : 10-es példánál tehát jobb a felsőszánt választani.
Morse-kúpok és meredek kúpok
A szerszámbefogók szabványos kúpok. A Morse-kúpok nagyon karcsúak, és mérettől függően közel 1 : 20 kúposságúak, de nem pontosan – az MK 3 például kb. 1 : 19,922. A marószerszám-befogók meredek kúpja 7 : 24, ezek nem rögzülnek maguktól, hanem behúzzák őket.
Tipikus hibák
- α/2 helyett α-val elfordítva: A kúp kétszer olyan meredek lesz.
- Az átmérőkülönbség nincs megfelezve: A tangensben (D − d) / 2 áll L felett, nem D − d.
- Az 1 : 10-et 10-ként beírva: Számként C = 0,1.
- Szegnyeregnél a munkadarab-hossz helyett a kúphossz: Az eltolás a csúcsok közötti teljes hosszra vonatkozik.
- A számológép nincs fokra állítva: Az arctan ekkor radiánban adja az értéket.
- Tizedes fok percként olvasva: 2,86°-ból 2° 51′ 45″ lesz, nem 2° 86′.