



Bir koni çabucak çizilir, ama torna tezgâhında üst kızağı kaç derece çevireceğinizi bilmeniz gerekir. Burada teknik resimdeki ölçülerden koniklik ve ayar açısını nasıl hesaplayacağınızı ve üst kızak yerine ne zaman puntanın uygun olduğunu görürsünüz.
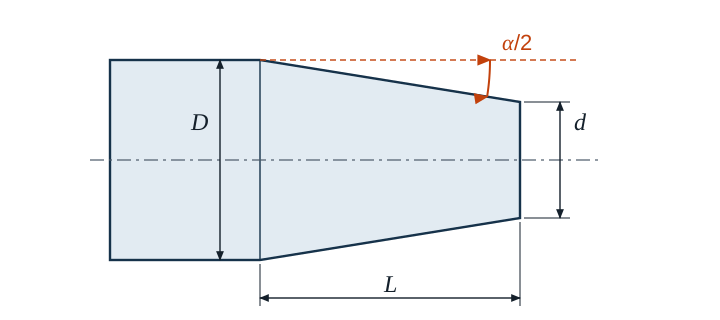
Koniklik oranı
Koniklik, çapın belirli bir boyda kaç milimetre azaldığını söyler. Teknik resimlerde çoğunlukla oran olarak yazılır, örneğin 1 : 10 – çap 10 mm boyda 1 mm küçülür.
- C koniklik (sayı olarak veya 1 : x olarak)
- D büyük çap (mm), d küçük çap (mm)
- L koni boyu (mm)
Üst kızak için ayar açısı
Üst kızak, yarım koni açısı α/2 kadar çevrilir. Bu açıyı tanjant ile bulursunuz. Çap eksenin iki tarafında da azaldığı için kesrin payında çap farkının yarısı bulunur:
Örnek
Bir koni üst kızakla tornalanacak (D = 30 mm; d = 24 mm; L = 60 mm).
C = 30 mm − 24 mm60 mm = 0,1 = 1 : 10
tan α2 = 0,12 = 0,05 → α2 ≈ 2,8624° ≈ 2° 51′ 45″
Üst kızak 2° 52′ değerinin hemen altında bir açıyla çevrilir. Radyal yönde toplam (30 − 24) / 2 = 3 mm talaş derinliği verilmelidir.
Derece, dakika, saniye
Üst kızaktaki birçok skala derece ve dakika olarak bölümlenmiştir. Hesap makinesi ondalık derece verir. Dönüştürmek için ondalık kısmı 60 ile çarparsınız. 0,8624° · 60 = 51,74′ sonucundan 51 dakika çıkar, 0,74′ · 60 da yaklaşık 45 saniye eder. Yani 2,86° değeri 2° 86′ değil, 2° 51′ 45″ eder.
Üst kızak mı punta mı?
Üst kızak her açıyı yapabilir, ama yolu kısadır ve elle hareket ettirilir. Uzun, ince koniler için bunun yerine punta yana kaydırılabilir ve iş parçası puntalar arasında boyuna ilerlemeyle tornalanır. Kaydırma miktarı bu durumda iş parçasının toplam boyu LW değerine bağlıdır:
Bu yalnızca ince koniler için uygundur. Kaydırma, iş parçası boyunun yaklaşık ellide birinden büyük olursa, puntalar punta deliklerinde eğik çalışır. Bu, 1 : 25'ten dik olan tüm konilerde geçerlidir – yukarıdaki 1 : 10'luk örnekte bu yüzden üst kızağı kullanmak daha iyidir.
Mors konisi ve dik koni
Takım bağlama yuvaları standart konilerdir. Mors konileri çok incedir ve büyüklüğe göre 1 : 20'ye yakındır, ama tam değil – örneğin MK 3 yaklaşık 1 : 19,922'dir. Freze bağlamaları için dik koniler 7 : 24'tür ve kendiliğinden tutmaz, çekilerek sıkılır.
Tipik hatalar
- α/2 yerine α kadar çevrildi: Koni iki kat dik olur.
- Çap farkı yarıya bölünmedi: Tanjantta L'nin üzerinde D − d değil, (D − d) / 2 bulunur.
- 1 : 10 değeri 10 olarak girildi: Sayı olarak C = 0,1'dir.
- Puntada iş parçası boyu yerine koni boyu: Kaydırma, puntalar arasındaki toplam boya göre belirlenir.
- Hesap makinesi dereceye ayarlanmadı: arctan o zaman radyan cinsinden bir değer verir.
- Ondalık derece dakika olarak okundu: Doğru dönüşümle 2,86° değeri 2° 51′ 45″ eder, 2° 86′ değil.