



Un cono si disegna in fretta, ma al tornio devi sapere di quanti gradi ruotare la slitta orientabile. Qui vedi come ricavare dalle quote del disegno la conicità e l'angolo di regolazione, e quando conviene usare la contropunta invece della slitta orientabile.
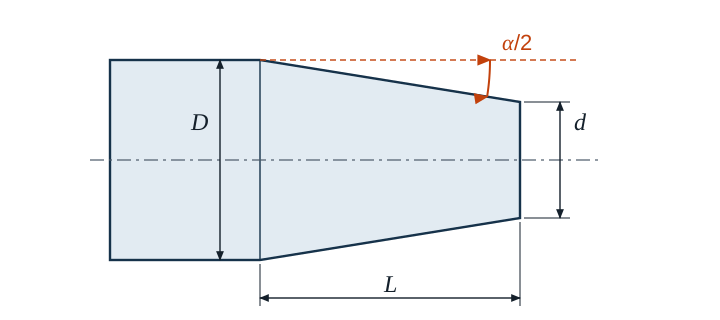
Conicità
La conicità indica di quanti millimetri si riduce il diametro su una certa lunghezza. Sui disegni è indicata per lo più come rapporto, ad esempio 1 : 10 – il diametro si riduce di 1 mm su 10 mm di lunghezza.
- C conicità (come numero o come 1 : x)
- D diametro maggiore in mm, d diametro minore in mm
- L lunghezza del cono in mm
Angolo di regolazione della slitta orientabile
La slitta orientabile si ruota del semiangolo del cono α/2, che ricavi con la tangente. Poiché il diametro si riduce su entrambi i lati dell'asse, al numeratore c'è metà della differenza dei diametri:
Esempio
Un cono va tornito con la slitta orientabile (D = 30 mm; d = 24 mm; L = 60 mm).
C = 30 mm − 24 mm60 mm = 0,1 = 1 : 10
tan α2 = 0,12 = 0,05 → α2 ≈ 2,8624° ≈ 2° 51′ 45″
La slitta orientabile va ruotata di poco meno di 2° 52′. In direzione radiale devi incrementare in totale (30 − 24) / 2 = 3 mm.
Gradi, minuti, secondi
Molte scale della slitta orientabile sono divise in gradi e minuti. La calcolatrice dà gradi decimali. Per convertire moltiplichi la parte decimale per 60. Da 0,8624° · 60 = 51,74′ si ottengono 51 minuti, e 0,74′ · 60 dà circa 45 secondi. 2,86° non sono quindi 2° 86′, ma 2° 51′ 45″.
Slitta orientabile o contropunta?
La slitta orientabile può impostare qualsiasi angolo, ma la sua corsa è breve e si muove a mano. Per coni lunghi e snelli si può invece spostare lateralmente la contropunta e tornire il pezzo tra le punte con avanzamento longitudinale. Lo spostamento dipende allora dalla lunghezza totale del pezzo LW:
Questo va bene solo per coni snelli. Se lo spostamento supera circa un cinquantesimo della lunghezza del pezzo, le punte lavorano storte nei fori da centro. È il caso di tutti i coni più ripidi di 1 : 25 – nell'esempio sopra con 1 : 10 è quindi meglio usare la slitta orientabile.
Coni Morse e coni ISO
Gli attacchi utensile sono coni normalizzati. I coni Morse sono molto snelli e, a seconda della grandezza, si avvicinano a 1 : 20, ma non esattamente – il CM 3, ad esempio, ha circa 1 : 19,922. I coni ISO per gli attacchi di fresatura hanno 7 : 24 e non sono autobloccanti: vengono tirati dal tirante.
Errori tipici
- Ruotata di α invece che di α/2: il cono diventa due volte più ripido.
- Differenza dei diametri non dimezzata: nella tangente c'è (D − d) / 2 su L, non D − d.
- 1 : 10 inserito come 10: come numero, C = 0,1.
- Lunghezza del cono invece della lunghezza del pezzo con la contropunta: lo spostamento si riferisce all'intera lunghezza tra le punte.
- Calcolatrice non impostata in gradi: l'arctan dà allora un valore in radianti.
- Gradi decimali letti come minuti: 2,86° diventano 2° 51′ 45″, non 2° 86′.