



Brzina rezanja govori koliko brzo oštrica prolazi kroz materijal. Na stroju, međutim, možete namjestiti samo broj okretaja i posmak. Ovdje ćete vidjeti kako od brzine rezanja doći do broja okretaja, od posmaka po zubu do posmaka stola i na kraju do vremena koje traje rez.
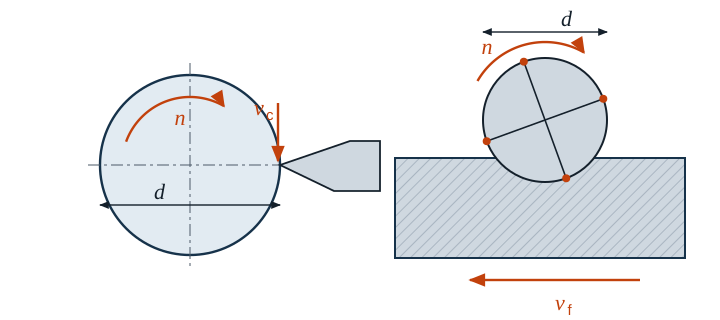
Broj okretaja iz brzine rezanja
Pri jednom okretaju točka na obodu prijeđe put π · d. Pomnoženo s brojem okretaja to daje brzinu rezanja. Budući da se vc zadaje u m/min, a d u mm, u formuli stoji faktor 1000:
- n broj okretaja u 1/min
- vc brzina rezanja u m/min
- d promjer u mm (kod tokarenja promjer obratka, kod glodanja i bušenja promjer alata)
Brzina posmaka
Kod tokarenja i bušenja zadajete posmak f po okretaju. Kod glodanja više oštrica dijeli posao, zato računate s posmakom po zubu:
- vf brzina posmaka u mm/min
- f posmak po okretaju u mm
- fz posmak po zubu u mm, z broj oštrica
Glavno strojno vrijeme
Vrijeme u kojem stvarno nastaje strugotina proizlazi iz puta i brzine posmaka. Put uključuje i zalet i prelet, a kod glodanja obično još i promjer glodala.
- th glavno strojno vrijeme u min
- L put posmaka u mm, i broj prolaza
Primjer tokarenja
Osovina od S235 promjera Ø 60 mm grubo se tokari pločicom od tvrdog metala na duljini od 80 mm. Odabrano je vc = 180 m/min i f = 0,25 mm.
n = 180 · 1000π · 60 ≈ 955 1/min
vf = 0,25 mm · 955 1/min ≈ 239 mm/min
th = 80 mm · 1239 mm/min ≈ 0,33 min ≈ 20 s
Ako stroj ima fiksne stupnjeve broja okretaja, uzmite prvi manji stupanj. Brzina rezanja tada ostaje ispod odabrane vrijednosti, a to štedi oštricu.
Primjer glodanja
Utor se glođe prstastim glodalom od punog tvrdog metala s 4 oštrice (Ø 12 mm; vc = 160 m/min; fz = 0,05 mm). Utor prolazi cijelom duljinom obratka od 100 mm, zato promjer glodala pripada putu.
n = 160 · 1000π · 12 ≈ 4244 1/min
vf = 0,05 mm · 4 · 4244 1/min ≈ 849 mm/min
th = (100 mm + 12 mm) · 1849 mm/min ≈ 0,132 min ≈ 8 s
Orijentacijske vrijednosti za početak
Brzina rezanja ovisi o materijalu, reznom materijalu, hlađenju i stroju. Sljedeći rasponi su orijentacijske vrijednosti za tvrdi metal. Počnite u donjem području i postupno se približavajte. Mjerodavni su uvijek podaci proizvođača alata.
| Materijal | Grubo tokarenje vc | Fino tokarenje vc | Prstasto glodalo vc | Prstasto glodalo fz |
|---|---|---|---|---|
| Konstrukcijski čelik, npr. S235 | 180–280 | 220–350 | 150–220 | 0,05–0,10 |
| Nehrđajući čelik, austenitni | 120–190 | 150–230 | 70–120 | 0,03–0,06 |
| Gnječena aluminijska legura | 400–800 | 500–1000 | 300–600 | 0,05–0,12 |
vc u m/min, fz u mm.
Tipične pogreške
- Zaboravljen faktor 1000: broj okretaja tada ispada tisuću puta premalen.
- Radijus umjesto promjera: s radijusom broj okretaja postaje dvostruko veći, a oštrica se odmah istroši.
- Kod glodanja zaboravljen broj oštrica: ako računate samo fz · n, s četiri oštrice radite sa samo četvrtinom posmaka, a oštrice trljaju umjesto da režu.
- Zamijenjeni f i fz: posmak po okretaju kod glodanja je z puta veći od posmaka po zubu.
- Kod čeonog tokarenja uzet pogrešan promjer: pri fiksnom broju okretaja računajte s najvećim promjerom, inače je brzina rezanja na vanjskom promjeru previsoka.
- Put bez zaleta i preleta: glavno vrijeme procijeni se prekratko.
Česta pitanja
Zašto se ne računa izravno s brojem okretaja?
Zato što oštrica „osjeća“ brzinu rezanja, a ne broj okretaja. Velikom promjeru za istu brzinu rezanja treba mnogo manji broj okretaja nego malom. Zato se orijentacijske vrijednosti uvijek daju za vc.
Mogu li računati i unatrag?
Da. Ako preoblikujete formulu, iz postojećeg broja okretaja dobit ćete, primjerice, stvarnu brzinu rezanja. U aplikaciji Gesello jednostavno unesete vrijednosti koje znate, a one koje nedostaju izračunaju se.